Az I-gerenda I-alakú keresztmetszetű szerkezeti acélszelvény: két párhuzamos karima, amelyeket egyetlen függőleges szalag köt össze. Ez a meghatározás egy sorban. Minden más a működési leírásban – mélység, karima szélessége, borda és karima vastagsága, fokozat, hossz és egyenesség – létezik, mert a forma önmagában nem mondja meg egy malomnak, egy részletezőnek vagy egy hegesztőnek, hogy mit kezdjen vele.
A legtöbb embernek, aki I-gerenda leírását keresi, a négy dolog valamelyikére van szüksége: egyszerű meghatározásra a rajzjegyzethez vagy beadványhoz, egy méretmegjelölésre, amelyet ténylegesen megrendelhet, egy módot a melegen hengerelt gerenda és a hegesztett gerenda megkülönböztetésére, vagy egy rövid ellenőrző listára a részletekről, amelyeket ellenőrizni kell az acél elfogadása előtt. Az alábbi szakaszok sorba veszik ezeket, és a számok konkrétak maradnak.
A rövid válasz: írjon le egy I-gerenda hat elemet – mélység, karima szélessége, szalagvastagság, karima vastagsága, hossz és acélminőség. Az "IPE 300, S355JR, 12 m, EN 10365" egy leírás. A "200 x 100 I-beam" egy becenév.
Mi az I-beam? Definíció és anatómia
Az I-gerenda mindkét tengelyre szimmetrikus, és az anyagot a karimákba koncentrálja, ahol a hajlítófeszültség pontosan ott van, ahol a legnagyobb. Ennek az eloszlásnak köszönhetően az I-gerenda többszörösen nagyobb hajlítási terhelést visel, mint egy ugyanolyan súlyú és mélységű tömör négyszögletes rúd – és ez az egyetlen tény megmagyarázza, hogy a profil miért marad fenn szinte minden valaha épített acélszerkezetben.
Hat mérés határozza meg a szakaszt. Minden malomkatalógusban és minden írásra érdemes leírásban megjelennek.
| Elem | Közös szimbólum | Mit irányít |
|---|---|---|
| Mélység | d vagy h | A szakasz teljes magassága; megnöveli a hajlítási kapacitást és a padlófelépítésben hagyott belmagasságot. |
| Karima szélessége | bf vagy b | A felső és alsó lemezek szélessége; oldalirányú stabilitást hajt meg, és hogy mekkora helye van egy csavarozott vagy hegesztett csatlakozásnak. |
| A háló vastagsága | tw | A vékony szövedék könnyű és hatékony, de a nyírás és a helyi kihajlás kezdi irányítani a tervezést. |
| A karima vastagsága | tf | Szabályozza a helyi hajlítást, a csavarcsapágyakat és a hegesztési varrat előkészítéséhez rendelkezésre álló mélységet. |
| Gyökér sugara | r | A filé, ahol a szövedék találkozik a karimával; beállítja a csavarok szabad távolságát és azt a helyet, amelyet a hegesztőpisztoly elérhet. |
| Hossz | L | A megrendelt malomhosszak méterben vagy lábban vannak megadva; a vágás, megmunkálás és fúrás a szállított hosszt változtatja meg, nem a szakaszt. |
I-beam, H-beam és széles karima: ugyanaz a család, különböző arányok
Az „I-beam” és a „H-beam” nem két különböző termék. Ugyanazt a formacsaládot írják le; a név általában azt mondja meg, hogy a karimák milyen szélesek a mélységhez képest. A keskeny karimákkal ellátott mély szakasz úgy néz ki, mint egy nagy I-es, és a karimák mélység felé történő szélesítése ugyanazt a profilt valami nagy H betűhöz hasonlóvá alakítja. A kódok és a malomkatalógusok eltérő nevet adtak a két végletnek, és innen ered a legtöbb zavar a rajzokon.
A karimák szélesedésével három dolog változik: a gerenda oldalirányú merevsége, az adott mélységhez tartozó tömeg és a fizikailag illeszkedő csatlakozási részletek.
| Név | Honnan származik | Karimás stílus | Tipikus használat |
|---|---|---|---|
| I-beam (általános) | Általános ipar, régebbi amerikai "S" formák | Keskeny karimák, néha kúposak | Utólagos felszerelések, kis monorailek, könnyű keretezés |
| Széles karimás W alakú | AISC / ASTM A6, Észak-Amerika | Párhuzamos karimák, mélységhez képest szélesek | Épületvázak, oszlopok, födémgerendák |
| IPE | EN 10365, Euronorm | Párhuzamos karimák, keskeny és könnyű | Általános acélszerkezetek, gépvázak |
| HEA / HEB / HEM | Euronorm | Széles karimák, növekvő súly és falvastagság | Oszlopok, nehéz keretek, daruszerkezetek |
| HW / HM / HN | GB/T 11263, Kína | HW széles, HM közepes, HN keskeny | Acélmunka hazai ázsiai és export projektekhez |
| H-alak (JIS) | Japán | Párhuzamos karimák, hasonlóak a széles karimához | Keretek, támasztékok, általános gyártás |
Az I-beam méretmegjelölés olvasása
A megnevezés egy alakkód plusz egy vagy két szám, és soha nem jelenti a teljes specifikációt. A W12x26 névlegesen 12 hüvelyk mély W-alakzatot jelent, amely lábonként 26 fontot nyom. Az IPE 300 300 mm mély, párhuzamos karimás I-profilt jelent. A HEB 200 nehéz, széles karimás, 200 mm mély H-szelvényt jelent. A névleges szám minden esetben közel van - de nem pontosan - a valós mérethez, és nem a mélységért, hanem a tömegért kell fizetni.
| Megnevezés | Mélység | Karima szélessége | A háló vastagsága | A karima vastagsága | mise |
|---|---|---|---|---|---|
| W12x26 (AISC) | 310 mm | 165 mm | 5,8 mm | 9,7 mm | 38,7 kg/m |
| W12x40 | 303 mm | 203 mm | 7,5 mm | 13,1 mm | 59,5 kg/m |
| IPE 200 | 200 mm | 100 mm | 5,6 mm | 8,5 mm | 22,4 kg/m |
| IPE 300 | 300 mm | 150 mm | 7,1 mm | 10,7 mm | 42,2 kg/m |
| HEB 200 | 200 mm | 200 mm | 9,0 mm | 15,0 mm | 61,3 kg/m |
| HN 400x200 | 400 mm | 200 mm | 8,0 mm | 13,0 mm | 66,0 kg/m |
Két szabály akadályozza meg a legtöbb rendelési hibát. Először is, a birodalmi megjelölések a névleges mélységet és a lábonkénti valós tömeget adják meg: a tényleges mélység a W12-es sorozatban önmagában nagyjából 45 mm-re terjed ki, körülbelül 303 mm-ről körülbelül 348 mm-re. Másodszor, a metrikus jelölések pontosan megadják a mélységet – az IPE 300 300 mm mély –, de a falvastagságokat még mindig meg kell nézni, és két azonos mélységű profil közel háromszoros súlyban térhet el egymástól.
Szabványos hosszúságok, acélminőségek és tűrések
Egy olyan megrendelés, amelyen csak "I-beam, 12 m" szerepel, ismeretlen erősségű, ismeretlen egyenességű és ismeretlen papírmunkát vásárolnak. A hosszúságot, a fokozatot és a tűréshatárt együtt kell megadni, mert a malom így olvassa fel a kérést.
A malmok 6 m-re, 12 m-re, esetenként 15-18 m-re gördülnek, míg a birodalmi piacokon 20-40 métert jegyeznek. A 12 méter a szokásos kompromisszum a kevesebb toldás és a közúti szállítási korlát között, és ez az a hossz, amelyre a legtöbb exportszállítmányt tervezik.
A legtöbb rajzon négy osztályzat szerepel:
- ASTM A36 – 250 MPa hozam, könnyen hegeszthető, elterjedt Észak-Amerikában könnyű keretezéshez és általános gyártáshoz.
- ASTM A992 vagy A572 Gr. 50-345 MPa hozam; Az A992 az épületvázak szabványos W-alakú minősége.
- EN 10025-2 S355JR vagy S355J2 – 355 MPa hozam, a JR és J2 utótagokkal Charpy ütésállóságot jelző hidegebb üzemelés érdekében.
- GB/T 1591 Q355B – az általános kínai minőség, amely gyakran kettős EN vagy ASTM tanúsítvánnyal rendelkezik az exportprojekteknél.
Három tűrés okozza a legtöbb vitát a helyszínen: dőlés (a függőleges íj), söprés (vízszintes íj) és csavarás. A széles karima tipikus határértéke 1/8 hüvelyk 10 láb hosszonként, vagyis nagyjából 0,1 százalék, ami azt jelenti, hogy egy 12 m-es gerenda szabályosan meghajolhat körülbelül 12 mm-t, és mégis áthaladhat. A négyzetes karima és a hossztűrés ismét külön határértékek. Ha a gerendának egy alaplapon kell feküdnie, vagy egy toldással kell egy vonalba kerülnie, akkor inkább adja meg az egyenességi osztályt a rendelésben, nehogy a boltban fedezze fel.
Melegen hengerelt vagy hegesztett? A leírás elárulja
A „melegen hengerelt W-alakú”, „IPE” vagy „HEB” leírás azt jelenti, hogy a gerenda egyetlen darabként került ki a malomból. A "hegesztett lemeztartó", "beépített gerenda" vagy "gyártott H-szelvény" leírása azt jelenti, hogy a karimákat és a szalagot lemezből vágták le, és hegesztéssel erősítették össze. A hegesztett gyártás során nem szabványos mélységeket, nagyon vastag karimákat és az egyes darabokat hosszabb vagy nehezebb, mint bármely hengerlési program lehetővé teszi.
A hegesztett gerendák a minőségellenőrzést az üzletbe helyezik át. Ragasztás előtt a szalagot a karimákkal négyzetre kell állítani, a hőbevitelt szabályozni kell, hogy a vékony szalagok ne hajoljanak meg, és a kötést laposra kell hegeszteni, a gerendát elfordítva, hogy a varrat vízszintesen üljön. A hosszú szövedék-karima kötéseknél az eszterga- és mozgóhegesztés általában egy kocsin hordott merülő ívfejjel készül. Azok az üzletek, amelyek ezt nagy mennyiségben teszik meg, felé haladnak automatizált hegesztés nagy fémszerkezetekhez nem csak a sebesség miatt, hanem azért, mert egy 12 m-es kötés mentén szinte lehetetlen megismételni a kézi hegesztést.
Oszlopos és gémhegesztő rendszerek tartsa a fáklyafejet fix szögben, miközben a kocsi végigfut a sugár hosszában, ami mindenekelőtt konzisztens gyöngyöt és kiszámítható hőbevitelt tesz lehetővé.
 FŰRÉSZ oszlop- és gémhegesztő rendszer hosszú varratokhoz Egy merülő ívhegesztő oszlop és gém, amely pontosan pozícionálja a pisztolyt a vastag lemezeken és a hosszú hosszanti varratok egyenletes gyöngyeiért. Termék megtekintése →
Pozícionálás: A lépés, amelyet a legtöbb leírás kihagy
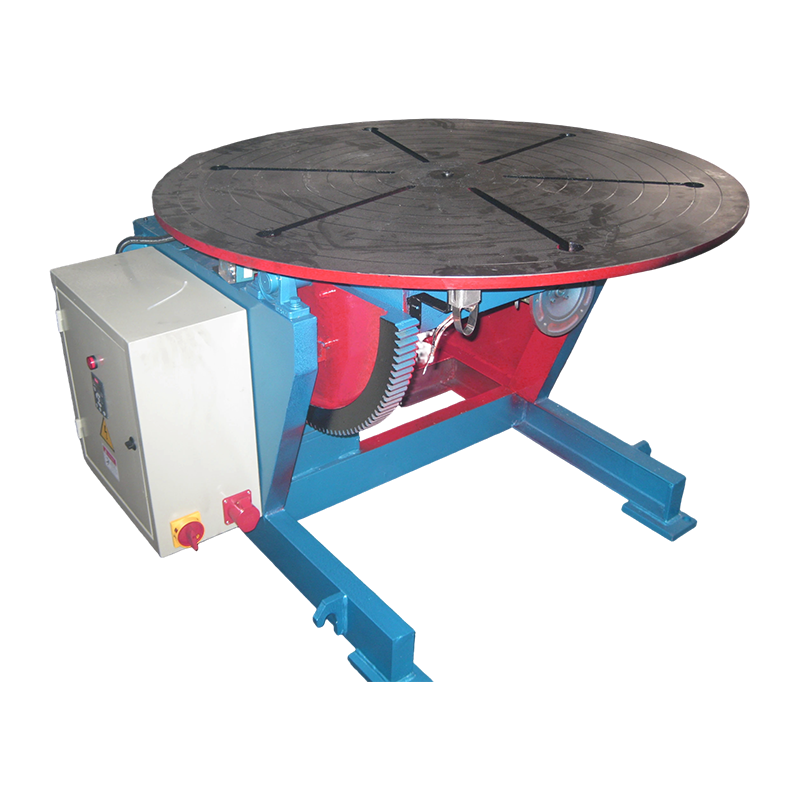
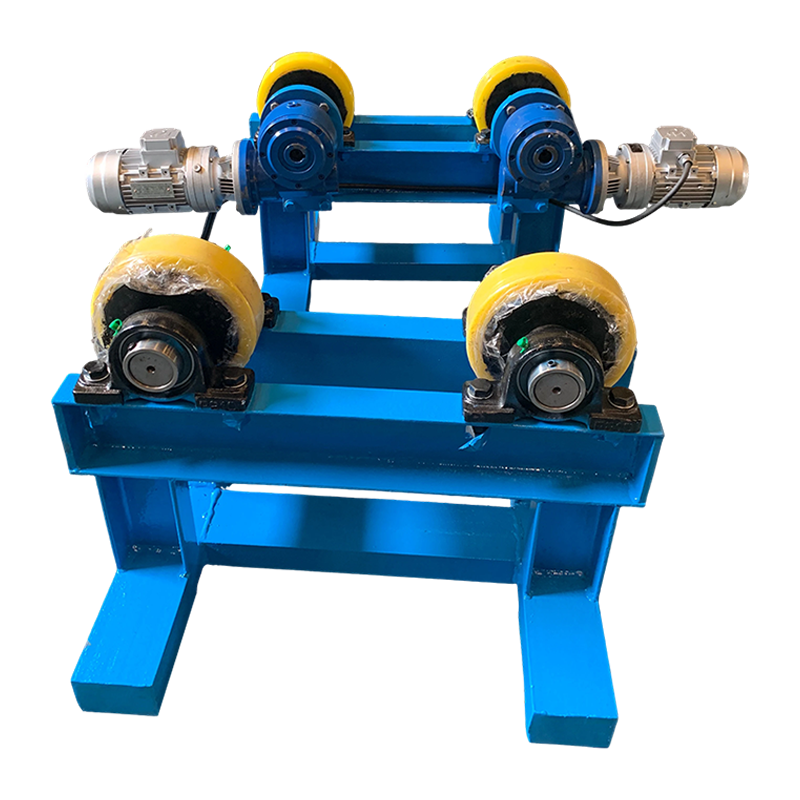
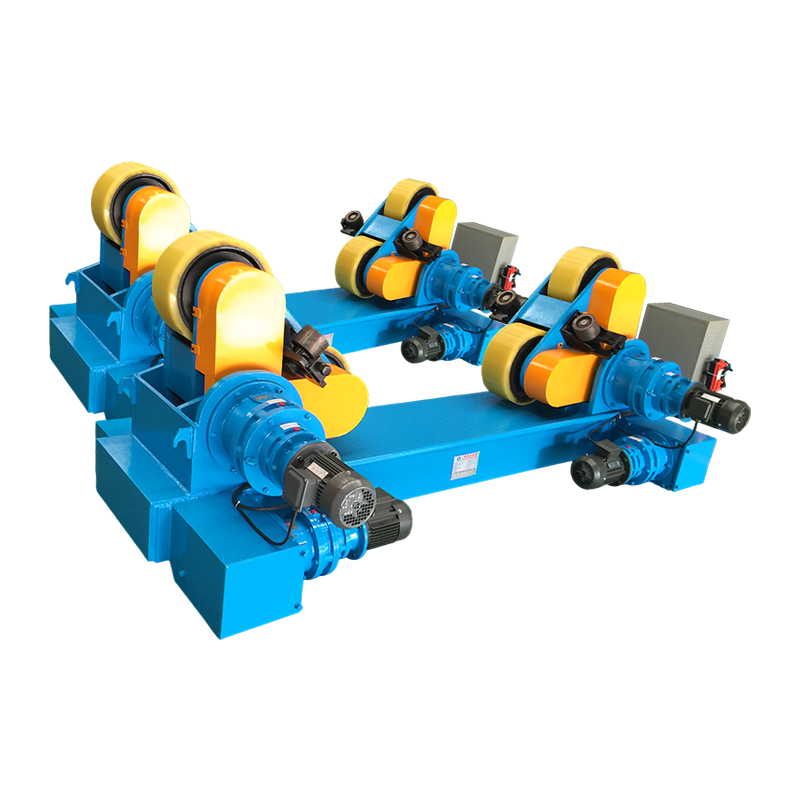
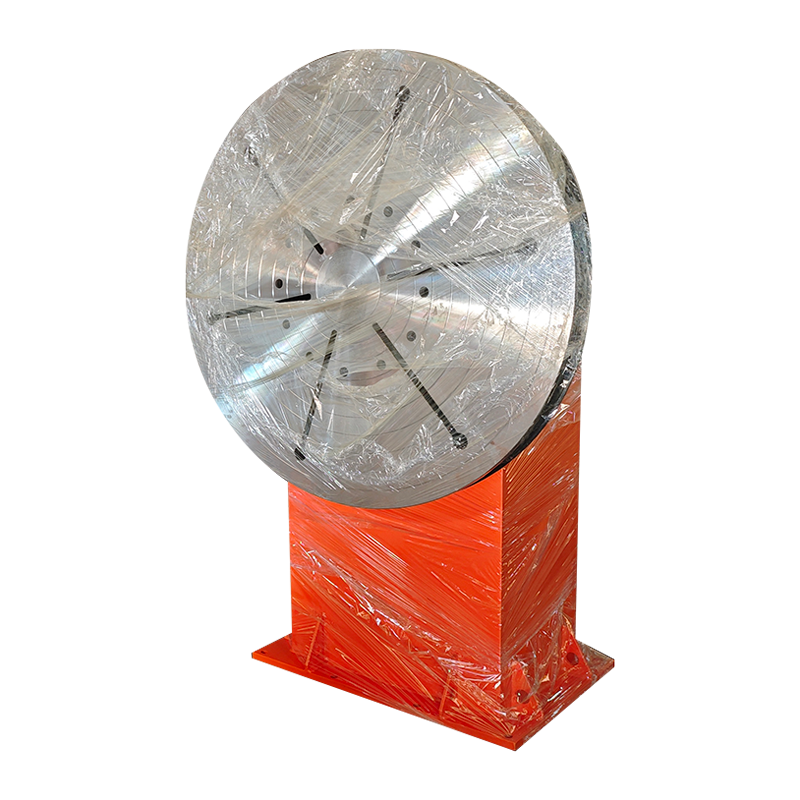
A gerenda helyben hegesztése rövid daraboknál működik. Bármilyen nehéz dolognál, vagy bárminél, aminél fej felett hegesztésre van szükség, a hegesztést úgy kell elfordítani, hogy a csatlakozás lapos legyen, és a kezelő ne küzdjön a gravitációval. Ez inkább pozicionálási probléma, mint hegesztési probléma, és általában a terhelésre és az eltolt súlypontra méretezett pozicionálóval vagy esztergaszerkezettel oldják meg.
Két szám határozza meg a gépet: a hegesztési varrat tömege, és milyen messze van a súlypontja az asztal vagy a görgők közepétől. Az 5 t-ra méretezett pozicionáló, amely egy 5 tonnás hegesztést tart, amelynek súlypontja 800 mm-rel a középponttól eltérően helyezkedik el, olyan borulási nyomatékot észlel, amelynek semmi köze a terhelési névleges értékhez. A forgási nyomatékot, a befogási módot és a rögzítési felület síkságát együtt kell ellenőrizni, ideális esetben az első hegesztési varrat lerakása előtt.
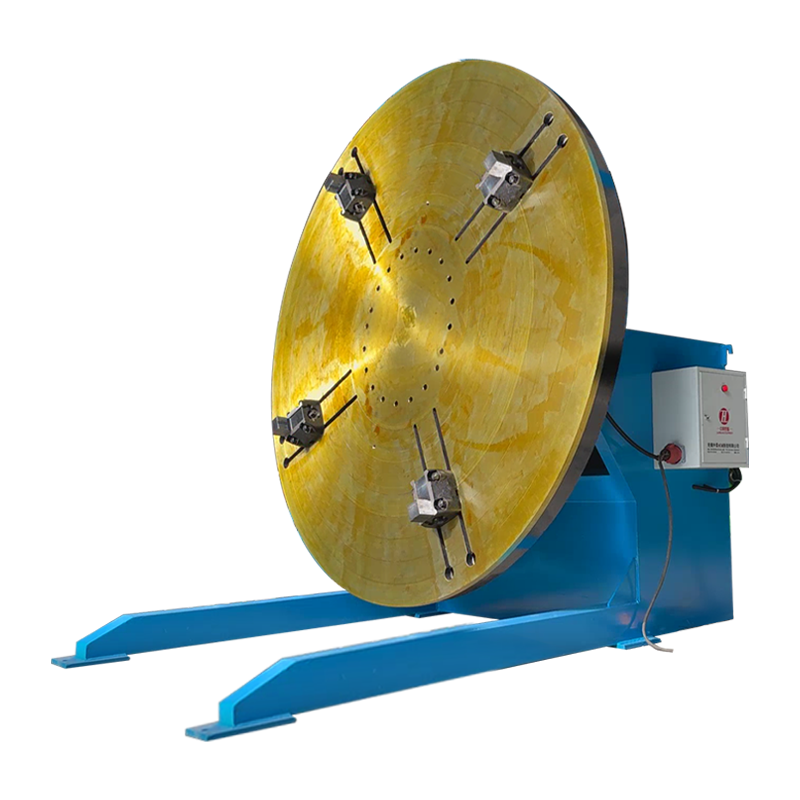
 Kétoszlopos hegesztő pozícionálók nagy, nehéz gyártásokhoz Két összehangolt támasz VFD forgással és állandó sebességű emeléssel nagy, nehéz vagy szabálytalan munkadarabokhoz 10-200 tonnáig. Termék megtekintése →
Ahol az I-gerendákat használják
Az I-gerendákat ott választják, ahol egy szerkezetnek olyan fesztávon kell meghajlítania, amely a lehető legkevesebb acélból áll, ami az épített környezet nagy részét lefedi.
- Épületvázak – födémgerendák, oszlopok és magasföldszintek
- Hidak – merevítők, keresztkötések és ideiglenes munkák
- Daru futópálya gerendák, egysínű sínek és emelőkeretek
- Gépalapok, csúszótalpak és ipari berendezések keretei
- Pótkocsik, alvázak és szállítószerkezetek
- A szélturbinák belső részei – gondolakeretek, toronyplatformok és belső támasztékok
- Szállítószalagok, állványok és tároló szerkezetek
A szélmunka megmutatja, hogyan találkozik a gyártóműhely két fele. A torony hengeres, álló fáklya alatt forog; a belső keretek és platformok gerendák és laposra hegesztettek. Az ezt az ipart kiszolgáló üzletekben általában szükségük van egy sugárhegesztő berendezésre és egy forgóra is, mivel a kerek szakaszokat úgy hegesztik, hogy a munkadarab forog, miközben a pisztoly mozdulatlan marad.
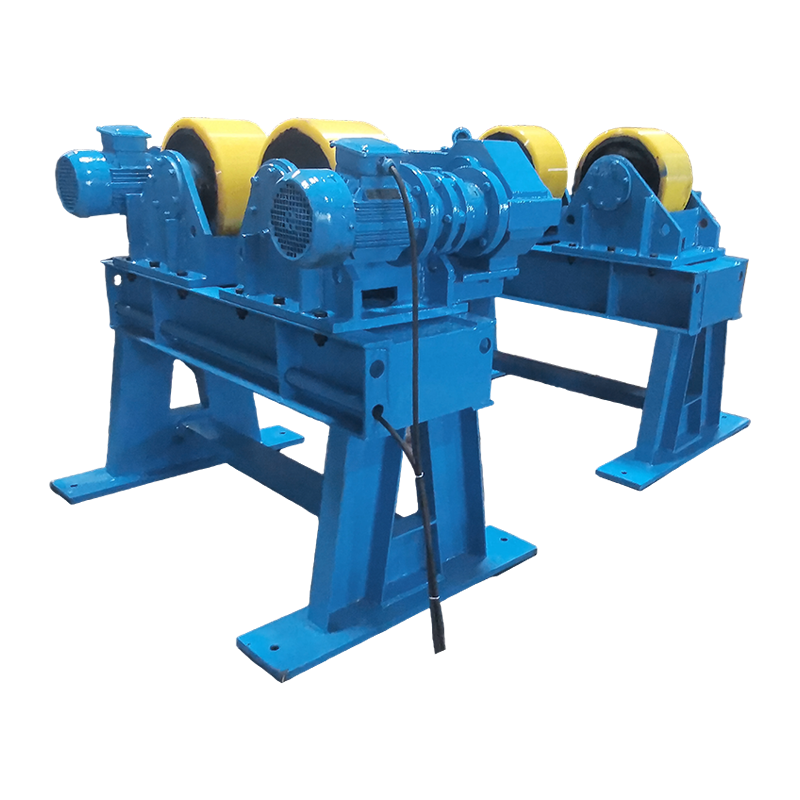
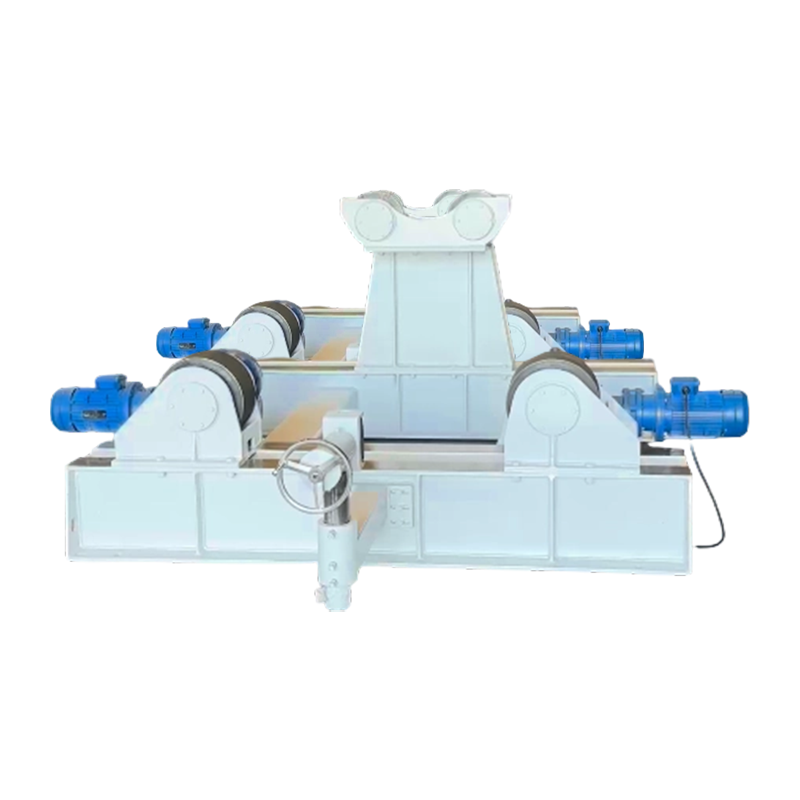
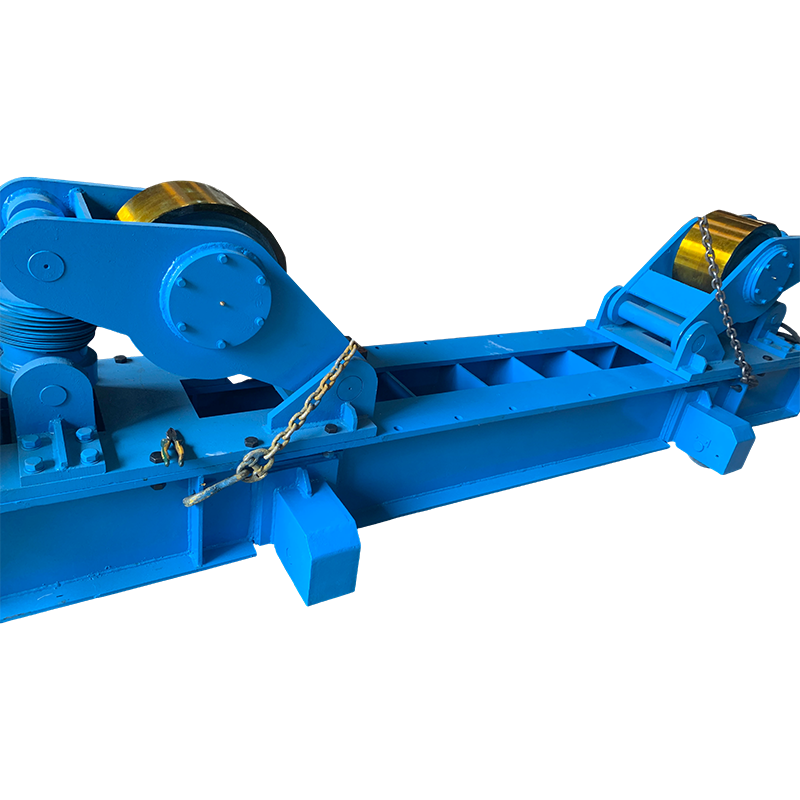 100T Fit Up hegesztő rotátor kézi orbitális mozgással 100 tonnás, felszerelhető forgató kézi körmenettel és állítható görgőkkel a hengeres munkadarabok egyenletes forgásához kerületi és hosszvarrat-hegesztéskor. Termék megtekintése →
Mit kell megadni I-Beam megrendelésekor
Egy rendelés, amely ezt a hét tételt tartalmazza, ritkán jön vissza kérdéssel.
| Tétel | Miért számít | Mit írjak |
|---|---|---|
| Megnevezés and standard | Rögzíti a metszet geometriáját | W12x40 – ASTM A6; HEB 200 az EN 10365 szerint |
| Acélminőség és ütési osztály | Rögzíti az erőt és a szívósságot | A992; S355J2; Q355B |
| Hossz and cutting | Befolyásolja a szállítást, a kezelést és a toldásokat | 12 m-es maróhosszúság, vagy rajzra vágva |
| Malom minősítés | A projektfájl nyomon követhetősége | EN 10204 3.1 tanúsítvány vagy malomvizsgálati jegyzőkönyv |
| Egyenesség és dőlésszög | Elősegíti az illeszkedés minőségét a helyszínen | Normál, vagy a hossz 0,1 százaléka, ha az igazítás kritikus |
| Felületi állapot | Dönt a bevonatolásról és a hegesztés előkészítéséről | Hengerelt, szemcseszórásos tisztítás Sa 2,5-ig, vagy alapozott |
| A gyártás a forrásnál történt | Döntse el, mit kell tennie a saját üzletének | A lyukakat, a csapokat és a domborulatokat be kell hengerelni, vagy a gyártóra kell hagyni |
Gyakran ismételt kérdések az I-Beams-ről
Az I-sugár ugyanaz, mint a H-sugár?
Gyakorlati okokból igen – mindkét név egy I-alakú részt ír le. A különbség az arányosság: a hagyományos I-gerenda formák keskeny, esetenként elkeskenyedő karimájúak, míg a széles karimás és H-szelvényűek párhuzamos karimákkal rendelkeznek, amelyek a mélységhez képest szélesek. A különbség az oldalsó stabilitásban, a csatlakozási térben és a súlyban mutatkozik meg.
Mit jelent a W12x26?
Névlegesen 12 hüvelyk mély W-alakú, lábonként 26 font, méterenként körülbelül 38,7 kg. A 12 csak névleges, mivel a W12 metszet valós mélysége sorozatonként változik, ezért a metszet tulajdonságait mindig a katalógusból kell venni, nem pedig a névből.
Melyik irányban a legerősebb az I-sugár?
Állva, a karimákkal vízszintesen. A hajlítási képesség meredeken növekszik a mélységgel, így az oldalára fektetett gerenda elveszti erős tengelyes szilárdságának nagy részét, és sokkal kisebb gyenge tengelyes tulajdonságokra támaszkodik. Ha egy gerendát oszlopként használnak, akkor mindkét irányban ellenőrizni kell, hogy nem horpadt-e ki.
Az I-gerenda hegeszthető?
Igen, feltéve, hogy a hegesztést minősített eljárás szerint végezték. Két pont fontosabb, mint maga a hegesztés: a minőség szén-egyenértéke, amely eldönti, hogy kell-e előmelegíteni a vastag karimákat, és a hőbevitel, amely meghatározza, hogy a szalag mennyire hajlik meg. A vékony szövedékek és a hosszú kötések azok, ahol a torzítás költségessé válik.
Mi a különbség az IPE és a HEB között?
Mindkettő párhuzamos karimás európai szelvény, de a HEB-nek sokkal szélesebb karimája és vastagabb falai azonos mélységben: az IPE 300 tömege 42,2 kg/m, míg a HEB 300 tömege 117 kg/m. Az IPE olyan gerendákhoz illeszkedik, ahol a hajlítószilárdság számít, és ahol rendelkezésre áll az oldalirányú támaszték; A HEB olyan elemekhez illik, amelyek oszlopként, emelési pontként vagy erősen terhelt támaszként is funkcionálnak.
Ha emlékszik egy dologra, ne feledje, hogy az I-sugár leírása számok halmaza, nem pedig név. Mélység, karima szélesség, szalagvastagság, karima vastagság, hossz és fokozat – plusz egyértelmű nyilatkozat arról, hogy a gerenda melegen hengerelt egy darabban vagy lemezből hegesztett. Tegye fel ezeket a tételeket a rajzra és a vásárlási rendelésre, és a kérdésekre az íróasztalnál kapnak választ, nem pedig a boltban.