Rövid válasz: a plazmaív egy elektromos kisülés, amely ionizált gázoszlopon halad át, nem pedig szilárd fémen. Egy kis fúvókanyílás által szűkített oszlop nagyjából 15 000–30 000 °C-os sugárrá válik – elég forró ahhoz, hogy minden műszaki fémet megolvasztjon –, és ez az egyetlen tulajdonság az, hogy az egyik fizikai hatás egyszerre képes átnyírni a 40 mm-es lemezt, és egy 6 mm-es rozsdamentes csőben tiszta gyökérátereszteni képes.
Gyártóberendezés megadása, vásárlása vagy üzemeltetése esetén ritkán az a hasznos kérdés, hogy mi az a plazmaív, és szinte mindig az, hogy melyik ívre van szükség, milyen árammal, milyen gázzal és melyik gépen. Következik a definíció, az ív kialakulása, a ténylegesen a műhelyben megjelenő változatok, ahol a vágási és hegesztési feladatok eltérnek, valamint a specifikációk, amelyekről érdemes a beszállítóval vitatkozni a megrendelés aláírása előtt.
Mi is valójában a plazmaív?
A plazmaív egy tartós elektromos kisülés, amelyben a vezető út egy gáz, amelyet addig hevítenek, amíg szabad elektronokra, pozitív ionokra és semleges részecskékre osztódik. Miután az ív megszületett, nincs szüksége mechanikus érintkezésre az elektróda és a munkadarab között.
Két tervezési tulajdonság különbözteti meg a TIG-től vagy a botívtől. Az ív mechanikusan szűkült: egy réz fúvóka egy keskeny nyíláson keresztül kényszeríti a kisülést, ami az áramsűrűséget és a maghőmérsékletet messze a szabadon égő ív fölé emeli. Az elektróda pedig a pisztoly testén belül helyezkedik el, távol a munkadarabtól, így a védőgáz, nem pedig az ívatmoszféra védi a hegesztési medencét vagy a vágott felületet.
Hasznos munkaszámok az árajánlatok összehasonlításakor:
- Maghőmérséklet: nagyjából 15 000-30 000 °C.
- Az ívoszlop átmérője: kb. 1-5 mm, a nyílás mérete, a gázáram és az áramerősség szerint.
- Vágási tartomány: 30-400 A vékony lemezeket fed le körülbelül 50 mm-es szénacélig; A nagyfelbontású rendszerek tovább érik a rozsdamentes acélt.
- Hegesztési tartomány: mikroplazma nagyjából 0,1 mm-es fóliától felfelé; kulcslyuk hegesztés körülbelül 10-12 mm-re egy menetben.
Hogyan alakul ki az ív, lépésről lépésre
A kialakulás egy rögzített sorrendet követ, és a hiba bármely lépésben vagy sikertelen indításként, vagy olyan ívként jelenik meg, amely nem hajlandó stabil maradni.
- A gáz meghatározza az utat. A sűrített levegő, nitrogén, argon vagy argon-hidrogén keverék szabályozott sebességgel áramlik át a fáklyán és örvénylik.
- Megkezdődik az ionizáció. Egy nagyfrekvenciás szikra, vagy egy rövid elektróda-fúvóka érintkezés felszabadítja az első elektronokat.
- Az áram veszi át az irányítást. Az egyenáramú táp fenntartja a kisülést, és a nagyfrekvenciás áramkör kikapcsol.
- Szűkítés és kollimáció. A fúvóka és a gázörvény koncentrált energiafolttá tömöríti az ívet.
- Vigye át a munkadarabra. Vágásnál és plazmaívhegesztésnél az ívgyökér a lemezhez tapad, és a visszatérő út a munkavezetéken halad keresztül; azelőtt ez csak egy pilótaív.
A plazmaív változatok, amelyekkel találkozni fog
A legtöbb gyártási hiba e módok összekeverésére vezethető vissza. Nem cserélhetők fel, és a kettős ív egyáltalán nem folyamat - ez valós időben bekövetkező sérülés.
| Ív típus | Jelenlegi útvonal | Tipikus ipari felhasználás |
|---|---|---|
| Átvitt ív | Elektróda a munkadarabhoz | Plazmavágás, plazmaívhegesztés, marás |
| Nem átvitt ív | Elektróda a fúvókához | Plazma szórás, égőfűtés, gázkezelés |
| Pilotív | Elektróda a fúvókához at low current | Indulási segítség; festett, rozsdás vagy bevonatos lemez vágása |
| Kettős ív | Parazitaív a fúvókától a munkadarabig | Hiba, amely erodálja a fúvókát és gyengíti a vágást |
| Sikló ív | Gyors gázáramlásban széttartó elektródák mentén feszített ív | Felületaktiválás, gázkondicionálás, laboratóriumi munka |
Vágás és hegesztés: ugyanaz az ív, más a feladat
Egy tápcsalád mindkettőt kiszolgálhatja, de a működési ablak teljesen más. A vágás maximalizálja az energiasűrűséget és a gázáramlást, így a sugár kifújja az olvadt fémet a vágásból; a hegesztés alacsony turbulenciájú, szigorúan szabályozott oszlopot akar, amely lyukasztás nélkül olvad. A két munkaciklus összekeverése a leggyorsabb módja a fogyóeszközök elégetésének.
| Paraméter | Plazmavágás | Plazma ívhegesztés |
|---|---|---|
| Ív mód | Átvitt, nagy áramsűrűségű | Átvitt, összeszűkült, alacsony turbulencia |
| Tipikus áram | 30-400 A | 0,1–200 A, mikroplazma a kulcslyukhoz PAW |
| Gáz | Levegő, nitrogén, oxigén, argon-hidrogén | Argon, argon-hidrogén és hélium keverékek |
| Anyag | Bármilyen vezetőképes fém | Rozsdamentes, titán, nikkelötvözetek, szénacél |
| Vastagság | 0,5 mm-től 50 mm-ig és tovább | 0,1 mm-es fólia körülbelül 12 mm-es kulcslyukhoz |
| Kulcsfontosságú minőségi probléma | Száraz, ferde szög, vágásszélesség | Porozitás, kulcslyuk összeomlás, gyöngyprofil |
Ahol a plazmaívek megőrzik
Bárhol, ahol körkörös illesztést kell vágni vagy hegeszteni, a gépesített plazmaív nyeri az ismételhetőséget: tárolótartályok és nyomástartó edények, technológiai csőtekercsek, széltornyok szakaszai, H-gerendák és szerkezeti acél, valamint vékony lemez műszeres és űrkutatási munkákhoz.
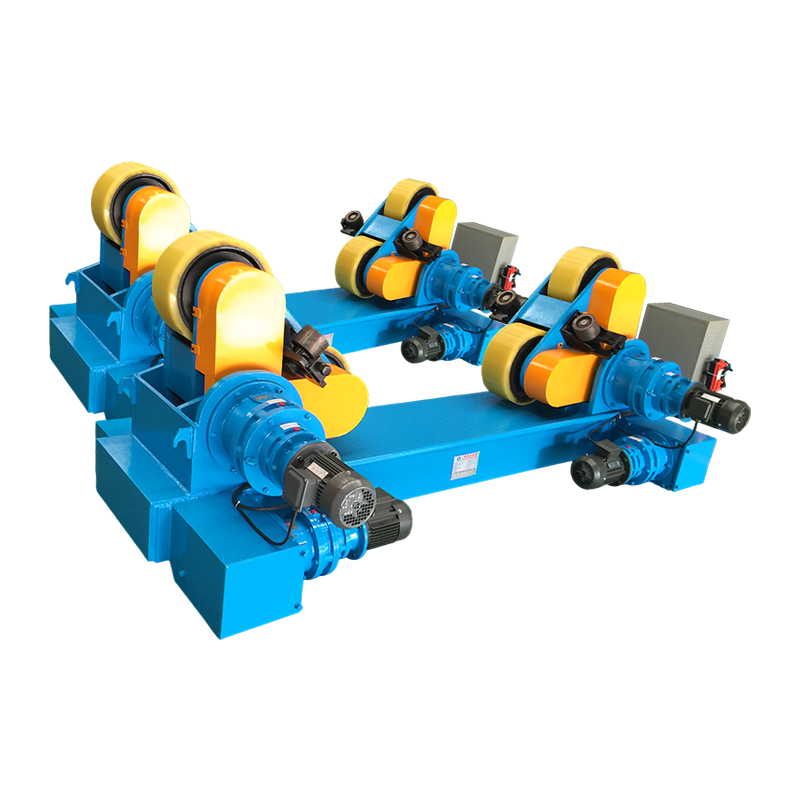
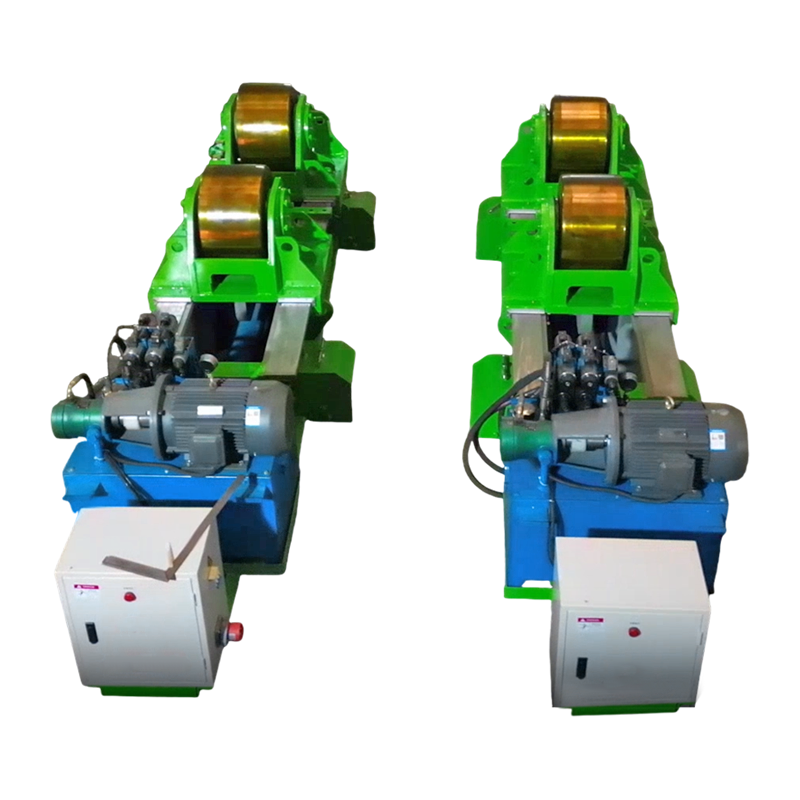
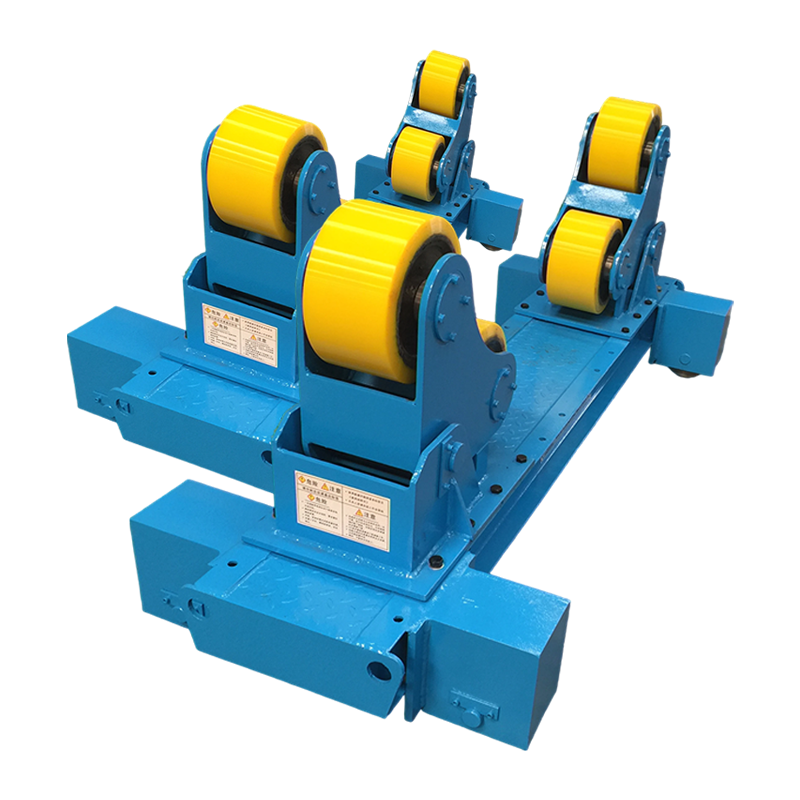
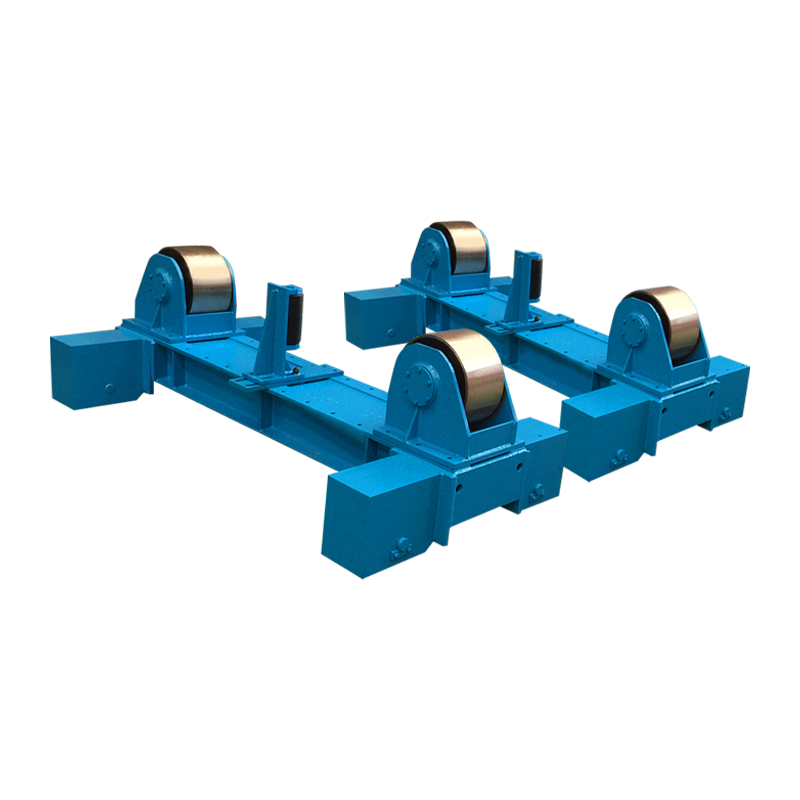
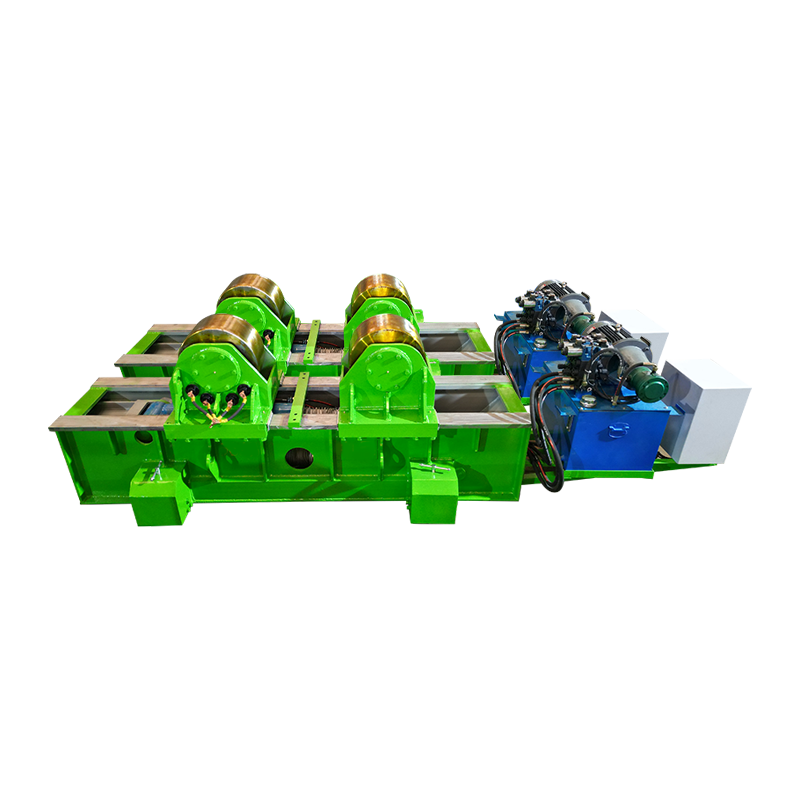
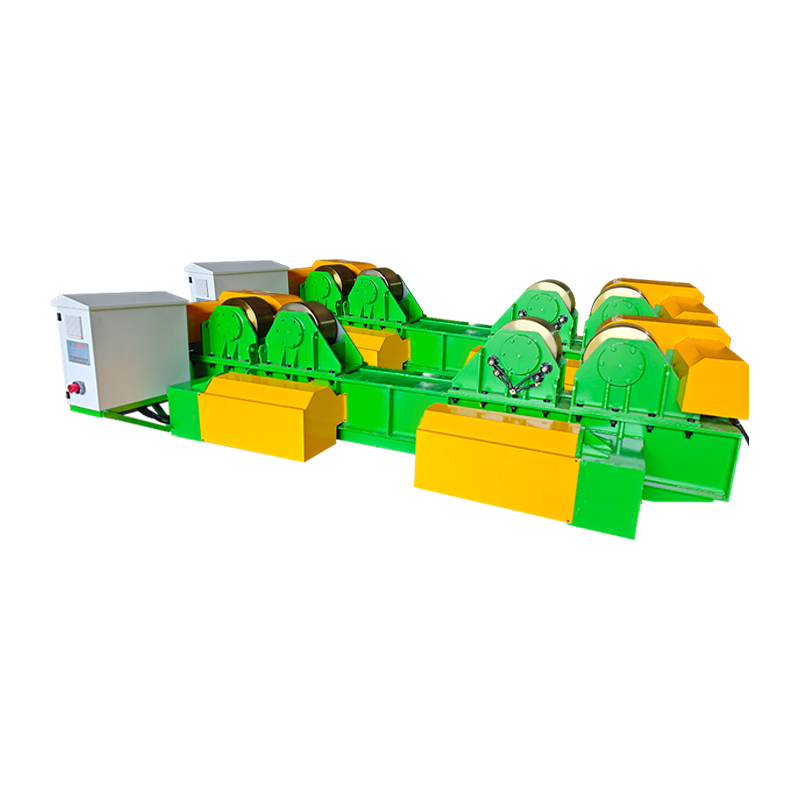
A tank és a héj munka a klasszikus eset. Egy plazma vagy víz alatti ívfej fut végig a varraton, míg a héj elfordul alatta, így az ívgyökér minden áthaladáskor ugyanoda landol. Ez magára a forgásra nehezedik – a görgő futása, a hajtás simasága és a sebességtartás mind közvetlenül megjelenik a perem megjelenésében. Felszerelhető forgórészek hidraulikus emeléssel a legtöbb közepes méretű hajóátmérőt lefedik; a választás mögött meghúzódó üzlethelyiség indoklása ebben a hogyanról szóló megjegyzésben található hegesztő rotátorok cseretartály és csőgyártás .
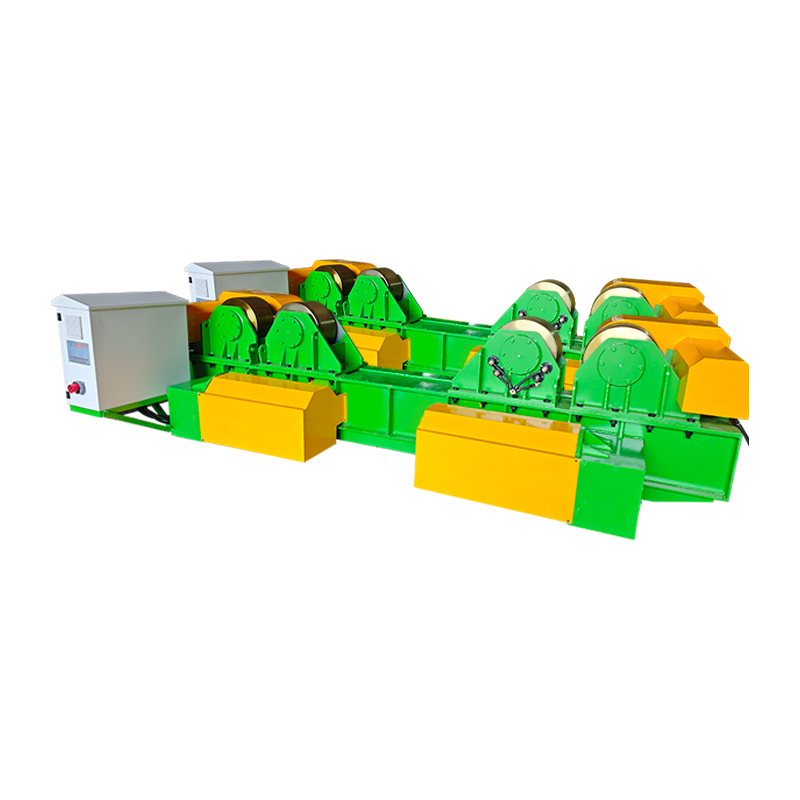 40T Fit-Up hegesztő rotátor hidraulikus emeléssel és kézi orbitális mozgással Kezeli a 40 tonnás hengeres munkadarab-illesztést és hegesztést, hidraulikus magasságállítással, kézi sínmenettel és változtatható fordulatszámú forgatással a tartály- és tartályvarratokhoz. Termék megtekintése →
Nem minden munkadarab hengeres. Szivattyúházaknál, kereteknél és szeleptesteknél a hegesztési pozicionáló a kötést a szűkített ív által preferált lapos vagy vízszintes helyzetbe fordítja, a szervovezérelt dőlés és elforgatás pedig a fok töredékén belül tartja a szöget – ami akkor számít, ha a kulcslyuk csak néhány milliméter széles.
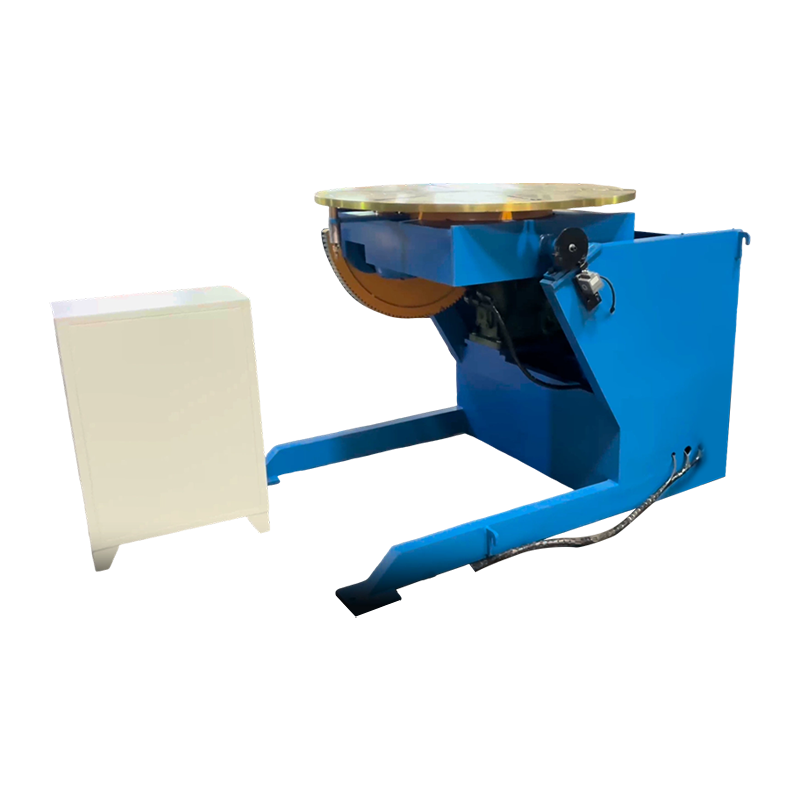 1T szervo-vezérelt hegesztő pozícionáló Egytonnás szervopozícionáló nem hengeres alkatrészekhez, 0–105°-os dőlésszöggel és folyamatos 360°-os elforgatással, hogy megtartsa a pisztoly beállítását automatizált hegesztésnél. Termék megtekintése →
A hosszú, egyenes varratokat általában úgy vezetik, hogy a fáklyát egy oszlopon és gémen hordják az ágy vagy egy görgők felett. Az elektromos orbitális mozgás lehetővé teszi, hogy a fej szabadon lendüljön a terheléshez, és visszatérjen ugyanabba a programozott szögbe, ami lerövidíti az alkatrészek közötti beállítási időt.
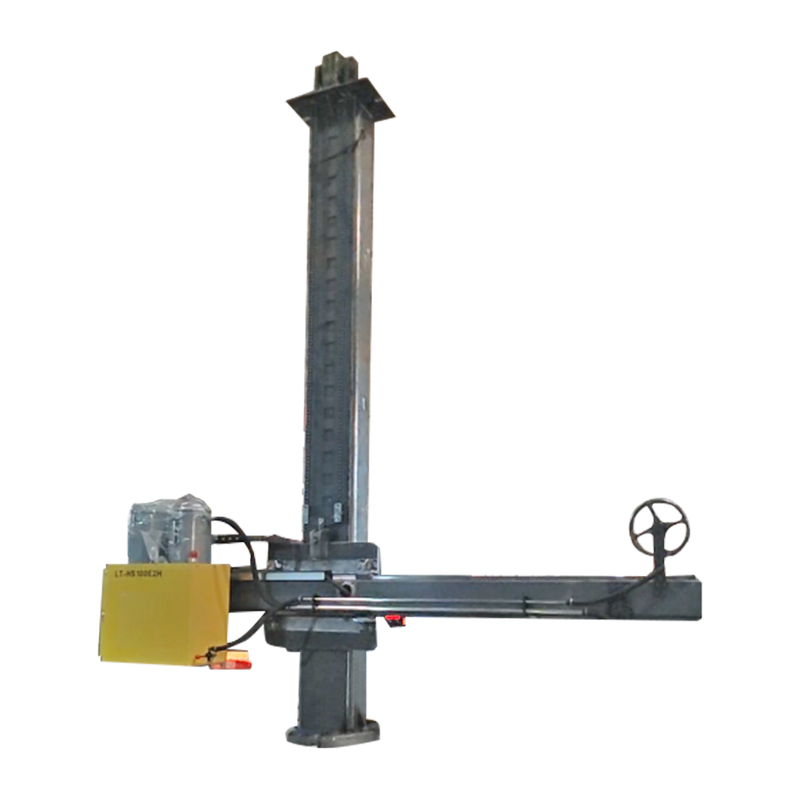 4030 testreszabott oszlop és gém elektromos orbitális mozgással Személyre szabott oszlop és gém az automatikus hegesztéshez, elektromos orbitális mozgással a hosszú egyenes varratok elhelyezéséhez és az alkatrészek közötti sebesség beállításához. Termék megtekintése →
A széltornyok gyártása mindhárom elemet ötvözi: a héjakat rotátorokra szerelik fel, a hosszanti varratokat gém alatt futják, és az íveljárást - plazma, merülőív vagy hibrid - választják a behatolás és a haladási sebesség szempontjából. A folyamat kompromisszumát ebben a cikkben tárgyaljuk hegesztési technológia szélenergia előállításához .
Mit kell ellenőrizni vásárlás előtt
A plazmaív minőségét a specifikációs lap határozza meg, nem a bemutató rész. Hat elem a legfontosabb.
- Üzemciklus a valós áramerősségen. A 200 A-es, 60 százalékos terhelhetőségű gép más, mint a 100 százalékos névleges teljesítményű gép.
- Fáklyahűtés és fogyóeszközök költsége vágási méterenként. A vízhűtéses fáklyák drágábbak és jóval tovább tartanak nagyjából 100 A felett.
- Gázellátás és tisztaság. A szennyeződés és a nyomásesés az instabil ívek két leggyakoribb oka.
- Mozgáspontosság. Gépesített hegesztéshez keressen ±0,1 mm-es vagy jobb szervopozícionálást és terhelés alatt is megismételhető sebességet.
- Terhelhetőség margóval. Méret forgó és pozicionáló a legnehezebb munkadarabhoz plusz szerszámok, nem az átlagoshoz.
- Tanúsítás és dokumentáció. A CE-jelölés, a vizsgálati jegyzőkönyvek és a gyárlátogatás többet mond, mint egy prospektus.
A gyakori plazmaív hibák diagnosztizálása
A legtöbb hiba rövid oklistával rendelkezik, és általában a legolcsóbb javítás a helyes.
- Szenny a vágás alsó oldalán: túl lassú a haladási sebesség, túl alacsony az áramerősség vagy túlzott a kiállás.
- Kettős ív: kopott vagy helytelen fúvóka, elégtelen elzáródás vagy nedvesség a gázvezetékben.
- A fogyóeszközök rövid élettartama: gyenge hűtőfolyadék áramlás, szennyezett gáz vagy túl alacsony magasságban történő átlyukadás.
- Ívvándorlás vagy kulcslyuk összeomlása hegesztéskor: helytelen gázáramlás, mágneses felhalmozódás a munkadarabban, vagy előkészítetlen hézag.
- Porozitás a PAW varratokban: az árnyékolás lefedettsége elveszett, hidrogénfelvétel vagy túl hosszú ívhossz.
Gyakran Ismételt Kérdések
A plazmaív melegebb, mint a TIG ív?
Igen, jellemzően kétszeresére vagy többszörösére. A szabadon égő TIG-ív 10 000–11 000 °C körüli, míg a szűkített plazmaív eléri a 15 000 °C-ot és afeletti hőmérsékletet. Az előny nem önmagában a hő, hanem a koncentráció: az energia keskeny oszlopban érkezik.
A plazmaív bármilyen anyagot vághat?
Nem. Az átvitt ívű vágáshoz elektromosan vezető munkadarabra van szükség, mert az áramnak vissza kell térnie a munkavezetéken keresztül. Üveg, kerámia és a legtöbb műanyag nem vágható így.
Miért van szüksége a fáklyára vezetőívre?
A vezetőív alacsony áramerősséggel ionizálja a gáz útját, így a főív át tudja adni a pillanatot, amikor a fáklya eléri a lemezt. Lehetővé teszi, hogy a fáklya festett, rozsdás vagy bevonatos felületeken is elinduljon, amelyek egyébként megszakítanák az indítást.
A plazmaívhegesztés csak a TIG egy változata?
Nem. A TIG szabadon hagyja az ívet a terjedésben, míg a PAW egy fúvókán keresztül kényszeríti azt. Az eredmény egy sűrűbb oszlop, egy kulcslyuk mód az egyszeri behatoláshoz, és sokkal kisebb érzékenység az ívhosszra.
Működik a plazmavágás a víz alatt?
Igen. A víz alatti vágás csökkenti a zajt, a füstöt és az ultraibolya sugárzást, ezért gyakori a hajógyárakban és a rozsdamentes vagy festett lemezeket vágó üzemekben.
A lényeg
A plazmaív egy szűkített kisülés ionizált gázon keresztül, és két ipari feladata a vágás és a hegesztés. A vágás maximális energiasűrűséget és gázáramlást igényel; a hegesztéshez stabil, pontosan elhelyezett oszlopra van szükség. A kettő között helyezkednek el a mechanikák – a forgóelemek, a pozícionálók és az oszlopgémek, amelyek pontosan ott tartják az ívgyökeret, ahol az eljárás szerint lennie kell. Állítsa be helyesen az ívparamétereket, majd tegye megismételhetővé a mozgást, és a folyamat részről részre kiszámíthatóvá válik.