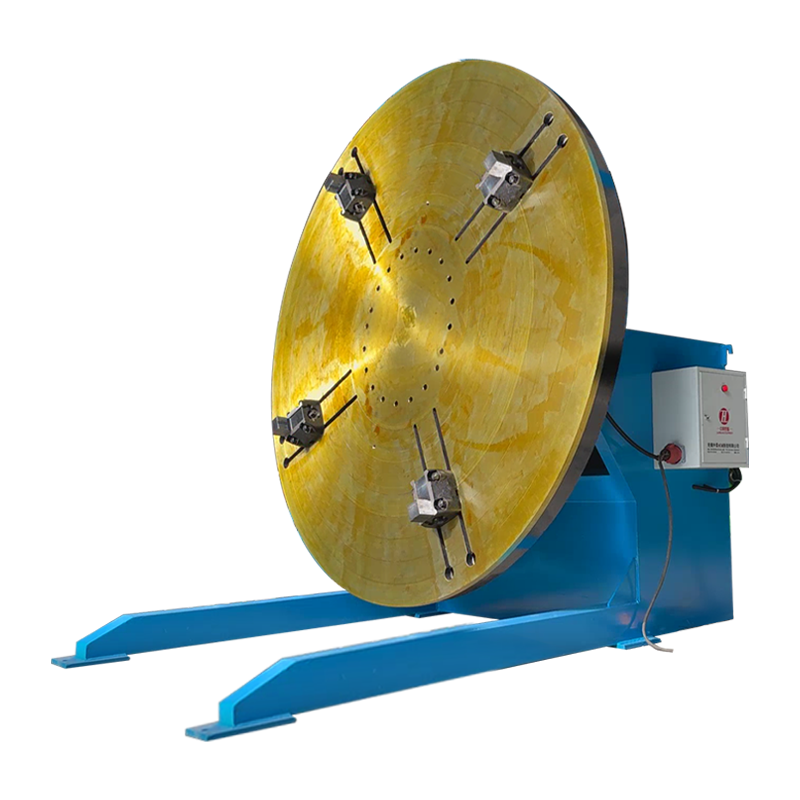
3T hagyományos hegesztő pozícionáló kiegészítő függőleges eszterga tokmányokkal
A 3T hagyományos hegesztési pozicionáló kiegészítő függőleges eszterga tokmányokkal a munkadarabok hegesztés közbeni pozicionálására és elforgatásá...
See Details
A nehézgyártás globális világában a nagy, robusztus és kifogástalanul felépített fémszerkezetek iránti kereslet állandóan jelen van. A létfontosságú erőforrásokat tároló hatalmas tárolótartályoktól az extrém körülmények között működő nyomástartó edényekig ezeknek a termékeknek a sértetlensége egyetlen kritikus folyamaton múlik: a hegesztésen. Ezeknek az alkatrészeknek a gyártása évtizedeken keresztül nagymértékben támaszkodott a kézi hegesztők szakértelmére és kitartására. Mivel azonban a minőségre, biztonságra és hatékonyságra vonatkozó iparági szabványok folyamatosan emelkednek, jelentős változás zajlik. Egyre több gyártó alkalmazza az automatizált megoldásokat Hegesztő manipulátor/Hegesztőoszlop és gém/Hegesztőközpont/Automatikus hegesztés rendszer ennek az átalakulásnak az élén. Ez a cikk feltárja ennek az egész iparágra kiterjedő mozgalomnak az okait, elmélyülve ezen fejlett rendszerek funkcionalitásában, előnyeiben és testreszabható funkcióiban, amelyek új mércét állítanak fel a fémgyártásban.
A megoldás megértése előtt elengedhetetlen, hogy felmérjük a hagyományos megközelítés kihívásait. Nagy átmérőjű tartály vagy nehézfalú nyomástartó edény hossz- és kerületi varratainak hegesztése komoly feladat. A kézi hegesztés, bár sokoldalú, számos jelentős akadályt jelent ezekben az alkalmazásokban:
A kezelő fáradtsága és inkonzisztenciája: A kézi hegesztőnek stabil kezet, egyenletes haladási sebességet és pontos égőszöget kell tartania hosszabb ideig. A többórás hegesztés során a fizikai fáradtság elkerülhetetlenül jelentkezik. Ez a fáradtság a hegesztési varrat elváltozásaihoz vezet, ami veszélyeztetheti a végtermék szerkezeti integritását és esztétikai minőségét. Az olyan következetlenségek, mint a változó gyöngyszélesség, alámetszés vagy a fúzió hiánya gyakori problémák, amelyek közvetlenül emberi tényezőkből erednek.
Nehéz munkakörülmények: A nagyméretű szerkezetek hegesztése gyakran kényelmetlen és potenciálisan nem biztonságos helyzetekkel jár. Előfordulhat, hogy a hegesztőknek magasban, szűk helyeken vagy kényelmetlen testhelyzetben kell dolgozniuk, hogy hozzáférjenek a varrathoz. Ez nemcsak a balesetek kockázatát növeli, hanem fizikailag is megnehezíti a jó minőségű hegesztések következetes előállítását.
Lassú gyártási sebesség: A kézi hegesztés során a lerakódási sebességet korlátozza az, amit egyetlen kezelő biztonságosan és hatékonyan tud kezelni. A többszörös hegesztést igénylő vastag anyagok esetében a folyamat fáradságosan lassú lehet, ami szűk keresztmetszeteket okoz a gyártási ütemezésben, és meghosszabbítja a projektek ütemezését.
Szakképzett munkaerő hiány: A hegesztőipar jól dokumentált szakképzett szakemberek hiányával néz szembe. Számos gyártóműhely számára folyamatos kihívást jelent a nagynyomású, kódminőségű, nagyméretű szerkezeteken végzett munkához szükséges speciális szakértelemmel rendelkező hegesztők megtalálása és megtartása. Ez a szűkösség megnöveli a munkaerőköltségeket, és korlátozhatja a vállalat termelési kapacitását.
Magas anyagpazarlás: A hegesztési folyamat következetlenségei gyakran hibákhoz vezetnek. Ezen hibák kijavításához a rossz hegesztési varrat kicsiszolása és újrahegesztése szükséges, ami további töltőanyagot, védőgázt és időt emészt fel. Ez az átdolgozás jelentős költségekkel jár a gyártási folyamatban.
E kihívások kezelésére a mérnöki közösség kifejlesztette a hegesztési manipulátort/hegesztőoszlopot és szórókeretet/hegesztőközpontot/automatikus hegesztőrendszert. Lényegében ez a berendezés egy kifinomult mechanikus kar, amelyet arra terveztek, hogy a hegesztőfejet egy előre meghatározott pályán pontosan pozícionálja és mozgassa. A rendszer általában több kulcselemből áll:
A hegesztőpisztoly mozgásának gépesítésével ez a rendszer eltávolítja a fizikai terhelés és az inkonzisztencia emberi elemét. Az eredmény egy megismételhető, megbízható és kiváló minőségű hegesztési folyamat, amely hosszú ideig folyamatosan működik.
A hegesztőoszlop- és gémrendszer hatékonysága abban rejlik, hogy képes bizonyos hegesztési feladatokat nagy pontossággal elvégezni. A forrásinformációk kiemelik széles körű alkalmazását belső és külső hosszanti és kerületi varratok hegesztésében. Nézzük meg, hogyan érhető el ez.
Hosszirányú varratok hegesztése: A hosszanti varrat egy egyenes, lineáris varrat, amely egy hengeres vagy lapos szerkezet hosszában fut. Ennek a varratnak a hegesztéséhez a munkadarabot (például egy lapos lemezt, amelyet hengerré alakítanak) álló helyzetben kell elhelyezni. Ezután a manipulátor gémjét a varrással párhuzamosan kell beállítani. A hegesztőkocsi pontosan szabályozott sebességgel mozog a gém mentén, miközben a hegesztőfej egyenletes, egyenletes peremet rak fel. A kezelő biztonságos, kényelmes távolságból figyelheti a folyamatot egy vezérlő függővel vagy állomással.
Kerületi varratok hegesztése: A kerületi (vagy kerületi) varrat olyan körhegesztés, amely egy cső vagy edény két szakaszát összeköti. Ehhez a művelethez az oszlop és a gém egy hegesztő rotátorral vagy forgóhengerrel együtt működik. A hengeres munkadarabot a forgatóra helyezik, amely lassan és egyenletesen forgatja azt. A gém úgy van elhelyezve, hogy a hegesztőpisztoly a forgó varrathoz képest a megfelelő pontban legyen rögzítve. Ahogy a forgó forgatja a munkadarabot, a hegesztőpisztoly mozdulatlan marad, tökéletes körhegesztést hozva létre. A rotátor forgási sebessége és a hegesztési paraméterek közötti szinkronizálás kulcsfontosságú a kiváló minőségű eredmény eléréséhez.
A két varrattípus azonos pontosságú kezelésének képessége a hegesztőmanipulátort/hegesztőoszlopot és gémet/hegesztőközpontot/automatikus hegesztőrendszert hihetetlenül sokoldalú eszközzé teszi a gyártóműhelyekben. Megbízható alapot ad a termékminőség javításához, mivel a mechanikai mozgások sokkal következetesebbek, mint amit kézzel el lehet érni. Ez az ismételhetőség kulcsfontosságú a szigorú iparági kódok és szabványok teljesítéséhez, például az Amerikai Gépészmérnökök Társasága (ASME) által a nyomástartó edényekre vonatkozóan meghatározottakhoz.
A modern oszlop- és gémrendszerek egyik jelentős előnye az alkalmazkodóképességük. Az olyan gyártók, mint a WeldNice, tisztában vannak azzal, hogy a különböző alkalmazásoknak egyedi követelményei vannak. Ezért támogatják a testreszabott funkciók tervezését. Ez lehetővé teszi a gyártó számára, hogy olyan rendszert állítson be, amely pontosan megfelel az adott termelési igényeinek. Nézzünk meg néhány említett speciális lehetőséget és azok gyakorlati előnyeit.
Azokban az alkalmazásokban, ahol a sebesség az elsődleges szempont, mint például a vastag falú szerkezetek gyártása során, a Tandem Submerged Arc Welding (SAW) hatékony megoldás. Ez a konfiguráció két hegesztőhuzalt tartalmaz egyetlen hegesztőfejen vagy két egymáshoz közel elhelyezett fejen keresztül. Mindkét vezeték feszültség alatt áll, vagy ugyanabból az áramforrásból, vagy két külön forrásból.
Hogyan működik: Az ólomhuzal hozza létre az elsődleges hegesztési medencét, míg a nyomkövető huzal több hőt és töltőanyagot ad ugyanahhoz a tócsához. Ez az elrendezés jelentősen megnöveli a lerakódási sebességet az egyvezetékes elrendezéshez képest.
Gyakorlati előnyök: Az elsődleges előny a hegesztési sebesség drámai növekedése. Egy vastag lemez esetében, amelyhez tíz átvezetésre van szükség egyetlen huzallal, a tandem beállítással ugyanazt a hegesztést mindössze öt vagy hat menet alatt végezheti el. Ez közvetlenül lecsökkent munkaidőt, alacsonyabb energiafogyasztást és gyorsabb projektvégzést jelent. Hatékony megoldás nagy termelésű környezetekben, ahol az idő kritikus tényező.
Nagyon vastag anyagok hegesztésekor a hagyományos módszerek széles V-horony ferde ferdeséget igényelnek. Ez azt jelenti, hogy nagy mennyiségű töltőanyagot kell lerakni a hézag kitöltéséhez, ami időigényes és költséges. A keskeny résű hegesztés egy speciális technika, amelyet ennek kezelésére terveztek.
Működése: Széles ferde helyett keskeny, U vagy J alakú horony készül. Az illesztési rés csak néhány milliméter széles lehet. Egy speciális hegesztőfej és pisztoly segítségével az ívet ennek a keskeny horonynak az aljába irányítják. A folyamat gyakran szövés vagy oszcilláló mozgást foglal magában, hogy biztosítsák az oldalfalak megfelelő összeolvadását.
Gyakorlati előnyök: Az előnyök jelentősek. A hézagtérfogat csökkentésével a szükséges töltőfém mennyisége 50%-kal vagy többel is csökkenthető. Ez jelentős költségmegtakarítást eredményez a hegesztőhuzal és a folyasztószer esetében. Ezen túlmenően, mivel összességében kevesebb hő kerül a munkadarabba, csökken a torzítás és egy kisebb hőhatászóna (HAZ), ami előnyös lehet az anyag mechanikai tulajdonságaira nézve. Ez a módszer különösen jól alkalmazható vastag falú nyomástartó edényekhez, reaktorokhoz és más nagy teherbírású alkatrészekhez.
A speciális hegesztési eljárásokon túl számos egyéb funkció is integrálható az oszlop- és gémrendszer funkcionalitásának és egyszerűbb használatának javítása érdekében.
Orbitális mozgás: Ez a funkció lehetővé teszi, hogy a hegesztőfej körkörös vagy keringő pályán mozogjon egy rögzített pont körül. Hasznos olyan alkalmazásoknál, mint a csövek csatlakozásai vagy más összetett kötések hegesztése, ahol az egyszerű lineáris vagy kerületi mozgás nem elegendő.
Oszlopforgatás: Egyes fejlett rendszerek forgó oszlopot kínálnak. Ez lehetővé teszi, hogy a teljes gém az alap körül lendüljön, és hozzáférést biztosít egy nagy vagy összetett munkadarab különböző oldalaihoz anélkül, hogy a teljes manipulátort át kellene helyezni. Ez értékes tulajdonság a nagy, álló szerkezeteknél, mint például a hajótest részek vagy épületkeretek.
Szervomotorok: A szórókeret és oszlopmozgások meghajtására szolgáló motorok kiválasztása közvetlen hatással van a pontosságra. A szervomotorok nagymértékben szabályozzák a pozíciót, a fordulatszámot és a nyomatékot. Lehetővé teszik a hegesztőfej nagyon pontos pozicionálását, és állandó sebességet tudnak fenntartani változó terhelési feltételek mellett. Ez a vezérlési szint előnyös a kritikus alkalmazásokhoz és az automatizált varratkövető rendszerekkel való integrációhoz.
Varratkövető egység: Még a legprecízebb rögzítés esetén is előfordulhatnak enyhe eltérések a hegesztési varrat helyzetében a hőtorzulás vagy a gyártási tűrések miatt. A varratkövető egység egy (gyakran lézeralapú) érzékelőt használ a tényleges illesztés valós időben történő lokalizálására. Ezután automatikusan beállítja a hegesztőfej helyzetét, hogy tökéletesen kövesse a varrást. Ez a tulajdonság felbecsülhetetlen az állandó hegesztési minőség biztosításához és csökkenti a kezelői beavatkozás szükségességét, különösen a hosszú vagy ívelt varratok esetében.
Folyasztószer-újrahasznosító egység: A merülőíves hegesztésnél (SAW) szemcsés folyasztószert használnak a hegesztőmedence védelmére. Hegesztés után ez a folyasztószer összegyűjthető, összetörhető és újra felhasználható. Egy folyasztószer-újrahasznosító egység automatizálja ezt a folyamatot, felszívja a használt folyasztószert, kiszitálja a szennyeződéseket és salakot, és a tiszta folyasztószert visszajuttatja egy garatba újrafelhasználás céljából. Ez csökkenti az anyagpazarlást, az üzemeltetési költségeket, és segít fenntartani a tisztább munkakörnyezetet.
Oszcillátor: A hegesztési oszcillátor egy olyan eszköz, amely a hegesztőpisztolyt oldalirányú szövési mozgást végez, miközben halad. Ez szélesebb hegesztési hornyok esetén hasznos, mivel biztosítja az oldalfalak megfelelő összeolvadását, és segíthet szabályozni a végső hegesztési varrat alakját és szélességét. Az oszcillációs minta sebessége, szélessége és tartózkodási ideje pontosan programozható.
Felületcsíkozás: Burkolatként is ismert, ez egy korrózióálló vagy kopásálló ötvözetréteg felvitele egy olcsóbb nem nemesfém felületére. Huzal helyett széles fémcsíkot (például rozsdamentes acélt) használnak elektródaként. A szalagburkolattal felszerelt oszlop- és gémrendszer gyorsan és hatékonyan burkolhat nagy területeket, például egy nyomástartó edény belsejét, védőréteget biztosítva ott, ahol a legnagyobb szükség van rá.
A technológia hatásának jobb szemléltetéséhez vegye fontolóra a következő összehasonlítást a hagyományos kézi megközelítés és az oszlop- és gémrendszert használó automatizált folyamat között.
| Aspect | Kézi hegesztés | Automatizált hegesztés oszloppal és gémmel |
|---|---|---|
| Konzisztencia és ismételhetőség | A kezelő képességeitől, fáradtságától és kényelmétől függően változik. Hajlamos az inkonzisztenciákra hosszú távon. | Rendkívül következetes és megismételhető. A gép a hegesztés teljes időtartama alatt pontosan követi a programozott utat és paramétereket. |
| Kezelő fáradtsága | Jelentős tényező, különösen hosszú hegesztéseknél vagy kényelmetlen helyzetekben. Közvetlenül befolyásolja a minőséget és a termelékenységet. | A kezelő szerepe a hegesztés fizikai elvégzéséről a folyamat figyelésére és vezérlésére tolódik el. A fizikai fáradtság már nem aggaszt. |
| Hegesztési sebesség | A kezelő fizikai képességei korlátozzák. A lerakódás aránya viszonylag alacsony. | Nagy, folyamatos fordulatszámon tud működni. Az olyan fejlett eljárások, mint a Tandem SAW, drámaian növelhetik a lerakódási arányt. |
| Biztonság | A kezelő az ív, a gőzök és a szikrák közvetlen közelében van. Nagyobb a kényelmetlen helyzetből adódó sérülésveszély. | A kezelő egy biztonságos, távoli állomásról irányíthatja a folyamatot. Csökkenti az olyan veszélyeknek való kitettséget, mint az ívvillanás, a gőzök és a hő. |
| Anyaghulladék és átdolgozás | Nagyobb hibalehetőség, ami átdolgozáshoz vezet. Ez extra töltőanyagot, gázt és munkát igényel. | Alacsonyabb hibaarány a folyamatstabilitás miatt. Csökkenti a költséges és időigényes utómunkálatok szükségességét. |
| Képességi követelmény | A kódminőségű munkához magasan képzett kézi hegesztőre van szükség, amelyet nehéz megtalálni és megtartani. | Szakképzett gépkezelő/programozó szükséges. A készségkészlet más, és könnyebben fejleszthető, mint a magas szintű kézi hegesztési jártasság. |
A hegesztőmanipulátor/hegesztőoszlop/hegesztőoszlop/hegesztőközpont/automatikus hegesztőrendszer beruházását fontolóra vevő gyártónak több tényezőt is értékelnie kell annak biztosítására, hogy a kiválasztott berendezés megfeleljen a gyártási igényeiknek. Az alábbi táblázat felvázol néhány fontos figyelembe veendő paramétert.
| Paraméter | Leírás | Miért számít |
|---|---|---|
| Boom Length | A gém vízszintes hatótávolsága az oszloptól mérve. | Meghatározza az egyetlen összeállításban hegeszthető hosszanti varrat maximális hosszát vagy a hozzáférhető ér maximális átmérőjét. |
| Terhelhetőség | Az a súly, amelyet a gém maximális kinyúlásánál elbír, túlzott elhajlás nélkül. | Nemcsak a hegesztőpisztoly, hanem a nehezebb tartozékok, például többvezetékes pisztolyok, varratkövetők vagy kamerák támogatásához is elengedhetetlen. |
| Oszlop magasság | A gém nyereg függőleges mozgása. | Meghatározza a hegesztőfej által elérhető magassági tartományt, ami fontos a különböző átmérőjű és magasságú munkadarabok elhelyezéséhez. |
| Vezérlőrendszer | A manipulátor programozásához és működtetéséhez használt interfész (pl. PLC-alapú, PC-alapú). | A felhasználóbarát vezérlőrendszer leegyszerűsíti a beállítást, csökkenti a programozási időt, és megkönnyíti a kezelők számára a hegesztési folyamat kezelését. |
| Elérhető opciók | A testreszabható funkciók listája, mint a varratkövetés, oszcillátorok, fluxus-helyreállítás stb. | Lehetővé teszi a rendszer egyedi alkalmazásokhoz való igazítását, növelve a képességét és a befektetés megtérülését. |
Az automatizált hegesztési megoldások, például az oszlop- és gémrendszer integrálása már nem a legnagyobb vállalatok számára fenntartott luxus; minden olyan gyártóüzem számára elengedhetetlenné válik, amely versenyképes akar maradni a mai igényes piacon. A kézi folyamatokról az automatizált folyamatokra való átállás az iparág legsürgetőbb kihívásait kezeli: a magasabb minőség, a nagyobb hatékonyság, a nagyobb biztonság és a szűkös szakképzett munkaerőtől való függés csökkentése iránti igény.
Azáltal, hogy stabil, precíz és megismételhető hegesztési platformot biztosítanak, ezek a rendszerek lehetővé teszik a gyártók számára, hogy olyan összetett fémszerkezeteket állítsanak elő, amelyek konzisztenciája olyan szintű, amelyet nehéz kézzel elérni. Az a képesség, hogy a berendezést speciális funkciókkal, például tandemhegesztéssel, szűk résekkel és intelligens varratkövetéssel lehet testre szabni, tovább bővíti a használhatóságot, lehetővé téve a gyártási kihívások széles skálájának megoldását.
Ahogy a technológia folyamatosan fejlődik, arra számíthatunk, hogy ezek a rendszerek még intelligensebbé és integráltabbá válnak. Az olyan funkciók, mint a távfelügyelet, a minőség-ellenőrzést szolgáló adatnaplózás és a gyári szintű felügyeleti rendszerekkel való integráció a láthatáron vannak. Az alapelv azonban változatlan: gépesíteni kell a hegesztés összetett feladatát, felszabadítva az emberi kezelőket, hogy a felügyeletre, programozásra és folyamatoptimalizálásra összpontosítsanak. A tartályok, csövek és nyomástartó edények gyártói számára a hegesztési manipulátor/hegesztőoszlop és gém/hegesztőközpont/automatikus hegesztés nem csupán egy berendezés; ez egy stratégiai befektetés a minőségbe, a termelékenységbe és a működésük jövőbiztosságába.
A 3T hagyományos hegesztési pozicionáló kiegészítő függőleges eszterga tokmányokkal a munkadarabok hegesztés közbeni pozicionálására és elforgatásá...
See Details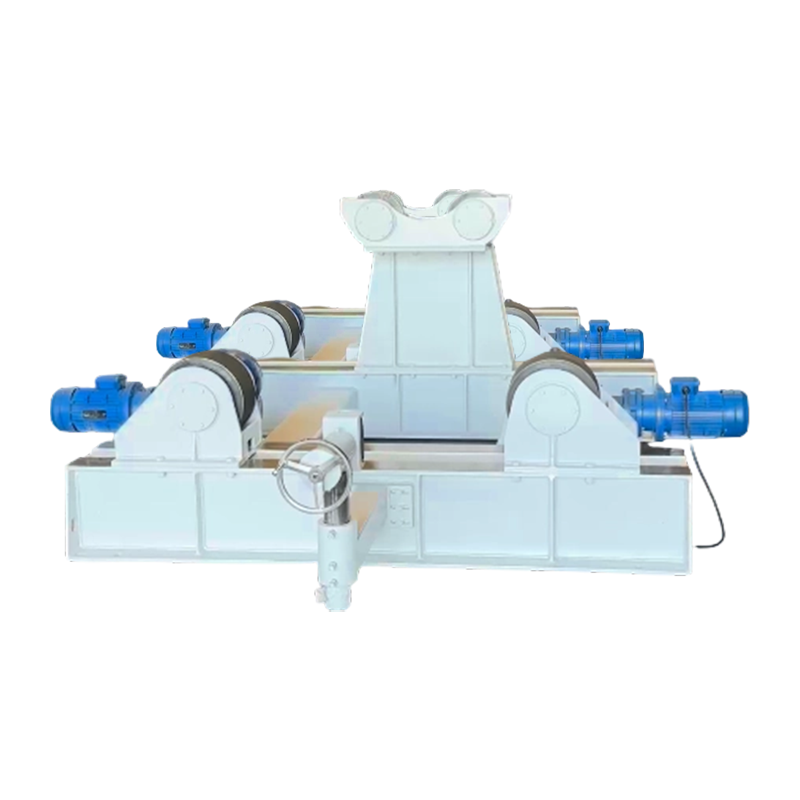
A 15t hegesztő rotátor kiegészítő sütőtartóval kifejezetten nagyméretű acélszerkezetek gyártásához készült. Integrálja a hegesztési eltolási és hők...
See Details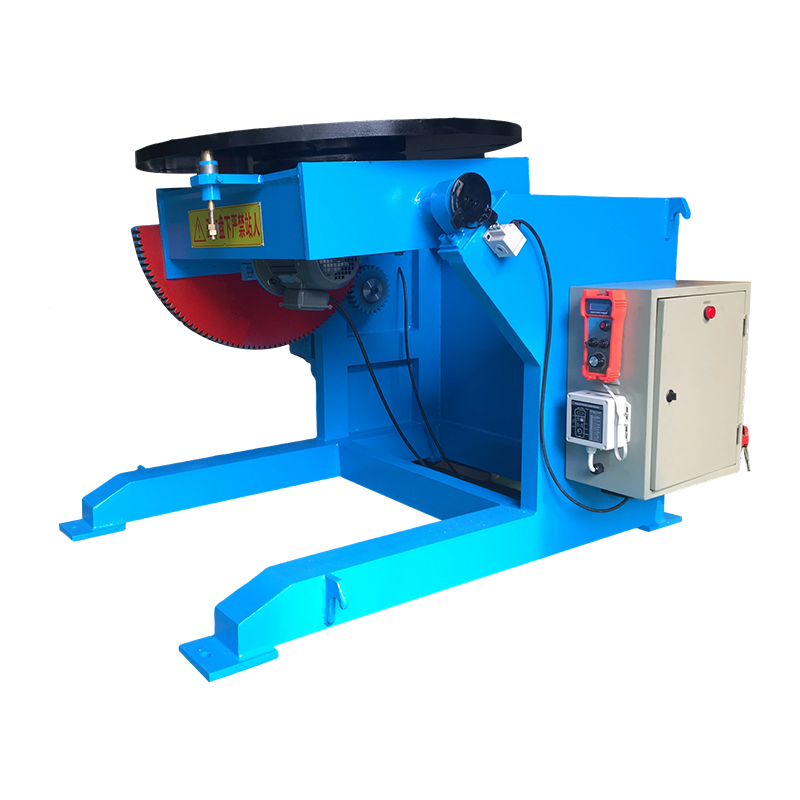
Az 1T hagyományos hegesztő pozícionáló egy speciális szabványos berendezés 1T szintű munkadarab hegesztéshez. Hagyományos sebességváltót és stabil ...
See Details
Az 5T hagyományos hegesztési pozicionáló egy nagy teherbírású hegesztési pozicionáló 5 tonnás névleges teherbírással, amelyet kifejezetten közepes ...
See Details
A 300 kg-os hagyományos hegesztési pozicionáló egy olyan eszköz, amely a munkadarabok pozícionálására és elforgatására szolgál hegesztési műveletek...
See Details
A 200 kg-os hagyományos hegesztő pozícionálót kifejezetten kis és közepes méretű nehéz munkadarabok hegesztésére tervezték. Egyesíti a 360°-os elfo...
See DetailsSzerzői jog 2025 Wuxi WeldNice Heavy Industry Technology Co., Ltd. Minden jog fenntartva Custom Automatic Welding Equipment Manufacturers
sales@weldnicefactory.com