A MIG-hegesztés akkor a leghatékonyabb, ha négy körülmény egyidejűleg egybeesik: az alapfém tiszta és száraz, a falvastagság nagyjából 3 mm és 12 mm között van, az ív védve van a mozgó levegőtől, és a kötés lapos vagy vízszintes helyzetben van hegesztve – vagy elforgatva, hogy ott is maradjon. Távolítsa el a feltételek bármelyikét, és a folyamat továbbra is lefut, de csendben megszűnik a leggyorsabb, legtisztább és leggazdaságosabb megoldás a műhelyben.
A MIG hegesztés, formálisan gázos fémíves hegesztés (GMAW), egy folytonos fogyóhuzal-elektródát vezet át egy pisztolyon, miközben egy külső táplálású védőgáz védi az olvadt medencét. Mivel a huzal soha nem áll le, nincs salak, amit forgácsolna, és nincs néhány száz milliméterenként cserélhető elektróda, éppen ezért a folyamat uralja a gyártási hegesztést, amikor a munkakörülmények együttműködnek.
A négy feltétel, amely a MIG-et a legjobb választássá teszi
A MIG-gel kapcsolatos minden gyakorlati döntés – huzalátmérő, gázkeverék, áramerősség, szerelvény – ehhez a négy szerkezeti feltételhez kapcsolódik, és érdemes ezeket a hegesztési eljárás megírása előtt ellenőrizni.
Tiszta, száraz fém
A malomkő, az olaj, a festék és a nedvesség az ív belsejében leég és porozitássá válik. Tíz perc darálóval olcsóbb, mint egy átdolgozási jegy.
3 mm és 12 mm közötti fal
Elég vékony ahhoz, hogy ferde nélkül is átolvadjon, elég vastag ahhoz, hogy a lerakódási sebesség megtérüljön. 1,5 mm alatt az ív instabillá válik; 12 mm felett a ferde és a többszörös áthaladási terület kedveli.
Még levegő
A védőgáz a leggyengébb láncszem. Egy könnyű kereszthuzat lecsupaszítja a gázburát, és porozitást hagy maga után, függetlenül attól, hogy milyen jók a beállítások.
Lapos vagy vízszintes helyzetben
A gravitáció 1G-ben és 2G-ben is együttműködik Önnel, így az utazási sebesség, a behatolás és a perem megjelenése mind ott csúcsosodik ki – vagy ehelyett elforgatja a munkadarabot.
Minden más – induktivitás, mozgási szög, érintkezőcsúcs távolság – olyan hangolási részlet, amely táblázattal és tíz perc gyakorlással korrigálható. Ez a négy szerkezeti jellegű, és egyetlen gépbeállítás sem kompenzálja a hiányzót.
Vastagság és anyag: A MIG Sweet Spot
A szénacélok esetében a MIG a legjobban körülbelül 3 mm-től 12 mm-ig terjedő lemezen a legjobb, és a 3 mm alatti vékony lemezeket is nagyon jól kezeli, ha a rögzítés szoros és a fém tiszta.
| Anyagvastagság | A huzal átmérője | Védőgáz | Átviteli mód |
|---|---|---|---|
| 1,0-3,0 mm-es lemez | 0,8 mm (0,030 hüvelyk) | 75% Ar / 25% CO2 | Rövidzárlat |
| 3,0-6,0 mm-es lemez | 1,0 mm (0,035 hüvelyk) | 85% Ar / 15% CO2 | Rövidzárlat or spray |
| 6,0-12,0 mm-es lemez | 1,2 mm (0,045 hüvelyk) | 90% Ar / 10% CO2 | Spray vagy pulzáló spray |
| 12 mm és nagyobb | 1,2-1,6 mm | 90% Ar / 10% CO2 | Impulzusos permetezés, ferde csatlakozás, többmenetes |
Az alumínium megváltoztatja a szabályokat: 100%-os argonra, egy nyomótechnikára van szüksége az oxidhéj feltöréséhez, valamint egy orsópisztolyra vagy tolóhúzós fáklyára, mert a huzal túl puha ahhoz, hogy egy hosszú bélésen keresztül tudjon haladni. A rozsdamentes acél a kettő között helyezkedik el, és általában héliummal vagy egy kis szén-dioxid-kiegészítéssel ellátott háromkeverékes gázt szeretne a folyékonyság szabályozására.
Tisztaság és fittség: ahol a legtöbb MIG probléma kezdődik
Tíz MIG-hibából nagyjából kilenc szennyeződésre vagy a használt huzalhoz túl széles hézagra vezethető vissza – nem a hegesztőgépre.
A malomkő és a rozsda nem egyszerűen a felszínen ül; elnyelik a hőt, aminek meg kell olvasztania az alapfémet, így a behatolás csökken, és a kezelő a feszültség feltekerésével kompenzálja. Az olaj, a festék és a vágófolyadék felforr az ívben, és kinyomja a gázt a medencéből, ezért szinte mindig porozitás jelenik meg a soha nem zsírtalanított alkatrész első menetén. A horganyzott acél a legnehezebb eset: a horganyzást a hézagvonaltól legalább 25 mm-re vissza kell köszörülni, és a füst még ekkor is jó elszívást igényel.
A fittség ugyanilyen fontos. Egy 1,2 mm-es tömör huzal nem tud áthidalni egy 3 mm-es gyökérrést anélkül, hogy átégne, ezért a réseket nagyjából egy huzalátmérőig vagy annál kisebbre kell tartani egy négyzet alakú tompakötésen. Ha a gyártási tűrés ezt nem teszi lehetővé, akkor a válasz általában egy háttércsík vagy a folyamat megváltoztatása, nem pedig a beállítások megváltoztatása.
Védőgáz, huzat és kültéri valóság
A MIG csendes levegőben a leghatékonyabb, ennek oka a védőgáz.
A 12-20 l/perc (25-40 cfh) argonkeverék áramlása mindössze 8-10 km/h kereszthuzattal távolítható el, ami nagyjából akkora, mint egy nyitott boltajtón át tartó szellő. Az áramlási sebesség körülbelül 20 l/percnél magasabbra forgatása ritkán oldja meg a problémát; a patak turbulenssé válik, elkezdi magával ragadni a légköri levegőt, és a porozitás inkább romlik, mint jobb. A műhelyben paravánok, függönyök, ideiglenes burkolatok oldják meg.
A helyszínen az őszinte válasz az, hogy a tömörhuzalos MIG veszít a gázzal árnyékolt fluxusmagos huzallal (FCAW-G) szemben, amely sokkal jobban tolerálja a szelet, mert a salak és a fluxusmag segít megvédeni a medencét. Ez az oka annak, hogy a kültéri szerkezeti hegesztési és helyszíni javítási munkák ritkán futnak tömör huzalon.
Pozíció és forgás: Az ív tartása a síkban
A MIG a legmagasabb lerakódási sebességet és a legtisztább gyöngyöt nyújtja lapos (1G/1F) és vízszintes (2G/2F) helyzetben, mert a gravitáció ott tartja az olvadt medencét, ahol a kezelő szeretné.
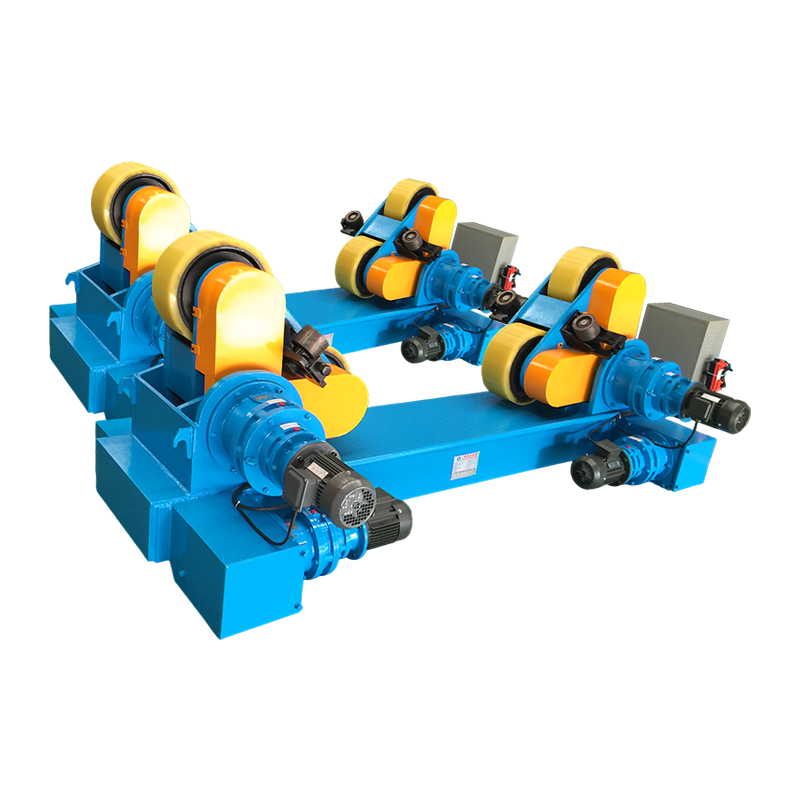
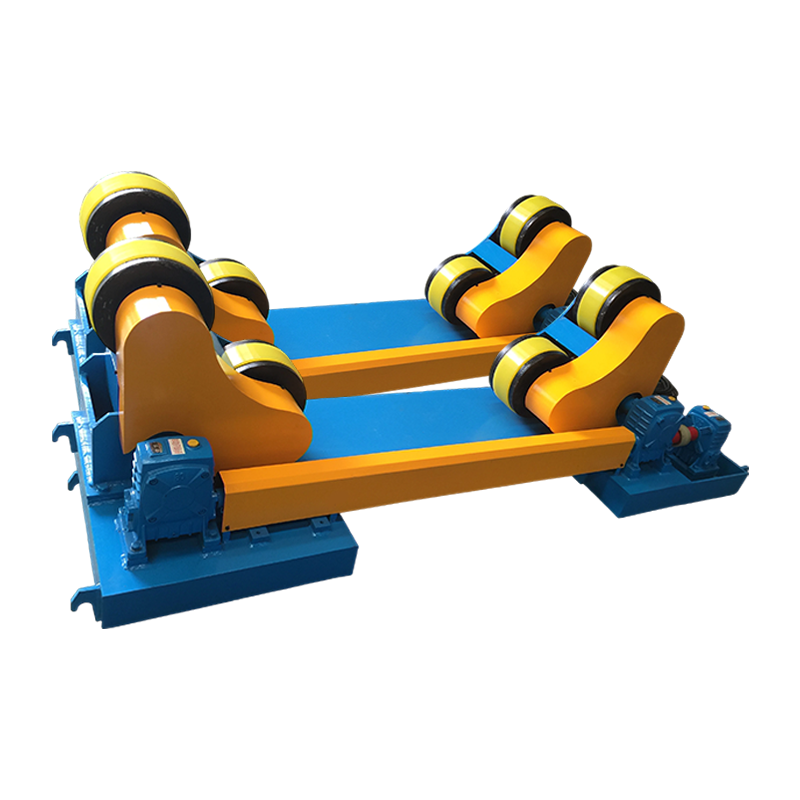
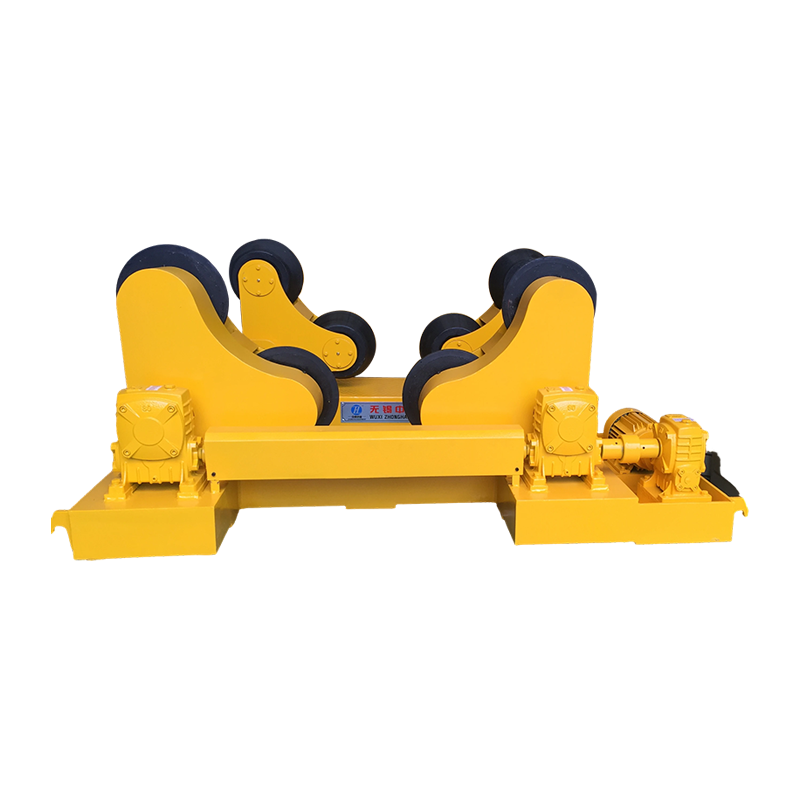
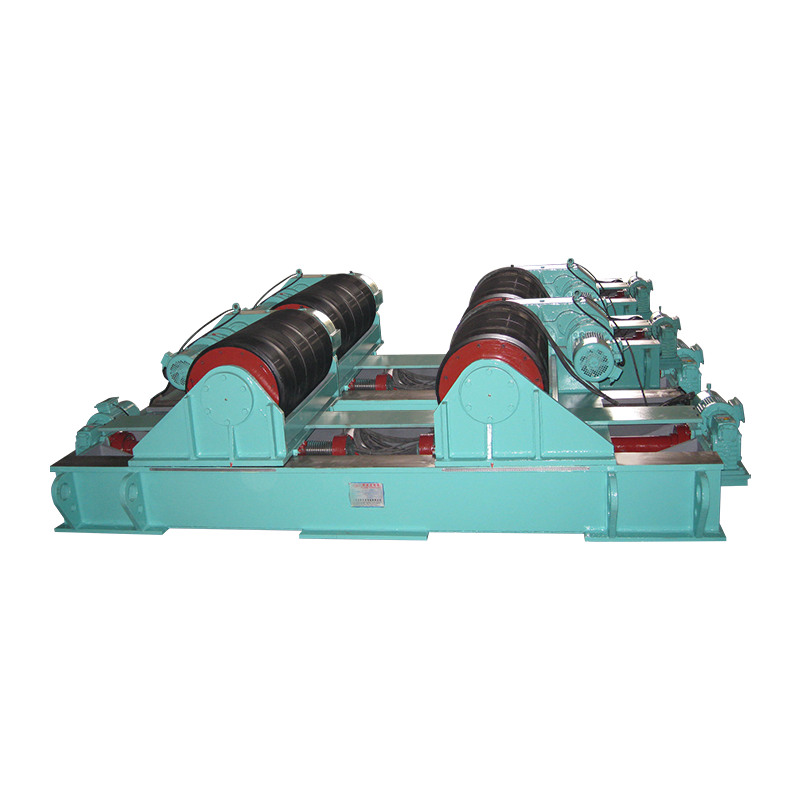
A gyártás során általában a munkadarabot forgatják a pisztoly helyett. A hegesztőforgató szabályozott felületi sebességgel forgatja a hengert, az edényt vagy a csőtekercset, így az ív tartósan sík helyzetben marad, ami egy lassú, pozíciófüggő munkát megismételhetővé alakít át. Hosszú varratok esetén egy elsodródásgátló vagy motoros orbitális mozgással rendelkező egység megakadályozza, hogy az edény axiálisan kúszzon, amikor elfordul, így a varrat nem spirál.
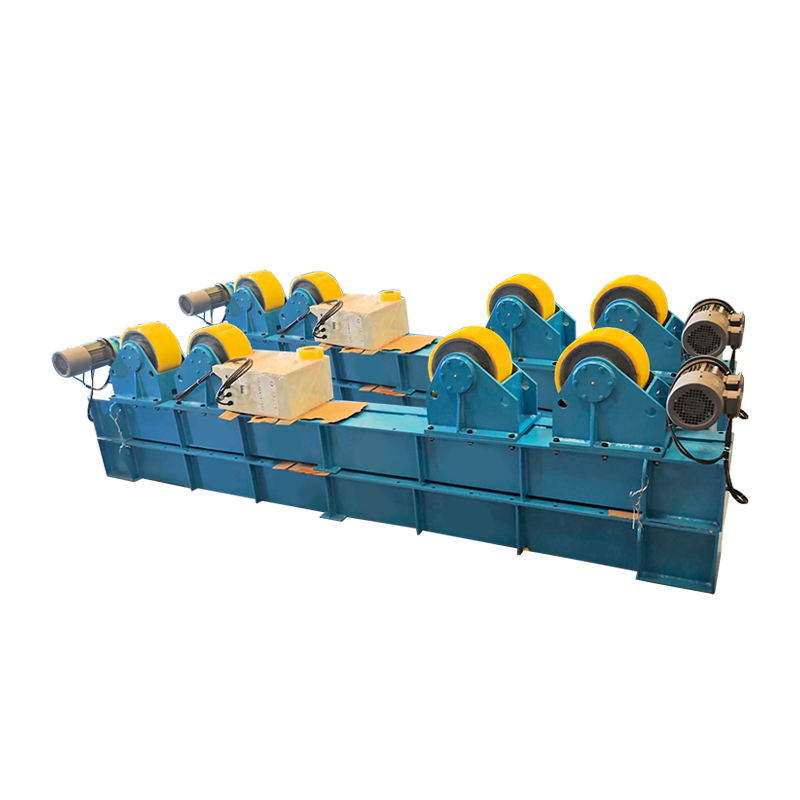
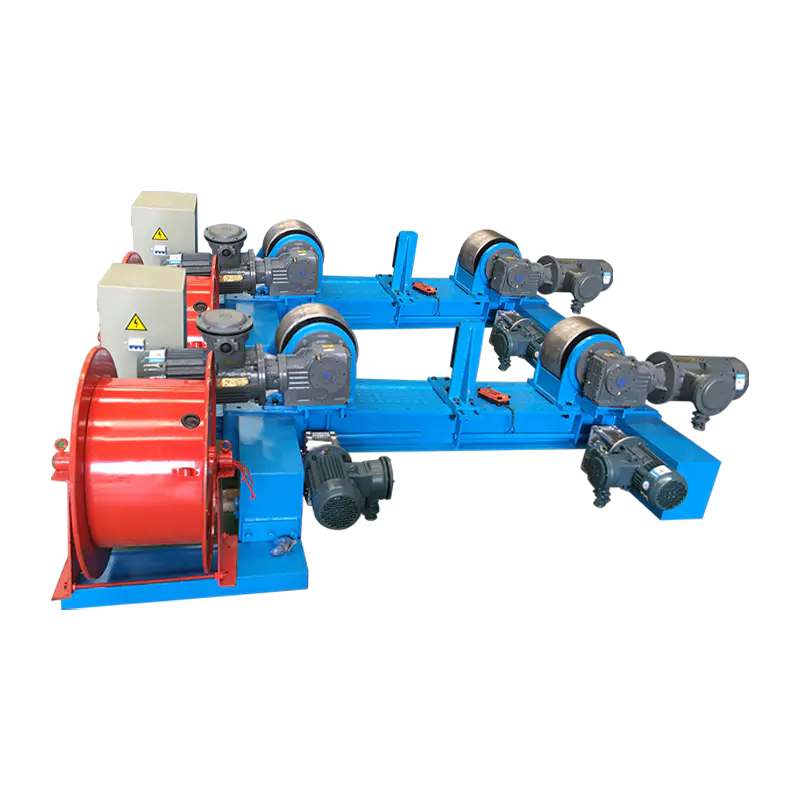 20T állítható hegesztőforgató elektromos orbitális mozgással és elsodródásgátlóval Elektromos hegesztő rotátor nagy hengerekhez, elsodródásgátló és kétmotoros meghajtással, hogy a kerületi varratokat stabilan és megismételhetően tartsa. Termék megtekintése →
Azokat az alkatrészeket, amelyeket nem lehet hengerként forgatni – konzolok, keretek, szivattyúházak, szeleptestek – egy hegesztő pozicionáló vagy forgótányér , amely megdönti és elforgatja a munkát, így az illesztés vízszintesen jelenik meg. Ugyanez a szabály érvényes: nem a hegesztő csuklója, hanem a szerelvény dönti el, hogy a varrat a lakásban készül-e.
Indulás előtti ellenőrzőlista, amely megoldja a legtöbb MIG-panaszt
Mielőtt a gépet hibáztatná, dolgozza át sorrendben ezt a listát – a legtöbb üzletben a hiba az első öt tételben található.
- Ellenőrizze az elektróda-pozitív (DCEP) polaritást az acélon lévő tömör huzalnál.
- Állítsa be az érintkező hegye és a munka közötti távolságot 10–15 mm-re; a hosszabb kinyúlás csökkenti az áramerősséget és a behatolást.
- Állítsa be a gázáramlást 12–20 l/perc értékre, és ellenőrizze a szabályozót úgy, hogy a ravaszt tartva, nem nyugalomban.
- Illessze egymáshoz a huzalelőtolás sebességét és feszültségét; az ívnek egyenletes szalonnasütésnek kell lennie, nem recsegni vagy zümmögni.
- Ellenőrizze a hajtóhenger feszességét és a bélés állapotát – a madárfészkelés táplálkozási probléma, nem ívprobléma.
- Rögzítse a munkavisszavezetést az illesztéshez közel, ne egy festett keretsínre.
- Vékony lap esetén használjon 5–15 fokos tolási szöget és valamivel nagyobb induktivitást a rövidzárlati átvitel lágyításához.
- Nehezebb lemez esetén húzza el a pisztolyt, és növelje a haladási sebességet, amíg a lábujjak tisztán ki nem nedvesednek.
Amikor a MIG a rossz válasz
A MIG ritkán rossz folyamat, de néhány esetben egy másik ívfolyamat is kiérdemli a helyét – az ellenkező színlelése pedig pénzbe kerül.
| Folyamat | A legalkalmasabb | Praktikus vastagság | Széltűrés |
|---|---|---|---|
| MIG / GMAW (tömör vezeték, gáz) | Tiszta műhelymunka, lemez és közepes lemez, magas termelési sebesség | 1-12 mm | Szegény |
| Folyasztószeres / FCAW-G | Telephelyi és kültéri munkavégzés, vastagabb szelvények, szerkezeti illesztések | 6-25 mm | Jó |
| Stick / SMAW | Rozsdás, piszkos vagy nedves fém, javítások, zárt terek | 3-20 mm | Kiváló |
| TIG / GTAW | Vékony részek, gyökérátmenetek, rozsdamentes és alumínium, ahol a megjelenés számít | 0,5-6 mm | Szegény |
Két további kivételt érdemes megemlíteni. A rendkívül vastag szakaszok – jóval 25 mm-nél nagyobbak – általában gyorsabbak merülőíves vagy folyasztószeres többmenetes munkával. És a nagyon rövid hegesztések kényelmetlen helyzetekben, ahol a szerelvény felállítása többe kerül, mint maga a varrat, gyakran gyorsabban mennek végbe egy elektródával.
Ahol a MIG a legjobban kifizetődik a gyártás során
A tartályok, nyomástartó edények, csőtekercsek, széltorony szakaszok és H-gerendák azok a környezetek, ahol a MIG hegesztés a leghatékonyabb ipari méretekben, mert mindegyik forgatható.
Egy hajón vagy csőtekercsen a munka meghajtású görgőkön történik, a pisztolyt rögzített szögben tartják, és a gép végzi az utazást. Ugyanez a logika hajtja a torony- és egyoszlopos gyártást, ahol a hosszanti és kerületi varratokat a héj elfordulásával egy oszlop és gém alatt hegesztik. A tartály- és csőgyártás során a forgásnak ez a párosítása az állandó égőszöggel az, ami a MIG-et egy gyors kézi folyamatból valóban megismételhetővé változtatja – a gyakorlati hatásról ez a nézet részletesebben szól. hogyan alakítják át a hegesztő rotátorok a fémtartály- és csőgyártást .
A nehéz, kényelmetlen munkadarabokat általában pozicionálón kezelik, és a nagy héjakat, amelyeket a hegesztés előtt be kell állítani, a hidraulikus emeléssel és vízszintes tolóval felszerelt forgórész hasznos, amely csökkenti a daruzási időt a beállítási lépésből.
 3T hagyományos hegesztő pozícionáló nagy teherbírású munkadarabokhoz Dönthető és forgatható forgótányér 3000 kg-ig terjedő munkadarabokhoz, segít a hegesztési varratok síkban tartásában nyomástartó edények, csővezetékek és szerkezeti gyártás során. Termék megtekintése →
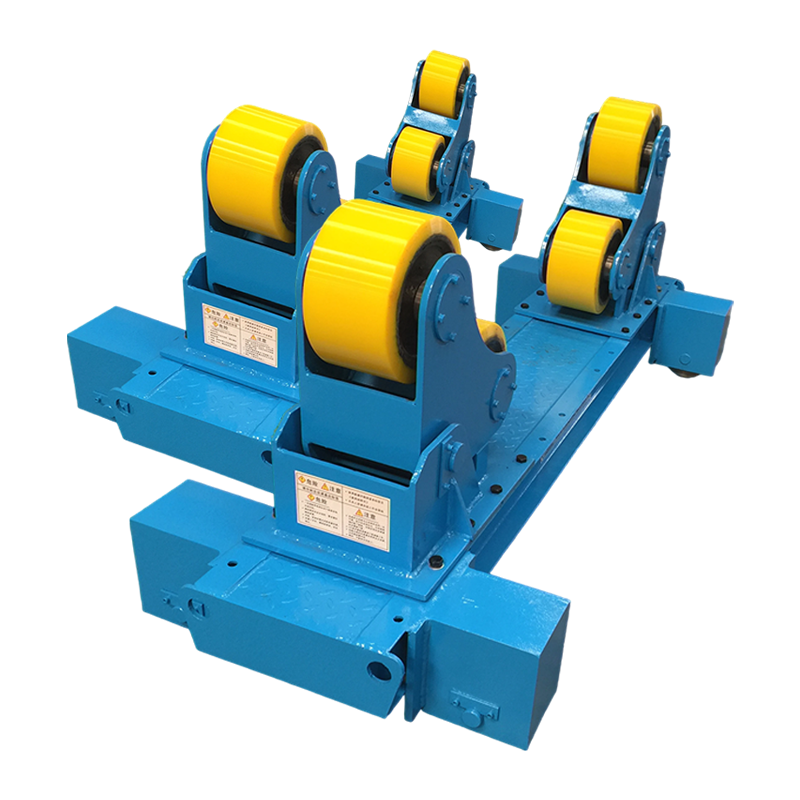
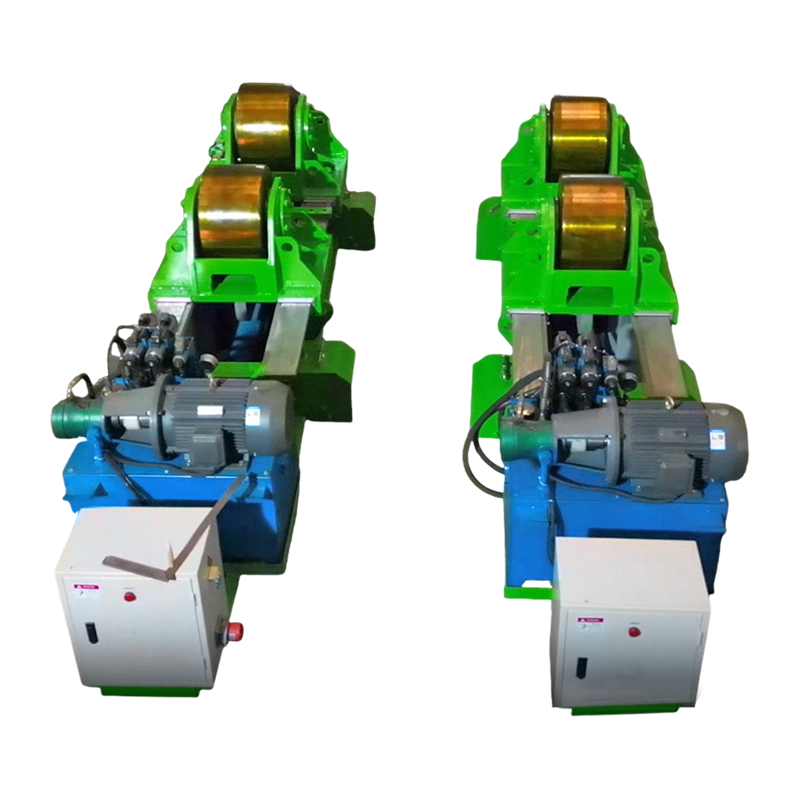 80T Fit-Up hegesztő rotátor hidraulikus vízszintes tolással Hidraulikus felszerelhető rotátor nagy hengeres héjakhoz, állítható görgős talppal és vízszintes tolással a precíz hegesztési összeállítás támogatásához. Termék megtekintése →
A közös szál ezekben az esetekben állandó: az ív lapos helyzetben marad, a haladási sebességet kézi helyett hajtással állítják be, és a kezelők figyelmüket a gravitáció elleni küzdelem helyett az ívre fordítják.
Gyakran Ismételt Kérdések
Használható a MIG hegesztés kültéren?
Tömör huzallal és védőgázzal normál áramlási sebességnél nem. A durván 8-10 km/h feletti szél áttöri a gázburkot, így a kültéri munkák általában átváltanak védőgázas fluxusos huzalra, vagy megvárják az árnyékolt burkolat megépítését.
Mi az ideális vastagságtartomány a MIG-hez?
A szénacél esetében nagyjából 3–12 mm az édes folt, a körülbelül 1 mm-es lemezek pedig rövidzárlati átvitelnél is megmunkálhatók. 12 mm felett a kötésnek ferde és többszörös átvezetésre van szüksége, ami rontja a MIG sebességelőnyét.
Miért tűnik porózusnak a MIG hegesztésem?
Valószínűség szerint: szennyeződés, például olaj, malomkő vagy horganyzás; a védőgázt lecsupaszító kereszthuzat; túl sok gázáramlás, ami turbulenciát okoz; vagy egy laza szabályozó, amely beszívja a levegőt a vezetékbe.
A MIG alkalmas függőleges és fej feletti hegesztésre?
Működik, de már nem a legjobb. A függőleges felfelé állítás alacsonyabb huzalelőtolási sebességet és enyhe szövést igényel a medence szabályozásához, a fej feletti hegesztés pedig csökkenti a lerakódási sebességet és a kezelő kényelmét is, így a termelékenység általában harmadával vagy még többel csökken.
Melyik gázkeverék adja a legjobb MIG eredményt lágyacélon?
A 75–85%-os argon és a kiegyensúlyozott CO2 keveréke lefedi a legtöbb munkát: a magasabb CO2 javítja a szennyezett lemezek behatolását és nedvesítését, míg a magasabb argontartalom kisimítja az ívet és csökkenti a vékony anyagon lévő fröcskölést.
Egyszerűen fogalmazva, a MIG hegesztés akkor a leghatékonyabb, ha közepes vastagságú tiszta fémet lapos vagy vízszintes helyzetben, beltérben, stabil gázárnyékolással és a feszültséghez illesztett huzalelőtolási sebességgel hegesztenek. Ha megfelelő feltételeket biztosít, a folyamat teljes sebességét, behatolását és megjelenését biztosítja; úgy rögzítse a munkadarabot, hogy a munka az ívre kerüljön, és ugyanezek a feltételek nyolc perc helyett nyolc órára érvényesek egy műszakban.