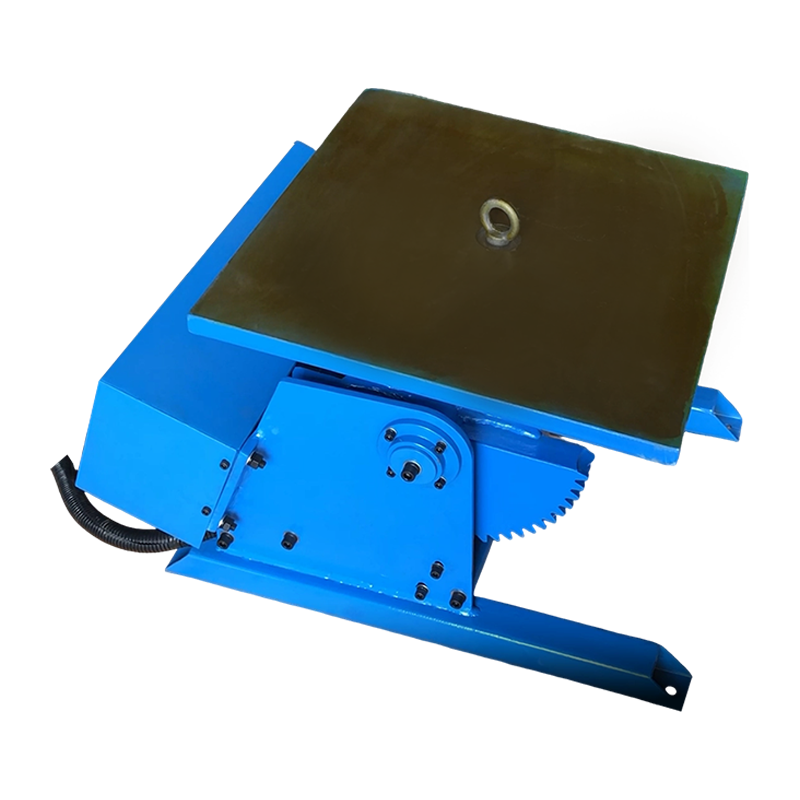
1.5T billenő hegesztő pozícionáló
Az 1,5T billenő hegesztési pozicionáló egy olyan eszköz, amely a munkadarabok...
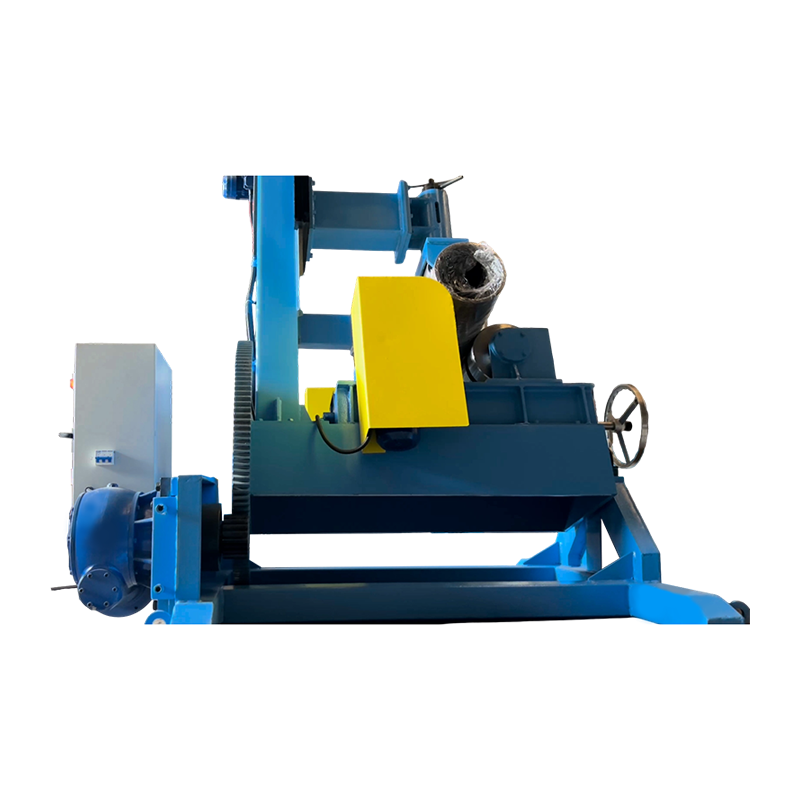
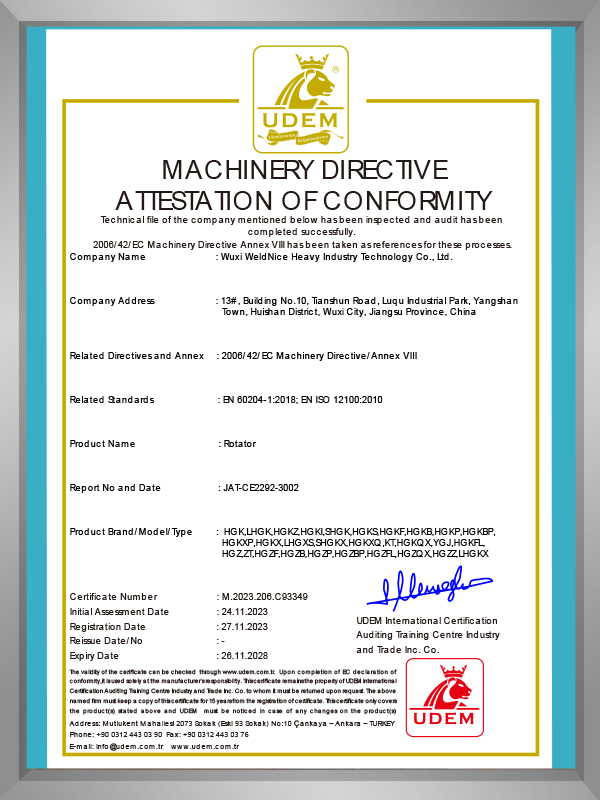
A WeldNice támogatja a testreszabott funkciók tervezését a különböző ügyfelek eltérő felhasználása szerint. Példa: Orbitális mozgás/lábkapcsoló vezérlés/Szervomotor/emelés.
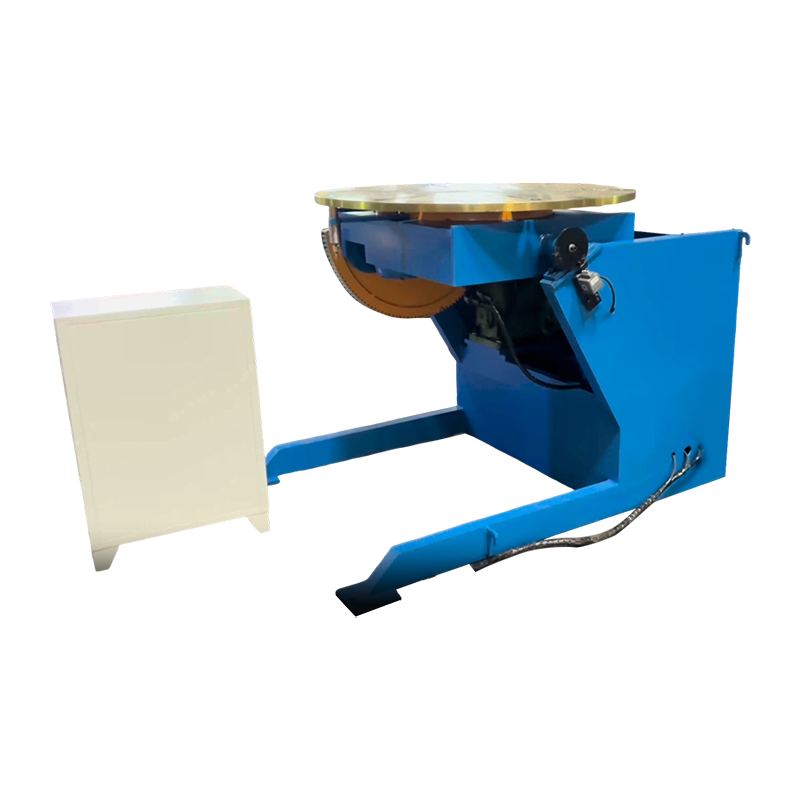
Az 1,5T billenő hegesztési pozicionáló egy olyan eszköz, amely a munkadarabok...
A szervovezérléssel ellátott 1T hegesztési pozicionáló egy szervovezérlési te...
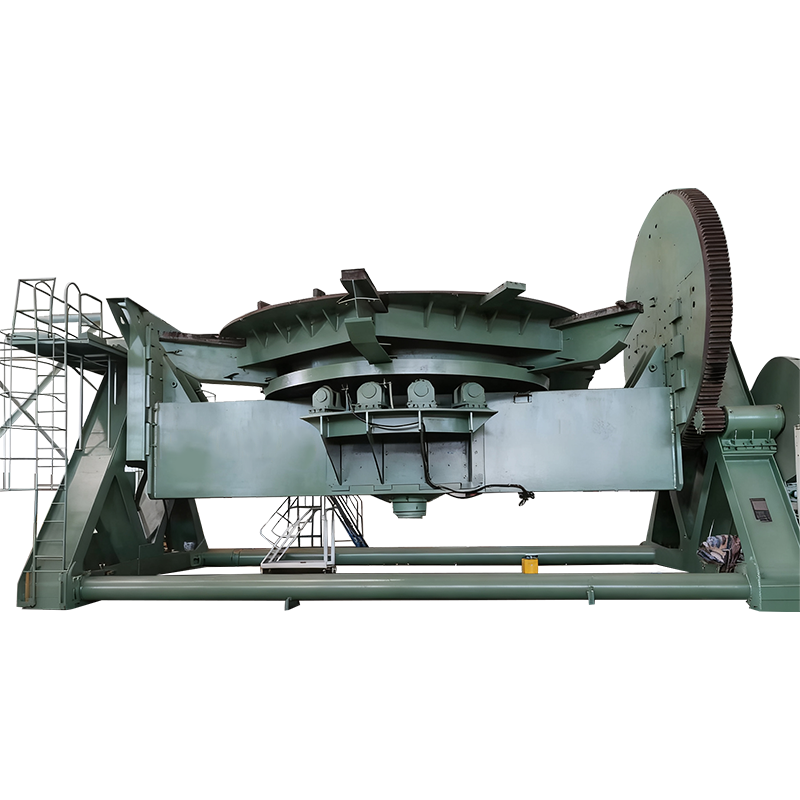
A 300T Welding Positioner egy pozicionáló eszköz, amelyet kifejezetten nagy i...
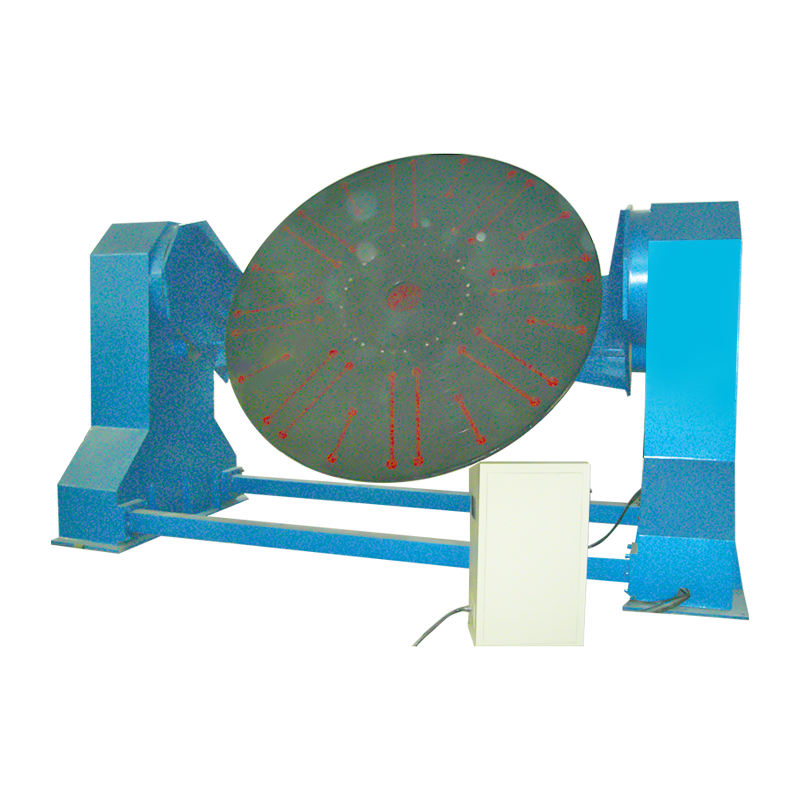
A testreszabott terhelhetőségű hegesztési pozicionáló egy hegesztési segédesz...
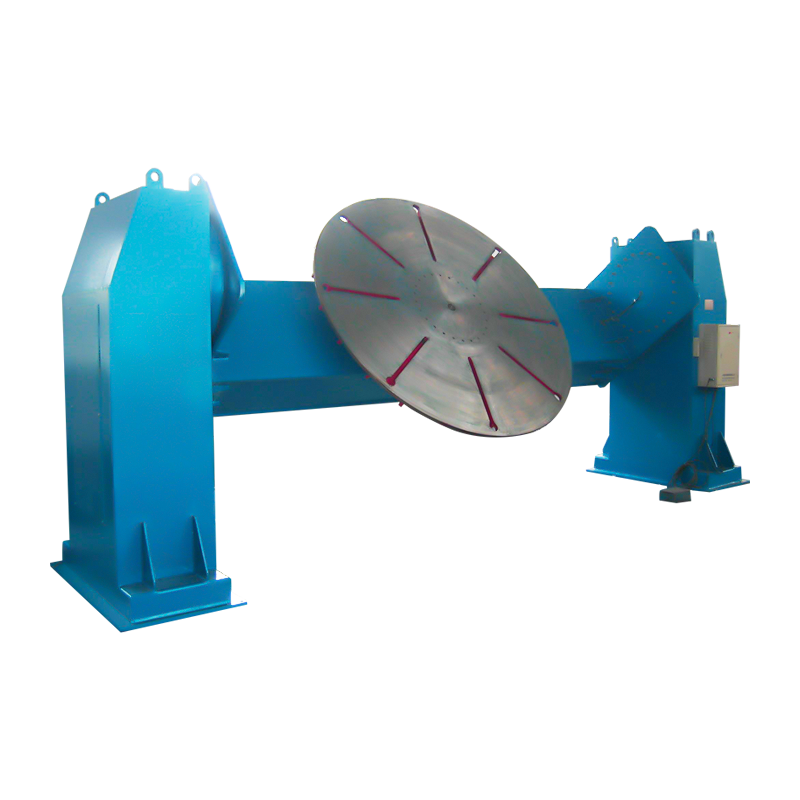
A nagy pontosságú kétoszlopos hegesztő pozicionáló speciális munkadarabokhoz ...
A MIG-hegesztés akkor a leghatékonyabb, ha négy körülmény egyidejűleg egybeesik: az alapfém tiszta és száraz, a falvastagság nagyjából 3 mm és 12 mm között van, az ív védve van a mozgó levegőtől, és a kötés lapos vagy vízszintes helyzetben van hegesztve – vagy elforgatva, hogy ott is marad...
TUDJON MEG TÖBBETAz I-gerenda I-alakú keresztmetszetű szerkezeti acélszelvény: két párhuzamos karima, amelyeket egyetlen függőleges szalag köt össze. Ez a meghatározás egy sorban. Minden más a működési leírásban – mélység, karima szélessége, borda és karima vastagsága, fokozat, hossz és egyenesség – létezi...
TUDJON MEG TÖBBETRövid válasz: a plazmaív egy elektromos kisülés, amely ionizált gázoszlopon halad át, nem pedig szilárd fémen. Egy kis fúvókanyílás által szűkített oszlop nagyjából 15 000–30 000 °C-os sugárrá válik – elég forró ahhoz, hogy minden műszaki fémet megolvasztjon –, és ez az egyetlen tulajdonsá...
TUDJON MEG TÖBBETA személyre szabott hegesztési pozicionáló a modern automatizált hegesztőrendszerek központi pozicionáló eszköze, amelyet arra terveztek, hogy a hegesztési folyamat során a munkadarabok precíz, stabil és megismételhető pózát alakítsák. A közel két évtizedes speciális gyártási tapasztalattal rendelkező Wuxi WeldNice Heavy Ipar Technology Co., Ltd. megoldásokat kínál a szabványos modellektől a személyre szabott WeldNice testreszabott hegesztési pozicionálókig. Az ilyen berendezések lényege a funkciók és struktúrák célzott fejlesztésében rejlik, az ügyfél konkrét munkadarabja, folyamatfolyamata és automatizálási követelményei alapján – mint például az orbitális mozgás, a lábkapcsoló vezérlés, a szervomotoros meghajtás vagy a hidraulikus/elektromos emelőrendszerek integrálása –, ezáltal jelentősen javítva a gyártás biztonságát, a hegesztési minőséget és a működési minőséget.
Egy tipikus testreszabott hegesztési pozicionáló mechanikai szerkezetének és vezérlőrendszerének összehangolt működése révén precíz munkadarabmozgatást tesz lehetővé. Alapelve a munkadarab rögzítése egy vezérelhető munkaállványra, amelyet ezután egy működtető rendszer (jellemzően váltakozó áramú motorok, szervomotorok vagy hidraulikus rendszerek) hajt meg, hogy forgó, billenő, forgatható vagy összetett összetett mozgásokat hajtson végre. Ez biztosítja, hogy a varrat mindig optimálisan legyen elhelyezve (pl. sík helyzet, vízszintes-függőleges helyzet) a hegesztéshez, garantálva a folyamat stabilitását és a hegesztési varratképzés minőségét.
Alapteljesítmény:
Nagy pontosságú és nagy merevségű szerkezet: FEA-optimalizált doboz- vagy vázszerkezeteket használ a sima, vibrációmentes működés érdekében teljes terhelés mellett.
Moduláris és testreszabható meghajtórendszer: A választható frekvenciaváltók vagy szervohajtások a terhelés, a sebesség és a precíziós követelmények alapján, lehetővé téve a fokozatmentes fordulatszám-szabályozást és a pontos pozicionálást.
Biztonságos és megbízható reteszelésvezérlés: Több biztonsági mechanizmust integrál, beleértve a túlterhelés elleni védelmet, a vészleállítót és a végálláskapcsolókat.
Rugalmas interfész és integrációs képesség: szabványos kommunikációs portokkal (pl. Profibus, Ethernet/IP) felszerelve a hegesztőrobotokkal és automatizált gyártósorokkal való zökkenőmentes integráció érdekében.
A WeldNice testreszabott hegesztési pozícionálóit széles körben használják olyan területeken, ahol nagy pontosságú, nagy térfogatú vagy összetett hegesztési varratokat kell alkalmazni.
| Industry | Tipikus munkadarab | Példa egyéni funkcióra | Érték szállított |
|---|---|---|---|
| Nehézgépek | Daru gémek, kotrókarok | Nagy űrtartalom, kéttengelyes koordinált mozgás | Lehetővé teszi a lapos helyzetű hegesztést minden varratnál nagyméretű szerkezeteken, egyenletes minőséget biztosítva és több mint 50%-kal javítva a hatékonyságot. |
| Nyomástartó edények | Tartályok, fejek, csőlapok | Robbanásbiztos kialakítás, precíziós forgatás, fejszár-farszár szinkronizálás | Biztosítja a kerületi és hosszanti varratok automatikus hegesztését, megfelelve a szigorú, roncsolásmentes vizsgálati szabványoknak. |
| Vasúti Közlekedés | Forgóvázak, karosszériavázak | Hosszú fesztávú kialakítás, szinkron emelés, robot együttműködés | Nagy, hosszúkás munkadarabok befogadására alkalmas, lehetővé téve a több robot egyidejű működését és csökkenti a ciklusidőt. |
| Offshore és szélenergia | Szélturbina tornyok, csőkötések | Ultra nagy űrtartalom, kültéri védelem, vezeték nélküli távirányító | Leküzdi a túlméretezett és nehéz munkadarabok kihívásait, garantálva a megbízhatóságot és az üzembiztonságot zord körülmények között is. |
A WeldNice testreszabott hegesztési pozicionáló kiválasztásakor az ügyfelek a következő funkcionális modul-kombinációk közül választhatnak folyamatigényeik alapján:
| Funkcionális modul | Leírás | Ideális alkalmazási forgatókönyv | Kulcselőny |
|---|---|---|---|
| Alap forgatás | A munkaasztal egy tengely körül állandó sebességgel forog. | Egyszerűsített körhegesztés, permetezés, ellenőrzés. | Költséghatékony, megbízható működés. |
| Kéttengelyes mozgás (billentés) | A munkaasztal egyszerre tud dönteni és forgatni. | Összetett 3D munkadarabok, amelyek többszögű hegesztési hozzáférést igényelnek. | Ideális hegesztési pozíciót biztosít a varratokhoz bármilyen térbeli orientációban, magas automatizálási szinten. |
| Szervo motor meghajtás | Szervomotorokat és vezérlőket használ a pontos pozicionáláshoz. | Nagy pontosságú pályahegesztés, precíz szinkronizálás robotokkal. | Pozicionálási pontosság ±0,1 mm-ig, precíz fordulatszám szabályozás, rugalmas gyártásra alkalmas. |
| Orbitális mozgás | A teljes pozicionáló egy előre beállított sávon mozoghat. | Extra hosszú munkadarabok szegmentált hegesztése vagy koordináció rögzített állomásokkal. | Kibővíti a munkatartományt, lehetővé teszi a munkadarabok "flow-line" feldolgozását. |
| Emelőrendszer | Az általános magasságállítást golyóscsavarral vagy hidraulikus hengerrel éri el. | Különböző magasságú gyártósorok illesztése vagy összehangolás különböző specifikációjú robotokkal. | Növeli a rendszer rugalmasságát és alkalmazkodóképességét, optimalizálja az ergonómiát. |
| Lábkapcsoló vezérlés | Lehetővé teszi a kezelő számára, hogy kézi hegesztés közben lábpedállal szabályozza a pozicionáló mozgását. | Kis szériás, nagy keverékű félautomata hegesztés. | Felszabadítja a kezelő kezét, javítja a kézi hegesztés rugalmasságát és hatékonyságát. |
1. kérdés: Mi a fő különbség a szabványos hegesztési pozicionáló és a testreszabott között?
1. válasz: Az elsődleges különbség az alkalmazkodóképességben és a funkcionális integrációban rejlik. A szabványos pozícionálók az általános, sorozatgyártású munkadarabokhoz illeszkednek. A személyre szabott hegesztési pozicionálókat kifejezetten adott munkadarabokhoz (pl. speciális méretek, összetett formák, rendkívül nagy tonnatartalom) és specifikus folyamatokhoz (pl. szinkronizált robotpálya, egyedi mozgáspályák) tervezték. Úgy tervezték, hogy tökéletesen illeszkedjenek a gyártósor ciklusidejéhez, a térbeli elrendezéshez és az automatizálási követelményekhez, alapvetően megoldva a speciális alkalmazási kihívásokat.
2. kérdés: Milyen kulcsfontosságú paramétereket kell előkészíteni és figyelembe venni a testreszabott megoldás tervezésekor?
V2: A pontos és hatékony tervjavaslat biztosítása érdekében javasolt a következő alapvető paraméterek tisztázása:
Munkadarab információ: Részletes rajzok, súly, súlypont helye és befogási módszer.
Folyamatkövetelmények: Hegesztési módszer, hegesztési varratok helye és típusa, szükséges pozicionálási sebesség és szögtartomány.
Teljesítmény jellemzők: Ismételje meg a pozicionálási pontosságot, a maximális terhelési nyomatékot, a munkaciklust.
Integrációs környezet: Kommunikációs interfész protokollok hegesztési áramforrásokkal, robotokkal és külső vezérlőrendszerekkel.
Helyszíni feltételek: Beépítési hely méretei, táp/levegőellátási előírások, környezeti hőmérséklet/páratartalom és a szükséges védelmi fokozat.
3. kérdés: Milyen gyakorlati különbségek vannak a szervomotoros meghajtás és a pozicionáló alkalmazásokhoz használt szabványos változó frekvenciájú hajtás (VFD) között?
A3: Ez egy kritikus választás, amely meghatározza a berendezés pontosságát és irányíthatóságát.
Szervomotoros hajtás: Zárt hurkú vezérléssel, pontos pozicionálással és gyors reagálással. Alkalmas olyan csúcskategóriás alkalmazásokhoz, amelyek pozíciószinkronizálást igényelnek hegesztőrobotokkal vagy magával a hegesztési folyamattal, mint például az összetett térbeli görbe hegesztés. Lehetővé teszi a pontos megállást bármilyen szögben és az azonnali sebesség beállítást.
Szabványos VFD motorhajtás: Elsősorban stabil, folyamatos, fokozatmentes sebességszabályozást biztosít. Alkalmas olyan forgatókönyvekre, amelyeknél alacsonyabb az abszolút pozicionálási pontosság követelménye, de stabil forgást vagy billentést igényel a kerületi vagy lapos varratok teljessé tételéhez, és magasabb költség-teljesítmény arányt kínál.
A kiváló folyamatminőséget és automatizált integrációt követő gyártósorok számára a WeldNice testreszabott hegesztési pozicionáló szervohajtásrendszerrel a kiváló választás.
4. kérdés: Melyek a hegesztési pozicionáló karbantartási prioritásai és javasolt időközei?
A4: A karbantartás kulcsfontosságú a hosszú távú stabil működéshez, és három szintre osztható:
Napi karbantartás (műszakonként): Tisztítsa meg a berendezés felületeit és nyomvonalait, ellenőrizze a levegő/áramellátást, figyelje meg, hogy működés közben nem hallható-e rendellenes zaj.
Időszakos karbantartás (havonta/negyedévente): A fő hangsúly a kenőrendszeren van. Kenje meg a fogaskerekeket, csapágyakat és más sebességváltó-alkatrészeket a megadott zsírral a kézikönyvben leírtak szerint. Ezenkívül ellenőrizze az elektromos csatlakozások tömítettségét és a végálláskapcsolók megbízhatóságát.
Szakmai ellenőrzés (évente): Javasoljuk, hogy átfogó ellenőrzést végeztessen el a szállítóval vagy szakképzett személyzettel. Ez magában foglalja a rendszer pontosságának ellenőrzését, a sebességváltó-alkatrészek kopásának felmérését és az elektromos alkatrészek teljesítményvizsgálatát. A WeldNice műszaki támogatást és pótalkatrész-szolgáltatásokat tud nyújtani az ilyen mélyreható karbantartásokhoz.
Szerzői jog 2025 Wuxi WeldNice Heavy Industry Technology Co., Ltd. Minden jog fenntartva Egyedi hegesztő pozícionáló Gyártó Egyedi Egyedi hegesztő pozícionáló Vállalat
sales@weldnicefactory.com