Az I-gerenda I-alakú keresztmetszetű szerkezeti acélszelvény: két párhuzamos karima, amelyeket egyetlen függőleges szalag köt össze. Ez a meghatározás egy sorban. Minden más a működési leírásban – mélység, karima szélessége, borda és karima vastagsága, fokozat, hossz és egyenesség – létezi...
TUDJON MEG TÖBBET
Otthon / Termékek / Hegesztő manipulátor/Hegesztőoszlop és gém/Hegesztőközpont/Automatikus hegesztés / AWI oszlop és gém
AWI oszlop és gém Gyártó
A TIG Column & Boom a Tungsten Inert Gas Welding (TIG) fontos támogató berendezése; pontosan be tudja állítani a hegesztőpisztoly helyzetét és szögét, szabályozni tudja a hegesztési haladást és az oszcillációs pályát, és segít az argonvédelmi környezethez való alkalmazkodásban, ami biztosítja a vékonyfalú és precíziós alkatrészek hegesztésének alakítási minőségét és pontosságát, javítja a működés hatékonyságát és csökkenti a kézi munka intenzitását.
information to be updated
Rólunk
Wuxi WeldNice Heavy Industry Technology Co., Ltd.
Wuxi WeldNice Heavy Industry Technology Co., Ltd. különféle típusú hegesztőforgatókat, manipulátorokat, váltókat, CNC finom láng- és plazmavágó gépsorokat, automatikus hegesztőberendezés-sorozatokat, speciális hegesztő- és vágógépeket, valamint felhegesztő sorozatokat, hajókat, H-tartókat és széltorony gyártósorokat, stb. gyárt és üzemeltet. Mint professzionális Kína AWI oszlop és gém Gyártó és ODM AWI oszlop és gém Vállalat@@TRANS_027@@
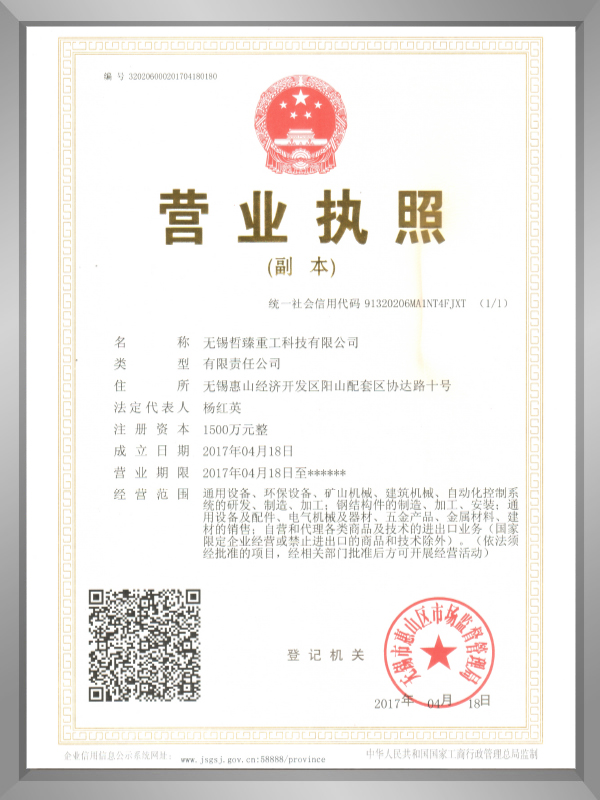
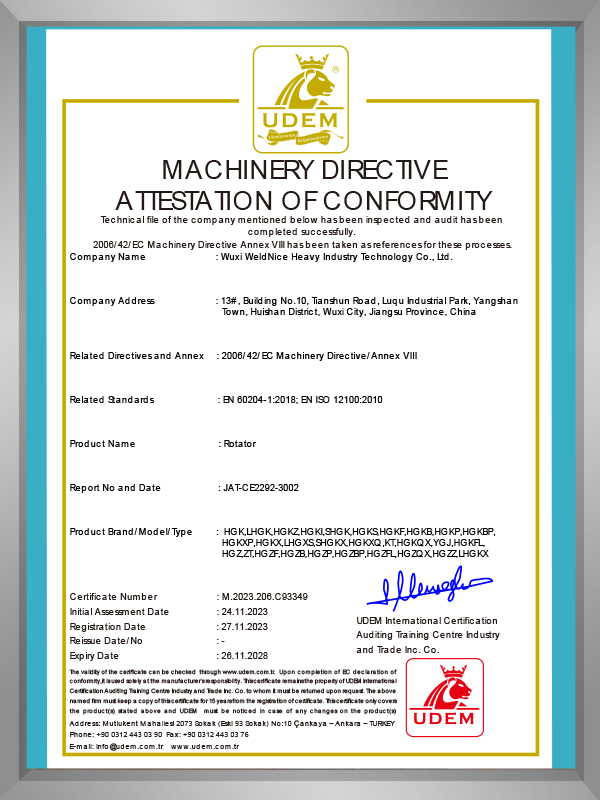
Kitüntetési tanúsítvány
Hírek
-
-
Rövid válasz: a plazmaív egy elektromos kisülés, amely ionizált gázoszlopon halad át, nem pedig szilárd fémen. Egy kis fúvókanyílás által szűkített oszlop nagyjából 15 000–30 000 °C-os sugárrá válik – elég forró ahhoz, hogy minden műszaki fémet megolvasztjon –, és ez az egyetlen tulajdonsá...
TUDJON MEG TÖBBET -
Olvassa el a gerenda jelölését balról jobbra. A betű jelzi a keresztmetszet családját, az első szám a névleges mélység hüvelykben, a szorzójel utáni szám pedig a súly fontban/lábban. Például W10×30 egy széles karimás gerendát ír le, melynek névleges mélysége 10 hüvelyk, és l...
TUDJON MEG TÖBBET
Hírek
AWI oszlop és gém Iparági ismeretek
A Tungsten Inert Gas (TIG) hegesztőberendezés központi elemeként a TIG hegesztőoszlop és -kar kulcsfontosságú a hatékony precíziós hegesztés biztosításához. Legfőbb előnyük abban rejlik, hogy képesek pontosan beállítani a hegesztőpisztoly helyzetét és szögét, pontosan szabályozni a hegesztési utat és a lengési pályát, és ezzel egyidejűleg alkalmazkodnak az argonvédő környezethez. Ez az alapvető előny a vékonyfalú alkatrészek és a precíziós alkatrészek hegesztésének elengedhetetlen felszerelésévé teszi őket. A Wuxi Wildenness Heavy Industry Technology Co., Ltd. (a továbbiakban: Wildenness), egy professzionális hegesztőberendezés-gyártó, 2004-ben alakult, fejlett gyártó- és feldolgozóberendezésekre, vizsgálóberendezésekre, valamint átfogó minőségbiztosítási rendszerre támaszkodik. A Wildenness AWI hegesztőoszlopai és karjai áttörést értek el mind a stabilitás, mind a pontosság terén. Nemcsak hatékonyan garantálják a hegesztési varratok minőségét és pontosságát, hanem jelentősen javítják a működési hatékonyságot és csökkentik a kézi munka intenzitását, így számos felhasználó számára biztosítanak kiváló minőségű termékeket, amelyek különböző forgatókönyvekhez illeszkednek, mind hazai, mind nemzetközi szinten. A TIG hegesztőállomások és karok alapértéke a precíziós gyártás területén folyamatosan növekvő keresletet eredményezett irántuk, így a hegesztési műveletek automatizáltságának és pontosságának mérésének egyik fontos mutatója.
I. Termékeink alapvető közös jellemzői
A hegesztőberendezések terén szerzett közel 20 éves tapasztalatát kihasználva a WeldNice a különböző iparágak hegesztési igényeinek mélyreható megértésére alapozva AWI hegesztőállomások és gémek sorozatát fejlesztette ki és gyártotta. Ezek a termékek a következő előnyökkel rendelkeznek, és megfelelnek a legtöbb precíziós hegesztési forgatókönyv alapvető követelményeinek:
- Precíz beállítási képesség: A nagy pontosságú erőátviteli szerkezet kialakításának köszönhetően lehetővé teszi a hegesztőpisztoly precíz elhelyezését háromdimenziós térben. A szögbeállítási tartomány ±180°, a helyzetbeállítási pontosság pedig eléri a 0,1 mm-t, ami megfelel a precíziós alkatrészek hegesztésére vonatkozó szigorú pozicionálási hibakövetelményeknek;
- Trajektóriavezérlés előnyei: Támogatja a testreszabható hegesztési sebességeket (0,1-50 mm/s) és az oszcillációs pályákat (szinuszhullám, fűrészfoghullám stb.), és rugalmasan állítható a munkadarab hegesztési típusának megfelelően (egyenes varrat, kerületi varrat stb.) a folyamatos hegesztési varrat kialakítása érdekében;
- Argongáz elleni védelem alkalmazkodóképessége: A berendezés speciálisan kialakított argongázcsőrögzítő szerkezettel rendelkezik, amely a hegesztőpisztollyal együtt használható az argongáz elleni védelem precíz irányítása érdekében. Az argongáz felhasználásának csökkentése mellett biztosítja az inert gáz atmoszférájának stabilitását a hegesztési területen, elkerülve az olyan hibákat, mint a hegesztési oxidáció és a porozitás magas hőmérsékleten;
- Nagy hatékonyság és alkalmazkodóképesség: A moduláris felépítésnek köszönhetően rugalmasan illeszthető különböző űrtartalmú hegesztő munkaasztalokhoz és különböző típusú AWI hegesztőgépekhez, hogy megfeleljen a különböző hegesztési igényeknek, a kis precíziós alkatrészektől a közepes méretű vékony falú alkatrészekig. Ezenkívül a telepítés és az üzembe helyezés kényelmes, jelentősen lerövidíti a berendezés üzembe helyezési ciklusát.
II. Működési elv
A TIG oszlopkar alapvető működési elve a hegesztőpisztoly és a munkadarab közötti relatív helyzet, szög és mozgási pálya pontos szabályozása a mechanikai szerkezet összehangolt működése révén. Egyidejűleg a TIG hegesztés argongáz védelmi mechanizmusával együtt biztosítja a hegesztési folyamat stabilitását. Konkrét elve három fő összetevőre osztható:
1. Pozícionáló és meghajtó alkatrész: Az oszlop emelő és süllyesztő mozgása, valamint a kar teleszkópos és forgó mozgása révén a hegesztőpisztoly meghajtásra kerül, hogy beállítsa a helyzetét a háromdimenziós térben. A hajtásrendszer szervomotorok és nagy pontosságú golyóscsavarok kombinációját használja a mozgási folyamat stabilitásának és a pozicionálási pontosságnak a biztosítása érdekében. A WeldNice önállóan optimalizált átviteli arányt alkalmaz ebben a szakaszban, tovább csökkentve a pozicionálási hibákat;
2. Pályavezérlés: A programozható vezérlőrendszer előre beállítja az olyan paramétereket, mint a hegesztési haladási sebesség, az oszcillációs frekvencia és az oszcillációs amplitúdó. Ez a rendszer valós idejű visszajelzést ad a hegesztőpisztoly mozgási állapotáról, és dinamikusan korrigálja annak pályáját, megelőzve a munkadarab elhelyezési hibái vagy a berendezés vibrációja által okozott hegesztési eltéréseket;
3. Védő adaptív rendszer: A berendezés egy argongázcső rögzítő és vezető szerkezetet tartalmaz. Ahogy a hegesztőpisztoly mozog, az argongázcső szinkronban mozog, biztosítva, hogy az argongáz kimenet mindig egy vonalban legyen az olvadt medence területével, stabil inert gáz védőpajzsot képezve, amely elzárja a levegőt az olvadt medencével való érintkezéstől, ezáltal garantálja a hegesztés minőségét.
III. Alkalmazási forgatókönyvek
Kiváló hegesztési vezérlési jellemzőinek köszönhetően a TIG oszlopra szerelhető hegesztőberendezéseket széles körben használják a rendkívül magas hegesztési minőségi követelményeket támasztó iparágakban. A WeldNice személyre szabott berendezési megoldásokat kínál az egyes iparágak speciális folyamatjellemzőihez szabva. A következők tipikus alkalmazási forgatókönyvek és esettanulmányok:
1. Tipikus alkalmazási forgatókönyvek
- Aerospace: Precíziós alkatrészek hegesztése (például repülőgép-hajtómű-lapátok, vékonyfalú törzscsatlakozók);
- Orvosi eszközök: Rozsdamentes acél orvosi eszközök (például sebészeti műszerek, orvosi tartályok) aszeptikus hegesztése;
- Elektronikus berendezések: Vékonyfalú alkatrészek (például precíziós elektronikai alkatrészek, lítium akkumulátorházak) hegesztése;
- Gépjárműgyártás: kulcsfontosságú alkatrészek, például új energiahordozó-akkumulátorok és motorházak precíziós hegesztése;
- Vegyipari berendezések: Korrózióálló, rozsdamentes vegyszeres csővezetékek és tartályok hegesztése.
IV. Összehasonlítás között AWI oszlop és gém és hagyományos hegesztési segédberendezések
A hagyományos kiegészítő módszerekkel, mint például a kézi hegesztőpisztoly tartása és az egyszerű hegesztőkonzolokkal, a TIG Column & Boom jelentős előnyökkel rendelkezik a teljesítmény és a hatékonyság terén. Az alábbiakban egy részletes összehasonlító táblázat látható:
| Összehasonlítási dimenzió | AWI oszlop és gém (WeldNice) | Hagyományos kézi hegesztőpisztoly tartó | Egyszerű hegesztőkonzol |
| Pozícionálási pontosság | 0,1 mm, a szög és a pozíció pontos szabályozása | A kézi működtetéstől függ, hiba ≥2mm | Fix pozíció, alacsony beállítási pontosság, hiba ≥1mm |
| Hegesztési hatékonyság | Folyamatos működés elérhető, a hatékonyság 2-3-szorosára nőtt | A kézi működtetés hajlamos a fáradtságra, alacsony hatásfokra és nagy ingadozásokra | A munkadarab/konzol kézi beállítása szükséges, általános hatásfok |
| Hegesztési minőség stabilitása | Minősítési arány ≥99%, egyenletes formázás, nincs oxidációs hiba | Minősítési arány 60%-75%, oxidációra és porozitásra hajlamos | Minősítési arány 70%-80%, általános stabilitás |
| Argon védő hatás | Speciális vezetőszerkezet, stabil védőburkolat, alacsony veszteség | Kézi vezérlés, könnyű eltérés a védelmi tartománytól, nagy veszteség | Nincs speciális útmutatás, gyenge védőhatás |
| Alkalmazkodó forgatókönyvek | Vékonyfalú alkatrészek, precíziós alkatrészek, többféle hegesztési varrat | Egyszerű hegesztések, forgatókönyvek alacsony pontossági követelményekkel | Fix modell munkadarabok, főleg egyenes varrat hegesztés |
| Kézi munka intenzitása | Automata vezérlés, alacsony munkaintenzitás | Nagy intenzitású kézi működtetés, nagy munkaintenzitás | Kézi beállítás szükséges, közepes munkaintenzitás |
V. Karbantartási irányelvek
A TIG Column & Boom hosszú távú stabil működésének biztosítása és élettartamának meghosszabbítása érdekében, valamint a WeldNice több éves berendezésüzemeltetési és karbantartási tapasztalatával együtt, a következő karbantartási előírásokat javasoljuk:
1. Napi karbantartás (napi/heti)
- Tisztítsa meg a port és a hegesztési salakot a berendezés felületén és az erőátviteli szerkezeteken (oszlop, gém, vezetősín stb.), hogy elkerülje a mozgási pontosságot befolyásoló szennyeződéseket;
- Ellenőrizze a szervomotor és a meghajtórendszer működési állapotát, hogy ne legyen rendellenes zaj vagy melegedés;
- Ellenőrizze, hogy az argoncső nem sérült-e vagy szivárog-e, és hogy a rögzítőszerkezet szilárd-e, és időben cserélje ki a sérült részeket;
- Vigyen fel speciális kenőolajat a sebességváltó alkatrészekre, például a vezetősínekre és a golyóscsavarokra, hogy biztosítsa a sima mozgást.
2. Rendszeres karbantartás (havonta/negyedévente)
- Átfogóan tesztelje a berendezés pozicionálási pontosságát, kalibrálja professzionális műszerekkel, és eltérés esetén időben állítsa be a sebességváltó szerkezeti paramétereit;
- Ellenőrizze a vezérlőrendszer programparamétereit, készítsen biztonsági másolatot a kulcsadatokról, és biztosítsa a rendszer stabil működését;
- Ellenőrizze a berendezés áramköri csatlakozásait és kivezetéseit, hogy elkerülje a meglazulás vagy öregedés okozta hibákat;
- Átfogóan ellenőrizze a kopó alkatrészeket (például csapágyakat és tömítőgyűrűket), és időben cserélje ki az elöregedett alkatrészeket.
3. Speciális karbantartás (leállás/szezonális változás)
- Ha a berendezést hosszabb időre leállítja, tisztítsa meg a berendezés minden részét, kenje be rozsdagátló olajat, fedje le porvédővel, és kerülje el a nedvesség és a por erózióját;
- A szezonális változások során (különösen magas és alacsony hőmérsékletű környezetben) ellenőrizze a berendezés hőelvezető/fagyásgátló rendszerét, hogy megbizonyosodjon arról, hogy alkalmazkodik a környezeti hőmérséklet változásaihoz.
VI. Gyakran Ismételt Kérdések (GYIK)
1. kérdés: Milyen vastagságú munkadarabok hegesztésére alkalmas a TIG oszlop és gém?
V: Főleg vékony falú alkatrészek és 0,1-5 mm vastagságú precíziós alkatrészek hegesztésére alkalmas, különösen oxidálható anyagok, például rozsdamentes acél, alumíniumötvözet és titánötvözet AWI-hegesztésére. A felhasználók speciális munkadarab-vastagságától és anyagától függően a WeldNice testreszabhatja és beállíthatja a hegesztési paramétereket és a berendezés adaptív szerkezetét, hogy megfeleljen a különböző forgatókönyvek igényeinek.
2. kérdés: Használható ez a berendezés különböző márkájú AWI hegesztőgépekkel?
V: Igen. A WeldNice által gyártott TIG Column & Boom moduláris felépítést alkalmaz, és szabványosított interfészeket tartalmaz, amelyek kompatibilisek lehetnek a hazai és külföldi fő AWI hegesztőgépekkel. A használat támogatása előtt ajánlatos megadni a hegesztőgép modell paramétereit, műszaki csapatunk pedig professzionális interfész adaptációs útmutatást ad a berendezés stabil, összehangolt működése érdekében.
3. kérdés: A berendezés telepítéséhez professzionális személyzet szükséges? Mi a telepítési ciklus?
V: A berendezés üzembe helyezéséhez professzionális személyzetre van szükség, akik alapvető hegesztőberendezés-szerelési tapasztalattal rendelkeznek. A WeldNice részletes telepítési utasításokat ad, és megszervezi a műszaki személyzetet a távoli vagy helyszíni telepítési és üzembe helyezési útmutatásért. A hagyományos modellek beépítési és üzembe helyezési ciklusa 1-3 nap, az egyedi modellek ciklusa a bonyolultságtól függően kis mértékben meghosszabbodik.
4. kérdés: Hogyan kezeljük a pozicionálási pontosság eltérését a használat során?
V: Először ellenőrizze, hogy nincs-e szennyeződés vagy kopás a sebességváltó szerkezetében, tisztítsa meg és kenje be kenőolajjal az újbóli tesztelés előtt; ha az eltérés továbbra is fennáll, a pontosság a berendezés vezérlőrendszerének kalibrációs funkcióján keresztül kalibrálható. A konkrét műveletekkel kapcsolatban tekintse meg a karbantartási kézikönyvet, vagy lépjen kapcsolatba a WeldNice értékesítés utáni csapatával. Javasoljuk, hogy rendszeresen (havonta) végezzen precíziós vizsgálatot, hogy elkerülje az eltérések felhalmozódását.
5. kérdés: Mennyi a TIG Column & Boom általános élettartama?
V: Szabványos karbantartás és normál használat mellett a berendezés élettartama elérheti a 8-10 évet. A WeldNice kiváló minőségű alapelemeket (szervomotorokat, golyóscsavarokat stb.) alkalmaz, és teljes minőségbiztosítási rendszert hozott létre, amely biztosítja a berendezés tartósságát a gyártási kapcsolattól kezdve. Ugyanakkor a berendezés élettartama tovább meghosszabbítható rendszeres karbantartással és a kopó alkatrészek cseréjével.
Szerzői jog 2025 Wuxi WeldNice Heavy Industry Technology Co., Ltd. Minden jog fenntartva AWI oszlop és gém Gyártó Egyedi AWI oszlop és gém Vállalat
-
-
-
sales@weldnicefactory.com