Olvassa el a gerenda jelölését balról jobbra. A betű jelzi a keresztmetszet családját, az első szám a névleges mélység hüvelykben, a szorzójel utáni szám pedig a súly fontban/lábban. Például W10×30 egy széles karimás gerendát ír le, melynek névleges mélysége 10 hüvelyk, és lábonként 30 font súlyú. Ez a cikk elmagyarázza, hogyan kell leolvasni a gerenda méreteit, mit jelentenek az egyes szimbólumok és számok, és hogyan kerülhetők el a leggyakoribb méretezési hibák.
Mit jelentenek a gerenda méretei?
A gerenda méretei kompakt kódként kerülnek beolvasásra: alakbetű, névleges mélység és hosszegységenkénti súly. A szerkezeti acél katalógusok és rajzok ezt a kódot használják, hogy elkerüljék a keresztmetszeti mérések teljes sorozatának minden alkalommal történő megírását.
Észak-Amerikában a legtöbb elnevezés az AISC Steel Construction Manual-t követi. A szokásos minta az alakú betű névleges mélysége hüvelykben súly font per láb . Például a W12 × 26 egy nagyjából 12 hüvelyk mély W-alakzatot jelent, amely 26 font/ft súlyú. A metrikus rajzok is hasonló elgondolást alkalmaznak: az IPE 300 gerenda egy 300 mm névleges mélységű I-profil, a pontos méreteket metszettáblázatban adjuk meg.
Szabványos acél gerenda formák
Öt formacsalád fedi le a legtöbb hengerelt acélgerendát: W, S, HP, M és H; minden családnak különálló karimajellemzői vannak, és a jelölésben szereplő betű jelzi, hogy melyik családdal dolgozik.
| Alakzat | Közös név | Karima geometriája | Tipikus használat | Példa |
|---|---|---|---|---|
| W | Széles karimás gerenda | Lapos vagy csaknem lapos széles karimák; a szalag vékonyabb, mint a karimák | Épületvázak, hídtartók, ipari szerkezetek | W12×26 |
| S | Amerikai standard gerenda | Keskenyebb karimák kúpos belső felülettel | Felső daru sínek, könnyű gépek tartói | S8×18,4 |
| HP | H-cölöpös szakasz | Nagyon széles, nehéz karimák; a mélység és a karima szélessége gyakran közel azonos | Alapozó cölöpök, mély épületoszlopok | HP 14×89 |
| M | Vegyes rész | Méretek, amelyek nem illeszkednek a W, S vagy HP sorozathoz | Speciális keretezés, egyedi felszerelések támogatása | M8×6,5 |
| H | H-sugár (általános/importált) | Párhuzamos karimák, hasonlóak a W-hez, de metrikus vagy offshore specifikációk szerint | Oszlopok, nehéz gerendák metrikus projektekben | H400×400×13×21 |
W kontra S kontra H
Válasszon W alakot, ha erős, széles karimákra van szüksége a hajlítószilárdság és az oszlopkapacitás érdekében. Válasszon S alakot, ha a kialakítás kompakt keresztmetszetet kíván meg, és a terhelések mérsékeltek. A H jelölés általában a metrikus rajzokon jelenik meg, és a W alakhoz hasonlóan viselkedik; Az anyag megrendelése előtt mindig ellenőrizze, hogy a rajz angolszász vagy metrikus méreteket használ-e.
Kulcsnyaláb méretei
A leginkább számító méretek a mélység, a karima szélessége, a szalagvastagság, a karima vastagsága, a hasítás sugara és a hosszúság. A megjelölésben szereplő mélység és súly elegendő a megrendeléshez, de a hegesztési, csavarozási és felszerelési döntések ezektől a pontos értékektől függenek.
- Mélység (D): teljes távolság a felső karima külső felületétől az alsó karima külső felületéig.
- Karima szélessége (bf): a felső vagy alsó karima teljes szélessége, a szalagra merőlegesen mérve.
- Szövedék vastagsága (tw): a függőleges szövedéklemez vastagsága a karimák között.
- Karima vastagsága (tf): egyetlen karima vastagsága a külső oldalon.
- Filé sugár (r): ívelt átmenet a szalag és a karimák között; fontos a hegesztéshez való hozzáférés és a kifáradás szempontjából.
- Hossz (L): teljes gerendahossz, általában a keresztmetszet megjelölésétől külön megadva.
A névleges méretek pontossága nem garantált. A gördülési tűrések, mint például az ASTM A6, lehetővé teszik a mélység, a karima szélessége és a vastagság enyhe eltéréseit; A gyakorlati gyártás mindig ellenőrzi a tényleges méreteket megmunkálás vagy hegesztés előtt.
A sugárméret jelölésének olvasása
Olvassa el a gerenda jelölését balról jobbra, kezdve az alakcsaláddal, majd a névleges mélységgel, majd a lábonkénti tömeggel. A számok sorrendje konzisztens, így gyorsan dekódolhatja a legtöbb hengerelt gerenda elnevezést.
- Szé 27 × 178 – W-alakú, névleges mélység 27 hüvelyk, 178 lb/ft. A tényleges mélység általában közel 27 hüvelyk, de nem pontosan 27 hüvelyk.
- S 24 × 121 — Amerikai standard forma, névleges mélység 24 hüvelyk, 121 font/ft.
- HP 14 × 89 — H-cölöp-szelvény, névleges mélység 14 hüvelyk, 89 lb/ft.
Amikor egy rajz tartalmaz egy hosszúságot, mint pl W12×26×20’-0” , az utolsó szám a rendelt vagy felállított gerenda teljes hossza. Metrikus anyagoknál a méreteket általában milliméterben és kilogrammban adják meg, például IPE 300 vagy HEA 200.
Nyalábütemezések olvasása rajzokon
A gerendaütemezések a projektben szereplő összes gerendát felsorolják jelöléssel, mérettel, hosszúsággal és anyagminőséggel; rendelés vagy gyártás előtt mindig hivatkozzon a jelre. Az alapnézeten lévő jelölés egy adott tagot az ütemezésbeli sorához kapcsol.
| Mark | Méret | Hossz | Anyag | Megjegyzés |
|---|---|---|---|---|
| B1 | W12×26 | 20’-0” | ASTM A992 | Felső karima merevítve |
| B2 | W18×35 | 30’-0” | ASTM A992 | dőlésszög 3/4” |
| B3 | S8×18,4 | 12’-0” | ASTM A36 | Darusín támaszték |
Ha figyelmen kívül hagyja a jelölést, a beszerzés során két hasonló méretű, de eltérő hosszúságú vagy anyagú gerenda keverhető össze. Vágás, fúrás vagy hegesztés előtt ellenőrizze az ütemtervet.
Hogyan befolyásolják a gerenda méretei a hegesztést és a gyártást
A nagyobb sugárméretek több hegesztési áthaladást, nagyobb hőbevitelt és gondosabb torzításszabályozást igényelnek. A mélyebb és vastagabb szakaszon több hegesztési fémet kell lerakni, ami közvetlenül befolyásolja a hézag előkészítését, előmelegítését és áthaladási sorrendjét.
A vastag peremeknél előfordulhat, hogy le kell ferdíteni a teljes behatolás eléréséhez, míg a hosszú szalagok folyamatos sarokvarratokat hoznak létre, amelyek kihúzhatják a gerendát az egyenességből. A méretek helyes leolvasása világos képet ad a hegesztőnek a horony területéről, a szükséges hőbevitelről és a hosszú sugár egyenes tartásához szükséges visszatartás mértékéről. Mivel a hosszú, nehéz gerendákat nehéz kézzel forgatni, sok a nagy fémszerkezet-gyártók az automatizált hegesztés felé mozdulnak el .
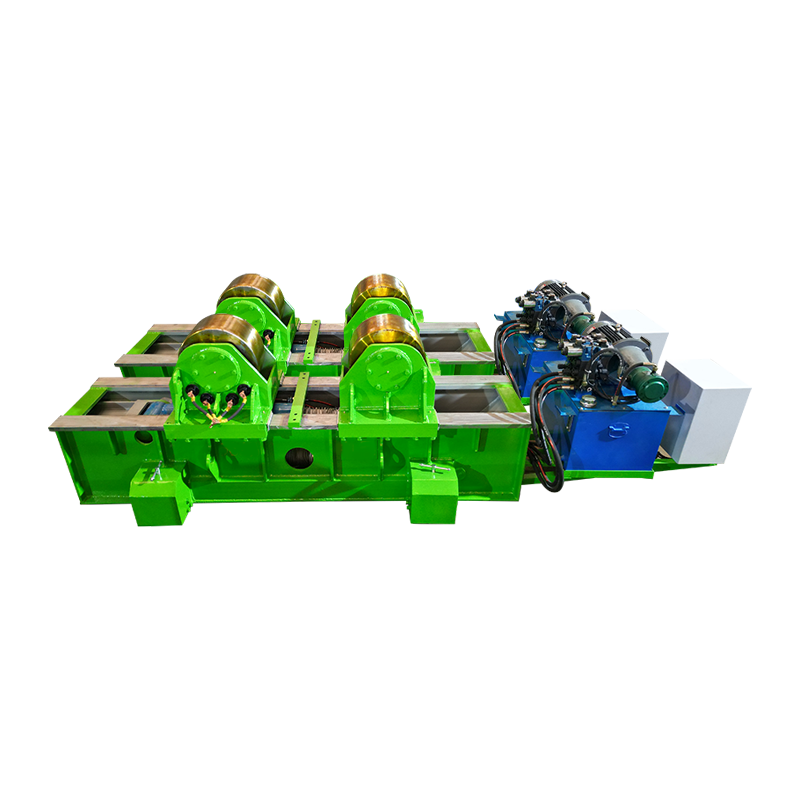
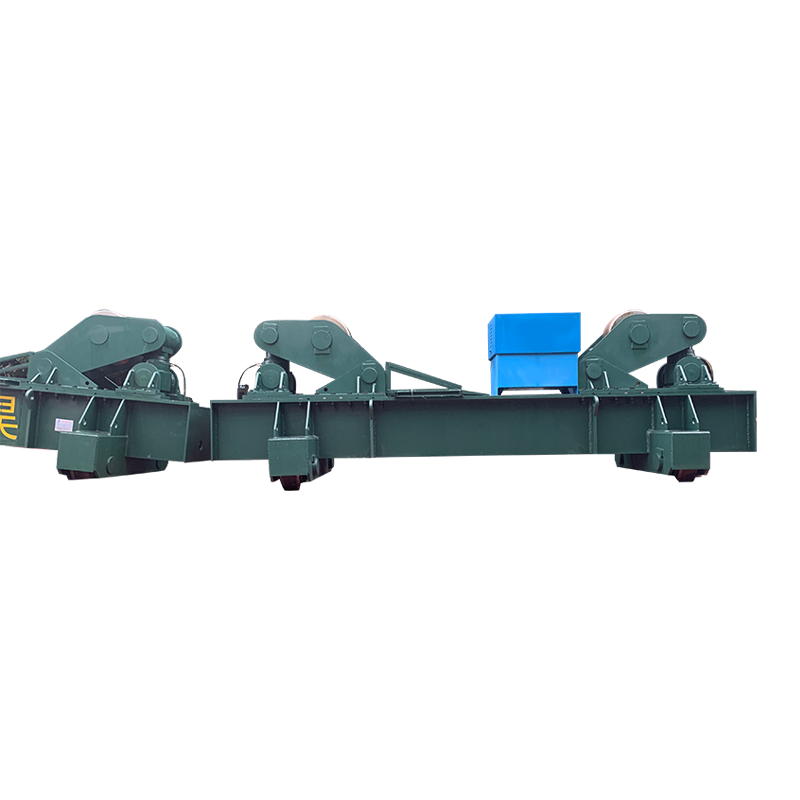
A gyártott gerendaszerelvény kényelmes hegesztési szögbe állításához a kétoszlopos hegesztőpozicionáló precíz forgatással képes kezelni a nehéz szakaszokat.
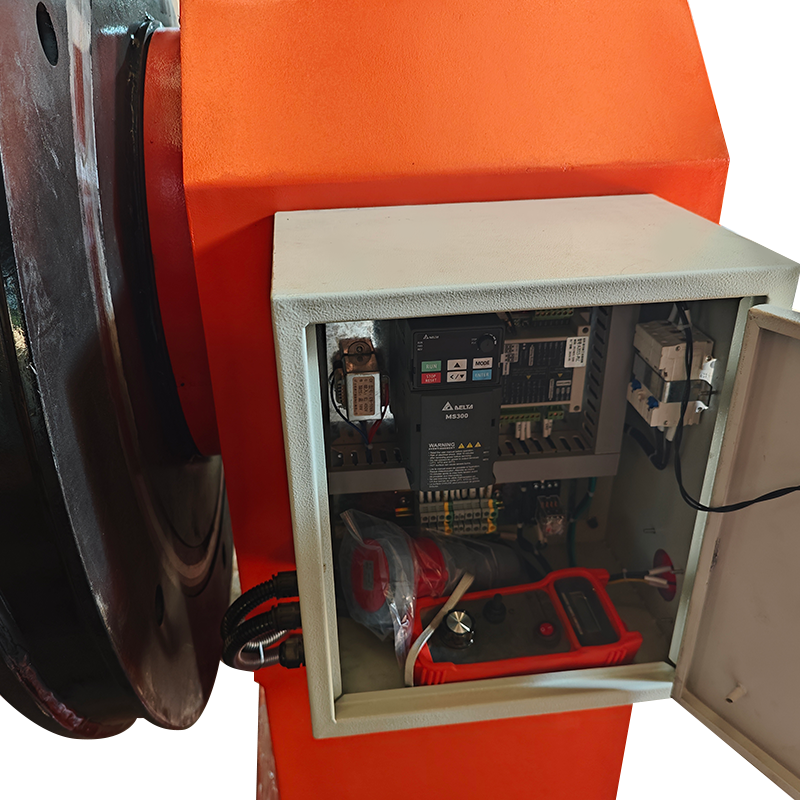 2T kétoszlopos hegesztő pozícionáló erős sugárforgatáshoz Ez a kétoszlopos pozicionáló alkalmas azokhoz a nehézkes szerelvényekhez, amelyek stabil, pontos forgást igényelnek. Támogatja az acélgerendák lapos hegesztését, segíti a hibák kivágását és javítja a termelékenységet. Termék megtekintése →
Berendezések acélgerendák kezelésére és hegesztésére
A megfelelő pozicionáló berendezés lehetővé teszi az acélgerendák lapos helyzetben történő hegesztését, ami csökkenti a hegesztési hibákat és növeli a termelékenységet. A lapos helyzetű hegesztés könnyebben irányítható, kevesebb csiszolást igényel, és egyenletesebb megerősítést eredményez.
A sarokhegesztés során billentésre vagy folyamatos forgatásra szoruló könnyebb szerelvényeknél a szervovezérlésű pozicionáló alacsony fordulatszámú vezérlést és stabil alátámasztást kínál.
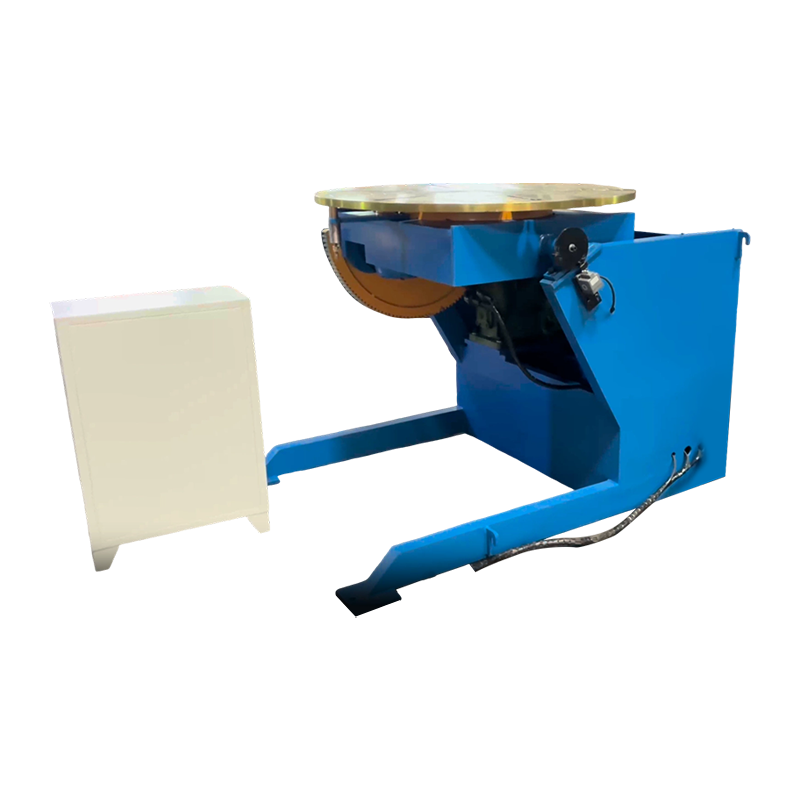 1T szervo-vezérelt hegesztő pozícionáló sarokvarratokhoz Szervóvezérlésű pozicionáló, amely könnyebb szerelvényekhez készült, amelyek döntést vagy folyamatos forgatást igényelnek a sarokhegesztés során. Alacsony fordulatszámú vezérlést és stabil támogatást biztosít, így hasznos a hegesztési varratok pontos elhelyezéséhez. Termék megtekintése →
Hosszú hosszvarratok esetén egy oszlop- és gémrendszer támasztja alá a hegesztőfejet a gerenda mentén, miközben a munka a helyén marad. Ezeket az automatizált beállításokat gyakran csoportosítják hegesztő manipulátor rendszerek és általában merülőíves vagy folyasztószeres eljárásoknál használják.
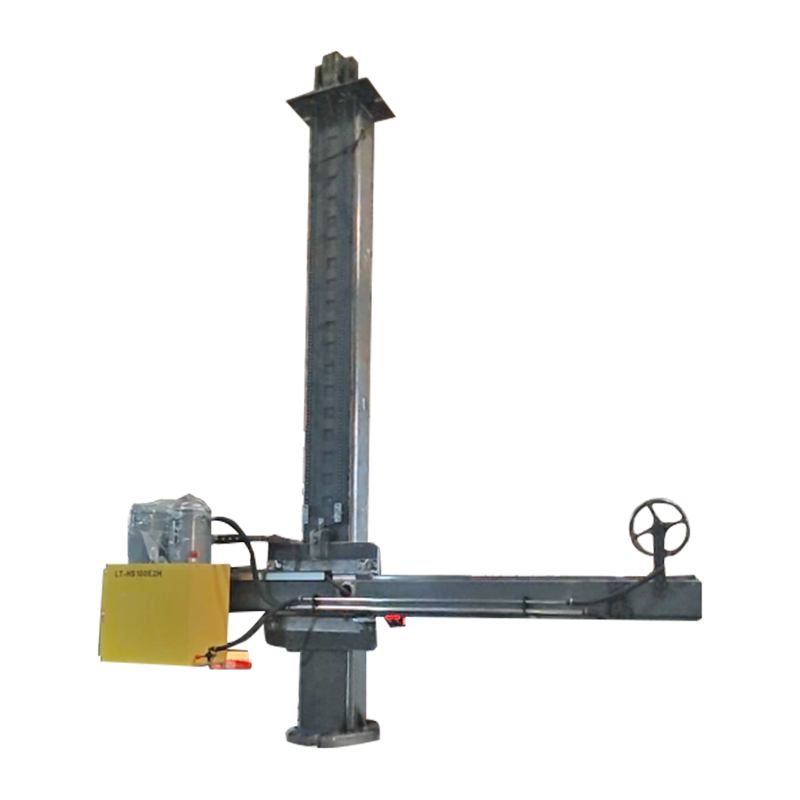 4030 Testreszabott oszlop és gém hosszanti varratokhoz Ez az egyedi oszlop- és gémrendszer a hegesztőfejet a hosszú varratok mentén egy vonalban tartja, miközben a munkadarab a helyén marad. Víz alatti íves vagy folyasztószeres folyamatokkal működik, és támogatja az automatizált beállításokat, amelyek javítják a hegesztési varrat konzisztenciáját. Termék megtekintése →
Gyakori hibák a sugárméretek leolvasásakor
A legtöbb olvasási hiba a névleges mélység és a tényleges mélység összekeveréséből, a karima szélességének és mélységének átfordításából, vagy az angolszász és a metrikus mértékegységek keveréséből adódik. Ezek a hibák rossz gerenda megrendelését, nem megfelelő hegesztési előkészítést vagy nem biztonságos csatlakozást okozhatnak.
- Összetéveszti a lábonkénti súlyt a teljes tömeggel. A W10×30 30 fontot jelent lábonként, nem pedig 30 fontot összesen. Szorozza meg a hosszával, hogy megkapja a gerenda teljes tömegét.
- Feltételezve, hogy az első szám a pontos mélység. A jelölés névleges mélységet ad. A tényleges mélység több tized hüvelyknyivel is eltérhet, ezért mindig ellenőrizze a metszettáblázat alapján.
- W és S alakok keverése. A W karimák szélesek és laposak; Az S karimák keskenyebbek és kúposak. A szakasz tulajdonságainak ellenőrzése nélkül nem cserélhetők fel.
- Egy metrikus rajz olvasása birodalmiként. Az IPE 300 sugár 300 mm mély, nem 300 hüvelyk. Anyagrendelés előtt ellenőrizze az egységeket.
- A gördülési tűrések figyelmen kívül hagyása. A tényleges vastagság és szélesség a tűréshatáron belül változhat. Mérje meg a metszetet a hegesztési szerelvények vagy idomcsatlakozások építése előtt.
Gyakran Ismételt Kérdések
Itt közvetlen válaszok találhatók a gerenda méreteivel kapcsolatos gyakori kérdésekre.
Mit jelent a W10×30?
A W10×30 egy széles karimás gerendát jelöl, melynek névleges mélysége 10 hüvelyk, és lábonként 30 font súlyú. A W10×30 pontos mélysége a gördülőasztaltól függően közel 10,5 hüvelyk.
Pontos-e a gerendajelölésben feltüntetett mélység?
Nem. A szorzójel előtti szám névleges érték. A csatlakozások vágása előtt mindig ellenőrizze a metszettáblázatban a tényleges mélységet, a karima szélességét és vastagságát.
Hogyan konvertálhatom át a metrikus gerenda méreteit angolszász méretre?
Osszuk el a millimétereket 25,4-el, hogy hüvelykeket kapjunk, és szorozzuk meg a méterenkénti kilogrammot 0,672-vel, hogy lábonként fontot kapjunk. Ha lehetséges, használjon olyan metszettáblázatot, amely mindkét rendszert felsorolja, hogy ne kerekítsen helytelenül.
A sugárméretek leolvasása egy kis kódrendszer felismerésének kérdése: alakbetű, névleges mélység és lábonkénti súly. Használja ezt a kódot a gerenda ütemtervével és mérettáblázatával együtt, ellenőrizze a tényleges méréseket, és a rossz tag megrendelésének vagy hegesztésének kockázata drámaian csökken.