Amikor a vevő értékeli a hegesztőberendezést, az első kérdés ritkán a munkaciklusra vagy az áramerősségre vonatkozik. Arról van szó, hogy melyik folyamat illeszkedik a munkadarabhoz. Íme a következtetés elöljáróban: A MIG a gyorsabb, egyszerűbb és olcsóbb eljárás vastagabb acélprofilokhoz; A TIG a precíz, kiváló minőségű eljárás vékony vagy esztétikai szempontból kritikus munkákhoz. A szerkezeti ok egyszerű. A MIG folyamatosan egy fogyóhuzalelektródát vezet át a pisztolyon, így a huzal egyben elektróda és töltőanyag is. A TIG nem fogyó wolframelektródát használ, és a kezelő kézzel adagolja a töltőrudat.
A MIG és AWI hegesztés közötti különbség túlmutat az elektródán. Meghatározza a lerakódási sebességet, a hőszabályozást, a kezelői jártasságot, a méterenkénti költséget és a várható hibákat. A MIG egy gyártási folyamat; A TIG egy kézműves eljárás. Azok az üzletek, amelyek megértik a különbségtételt, kerülik a rossz gép megvásárlását, a rossz eljárást idézik, vagy a megfelelő módszerrel hegesztett alkatrészek visszautasítását.
Mi az a MIG hegesztés?
A MIG hegesztés, formálisan gázos fémíves hegesztés (GMAW), egy félautomata folyamat, amelyben egy felcsavart huzalelektródát egy előre beállított sebességgel hajtanak át a hegesztőpisztolyon. A huzal egyben elektróda és töltőfém is: az ív beolvasztja a huzalt a kötésbe, a fúvókából kiáramló védőgáz pedig megvédi az olvadt medencét a levegőben lévő oxigéntől és nitrogéntől.
Hogyan működik a MIG hegesztés
- Egy huzaladagoló átnyomja az elektródát a pisztoly bélésén és az érintkező hegyén.
- Az ív a huzal és a munkadarab között képződik, mindkettő megolvasztja.
- Védőgáz, általában acélnál argon/CO2, fedi a hegesztőmedencét.
- A kezelő irányítja a fegyvert; a gép szabályozza a huzal sebességét és ívhosszát.
A MIG hegesztés előnyei
- Magas lerakódási arány, így a vastag szelvényeken végzett munka gyorsan befejeződik.
- Kezdőbarát kezelés: egy kézzel vezeti a pisztolyt, a gép kezeli az előtolást és az ívhosszt.
- A TIG-nél jobban tolerálja a könnyű malomkövet és a rozsdát.
- Alacsonyabb működési költség a szénacél gyártásához.
- A folyamatos huzalelőtolás hosszú, megszakítás nélküli hegesztést tesz lehetővé.
A MIG hegesztés hátrányai
- Fröccsenést termel; a kozmetikai ízületek általában csiszolásra vagy kefélésre szorulnak.
- A hőbevitelt nehezebb finomítani, így az 1,5 mm alatti lemez könnyen átéghet.
- Impulzusos vagy szinergikus áramforrás nélkül nehezebb a helyzethegesztés.
- A hibás gázfedés vagy vezetékbeállítások gyorsan porozitást okoznak.
Mi az AWI hegesztés?
A TIG hegesztés, formálisan gáz wolfram ívhegesztés (GTAW), nem fogyó wolfram elektródát használ az ív fenntartásához. A wolfram nem olvad bele a kötésbe. Ehelyett a hegesztő egy külön töltőrudat táplál az olvadt medencébe, miközben lábpedállal szabályozza a hőt.
Hogyan működik a TIG hegesztés
- A volfrámelektróda létrehozza az ívet; nem fogyasztják el.
- A védőgáz, jellemzően tiszta argon, áramlik a hegesztőmedence felett.
- A kezelő kézzel adagolja a töltőrudat a medence elülső élébe.
- A lábpedálos vezérlés folyamatosan szabályozza a hőt a hegesztésen keresztül.
A TIG hegesztés előnyei
- A legjobb hegesztési minőség: tiszta, sűrű gyöngyök fröccsenés nélkül, gyakran megfelelnek a röntgen szabványoknak.
- Precíziós hő- és töltőanyag-szabályozó ruha anyaga 0,5 mm-től felfelé.
- Szinte minden fémet hegeszt, beleértve az alumíniumot, a rozsdamentes acélt, a titánt és a rezet.
- Nincs folyasztószer vagy salak, így a kész hegesztések simák és könnyen tisztíthatók.
- Lehetővé teszi az autogén hegesztést töltőanyag nélkül az él- és sarokkötéseken.
A TIG hegesztés hátrányai
- A lassú lerakódási sebesség miatt a nehéz szakaszok hegesztése nem praktikus.
- Meredek tanulási görbe, amely összehangolt kétkezes és lábpedálos kezelést igényel.
- A fogyóeszközök drágábbak: wolfram, gázlencsék, csészék és nagy tisztaságú argon.
- Nem gazdaságos vastag szénacél esetén, ahol a sebesség és a méterenkénti költség dominál.
MIG vs AWI hegesztés: Egymás melletti összehasonlítás
Azonos üzlethelyiségi kritériumok alapján értékelve egyértelművé válnak a különbségek.
| Tényező | MIG hegesztés | AWI hegesztés |
|---|---|---|
| Elektróda | Fogyó huzalelektróda | Nem fogyó wolfram elektróda |
| Fém töltőanyag | Maga a huzal, automatikusan táplálva | Külön bot, kézi adagolású |
| Védőgáz | Argon/CO2 keverék vagy CO2 acélhoz | Tiszta argon, néha argon-hélium |
| Hőszabályozás | Gépkészlet, korlátozott beállítás | Folyamatos lábpedál állítás |
| Tipikus vastagság | 1,5–25 mm vagy több | 0,5-6 mm ideális |
| Utazási sebesség | Magas | Alacsony vagy közepes |
| Képességi szint | Alap, rövid képzés | Fejlett, stabil kezek |
| Hegesztési megjelenés | Fröccsenés, csiszolásra szorulhat | Tiszta, sima, nem fröcsköl |
| Relatív költség | Alacsonyabb felszerelések és fogyóeszközök | Magaser gas, torch, and labor cost |
| A legjobb | Szerkezeti acél, keretek, gyártási sorozatok | Rozsdamentes, alumínium, vékony lemez, látható illesztések |
Hogyan válasszunk MIG és AWI hegesztés között
Válassza a MIG-et, ha a hézag vastag, az alkatrész ismétlődik, és a sebesség növeli a költségeket. Válassza a TIG-t, ha a megjelenés, a kohászat vagy a vékony anyag fontosabb, mint a ciklusidő.
Kiválasztási kritériumok
- Anyagvastagság: 3 mm felett a MIG lerakódási sebesség megtérül; 3 mm alatt a TIG megőrzi az alapfémet.
- Hegesztési láthatóság: látható polírozott kötések kedveznek a TIG-nek; a festett vagy rejtett szerkezeti hegesztések előnyben részesítik a MIG-et.
- Gyártási mennyiség: a nagy mennyiség kedvez a MIG-nek; kis mennyiségű, nagy értékű alkatrészek indokolják a TIG-t.
- Alumínium és rozsdamentes: A TIG kezeli az oxid- és hőszabályozást vékony részeken; pulzáló MIG vastagabb alumíniumhoz illik.
- Kezelői készség: A MIG megfelel az általános hegesztőknek; A TIG képzett kezelőket igényel.
Gyors döntési szűrő
- 3 mm-nél vékonyabb az anyag? Használjon TIG-t.
- A hegesztés látható és a megjelenés szempontjából kritikus? Használjon TIG-t.
- Az alkatrész nagy, vastag vagy nagy térfogatú? Használj MIG-et.
- Röntgen- vagy kódminőségre van szüksége? A TIG-t minősített eljárással használja.
- Öntött alumínium javítást végez? Használjon TIG-t.
Munka elhelyezése és automatizálása konzisztens hegesztésekhez
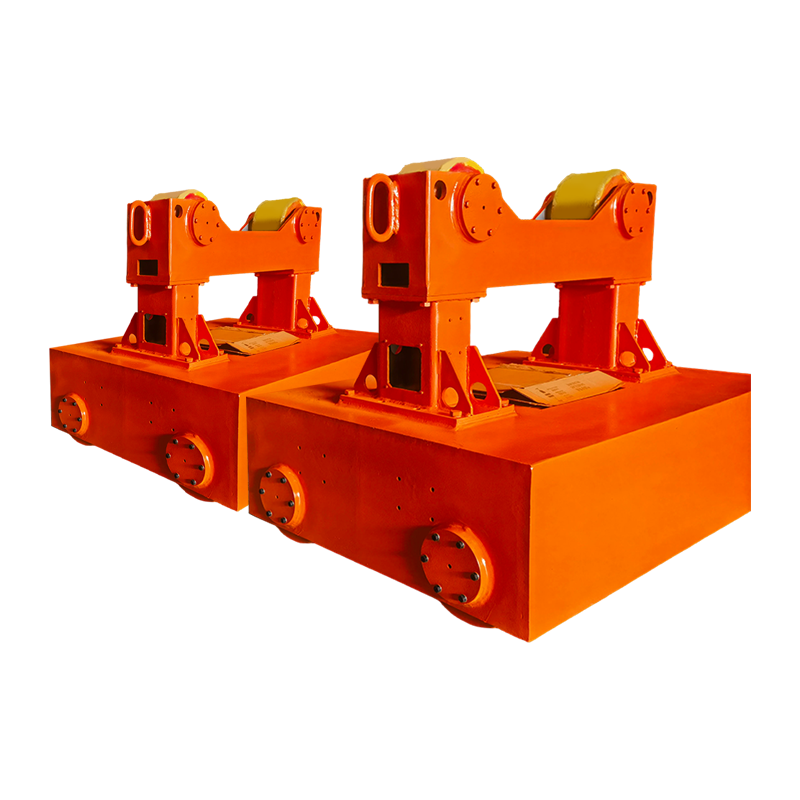
Bármelyik eljárást is választja, a hegesztés minősége drámaian javul, ha eltávolítja a kötést a nehéz helyekről. A hegesztési pozicionáló elforgatja és megdönti az alkatrészt, így a kezelő a MIG- vagy AWI-permetet lapos helyzetben futtathatja, ami a legproduktívabb és a legkevésbé hibás orientáció. Ez különösen fontos a TIG esetében, ahol a kézi adagolású töltőanyagnak stabil munkaszögre van szüksége.
 1T hagyományos hegesztő pozícionáló stabil lapos helyzetű hegesztésekhez Ez a kompakt pozícionáló akár egy tonnáig forgatja és dönti meg a munkadarabokat, lehetővé téve a kezelők számára, hogy a MIG vagy TIG gyöngyöket lapos helyzetben futtassák. Kis és közepes alkatrészekhez alkalmas, ahol a pisztoly állandó szöge és haladási sebessége javítja a hegesztés minőségét. Termék megtekintése →
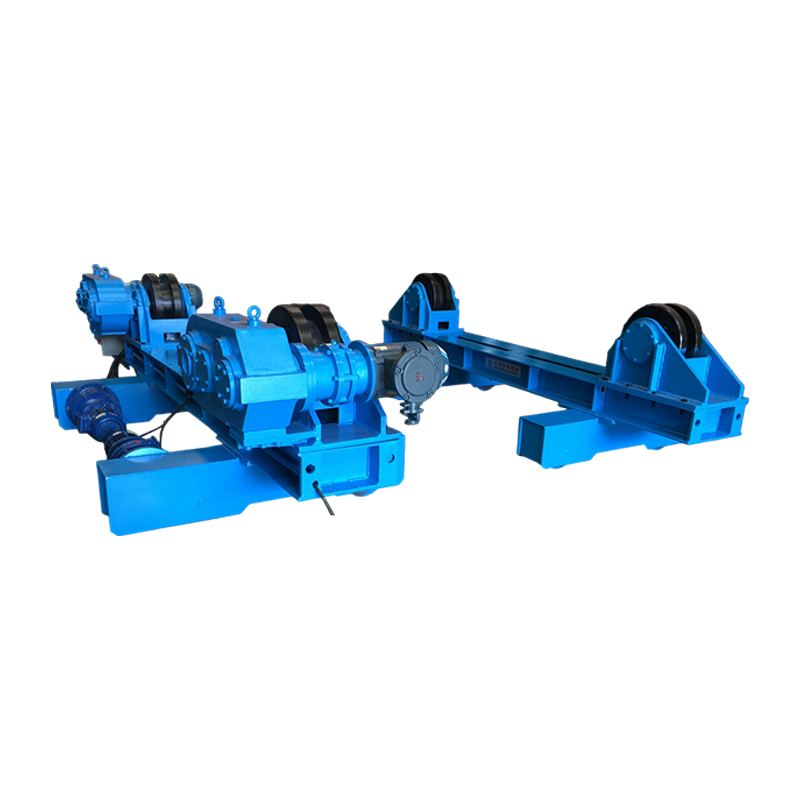
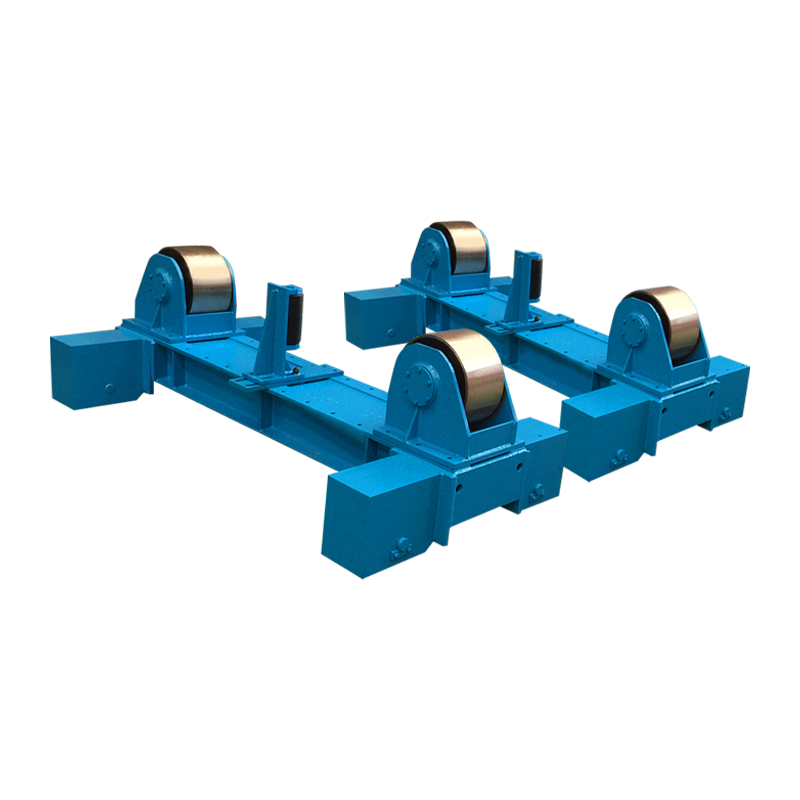
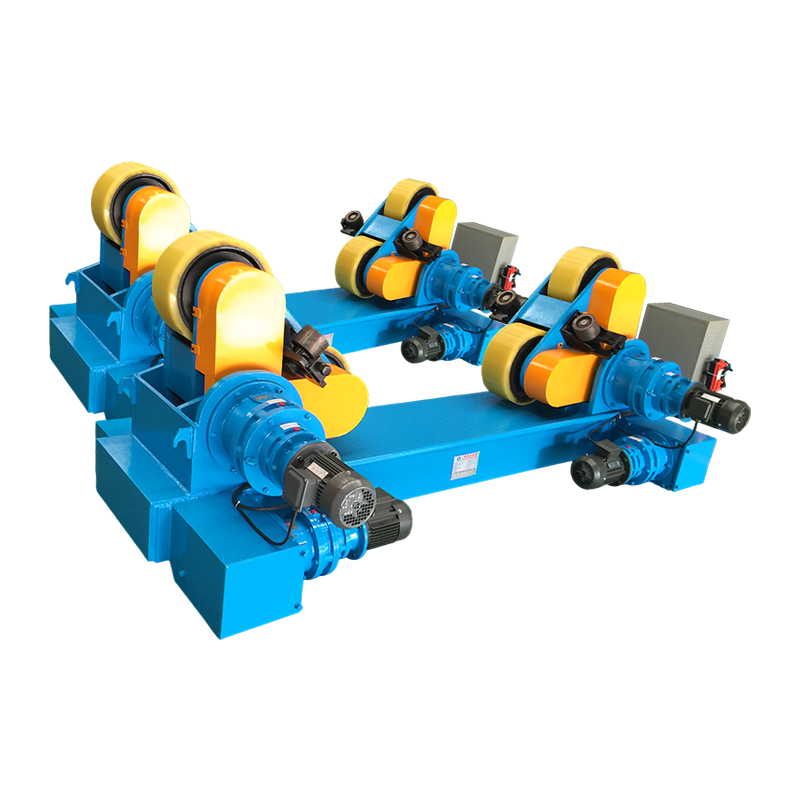
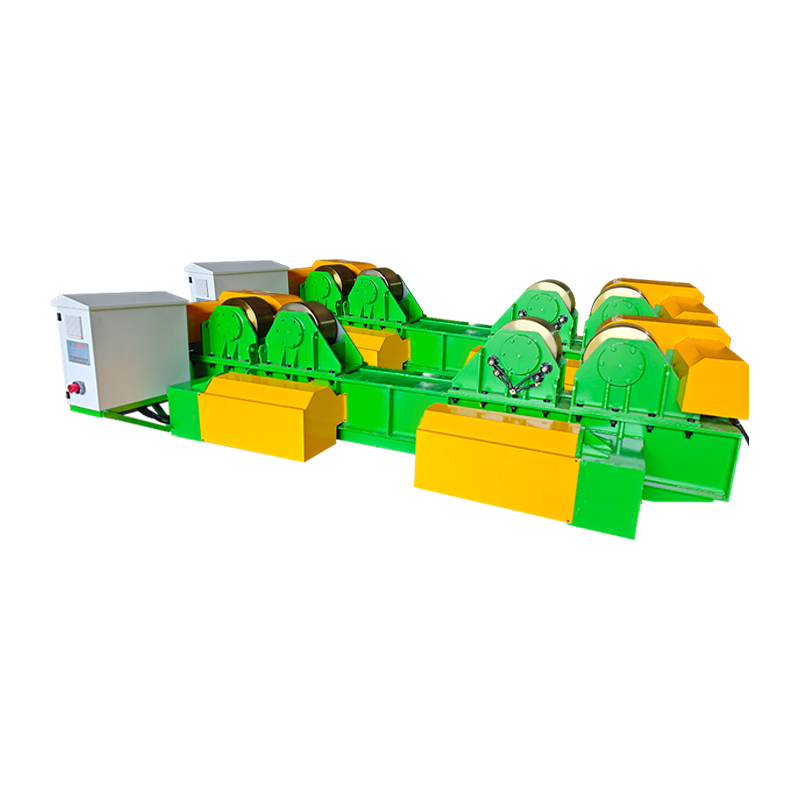
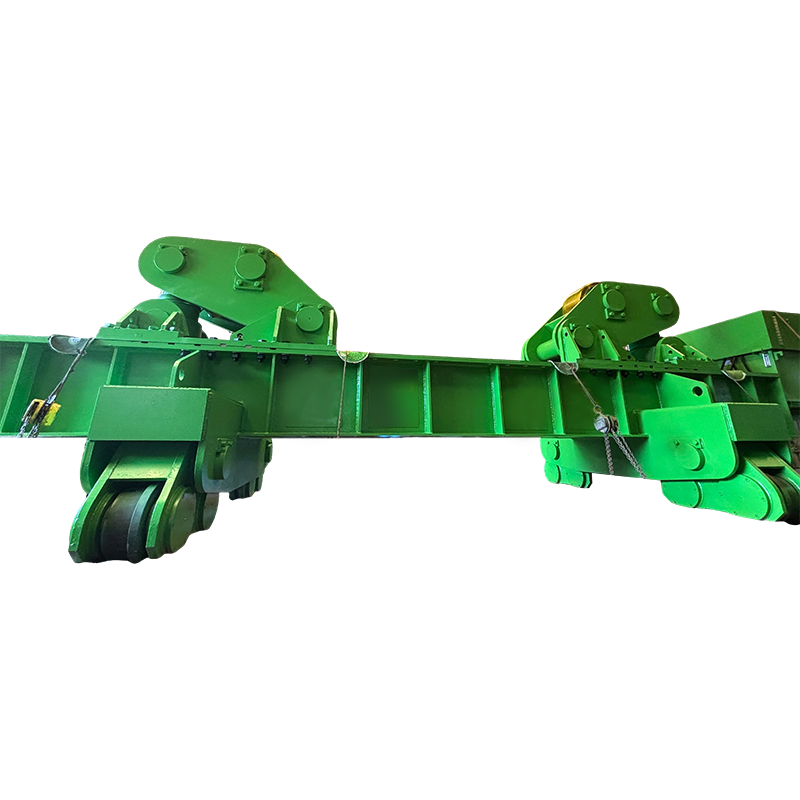
Hengeres munkadarabok, például tartályok, csövek, nyomástartó edények és széltornyok szakaszai esetén a hegesztő rotátorok elfordítják a héjat, miközben a pisztoly rögzített marad, így a hosszú kerületi varrat folyamatos, lapos helyzetű hegesztéssé alakítja át. A MIG-kitöltő és a TIG-gyökér menetek egyenletes haladási sebességet biztosítanak, és az elsodródásgátló kialakítások egy vonalban tartják a varrást. Ez az oka annak hegesztő rotátorok a tartály- és csőgyártásban alapfelszereltség a modern gyártósorokon.
 10T állítható hegesztő rotátor elsodródásgátlóval hengeres varratokhoz Ez a rotátor tíztonnás hengeres munkadarabokat kezel, folyamatosan forgatja a héjakat, miközben a pisztoly rögzített marad. Elsodródásgátló rendszere a hosszú kerületi varratokat egy vonalban tartja, így ideális tartályokhoz, csövekhez és nyomástartó edényekhez, amelyek folyamatos lapos hegesztést igényelnek. Termék megtekintése →
A nagy szerelvényeken egy oszlopkeret rögzített magasságban és távolságban hordozza a fáklyát, eltávolítva a kezelő karjának súlyát az egyenletből. A TIG oszlopkeret pontos töltőanyag betáplálásra és gázlefedettségre van konfigurálva, ami fontos a nagy alkatrészek megismételhető hegesztésénél. Ha bármelyik folyamat automatizálását tervezi, a pozicionáló berendezés az első megfontolandó befektetés.
 AWI oszlop és gém a pisztoly pontos pozicionálásához és automatizálásához Ez az oszlopos-gémes egység támogatja a TIG hegesztést a pisztoly helyzetének, mozgásának és lengéseinek pontos beállításával. Segít megőrizni az argonfedettséget és az ismételhető gyöngyminőséget nagy szerelvényeken, csökkenti a kézi erőfeszítést és előkészíti az automatizált gyártást. Termék megtekintése →
Ha új gyártósort ad meg, beszélje meg a munkadarab borítékát a hegesztőberendezés gyártója korai megakadályozza az átdolgozást és felgyorsítja a minősítést.
Költségmegfontolások
A berendezések költségét tekintve a MIG az alacsonyabb belépési pont: egy szilárd MIG gép kevesebbe kerül, mint egy megfelelő, váltakozó áramú kimenettel rendelkező TIG gép, és a huzal-fogyóeszközök olcsóbbak, mint a volfrám és a nagy tisztaságú argon. A domináns termelési költség azonban a munkaidő. Egy AWI varrat háromszor-négyszer tovább tart, mint a MIG-vel készített azonos varrat. Ha összehasonlítja a kész hegesztés méterenkénti költségét, a MIG nyer a szénacél esetében; A TIG nyer ott, ahol a MIG olyan hibákat hoz létre, amelyek utómunkálatot igényelnek.
Gyakran Ismételt Kérdések
Egy gép képes mind a MIG-re, mind a TIG-re?
Sok többfolyamatos gép kínál MIG-et és DC AWI-t, de az átálláshoz ki kell cserélni a pisztolyt, ki kell cserélni a gázt, és hozzá kell adni egy szelepes AWI-pisztolyt. Az alumíniumhoz használt AC TIG-hez váltakozó áramú kimenettel rendelkező gépre van szükség, ami növeli a költségeket. A többfolyamatos egységek a kis üzletek számára megfelelőek; a gyártósorok a dedikált gépeket részesítik előnyben.
A TIG erősebb, mint a MIG?
A helyesen elkészített MIG varrat és a helyesen elkészített AWI varrat ugyanazoknak a szilárdsági követelményeknek felel meg. A különbség a következetességben rejlik: a TIG kevesebb belső hibát és jobb hőhatású zóna vezérlést produkál, ami számít a kódmunkában. A közönséges szénacélon a hangos MIG varrat ugyanolyan erős.
Melyik a könnyebb kezdőnek?
A MIG könnyebb, mert a gép szabályozza a huzalelőtolást és az ívhosszt. A kezdők több órányi gyakorlás után is el tud készíteni elfogadható MIG hegesztést, míg a TIG hetekig tartó folyamatos gyakorlást igényel.
Miért használják általánosan a TIG-t alumíniumhoz?
Az alumíniumnak van egy oxidrétege, amely messze megolvad az alapfém felett. A TIG váltóáram megtisztítja az oxidot, miközben precíz hőszabályozást biztosít, megakadályozva az átégést vékony alumíniumon. A MIG hegeszthet alumíniumot, de hajlamosabb a porozitásra a vékony szakaszokon.
Hogyan befolyásolja az anyagvastagság a választást?
Körülbelül 3 mm alatt a TIG biztosítja az átégés és a torzulás elkerüléséhez szükséges vezérlést. 3 mm felett a MIG leválasztási sebesség egyértelmű termelékenységi előnyt biztosít. Sok gyártó vékonyfalú csöveket hegeszt AWI-vel, és MIG-re vagy folyasztószeresre cseréli a szerkezeti lemezt.
A MIG és AWI hegesztés közötti különbség nem az, hogy melyik eljárás a jobb; a folyamatnak az anyaghoz, a hézaghoz, a gyártási mennyiséghez és a rendelkezésre álló készségekhez való hozzáigazításáról van szó. A MIG sebességet, egyszerűséget és alacsonyabb költségeket biztosít vastag acélon. A TIG precíz, minőségi és tiszta kozmetikai eredményeket biztosít vékony vagy reaktív fémeken. Gépvásárlás előtt értékelje ki a munkadarabot, és korán fektessen be a pozicionáló berendezésekbe; mindkét folyamatot jobban javítja, mint bármely más boltszinti frissítés.