A H és I gerendák nem cserélhetők fel. A különbség megértésének legegyszerűbb módja: a H gerenda széles, párhuzamos karimákkal és vastag szövettel rendelkezik, ami erősebbé és nehezebbé teszi; Az I gerenda keskenyebb, kúpos karimákkal és vékonyabb szövettel rendelkezik, így könnyebb, gazdaságosabb, és jobban megfelel az egyszerű hajlítási terheléseknek. Ha egy szerkezeti projekthez hasonlítja össze a H gerendát az I gerendával, válassza a H értéket nagy függőleges terhelésekhez és oszlopokhoz, és az I-et a hosszú vízszintes fesztávokhoz, ahol a súly és a költség számít.
Mi az a H-sugár?
A H gerenda olyan szerkezeti acél elem, amelynek keresztmetszete egy nagy H betűhöz hasonlít. Karimája széles, lapos és párhuzamos, a szövedék pedig jellemzően vastagabb, mint az I gerenda szövedéke. Mivel a karima szélessége gyakran közel van a szelvény magasságához, a H gerendákat széles karimás gerendáknak, univerzális oszlopoknak vagy W-alakzatoknak is nevezik.
A H gerendák melegen hengerelt és hegesztett beépíthető formában kaphatók. A hegesztett változat lehetővé teszi a gyártók számára egyedi méretek és hibrid szakaszok létrehozását, ami akkor hasznos, ha egy projekt szokatlan karimaszélességet vagy szalagvastagságot igényel. A közös szabványok közé tartozik az ASTM A992 a szerkezeti acélokra, az EN 10025 az európai profilokra és a JIS G3101 Japánban. Sokemeletes épületeknél, hídpilléreknél és ipari üzemeknél a H-gerendák gyakran az alapértelmezett választás oszlopok és főtartók számára.
Mi az I Beam?
Az I gerenda, más néven univerzális gerenda vagy szabványos gerenda, keresztmetszete nagy I-es alakú. A karimák keskenyebbek és enyhén elkeskenyedtek a belső oldalon, míg a szalag vékonyabb és magasabb a karima szélességéhez képest. Ez a forma nagyon hatékonyan ellenáll a hajlításnak, amikor a terhelést a szalagon keresztül gyakorolják.
Az I gerendákat általában melegen hengerelték egyetlen szakaszként, bár léteznek hidegen alakított vagy gyártott változatok is. Könnyebbek, mint a hasonló névleges magasságú H gerendák, így méterenként olcsóbbak és könnyebben kezelhetők. A tipikus alkalmazások közé tartoznak a padlógerendák, tetőszegélyek, könnyű acélkeretek és tartógerendák a gépekben. A kúpos karima egy pillantással könnyen azonosíthatóvá teszi az I gerendát.
H Beam vs I Beam: A legfontosabb különbségek egy pillantásra
Ha csak gyors válaszra van szüksége, az alábbi táblázat összefoglalja a H és I gerendák közötti legfontosabb összehasonlításokat.
| Funkció | H Beam | I Beam |
|---|---|---|
| Keresztmetszeti forma | H betű | I. levél |
| Karima kialakítás | Széles, párhuzamos, lapos karimák | Keskenyebb karimák belső elkeskenyedéssel |
| A háló vastagsága | Vastagabb | Vékonyabb |
| Súly | Ugyanolyan magassághoz nehezebb | Könnyebb |
| Terhelhetőség | Nagyobb axiális és nyíró teherbírás | Hatékonyabb egyszerű hajlításhoz |
| Span teljesítmény | Legjobb oszlopokhoz és rövid fesztávokhoz | Jobb hosszú vízszintes fesztávokhoz |
| Gyártás | Melegen hengerelve vagy lemezekből hegesztve | Általában melegen hengerelve egy darabban |
| Tipikus költség | Magasabb | Lejjebb |
| Gyakori felhasználások | Oszlopok, hídtartók, sokemeletes acélvázak | Padlógerendák, fénykeretek, géptartók |
Súly és teherbíró képesség összehasonlítva
A H gerendák általában nehezebbek és erősebbek, mint az azonos anyagminőségű I gerendák. A szélesebb karimák és a vastagabb szalag több anyagot adnak a szelvényhez, növelve a tehetetlenségi nyomatékát és csökkentve a terhelés alatti feszültséget.
Például egy 150 mm-es széles karimás H gerenda méterenként körülbelül 22 kg-ot nyomhat, míg egy hasonló névleges magasságú I gerenda körülbelül 18 kg-ot nyomhat méterenként. A H-gerenda extra súlya megtérül, ha az elemnek nyomást, hajlítást vagy csavarást kell viselnie egy oszlopban vagy erősen terhelt tartóban. Ezzel szemben az I-gerenda kisebb önsúllyal képes eltartani a hosszú fesztávot, ami csökkenti az alapozási terhelést és a kezelési költségeket.
A mérnökök gyakran hasonlítják össze a szelvény modulusát és a forgási sugarat a szerkezet tervezésekor. A magasabb értékek nagyobb hajlítási és kihajlási ellenállást jelentenek. A H gerendák általában magasabb szakaszmodulokat biztosítanak a legtöbb tájolásban, de az I gerendák vonzóak maradnak, ha a hajlítás a domináns terhelés, és a súly aggodalomra ad okot.
Gyártás és elérhetőség
A H gerendákat melegen hengerelt széles karimás alakban vagy hegesztett építőelemként gyártják. A hegesztett változat rugalmasságot biztosít a gyártóknak egyedi méretek és hibrid szakaszok létrehozására, ami akkor hasznos, ha egy projekt szokatlan karimaszélességet vagy szalagvastagságot igényel.
Ezzel szemben az I gerendákat szinte mindig melegen hengereljük, egyetlen szakaszként. A kúpos karima alakot közvetlenül a hengerműben alakítják ki. Mivel az anyag olyan formára folyik, amely hatékonyan hajlítja, az I-gerendák előállítása általában olcsóbb, és szélesebb körben szabványos méretűek.
Gyakorlatilag az I gerendák könnyebben elérhetők kis és közepes méretben, míg a nagy H gerendákat malomból kell megrendelni vagy helyben gyártani. Az átfutási idő és a minimális rendelési mennyiség jelentős tényező lehet a beszerzésben.
Kulcsfontosságú szabványok és mérettűrések
A szerkezeti acélgerendákat a nemzetközi szabványok szerint gyártják, amelyek meghatározzák a megengedett eltéréseket a tömegben, mélységben, karimaszélességben, szalagvastagságban és egyenességben. Két széles körben használt dokumentum az ASTM A6/A6M Észak-Amerikában és az EN 10034 az európai szerkezeti szakaszokra.
Például az ASTM A6 egyetlen sugár tömegének eltérését az elméleti érték felett vagy alatt körülbelül 2,5%-ra korlátozza. A mélységtűrés jellemzően ±3 mm a legfeljebb 400 mm mély szelvényeknél, és a karima négyszögletességét néhány fokon belül szabályozzák. Az EN 10034 hasonló tűrésekkel rendelkezik, de SI-egységeket és különböző osztályhatárokat használ.
Ha összehasonlítja a H gerendát az I gerendával a beszerzés során, mindig kérjen malomvizsgálati tanúsítványt. Ez a tanúsítvány rögzíti a hőszámot, a kémiai összetételt, a mechanikai tulajdonságokat és a mért méreteket. Ez az Ön elsődleges bizonyítéka is, ha egy terhelési teszt vagy egy harmadik fél által végzett ellenőrzés nem megfelelőséget tár fel.
Mikor kell használni a H gerendákat az I gerendákhoz képest?
A H gerenda és az I gerenda közötti döntést a terhelési útvonalon, a fesztávon, a csatlakozási részleteken és a teljes beépítési költségen kell alapulnia. Íme a legpraktikusabb hüvelykujjszabályok:
- Válasszon egy H gerendát oszlopokhoz, átadó tartókhoz és minden olyan elemhez, amelynek ellenállnia kell a nagy tengelyirányú nyomásnak vagy nagy koncentrált terhelésnek.
- Válasszon egy I gerendát padlógerendákhoz, tetőgerendákhoz és könnyű és közepes méretű keretelemekhez, ahol a fő terhelés a szalagon keresztül hajlik.
- Válasszon H gerendát, ha tiszta, lapos karimafelületre van szüksége az egyszerű csavaros vagy hegesztett csatlakozásokhoz.
- Válasszon I gerendát, ha a súlymegtakarítás és az anyagköltség fontosabb, mint a maximális profilszilárdság.
Mindkét szakasz hegeszthető, de a H gerenda párhuzamos karimái megkönnyítik a fedőlemezek, merevítők és véglemezek felszerelését további kúpos munka nélkül. Az acélgyártó műhelyekben az automatizált hegesztősorok többségét széles karimás H-gerenda geometriák köré tervezték.
Hegesztési szempontok szerkezeti gerendáknál
A hegesztés az, ahol a legszembetűnőbb a H és I gerenda közötti fizikai különbség. A H-sugár széles, párhuzamos karimája lehetővé teszi, hogy a hegesztőpisztolyok egyenes, folyamatos vonalak mentén haladjanak, ami ideális a merülőíves hegesztéshez és az automatizált folyamatokhoz. Az I-sugár alaposabb pisztolyszög-szabályozást igényel a kúpos karimafelületeken.
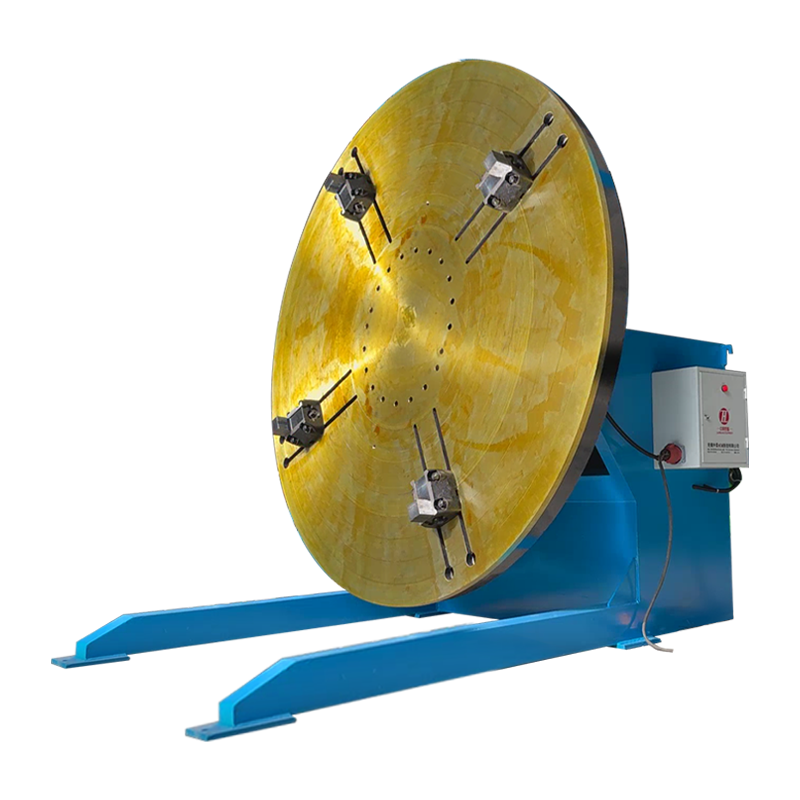
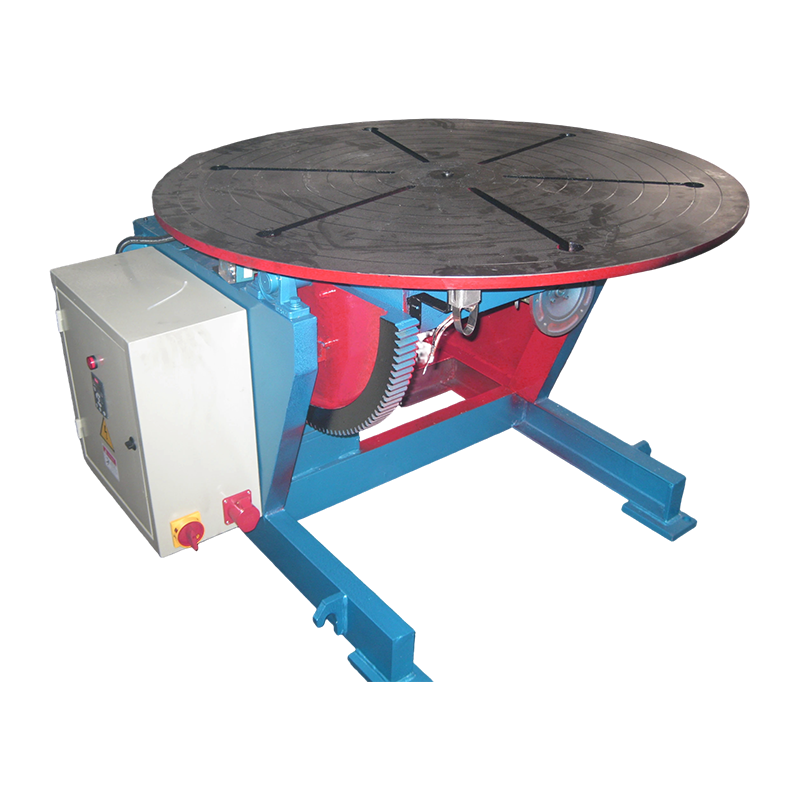
A hosszú gerendák hegesztése során az egyik legnagyobb kihívás a munkadarab elhelyezése úgy, hogy minden varrat lapos vagy vízszintes-függőleges helyzetben végezhető el. A nagy pontosságú kétoszlopos hegesztési pozicionálót általában a gerenda forgatására és megdöntésére használják, lehetővé téve, hogy a hegesztő vagy a hegesztőrobot kézi áthelyezés nélkül elérje a szalag mindkét oldalát.
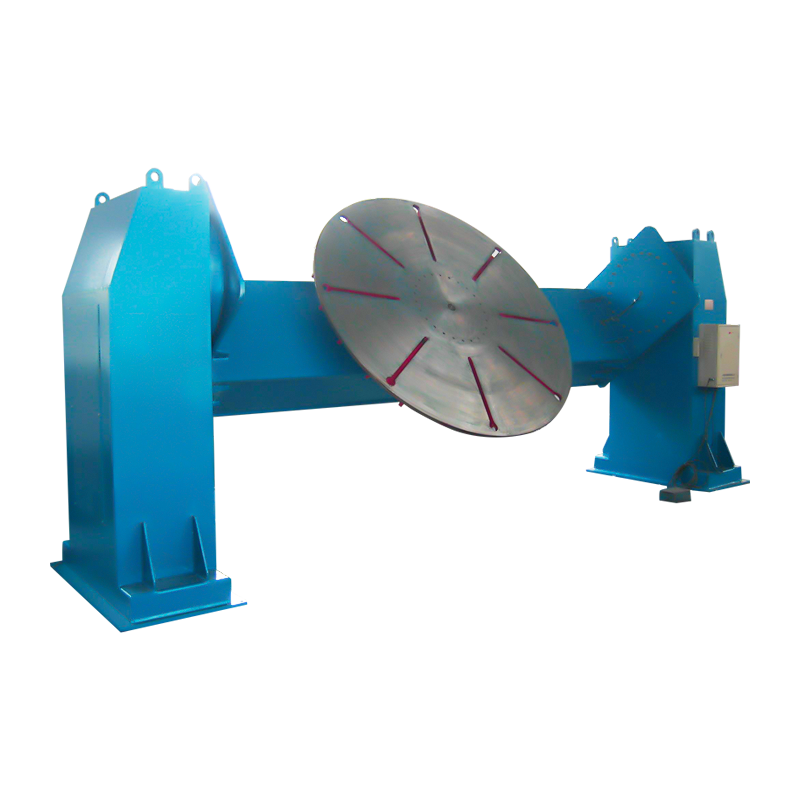 Nagy pontosságú kétoszlopos hegesztő pozícionáló nagy gerendákhoz Ez a precíziós, kétoszlopos pozicionáló forgatja és dönti meg a nehéz gerendákat lapos vagy vízszintes-függőleges hegesztéshez, kiegészítve az automatizált beállításokat a hegesztési varrat hozzáférésének javítása és a kézi áthelyezés csökkentése érdekében. Termék megtekintése →
Nagyon hosszú, a gerenda hosszában futó varratok esetén egy oszlop- és gémhegesztő manipulátor forgatóhengerrel vagy pozicionálóval párosítva stabilan tartja a hegesztőfejet és csökkenti a kezelő fáradtságát. Gyártók, akik elfogadják ezt a fajta automatizált hegesztés nagy fémszerkezetekhez jellemzően egyenletesebb hegesztési minőséget és alacsonyabb selejtezési arányt látnak.
 Testreszabott oszlop- és gémhegesztő manipulátor elektromos orbitális mozgással Ez a testre szabott oszlop- és gém-manipulátor stabil, motorizált orbitális mozgást biztosít hosszú varratok esetén, csökkenti a fáradtságot és javítja a hegesztési varrat egyenletességét, ha pozicionálókkal vagy forgatókkal párosítják. Termék megtekintése →
Hegesztés előtt ellenőrizze az illesztési rést és a ferde szöget. A szerkezeti gerendák mérettűrését általában olyan szabványok határozzák meg, mint az ASTM A6 vagy az EN 10034; ha a karima nem négyszögletes, vagy a szalag túlzott mértékű söpöréssel rendelkezik, hegesztési torzulások és kötési eltérések jelennek meg.
Hogyan válasszunk a H Beam és az I Beam között
A végső kiválasztáshoz hasonlítsa össze a tervezési erőket a kívánt acélminőségű metszet tulajdonságaival. Dolgozzon együtt egy mérnökkel az axiális kapacitás, a hajlítási kapacitás, az elhajlás és a kihajlási ellenállás ellenőrzéséhez. A döntés ritkán csak a gerenda típusára vonatkozik; tartalmazza a gyártási, szállítási és telepítési költségeket.
Íme néhány beszerzési pont, amelyet a vásárlók gyakran figyelmen kívül hagynak:
- Ellenőrizze a tényleges tömeget és méreteket a malom tanúsítványából, ne csak a névleges nevet.
- Kérdezze meg, hogy a szakaszt helyben raktározzák-e, vagy importálni kell; a hosszú átfutási idő megállíthatja a projektet.
- A hegesztési idő és a fogyóeszközök tényezője. A H gerenda anyagköltsége magasabb lehet, de alacsonyabb a hegesztési és felszerelési munka.
- Hegesztett projekteknél ellenőrizze, hogy a karima és a szalag vastagsága megfelel-e a használni kívánt hegesztési eljárás előírásainak.
Ha a hegesztőműhely nincs beállítva a hosszú és nehéz gerendák kezelésére, a rossz pozicionáló vagy manipulátor egy egyszerű hegesztést biztonsági problémává változtathat. A tervezési fázis elején beszéljen egy hegesztőberendezés-beszállítóval, és kérjen olyan elrendezést, amely illeszkedik a hegesztendő legnagyobb szerkezeti elemhez.
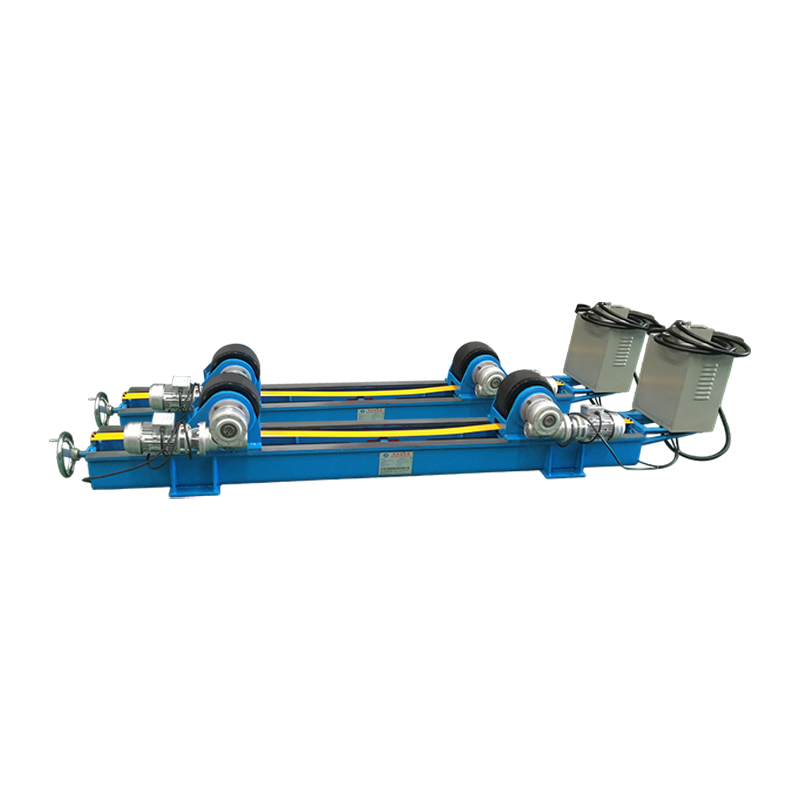
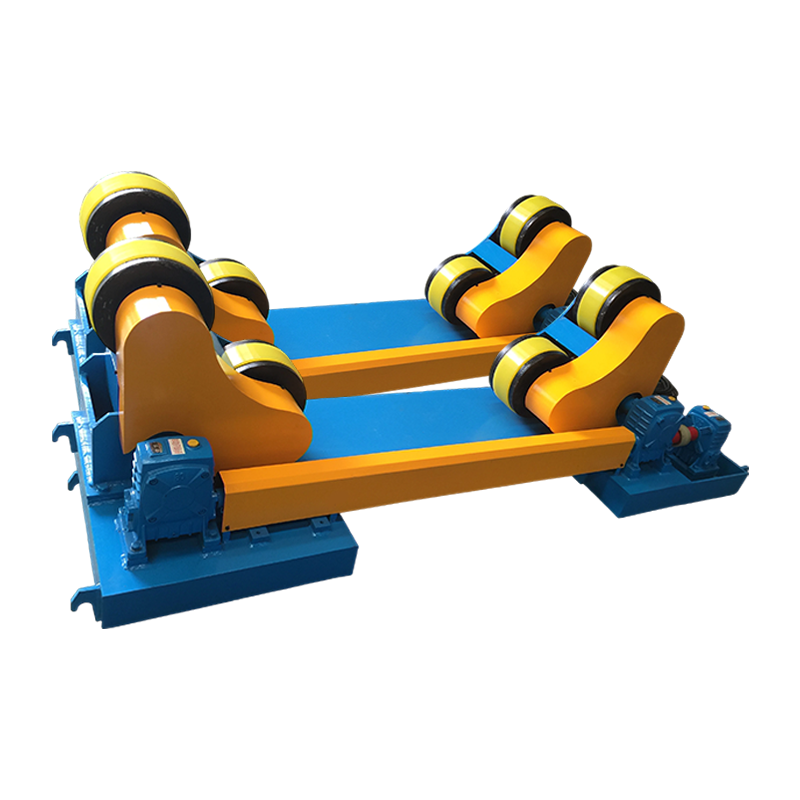
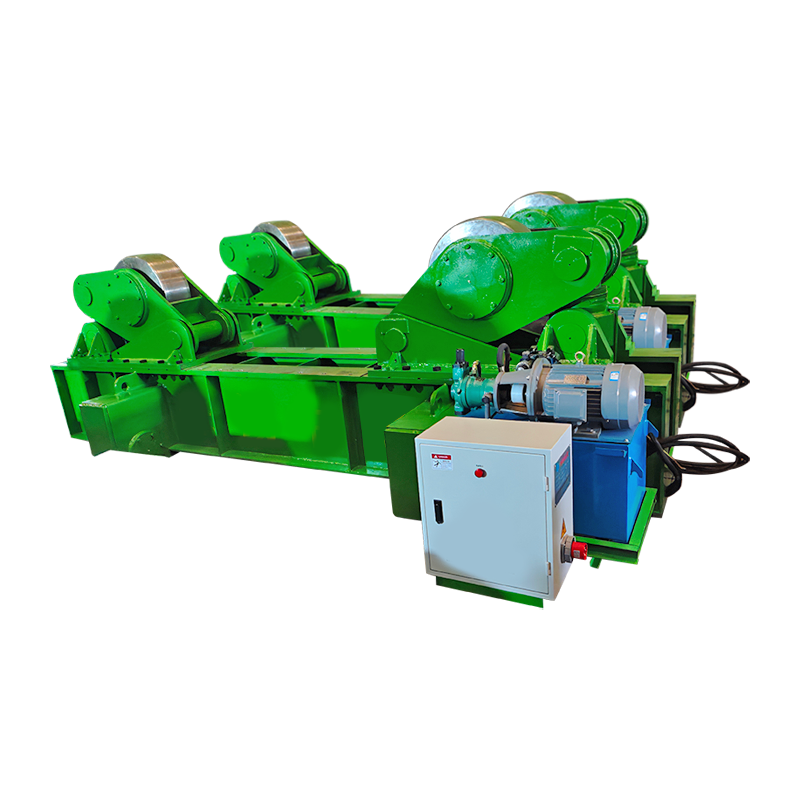
Ha a projekt egy acélkeret nyomástartó edényekkel, tartályokkal vagy csőszakaszokkal kombinálva, fontolja meg a hegesztő rotátort is. Az elektromos meghajtású rotátor a hengeres alkatrészeket szabályozott sebességgel forog, így a hegesztő egyenletes kerületi varratokat készíthet anélkül, hogy megkerülné a munkadarabot.
 10 tonnás elektromos orbitális hegesztő rotátor emeléssel A 10 tonnás, motoros orbitális mozgással és elektromos emeléssel rendelkező rotátor szabályozott sebességgel tartja a hengeres munkadarabokat, így egyenletes kerületi hegesztést tesz lehetővé anélkül, hogy megkerülné az alkatrészt. Termék megtekintése →
Gyakran Ismételt Kérdések
Használható egy I gerenda oszlopként?
Műszakilag igen, de az I-nyaláb kevésbé hatékony, mint a H-sugár tiszta axiális kompresszió mellett. A keskeny karimák és a vékonyabb szövedék nagyobb valószínűséggel hajlik el a gyenge tengely körül. I gerendát csak könnyű, ideiglenes szerkezetekhez használjon oszlopként; ellenkező esetben válasszon H gerendát.
Melyik az erősebb, H sugár vagy én sugár?
A legtöbb összehasonlításban a H gerenda erősebb, mert több anyagot tartalmaz, és szélesebb a karimája, ami nagyobb hajlítási és axiális ellenállást biztosít. A pontos válasz a minőségtől, a méterenkénti súlytól és a szakasz méretétől függ.
A H gerendák drágábbak, mint az I gerendák?
Általában igen. A H gerendák méterenként több acélt használnak fel, és a nagy méretek speciális hengerlést vagy gyártást igényelhetnek. A teljes beépítési költség azonban alacsonyabb lehet, ha a H-gerenda kialakítása munkaerőt takarít meg, vagy csökkenti a szükséges tagok számát.
Össze lehet hegeszteni a H gerendákat és az I gerendákat?
Igen. Mindkét szakasz szabványos szénacél eljárásokkal hegeszthető. A kulcs a kötés megfelelő előkészítése, különösen ott, ahol az I gerenda kúpos karimája találkozik a H gerenda lapos karimájával. Az illesztési és ferdeszögeknek követniük kell a hegesztési eljárás előírásait.
Hogyan lehet leolvasni a H- vagy I-nyaláb méretét?
Egy tipikus jelölés, mint például a W150×22 vagy S150×18,6, először a névleges mélységet és a méterenkénti súlyt mutatja. Mindig ellenőrizze a pontos méreteket a gyártó kézikönyvében, mert a névleges értékek eltérhetnek a tényleges méretektől.
Összefoglalva, válasszon H gerendát, ha nagy teherbírásra, stabil karimára a csatlakozásokhoz és nagy teherbírású szerkezeti teljesítményre van szüksége. Válasszon I gerendát, ha a súlymegtakarítás, a költségek és a hosszú fesztávú hajlítási hatékonyság a prioritás. Ha a szakaszt a terhelési útvonalhoz és a hegesztési módszerhez igazítja, elkerülheti a költséges meghibásodásokat, és egyszerűvé teszi a gyártást.