A rozsdamentes acél szénacélra hegesztése gyakori, de műszakilag igényes illesztési feladat. A megbízható út egyszerű: válasszon túlötvözött ausztenites töltőanyagot, például ER309L-t, használjon alacsony hőbeviteli eljárást, és akadályozza meg a vas szennyeződését a szénacél oldalról. A gyakorlatban ez a három döntés kiküszöböli a legtöbb repedést, túlzott keménységet és az idő előtti korróziós hibákat.
Az észlelt nehézségek ellenére a rozsdamentes és a szénacél között eltérő fémkötések jelennek meg a vegyi üzemekben, élelmiszer-vezetékekben, vízkezelő rendszerekben és szerkezeti acélszerkezetekben. A kulcs az, hogy ne két hasonló anyag hegesztésére gondoljunk; ez az ötvözés és a hígítás irányításának ellenőrzött folyamata.
Miért más a rozsdamentes acél és a szénacél hegesztése?
Az alapvető probléma az, hogy a szénacél és a rozsdamentes acél kémiában, hőtágulásában és mechanikai reakciójában különbözik. A szén a szénacélból a hegesztési zónába vándorol a hevítés során, ami kemény, rideg martenzit sávot tud létrehozni a fúziós vonalon, és meglágyult dekarbonizált réteget a szénacél oldalon. Az ausztenites rozsdamentes acél is körülbelül 50 százalékkal jobban tágul, mint a szénacél, így a kötésben jelentős maradó feszültség alakul ki lehűlés után. Ugyanakkor a szénacél nemalapfémből történő hígítás csökkenti a króm- és nikkeltartalmat a hegesztési lerakódásban. Ha a töltőfém nincs túl ötvözött, a kész hegesztés gyenge korrózióállóságú vagy alacsony szívósságú lehet.
- A szénvándorlás helyi keménységet és ridegséget okoz.
- A hőtágulási eltérés növeli a maradék feszültséget és a torzulás kockázatát.
- A hegesztési hígítás megváltoztatja a lerakódott fém kémiáját.
- A rozsdamentes oldalon lévő vasszennyeződés később rozsdaképződést válthat ki.
A megfelelő fém töltőanyag kiválasztása
A rövid válasz az, hogy 309L-t vagy 309Mo-t használjunk a legtöbb rozsdamentes-szénacél csatlakozáshoz. Ez az ötvözet elég magas króm- és nikkeltartalmat biztosít ahhoz, hogy elviselje a szénacél hígítását, és továbbra is jó korrózióállóságú ausztenites hegesztési szerkezetet hagyjon maga után. A 308L, amelyet a 304 rozsdamentes önmagához való csatlakoztatására terveztek, nem rendelkezik ilyen extra ötvözettartalékokkal, és nem ajánlott különböző kötésekhez.
| Töltőanyag | Legjobban használható | Főbb jellemzők | Fontos megfontolás |
|---|---|---|---|
| 308L | Csatlakozás a 304 rozsdamentes önmagához | Magas korróziós és esztétikus felületkezelés | Nincs elég Cr/Ni a nagy hígításhoz; martenzit képződhet |
| 309L / 309Mo | Rozsdamentes hegesztés szénacélra | Jó hígítási tolerancia; ellenáll az edzhető szerkezeteknek | Első választás a legtöbb szolgáltatási környezethez |
| 316L | Csatlakozás 316 rozsdamentes vagy magasabb lyukállóságú alkalmazáshoz | A molibdén növeli a pattanásállóságot | Még mindig nem alkalmas szénacél hígítására; használd helyette a 309Mo-t |
| 312 | Erős, eltérő és nehezen hegeszthető kombinációk | Magas ferrit tartalom, repedésálló | Nagyobb szilárdság, de kisebb rugalmasság; alacsony hőbevitelt igényel |
| ERNiCr-3 | Magas hőmérsékletű szerviz és termikus kerékpározás | Nikkel alapú, alacsony hőtágulási eltérés | Magasabb költség; kiváló ellenállás a kifáradásos repedésekkel szemben |
Magas hőmérsékletű vagy erősen ciklusos szolgáltatáshoz a nikkel alapú töltőfémek, például az ERNiCr-3 jobb választás, mint a 309 liter. A nikkelben gazdag hegesztési fém jobban ellenáll a szénvándorlásnak, és a tágulási együtthatója közelebb áll a szénacélhoz, ami csökkenti a hőfáradást. Általános alkalmazásokhoz azonban a 309L a bevált, költséghatékony megoldás.
A legjobb hegesztési eljárások különböző ízületekhez
A GTAW a legjobb eljárás a kritikus rozsdamentes-szénacél munkákhoz, de a GMAW, az FCAW és a SAW is képes elfogadható hegesztéseket készíteni a megfelelő paraméterekkel. A szabályozó tényezők a hőbevitel, a védőgáz és a haladási sebesség.
- GTAW (TIG): A legjobb vékonyfalú csővezetékekhez és gyökérátmenetekhez, mert pontos hőszabályozást és alacsony lerakódást biztosít. Használjon ER309L töltőrudat és argon vagy argon-hélium árnyékolást.
- GMAW (MIG): A legjobb közepes vastagságú gyártáshoz. Használjon impulzusspray-t vagy rövidzárlat-átvitelt a hőbevitel korlátozására. Gyakori a 2–5% CO2-tartalmú argon védőgáz; kerülje a 100%-os CO2-t.
- FCAW: Jó vastag lemezes és helyszíni javításokhoz. Lapos és vízszintes varratokhoz használjon E309LT1-1 huzal és argon/CO2 vegyes árnyékolást. Az átjárások között el kell távolítani a salakot.
- FŰRÉSZ: Hatékony hosszú hosszvarratokhoz nagy tartályokon vagy nyomástartó edényeken. Használjon 309 literes vezetéket és semleges vagy króm-kiegyensúlyozott fluxust. A gondos hőszabályozás elengedhetetlen.
Közös előkészítés és tisztaság
A tiszta, megfelelően előkészített fuga fél siker. A szennyeződés, zsír, vízkő és szénacél csiszolópor porozitást és rozsdafoltot okozhat a rozsdamentes oldalon. Használjon speciális rozsdamentes acél keféket és szerszámokat, és soha ne használjon olyan kefét, amely hozzáért a szénacélhoz.
- Közvetlenül hegesztés előtt csiszolja meg vagy gépelje meg a csatlakozási felületeket fényes fémre.
- Zsírtalanítsa mindkét oldalát acetonnal vagy hegesztési előkészítésre alkalmas oldószerrel.
- A lemezben lévő tompacsatlakozáshoz használjon egy V-os hornyot 60–70 fokos szöggel és 1–2 mm-es gyökérfelülettel.
- A gyökérmenet hegesztésekor használjon támasztórudat, vagy öblítse át a hátoldalt argonnal, hogy megakadályozza az oxidációt.
- Tartsa elkülönítve a szénacél oldalt és a rozsdamentes oldalt a felszerelés során; lehetőség szerint használjon külön bilincseket.
Az előmelegítés, az interpass hőmérséklet és a hőbevitel szabályozása
A hőgazdálkodás a legfontosabb változó a töltőanyag kiválasztása után. A legtöbb illesztésnél nincs szükség előmelegítésre, de ha a szakasz vastag vagy a kötés erősen meg van szorítva, akkor a maximális 100°C-os előmelegítés elfogadható. A magasabb előmelegítés felgyorsítja a szénvándorlást, és vastagabb martenzitsávot eredményez. Az interpass-hőmérsékletnek 150°C alatt kell maradnia, és a hegesztést nem széles szövésű, hanem húrperemekkel kell megépíteni.
| Folyamat | Aktuális | Feszültség | Utazási sebesség | Hőbemenet (kb.) |
|---|---|---|---|---|
| GTAW | 100-150 A | 12-15 V | 100-150 mm/perc | 0,6–1,5 kJ/mm |
| GMAW (impulzus) | 180–220 A | 22-26 V | 300-400 mm/perc | 1,0–1,8 kJ/mm |
| FCAW | 220-280 A | 26-30 V | 350-450 mm/perc | 1,2–2,0 kJ/mm |
Hasznos szabály, hogy a hőbevitelt a lehető legalacsonyabb szinten kell tartani, anélkül, hogy a fúzió hiányát okozná. Használjon rövid áthaladást, és hagyja lehűlni a hézagot a menetek között, amikor a szakaszok közötti hőmérséklet emelkedik.
Helymeghatározás és automatizálás a megbízható hegesztések érdekében
Ha a munkadarabot a legkedvezőbb irányba pozícionálja és a mechanikus menetsebesség-szabályozást alkalmazza, az jelentősen csökkenti a különböző fémhegesztési hibákat. Az egyszerű kézi hegesztés is működhet, de a csatlakozás lapos helyzetbe forgatása sokkal megbízhatóbb.
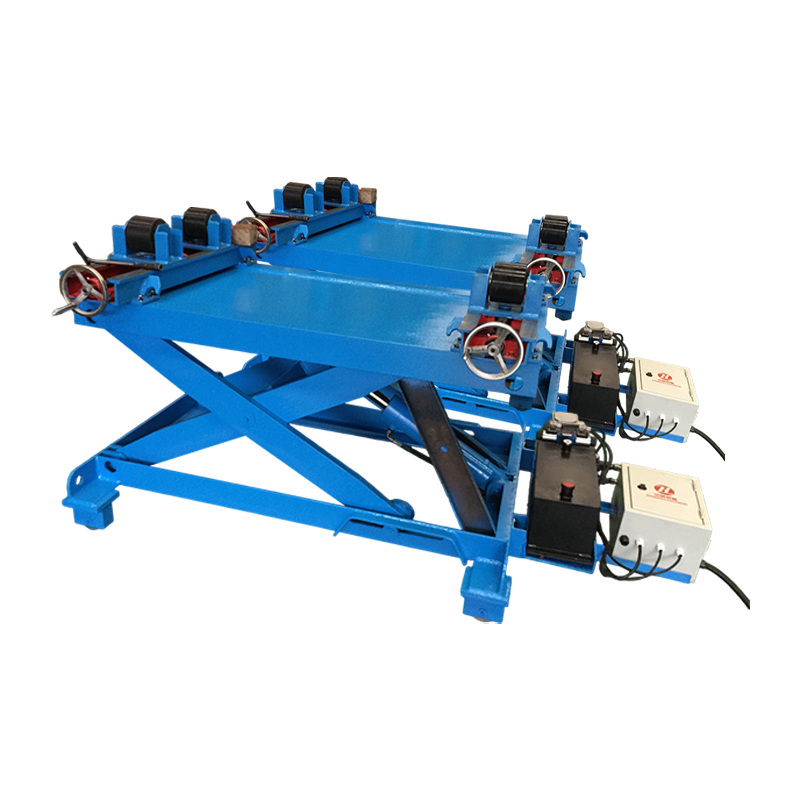
Kis furatú szerelvények és szerelvények esetén a hegesztési pozicionáló alkalmas szögben állíthatja be a csatlakozást, és elforgathatja a munkát, miközben a hegesztő stabilan tartja a pisztolyt.
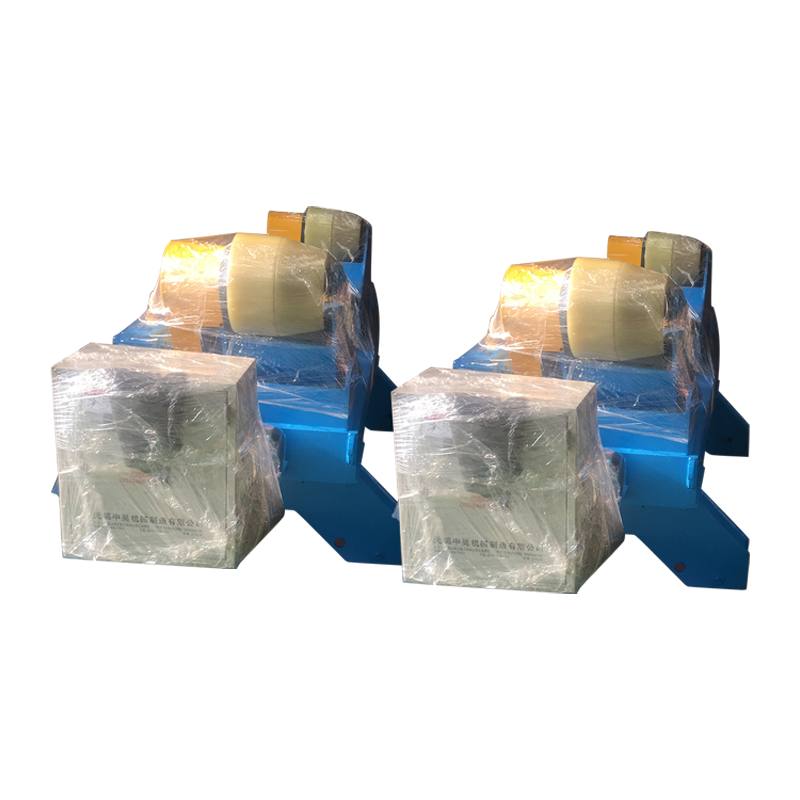
 1 tonnás hagyományos hegesztő pozícionáló kis szerelvényekhez Ez a hagyományos hegesztési pozicionáló 1 tonnás névleges kapacitással rendelkezik, és a kis furatú szerelvényeket kényelmes szögbe forgatja, lehetővé téve a hegesztők számára, hogy stabilan tartsák a pisztolyt, és egyenletes hézaghelyzetet érjenek el. Termék megtekintése →
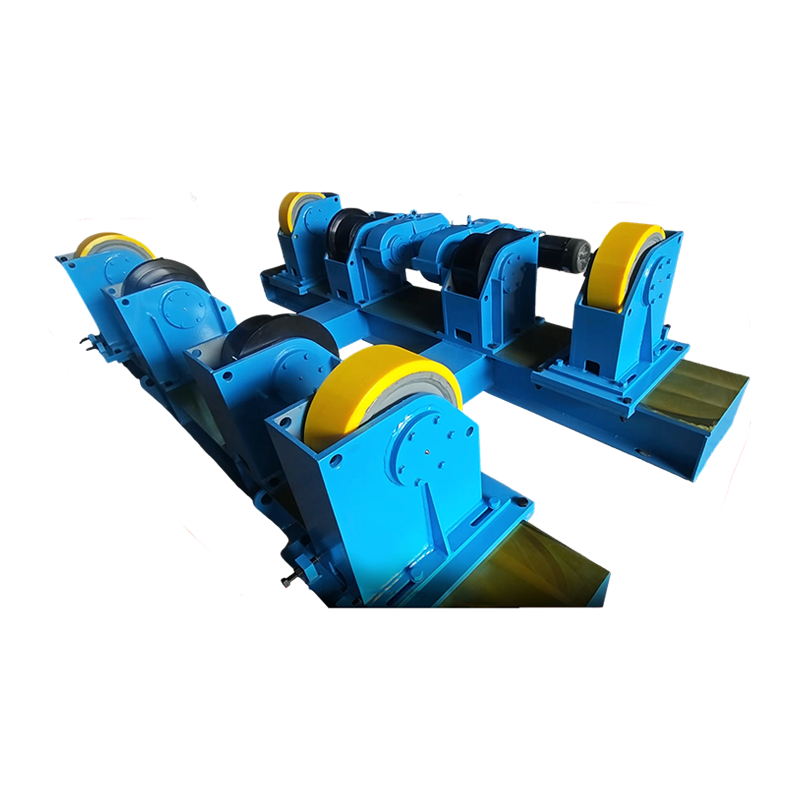
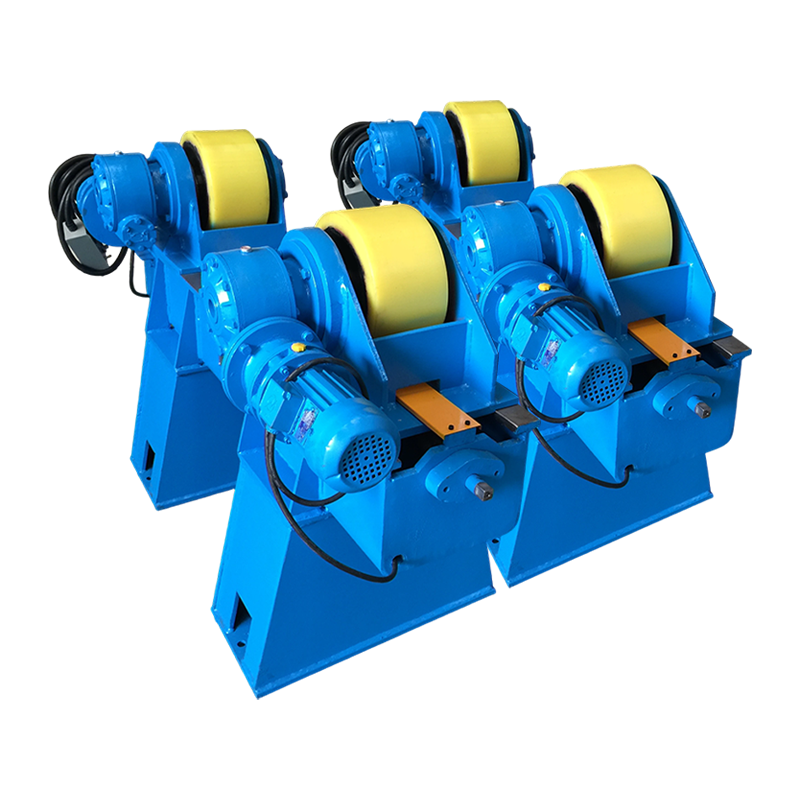
Tartályhéjak, csőtekercsek és hengeres részek esetében a hegesztőforgató szabályozott sebességgel forgatja a varratokat, így a hegesztőmedence egyenletes, sík helyzetben marad. Ez a megközelítés különösen akkor hasznos, ha a kombinált rozsdamentes és szénacél munka túl nehéz ahhoz, hogy kézzel manipulálják. Bővebben olvashatsz róla hogy a forgó hegesztési kötések hogyan csökkentik az utómunkálatokat a fémtartály- és csőgyártás során .
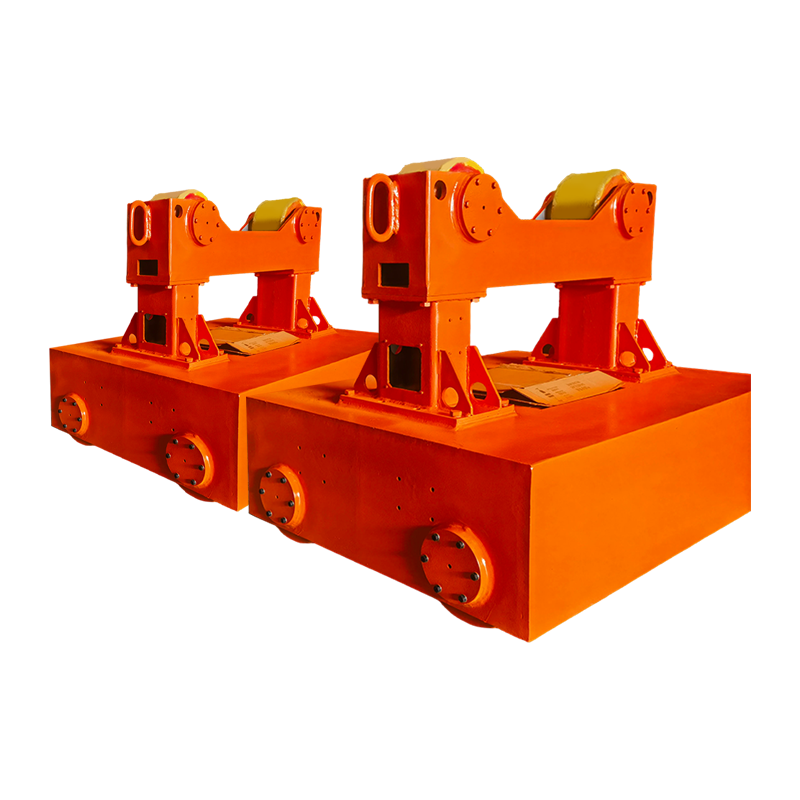
 10 tonnás hegesztő rotátor elektromos orbitális mozgással és emeléssel Egy 10 tonnás hegesztő rotátor elektromos orbitális mozgással és elektromos emeléssel, amelyet a nehéz hengeres varratok szabályozott sebességgel történő elfordítására terveztek, így a hegesztőmedence sík marad az egyenletes eredmény érdekében. Termék megtekintése →
Hosszabb, GMAW-t vagy SAW-t igénylő hegesztési varratok esetén egy oszlop- és gém-manipulátor egyenletes sebességgel mozgatja a hegesztőfejet a kötés mentén, és rögzíti a pisztoly szögét. Ez megszünteti az emberi változékonyságot, amely gyakran okoz hígítási tüskéket és hidegköröket.
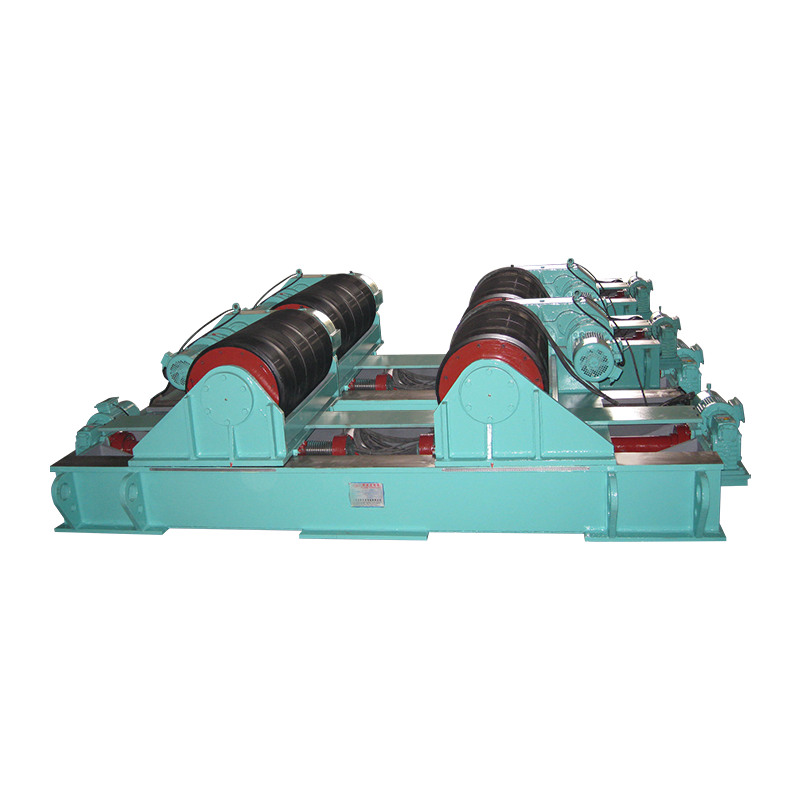
 Testreszabott 4030-as oszlop és gém elektromos orbitális mozgással Testreszabott oszlop- és gém-manipulátor elektromos orbitális mozgással, amely a hegesztőfejet hosszú varratok mentén egyenletes sebességgel és fix szögben mozgatja, csökkentve az emberi változékonyságot a GMAW vagy a SAW esetében. Termék megtekintése →
Ezek a beállítások nem szüntetik meg a jó eljárás szükségességét, de sokkal könnyebbé teszik a 309L által használt, alacsony áteresztő hőmérsékletű, alacsony hőbeviteli stratégiát.
Hegesztés utáni ellenőrzés és felületkezelés
A hegesztés után gondosan ellenőrizze a csatlakozást, különösen a szénacél oldalon lévő fúziós vezetéket. A 350 HV feletti keménység ebben a zónában gyakran azt jelzi, hogy túl magas volt a hőbevitel vagy rossz a töltőanyag. A penetráns vizsgálattal végzett felületvizsgálat repedéseket és porozitást mutathat fel, míg ultrahangos vagy radiográfiás vizsgálatot alkalmaznak, ha az alkatrész kritikus.
Ha a rozsdamentes oldal korrozív közeggel szembesül, távolítsa el a hegesztési varrat elszíneződését és az oxidréteget pácolás vagy drótkefével, majd passziválja a felületet. Ne hagyja, hogy szénacél részecskék maradjanak a rozsdamentes oldalon, mert rozsdásodnak és koncentrált korróziós cellát hoznak létre. Ha az alkalmazási kód feszültségcsökkentést igényel, tartsa alacsonyan és röviden a hőmérsékletet – ideálisan 350–400°C körül – a szén diffúziójának korlátozása érdekében.
Gyakori megszakítások és azok elkerülése
Ennek az anyagkombinációnak a legtöbb hibája elkerülhető, ha marad a 309L-nél vagy egy nikkelötvözetnél, szabályozza a hőt, és tisztán tartja a fugát. Az alábbi táblázat felsorolja a gyakori problémákat és a javításokat.
| Hiba | Valószínű Oka | Javító intézkedés |
|---|---|---|
| Porozitás | Nedves folyósítás, olajos felületek, árnyékolás hiánya | Zsírtalanítsa, szárítsa meg a fogyóeszközöket, ellenőrizze a gázáramlást és a fúvóka távolságát |
| Forró repedés | Magas kén- vagy foszfortartalmú nem nemesfém; nagy hőbevitel | Tisztítsa meg az illesztési éleket; használjon 309L vagy 312 töltőanyagot; kisebb hőbevitel |
| Martenzit képződés | Magas hígítás, magas közti hőmérséklet | Használjon túl ötvözött töltőanyagot; tartsa az interpass 150°C alatt; csökkenti a szövést |
| Undercut | Túl nagy áram vagy haladási sebesség | Csökkentse a hegesztőáramot; enyhén lassítson, vagy állítsa be a pisztoly dőlésszögét |
| Rozsdamentes oldalon | Kefék vagy csiszolás okozta vasszennyeződés | Használjon speciális rozsdamentes acél szerszámokat; hegesztés után tisztítsa meg és passziválja |
Gyakran Ismételt Kérdések
Hegeszthetek rozsdamentes acélt szénacélra 308L-rel?
Megteheti, de nem jó ötlet. A szénacél hígítja a 308 literes hegesztőmedencét, ami kellően csökkenti a króm- és nikkeltartalmat ahhoz, hogy martenzit képződjön és csökkenjen a korrózióállóság. A 309 liter a minimálisan ajánlott töltőanyag ehhez a különböző kombinációhoz.
Szükségem van előmelegítésre a rozsdamentes szénacél hegesztése előtt?
Általában nem. Vastag szakaszok vagy erősen megkötött kötések esetén a maximális 100°C-os előmelegítés elfogadható. A magasabb hőmérséklet felgyorsítja a szénvándorlást, és rideg réteget hoz létre a fúziós vonalon.
Rozsdásodik a hegesztett kötés?
A szénacél oldal rozsdásodik, ha nincs védve. A rozsdamentes oldalnak korrózióállónak kell maradnia, ha a felületet megtisztítják és passziválják, és megakadályozzák a vasszennyeződést. A szénacél oldalát bevonja vagy fesse be a kültéri használathoz.
Használhatok MIG hegesztést 100% CO2 védőgázzal?
Nem ajánlott. A tiszta CO2 szenet ad a hegesztéshez, és oxidálja a krómot, csökkentve a rozsdamentes oldal korrózióállóságát. Használjon 2-5% szén-dioxiddal kevert argont vagy 1-2% oxigénnel kevert argont.