A kereskedelmi és ipari épületek teherhordó acélkeretei egy szakasztól jobban függenek, mint bármelyik másiktól: a H gerendától. Az építőiparban a H gerenda melegen hengerelt szerkezeti acélprofil, amelynek keresztmetszete nagy H betűhöz hasonlít, és két széles párhuzamos karimával egyetlen függőleges szalag köt össze. Az építők és a gyártók azért választják, mert jobb szilárdság-tömeg arányt kínál, mint a legtöbb más hengerelt forma, nagyobb távolságokat ível át kevesebb oszloppal, és sík felületeket hoz létre, amelyek egyszerűvé teszik a csavaros és hegesztett csatlakozásokat. Ez az útmutató elmagyarázza, mit foglal magában a H gerenda felépítése, hogyan viszonyulnak a H gerendák az I gerendákhoz, milyen szabványos méreteket kell megadni, és miért szabályozza a hegesztés minősége a végeredményt.
Mi az a H gerenda az építőiparban?
A H gerenda egy széles karimás acélszelvény párhuzamos karimás felületekkel, így a legsokoldalúbb hengerelt profil az acélszerkezetek oszlopaihoz, gerendáihoz, merevített kereteihez és átadó tartásához.
Három rész határozza meg a keresztmetszetet: a függőleges szövedék ellenáll a nyíróerőknek, a két vízszintes karima ellenáll a hajlításnak, és a szalag és a karima közötti átmenetet simítják a szalag és a karima közötti átmenetet a feszültségkoncentráció csökkentése érdekében. A megnevezések szabványonként eltérőek: a metrikus H szakaszok H 400 x 200, az észak-amerikai széles karimás alakzatok W12x26, az európai metszetek pedig HEA, HEB vagy HEM.
A H gerendák két útvonalon érik el az építkezést. A kis és közepes szelvényeket egy darabban melegen hengereljük az acélgyárban. A nagyobb vagy nem szabványos, jellemzően H 400 feletti szakaszok három lemez összehegesztésével készülnek hegesztett H gerendává. Ez a második út az egyszerű anyagvásárlást irányított hegesztési műveletté változtatja, ezért a gyártási képesség ugyanolyan fontos, mint az acél minősége a H gerenda konstrukcióban.
Miért dominál a H gerenda konstrukciója az acélvázban?
A H-gerendák uralják a modern acélkereteket, mivel több terhelést hordoznak az acél kilogrammonként, ellenállnak a hajlításnak mindkét irányban, és gyorsabban kapcsolódnak össze, mint a hasonló súlyú csatornák, szögek vagy I-szelvények.
- Szilárdság-tömeg arány: a széles karimák az anyagot a semleges tengelytől távol helyezik el, így a szabványos H 300 x 300 szelvény körülbelül 1400 cm³ szelvénymodulust biztosít méterenként körülbelül 95 kg-nál.
- Hosszú fesztávok: A H gerendák jellemzően 6-12 m fesztávolságúak padlórendszerekben, és elérik a 15-30 m-t, ha átvezető tartóként vagy portál szarufaként használják.
- Kétirányú hajlítási ellenállás: a mélység és a szélesség hasonló, így a szelvény extra merevítés nélkül ellenáll az oldalirányú és axiális terheléseknek.
- Egyszerűbb csatlakozások: a párhuzamos karimák a véglemezeket, az alaplemezeket és a gerenda toldásokat kúpos alátétek nélkül fogadják.
- Helyi elérhetőség: a gyakori méreteket az acélkereskedők világszerte raktározzák, míg a speciális szakaszok megrendelésre hegeszthetők.
H Beam vs I Beam: Mit kell megadni
Használjon H gerendát oszlopokhoz, erősen terhelt gerendákhoz és nyomatékkeretekhez; csak enyhén terhelt, rövid fesztávú elemekhez válasszon I gerendát, ahol a kúpos karimák és a kisebb súly elfogadható.
A különbség geometriai. A H-tartó széles, egymással párhuzamos karimákkal és a bordával közel azonos vastagságú, míg az S-alakú I-es gerenda keskenyebb, ferde belső felületű karimákkal rendelkezik. A párhuzamos H-gerenda karima lehetővé teszi a közvetlen csapágyazást, a szoros csavarozást és a teljes áthatolású hegesztést; a kúpos I-gerenda karima koncentrálja a csatlakozási feszültségeket, és általában alátéteket vagy alátéteket igényel.
| Tulajdonság | H Beam | I Beam (S alakú) |
|---|---|---|
| Keresztmetszeti forma | Nagy H, párhuzamos karimák | Nagy I., kúpos karimák |
| Karima szélessége | Széles és lapos | Belül keskeny és lejtős |
| Súly azonos gerendamagassághoz | Nehezebb | Könnyebb |
| Hajlítási kapacitás | Mindkét tengelyben magas | Csak egy tengely körül magas |
| Csatlakozási erőfeszítés | Közvetlen csavarozás vagy hegesztés | Alátéttárcsák vagy speciális alátétek szükségesek |
| Tipikus fesztáv tartomány | 6-30 m és tovább | Körülbelül 10-15 m-ig |
| Tipikus felhasználások | Oszlopok, átvivő gerendák, portálkeretek, sokemeletes keretek | Hídtartók, darutartók, könnyű födémgerendák |
Szabványos H sugárméretek és kiolvasásuk
Olvassa el a H gerenda jelölését névleges magasság x karima szélesség x bordavastagság x karimavastagság, például H 400 x 200 x 8 x 13 mm, és mindig ellenőrizze, hogy a méretek melyik szabványt követik, mert a GB/T 11263, JIS G3192, EN 10034 és ASTM A6 eltérő tűrés- és osztályozási rendszereket használ.
| Megnevezés | Szövedék vastagsága (mm) | Karima szélessége x thickness (mm) | Tipikus használat |
|---|---|---|---|
| H 100 x 100 | 6 | 100 x 8 | Mezzanine oszlopok, könnyű oszlop merevítés |
| H 150 x 150 | 7 | 150 x 10 | Portál szarufák, alacsony oszlopok |
| H 200 x 200 | 8 | 200 x 12 | Szabványos gerendák és oszlopok alacsony épületekben |
| H 300 x 300 | 10 | 300 x 15 | Középső oszlopok, átvezető gerendák |
| H 400 x 400 | 13 | 400 x 21 | Magas oszlopok, erősen terhelt tartók |
| H 400 x 200 beépítve | 8 | 200 x 13 | Hegesztett tartók, daru futópálya gerendák |
A födémgerendák esetében az általános használhatósági szabály szerint az élőterhelés-elhajlás span/360 (L/360) alatt marad. A kiválasztási módszer mindig ugyanaz: számítsuk ki a szükséges szelvénymodulust, válasszunk ki egy próbametszetet a szabványos táblázatokból, ellenőrizzük az elhajlást és a nyírást, majd ellenőrizzük, hogy a karima és a szalagszélesség-vastagság aránya kompakt vagy félkompakt osztályban marad, így a helyi kihajlás nem csökkenti a kapacitást.
Tipikus alkalmazások a H gerendaépítésben
A H gerendák hordozzák a legtöbb nem lakáscélú acélépület vázát, az egyszintes portálkamráktól a sokemeletes tornyokig, hídfödémekig és nehézipari üzemi szerkezetekig.
- Épületvázak: oszlopok és gerendák közép- és magas szerkezetekben merevített vagy nyomatékálló vázzal.
- Ipari épületek: 18-36 m szabad fesztávú portálvázas és daruépületek.
- Hidak: főtartók, kereszttartók és gyalogos járdatartók.
- Alapozások: Alapkőzetre vert H-cölöpök mély alapokhoz és tengeri építményekhez.
- Energetikai és technológiai üzemek: csőállványok, berendezési platformok és széltornyok belső platformjai.
- Mezzanine és növényi padlók: másodlagos gerendák, amelyek betonlapot vagy rácsot támasztanak alá.
Hegesztési szempontok, amelyek meghatározzák a H gerendaváz élettartamát
A H gerenda építésénél a legnagyobb kockázatú műveletek a beépített szakaszokon a hosszirányú szövedék-karima hegesztések és a helyszínen készített teljes áthatoló toldások. A hibás hegesztések már jóval azelőtt repedést és deformációt okoznak, hogy a gerenda elérné a tervezett terhelést, így a hegesztési varrat minősége a keret élettartamának igazi meghatározója.
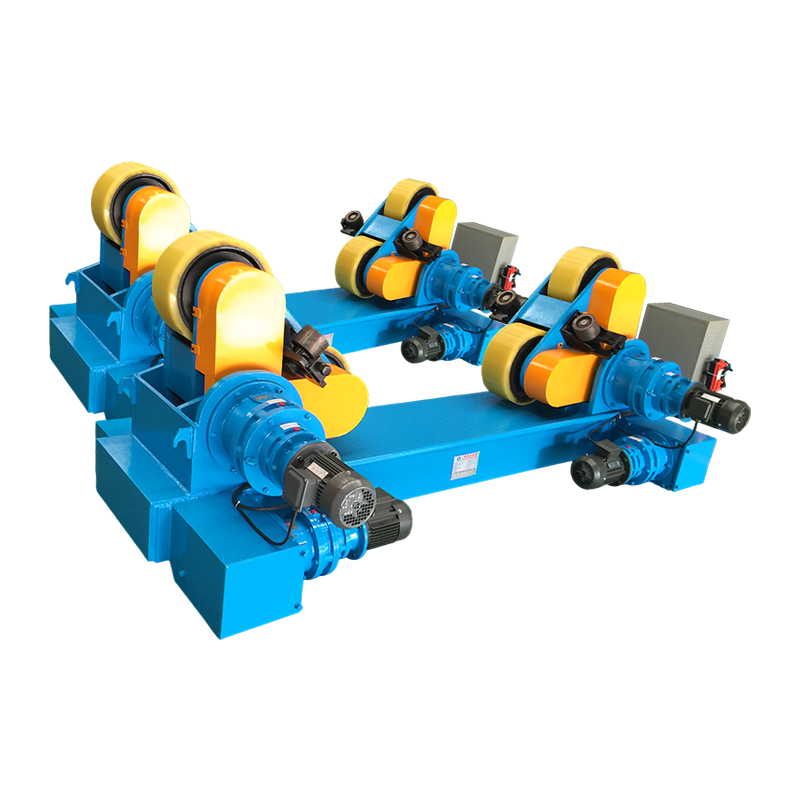
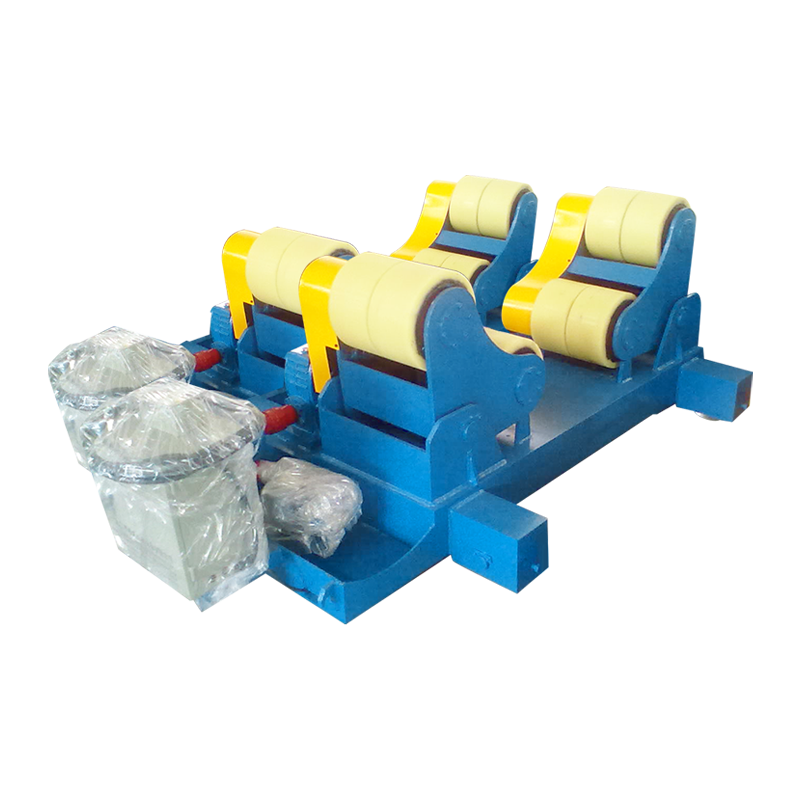
Egy hegesztett felépített H gerendához négy folyamatos sarokvarrat szükséges, kettő a szalag mindkét oldalán. A merülőíves hegesztés (SAW) a szabványos eljárás, mivel magas lerakódást, alacsony hidrogént és nem fröcsköl ki az egyenes, folyamatos varraton. Egy tipikus termelési beállítás a süllyesztett ívhegesztő oszlop gém amely a gerenda teljes hosszában halad, miközben a gerenda meg van támasztva motoros görgős állványokon.
 FŰRÉSZ oszlop- és gémgyártók, Vállalat A Wuxi WeldNice Heavy Industry Technology Co., Ltd. a kínai fűrészoszlop- és gémgyártó és vállalat, a testreszabás támogatott, a vállalat... Termék megtekintése →
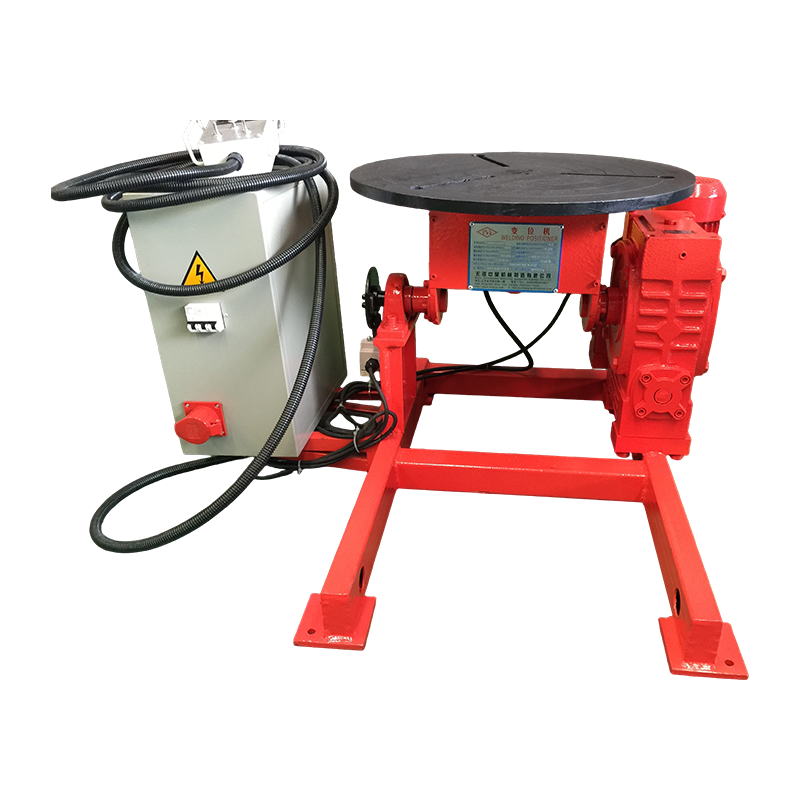
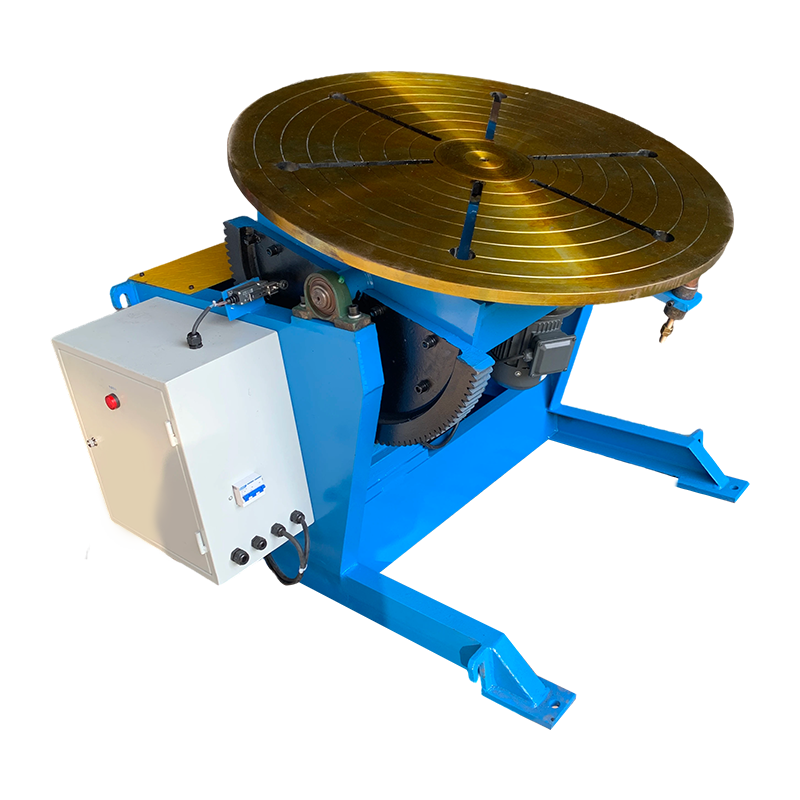
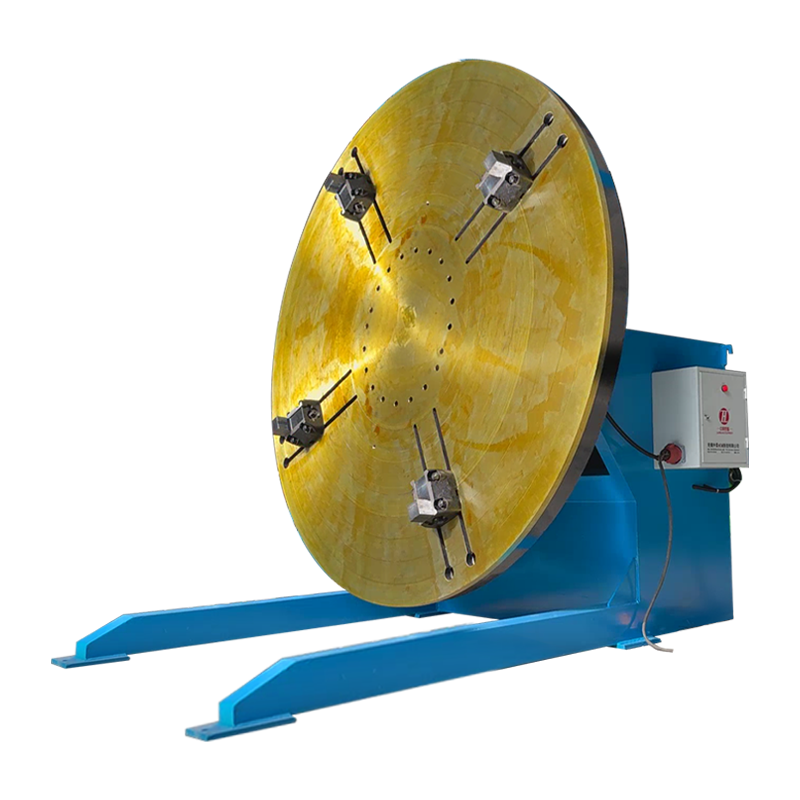
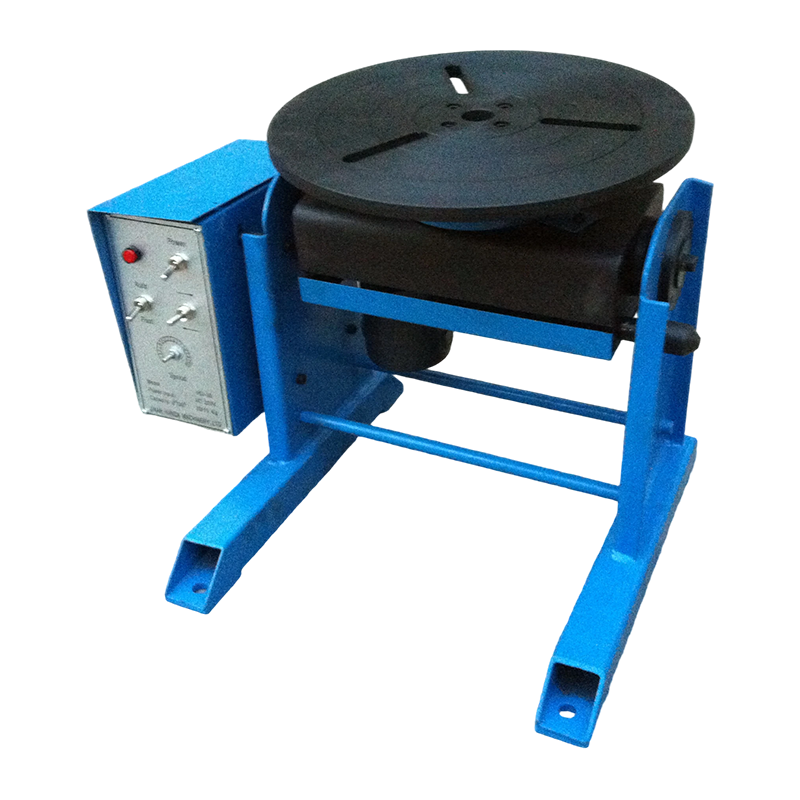
Az illesztés határozza meg a hegesztési eredményt. A szalag és a karima közötti hézagnak 1 mm-en vagy kisebbnek kell lennie a fűrészgép előtt; a nagyobb rések átégést, hiányos összeolvadást és túlzott megerősítést okoznak. Kisebb összeállítások esetén forgassa el az alkatrészt, hogy minden hegesztési varrat lapos helyzetbe kerüljön a billenő hegesztő pozícionáló csökkenti a hibákat és drámaian javítja a lerakódási sebességet.
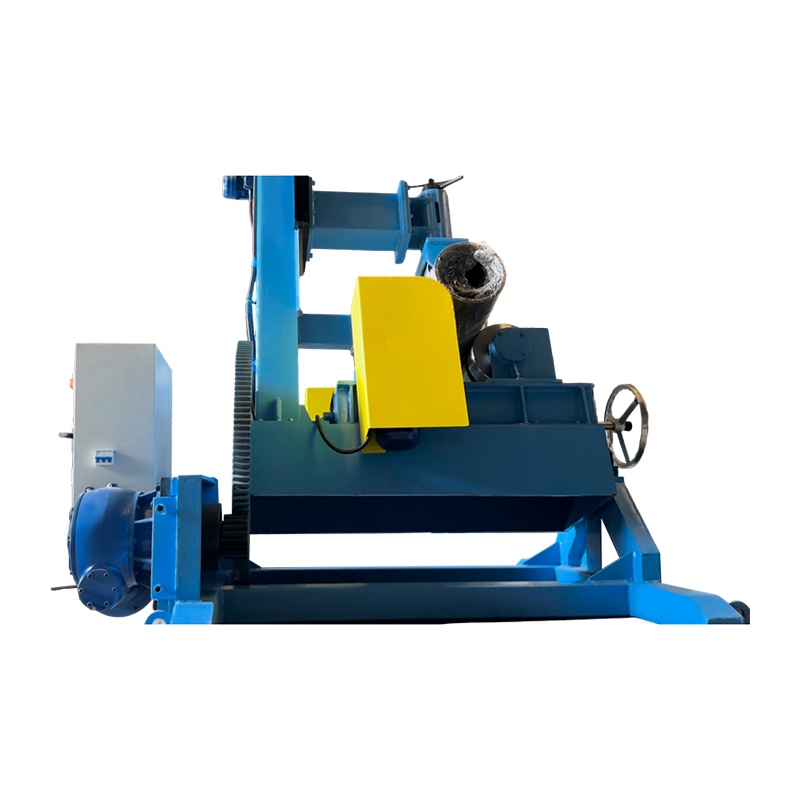 1,5T billenő hegesztő pozícionáló beszállítók, OEM/ODM gyár - Wuxi WeldNice Heavy In A Wuxi WeldNice Heavy Industry Technology Co., Ltd. a kínai 1,5T billenő hegesztő-pozícionáló beszállítója és az OEM/ODM gyár, az 1,5T Tilt Weldi... Termék megtekintése →
Ugyanilyen fontos a torzítás szabályozása. A szabványos ellenintézkedések egy kiegyensúlyozott hegesztési sorozat, amely a karimákat a hegesztés előtt a szalaghoz szorítja, a hosszú varratokat hátralépteti, és hagyja, hogy a gerenda lehűljön a menetek között. A helyszínen az oszlop- és gerendakötések teljes áthatolású tompahegesztéseket használnak támasztórudakkal; a nagyjából 0,42 feletti szénegyenértékkel rendelkező acélok, mint például az S355JR vagy a Q355B vastag szelvényekben, 75-100 C-os előmelegítést és áthaladási hőmérséklet-szabályozást igényelnek. Ultrahangos vagy mágneses részecskevizsgálatnak kell követnie minden hegesztést.
A felé való elmozdulás automatizált hegesztés szerkezeti gyártásban nem csak a sebességről szól. Az automatizált rendszerek leolvassák a varratokat, állandóan tartják a pisztolyszöget, és naplózzák a hegesztési paramétereket, ami azt az ismételhetőséget adja, amit a kézi hegesztés nem garantál nyolc-tizenkét méteres varratok esetén.
Végül védje meg a kész keretet: fújja fel Sa 2,5 felület-előkészítési fokozatig, horgasson cinkben gazdag alapozót, és biztosítson tűzvédelmet, általában duzzadó bevonatot vagy lemezt, hogy megfeleljen az építési szabályzatban előírt tűzállósági időtartamnak.
H gerenda beszerzési ellenőrzőlista
Vásároljon H gerendákat dokumentált minőség, szabvány és malomtanúsítvány alapján, és ellenőrizze a szállított tűréseket, mielőtt átveszi a tételt.
- Határozza meg az irányadó terhelési esetet és az elhajlási határt, mielőtt kiválaszt egy szakaszt; a fesztáv/360 szabály a padlókra és a fesztáv/240 a tetőelemekre általános kiindulópont.
- Inkább raktári méretet. A nem szabványos méretek gördülő minimumot, hosszabb átfutási időt és magasabb árakat jelentenek.
- Erősítse meg az acél minőségét és megfelelőjét a szabványokban, például S355JR, Q355B vagy ASTM A992, és győződjön meg arról, hogy a töltőfém megegyezik az alapfém szilárdságával.
- Kérje a malomvizsgálati tanúsítványt, és ellenőrizze a folyáshatárt, a szakítószilárdságot és a szén-egyenértéket. Kb. 0,45-0,50 feletti szén-egyenérték minősített hegesztési eljárást tesz szükségessé előmelegítéssel.
- Szállításkor ellenőrizze a gördülési tűréseket: a karima négyszögletességét, a szalag egyenességét és a dőlést. A tipikus elfogadási határ 1-2 mm hosszméterenként.
- Tervezze meg a hegesztési munkát a gyártóval: a billenő pozicionáló vagy oszlopos gém órákat takarít meg egy tonnánként hegesztett H gerenda esetében, összehasonlítva a kényelmetlen helyzetekben végzett kézi hegesztéssel.
H Gerendaépítés GYIK
Mi a fő különbség a H sugár és az I sugár között?
A H gerenda széles párhuzamos karimákkal rendelkezik, és mindkét irányban hajtja a hajlítást, míg az I gerenda kúpos karimájú, kisebb súlyú, és főként egy tengely körüli hajlításra szolgál. Használjon H szakaszokat oszlopokhoz és erősen terhelt gerendákhoz.
Meddig terjedhet egy H-nyaláb közbülső alátámasztás nélkül?
Egy tipikus padlógerendák fesztávolsága 6-12 m; átemelő gerendák és portál szarufák elérik a 15-30 m-t. Mélyebb szelvényeknél vagy rácsozatoknál hosszabb fesztáv is lehetséges, de a szelvénymodulust, a lehajlási határt és a nyíróképességet mindig számítással ellenőrizni kell.
Használhatók-e H gerendák lakóépületekben?
Igen. A kisebb szakaszokat, mint például a H 100-tól a H 200-ig, oszlopokként használják pincékben, áthidalóként széles garázsnyílásokon és gerendákként, amelyek olyan padlókat vagy tetőterületeket támasztanak alá, ahol a falazat vagy a fa nem tudja áthidalni a rést.
A H gerendáknak szükségük van tűzvédelemre?
A legtöbb építési szabályzatban igen. Az acélt duzzadó festékkel, deszkával vagy betonburkolattal védik, hogy elérjék a szükséges tűzállóságot, általában 60-120 percet, mivel a csupasz acél gyorsan veszít szilárdságából körülbelül 500 C felett.
Miért épül fel néhány H gerenda hegesztéssel ahelyett, hogy hengerelnék?
Mivel a malmok csak korlátozott mérettartományban hengerelnek. Ha a tervezéshez speciális szalagvastagságú H 600 x 300 méretűre van szükség, a gyártó három lemezt hegeszt egy beépített szakaszba. A hegesztési minőség, a torzítás ellenőrzése és az ellenőrzés ekkor válik kritikussá, és ez az a szakasz, ahol a megfelelő felszerelés mérhető különbséget jelent.
A lényeg: A H gerenda konstrukciója a legalacsonyabb beépítési költséget biztosítja a legtöbb acélvázas épületben, ha a szakasz megfelelően van megadva, és a hegesztést az első ragasztástól a végső toldásig szabályozzák. Válasszon egy raktári méretet, ellenőrizze a minőséget és a szén-egyenértéket, és adja meg a gyártó berendezését, amely a hegesztési varratokat síkban tartja és a torzulást kicsi. A leggazdaságosabb gerenda nem a legalacsonyabb tonnánkénti árú gerenda; ez az, amelyik a legkevesebb problémával jár együtt. Ha H-sugaras hegesztősort állít fel vagy korszerűsít, tekintse át, hogyan egy dedikált hegesztőberendezés gyártója pozicionálja, elforgatja és beállítja a munkadarabot, mert a kezelőberendezések gyakran a hegesztési minőséget határozzák meg, mielőtt a pisztolyt bekapcsolták volna.