Az I-gerendák két alapvető módon készülnek: egyetlen acél tuskó meleghengerlésével vagy három acéllemez összehegesztésével. A meleghengerlés a legtöbb szabványos szerkezeti szakaszt, míg a hegesztett gyártás egyedi lemeztartókat hoz létre. A köztük lévő választás a kívánt szakasz méretétől, mennyiségétől és tűrésigényétől függ.
Mi az I-beam?
Az I-gerenda egy függőleges bordával és két vízszintes karimával rendelkező acél elem, amely az "I" betűhöz hasonló alakú. A geometria a legnagyobb mennyiségű anyagot ott helyezi el, ahol a legnagyobb a hajlítási feszültség, így a profil kivételesen hatékony mind hajlítási, mind axiális terhelés esetén.
A szelvény mélysége, a karima szélessége és a szalag vastagsága a szerkezeti alkalmazástól függően változik. A szabványos hengerelt I-gerendák a közzétett mérettáblázatokat követik, míg a hegesztett lemeztartók szinte bármilyen praktikus méretre megtervezhetők.
Melegen hengerelt I-Beam gyártás
A meleghengerlés a leggyakoribb módszer a szabványos I-gerendák előállítására, mivel egyenletes mechanikai tulajdonságokat, szűk tűréseket és nagy gyártási mennyiséget biztosít viszonylag alacsony méterenkénti költség mellett.
Olvadás és finomítás
A folyamat egy tiszta, ötvözött acélolvadék létrehozásával kezdődik, precíz kémiai összetétellel. Az acélhulladékot vagy az elsődleges vasat elektromos ívkemencében vagy bázikus oxigénkemencében olvasztják meg, és ötvözőelemeket, például mangánt, krómot és nikkelt adnak hozzá a kívánt minőség eléréséhez. Az olyan szennyeződéseket, mint a kén és a foszfor a finomítás során eltávolítják a hegeszthetőség és a szívósság biztosítása érdekében.
Öntés
A finomított olvadt acélt téglalap alakú tuskóba vagy tömbökbe öntik, amelyeket a végső profilba hengerelnek. A tuskót megszilárdítjuk, hagyjuk lehűlni, majd újramelegítő kemencében körülbelül 1200 °C-ra felmelegítjük, mielőtt a hengerlés megkezdődik.
Guruló
Az újramelegített tuskót egy univerzális hengerműben hengerállványsorozaton átvezetve I-profillá alakítják. A vízszintes és függőleges tekercsek fokozatosan alkotják a szövedéket és a karimákat. A művelet nagyoló meneteket, közbenső meneteket és végső simító menetet foglal magában, amely szabályozza a pontos méreteket és a felület állapotát. A hengerlés valamivel az átkristályosítási hőmérséklet felett megy végbe, ami finomítja a szemcseszerkezetet és javítja a szilárdságot és a szívósságot.
Hőkezelés
A hengerlés után az I-gerendát hagyjuk természetes módon lehűlni, vagy szabályozott hőciklusoknak vetjük alá. A normalizálás, a kioltás vagy a temperálás nagy szilárdságú vagy alacsony hőmérsékletű kiszolgáláshoz használható. A hűtési sebesség közvetlenül befolyásolja a kész szakasz keménységét, folyáshatárát és hegeszthetőségét.
Tesztelés és ellenőrzés
A kész melegen hengerelt I-gerendák kémiai összetételét, szakítószilárdságát, folyáshatárát és nyúlását ellenőrizték. A méretellenőrzések megerősítik a karima szélességét, vastagságát, hosszát és egyenességét az olyan elismert szabványok szerint, mint például az AISC vagy az EN. A roncsolásmentes vizsgálat – jellemzően ultrahangos vagy mágneses részecskevizsgálat – alkalmazható kritikus teherviselő alkalmazásoknál.
Hegesztett I-Beam gyártás
A hegesztett I-gerendák, más néven lemeztartók, három különálló acéllemezből készülnek: egy gerincből és két karimából. Ezt a módszert akkor választjuk, ha a melegen hengerelt szakaszok túl nagyok, ha szokatlan mélységekre van szükség, vagy ha a lemezméretek jobb gazdaságosságot biztosítanak egy adott projekthez.
Vágás és lemez előkészítés
A lemezeket CNC lángvágással, plazmavágással vagy fűrészeléssel vágják a kívánt szélességre és hosszúságra. A szövedéket és a karimás lemezeket jellemzően szemcseszórással eltávolítják a marási lerakódást, és az éleket leferdítik, ha teljes áthatoló varratokra van szükség.
Fit-Up és Tack hegesztés
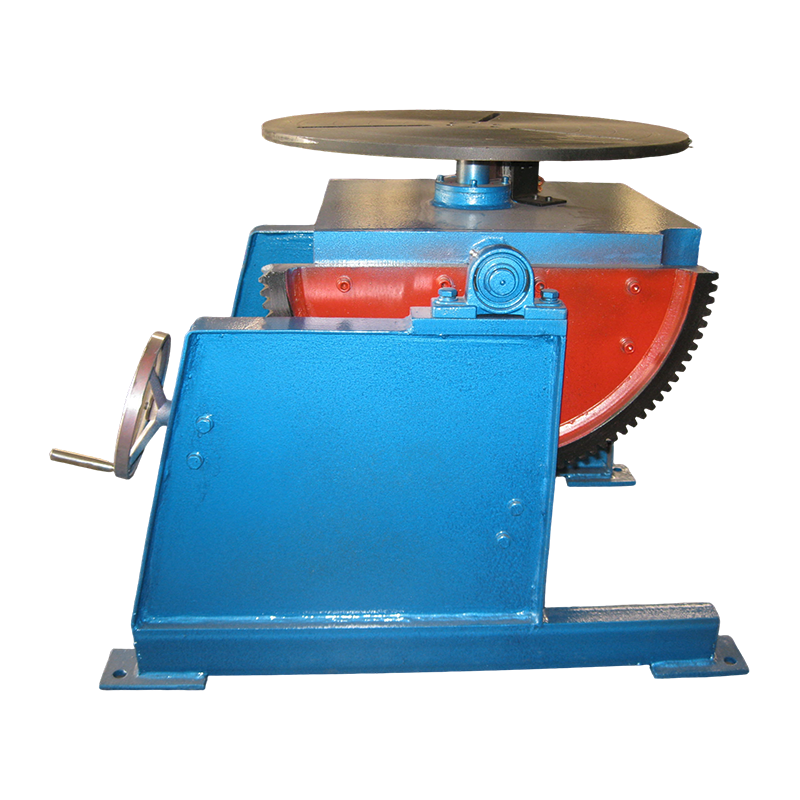
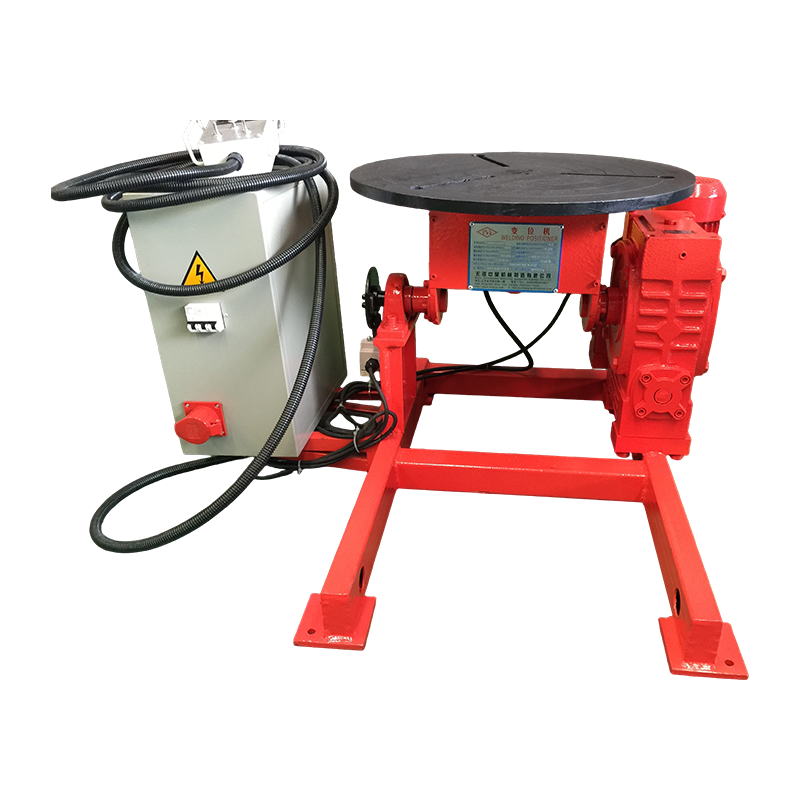
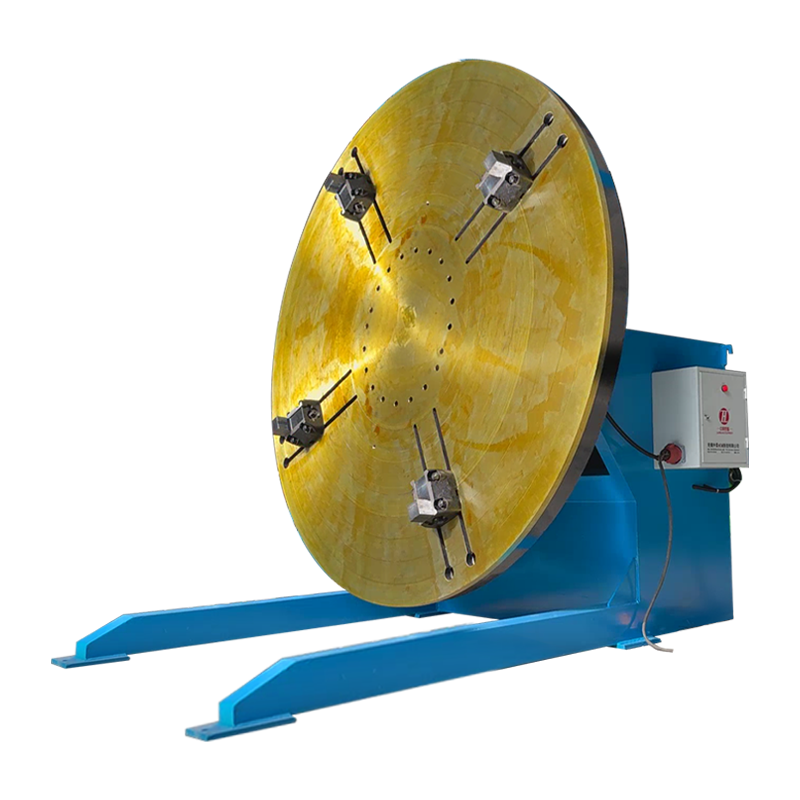
A vágott lemezeket egy rögzítőelembe kell befogni, amely a szalagot a karimákra merőlegesen tartja, és tapadóvarratokat alkalmaznak az összeállítás alakjának megőrzése érdekében. A hidraulikus emeléssel és kézi orbitális mozgással felszerelt hegesztő rotátor még nagyobb szakaszok esetén is segíthet a szerelvény beállításában, javítva a pontosságot és a dolgozók biztonságát.
 40T Fit-Up hegesztő rotátor hidraulikus emeléssel és kézi orbitális mozgással Ez a rotátor segít a nagy szalag és a karima közötti egységek összehangolásában, javítva a pontosságot és a biztonságot a tapadóhegesztés során. Hidraulikus emelése és kézi orbitális mozgása megkönnyíti a nehezebb szakaszok elhelyezését. Termék megtekintése →
Automatikus hegesztés
A ragasztott szerelvény hegesztése merülőíves hegesztéssel (SAW) vagy gázos fémívhegesztéssel (GMAW) történik. A hegesztőközpont vagy oszlopgém a vágópisztolyt a csatlakozás mentén helyezi el, és a gerenda gyakran görgőkre van támasztva az egyenletes haladási sebesség fenntartása érdekében. A hőbevitelt szabályozni kell a torzítás és a maradék feszültség korlátozása érdekében, különösen hosszú, vékony szövedékek esetén.
Befejezés és ellenőrzés
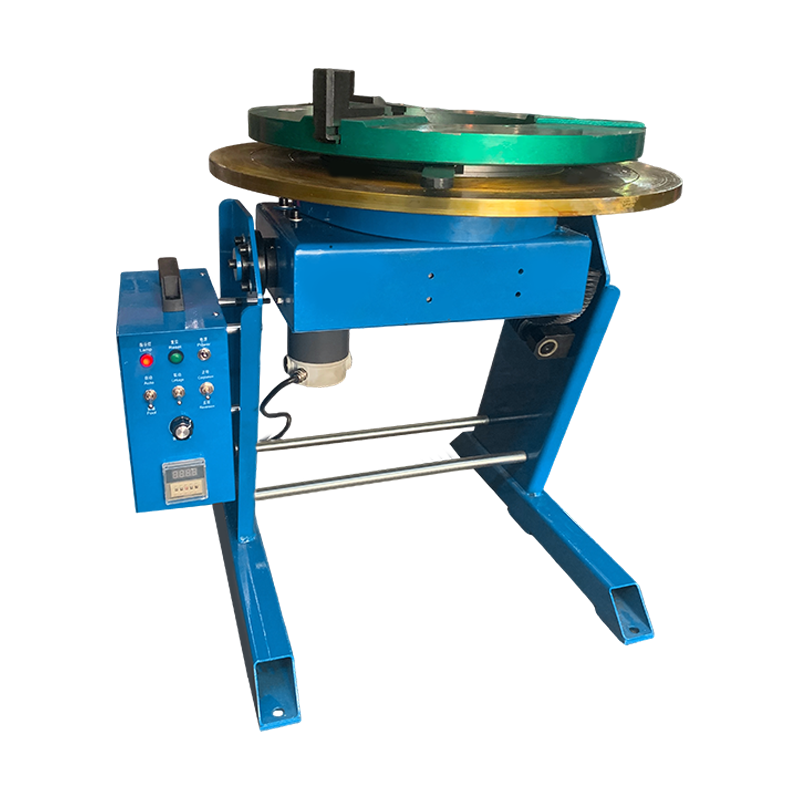
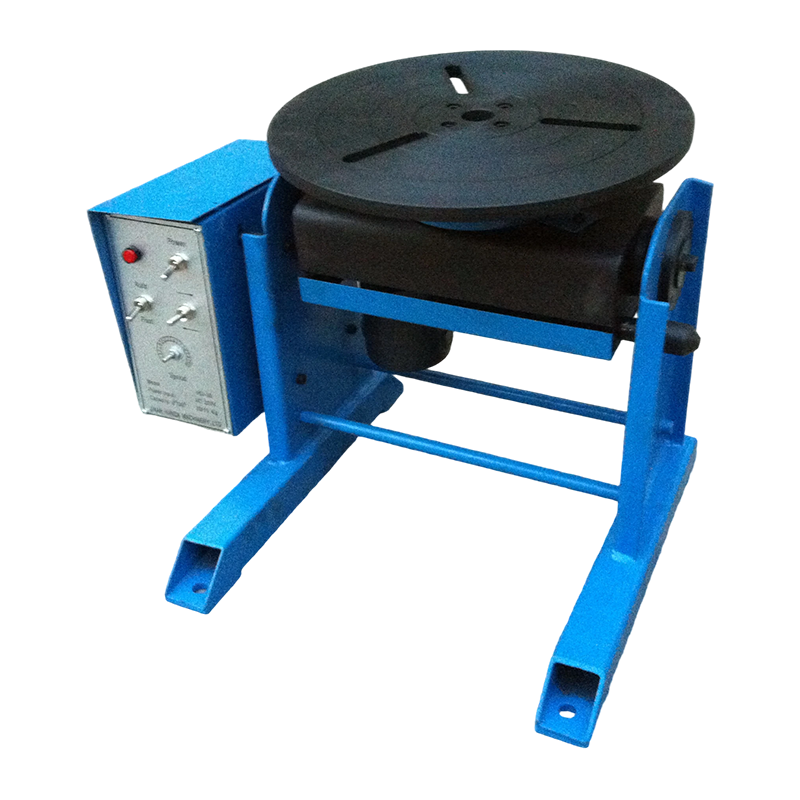
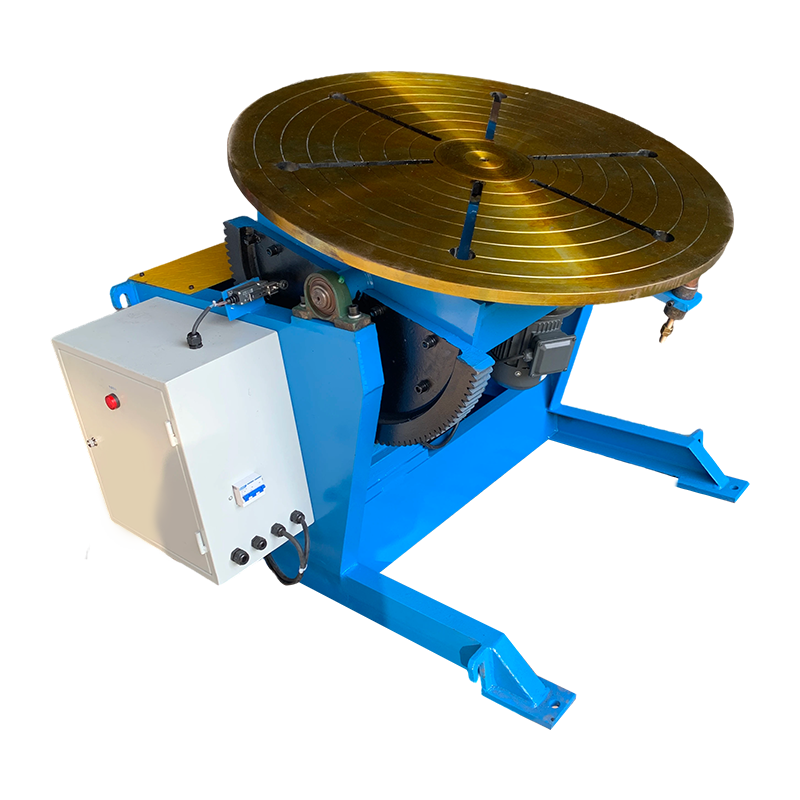
Hegesztés után a gerenda kiegyenesíthető, és a hegesztési felületeket az előírt helyen köszörülhetjük. Az ismételt kezeléshez a szervovezérlésű hegesztési pozicionáló megdönti a gerendát, és javítja a kezelő hozzáférését a befejezés és az ellenőrzés során. A hegesztett I-gerendákat szemrevételezéssel és ultrahangos vizsgálattal ellenőrzik a szalag és a karima csatlakozásainál, és a méretellenőrzések igazolják a szalag magasságát, a karima szélességét és a dőlést.
 Szervovezérlésű hegesztő pozícionáló gerenda befejezéséhez és ellenőrzéséhez Ez a pozicionáló megdönti a hegesztett gerendákat, javítva a kezelő hozzáférését az egyengetés, köszörülés és ellenőrzés során. Szervovezérlése pontos beállítást tesz lehetővé a hatékony utómunkához. Termék megtekintése →
Melegen hengerelt vs. hegesztett I-gerendák
A melegen hengerelt profilok dominálnak a szabványos építési alkalmazásokban, míg a hegesztett lemeztartók előnyösebbek, ha egyedi méretekre vagy kivételesen nagy mélységekre van szükség. A fő kompromisszum a méterenkénti költség és a tervezési rugalmasság.
| Aspect | Melegen hengerelt | Hegesztett |
|---|---|---|
| Folyamat | Egy hengerműben formált tuskó | Három egymáshoz hegesztett acéllemez |
| Szakasz mérete | Szabványos profilok a gyakorlati gördülési határokig | Egyedi szélesség és mélység, gyakran meghaladja a hengerelt határokat |
| Költség | Normál méreteknél méterenként alacsonyabb | Magasabb gyártási költség |
| Gyártási sebesség | Nagyon nagy hangerő | Lassabban, projektről projektre |
| Rugalmasság | Az elérhető cseppméretekre korlátozva | Nagy dimenziójú |
| Tipikus felhasználások | Épületek, hidak, gépvázak | Nehéz szerkezetek, nagy fesztávú tartók, speciális berendezések |
Minőségellenőrzés és szabványok
Az I-beam gyártás minőségellenőrzése kémiai elemzésen, mechanikai teszteken és az elismert szerkezeti szabványok szerinti méretellenőrzésen alapul. A melegen hengerelt szakaszok általában követik az AISC vagy EN szabványokat, míg a hegesztett gerendákra az AWS D1.1 vagy azzal egyenértékű szerkezeti hegesztési szabályzat vonatkozik.
Hegesztett I-gerendáknál a hegesztési eljárások és hegesztők minősítése nem alku tárgya. A hőbevitel szabályozása, a megfelelő illeszkedés biztosítása és a megfelelő hegesztőberendezés kiválasztása mind kritikus fontosságúak a szilárd szalag-karima hegesztéshez. Felfedezheti, mennyire modern hegesztési technológia mélyebben befolyásolja az acélgyártást és a minőséget.
Gyakran Ismételt Kérdések
Minden I-gerenda meleghengerléssel készül?
Nem. Az I-gerendák melegen hengerelhetők vagy hegeszthetők. A legelterjedtebbek a hengerelt szakaszok, de hegesztett lemeztartókat használnak, ha nagy vagy szokatlan méretekre van szükség.
Mi a különbség az I-sugár és a H-sugár között?
A H-gerenda karimái általában szélesebbek és párhuzamosabbak, míg a szabványos I-gerenda karimák enyhén elvékonyodnak. Mindkettőt hasonló hengerlési vagy hegesztési eljárásokkal gyártják.
Hogyan készülnek az íves I-gerendák?
Az ívelt I-gerendákat jellemzően hideghengerléssel, indukciós hajlítással vagy a szövedék vágásával és a lemezek ívre hegesztésével állítják elő. Korábban az ívelt acélgerendákat gyakran oxi-üzemanyag-vágással és hegesztéssel készítették.
Milyen acélminőségek jellemzőek az I-gerendákra?
Az általános szerkezeti minőségek közé tartozik az ASTM A992, A572 és az EN S275/S355. A kiválasztás a terheléstől, a rugalmasságtól és a hegeszthetőségi követelményektől függ.
Hogyan történik a hegesztett I-gerendák ellenőrzése?
A hegesztett I-gerendákat vizuálisan és ultrahangos vizsgálattal ellenőrzik a hegesztési zónákban. A méretellenőrzések ellenőrzik a szalag magasságát, a karima szélességét és egyenességét a tervrajz alapján.
Következtetés
Kezdje a szerkezeti követelményekkel, majd válassza ki a gyártási módot. A szabványos hengerelt I-gerendák a leggazdaságosabbak a tipikus konstrukciókhoz. Ha a tervezés egyedi mélységet, nagy terhelést vagy nagy lemeztartó szakaszokat kíván, a hegesztett gyártás biztosítja a szükséges rugalmasságot. Ugyanolyan fontos, mint maga a hegesztési folyamat – különösen a gyártósoron – a megbízható kezelő és pozicionáló berendezések használata. A jó illeszkedés, a szabályozott hőbevitel és a megfelelő ellenőrzés a szerkezetileg szilárd I-gerenda kulcsa.