Egy szabvány csőhegesztő forgógép jellemzően a maximális súlykapacitást támogatja 1 tonnanától (1 000 kg) 1 000 tonnát meghaladóig (1 000 000 kg) , a modell besorolásától és alkalmazásától függően. A műhelygyártásra tervezett könnyű forgógépek általában 1-10 tonnát, a középkategóriás ipari egységek 10-100 tonnát, a nagy teherbírású vagy egyedi tervezésű rotátorok pedig 100 tonnát meghaladó terhelésre készülnek a hajógyártásban, nyomástartó edénygyártásban és nagyléptékű csővezeték-építésben.
Kiválasztása a hegesztő rotátor A megfelelő teherbírás az egyik legkritikusabb döntés minden hegesztési művelet során. A névleges kapacitás túllépése veszélyezteti a henger integritását, a hegesztés minőségét és a kezelő biztonságát. Ez az útmutató mindent lebont, amit tudnia kell – a szabványos kapacitástartományoktól és géptípusoktól a kiválasztási kritériumokig, biztonsági szabványokig és gyakran ismételt kérdésekig.
Mi az a csőhegesztő forgógép?
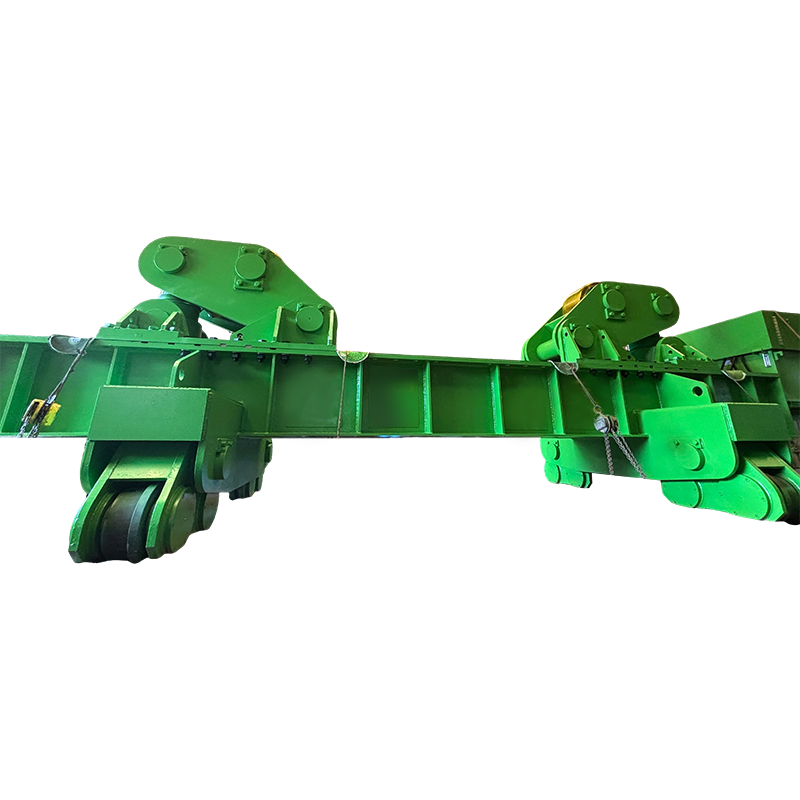
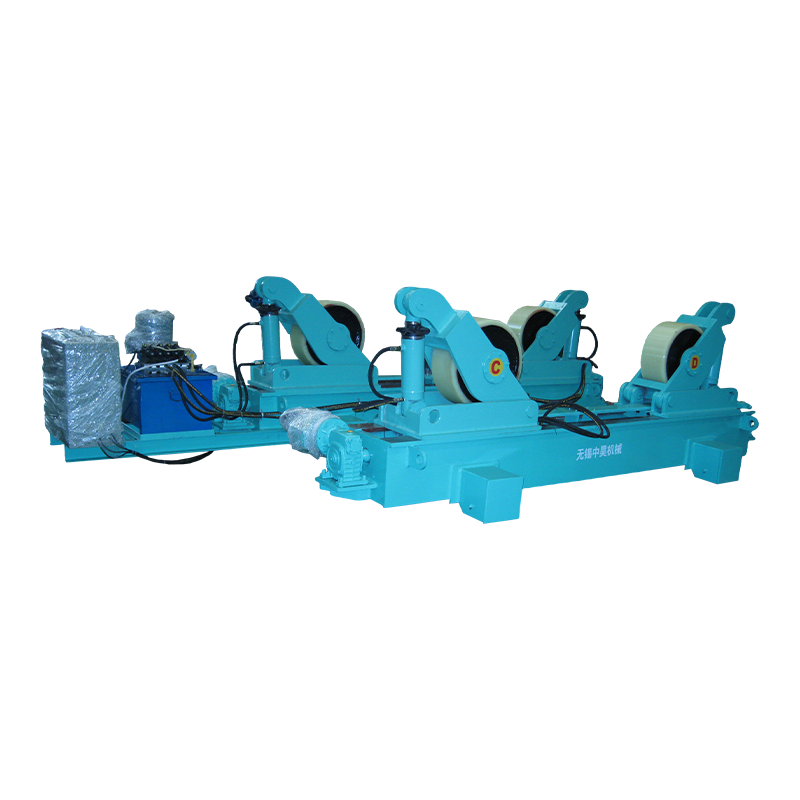
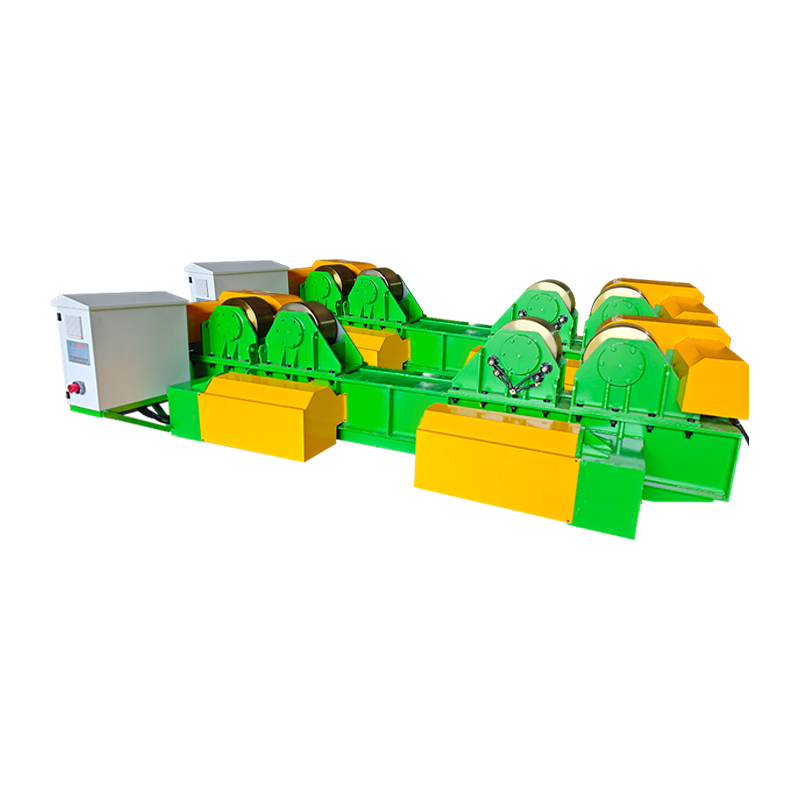
A csőhegesztő forgógép - hegesztő esztergahengernek vagy csőforgatónak is nevezik - egy ipari eszköz, amely hegesztés közben szabályozott sebességgel forgatja a hengeres munkadarabokat (csöveket, nyomástartó edényeket, tartályokat és héjakat), lehetővé téve a folyamatos kerületi hegesztést a munkadarab kézi áthelyezése nélkül.
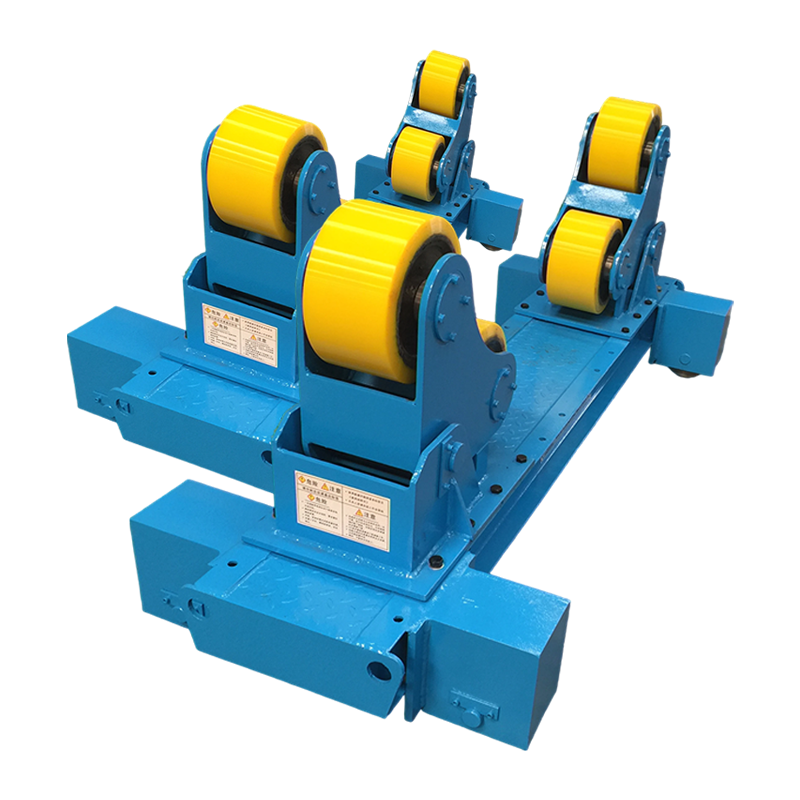
Egy szabvány rotator system consists of at least one meghajtó egység (motoros görgős szerelvény) és egy vagy több üresjárati egységek (motor nélküli támasztógörgő-szerelvények). A munkadarab a görgőkön támaszkodik, és forog, amikor a hajtóegység forog, így a hegesztési zóna egyenletes lefelé (lapos) helyzetben van – ez a legkedvezőbb pozíció a minőségi hegesztéshez.
Bármely hegesztőgép fő teljesítményparaméterei a következők:
- Maximális terhelhetőség — az a teljes tömeg, amelyet az egység biztonságosan el tud tartani és el tud forgatni
- Munkadarab átmérő tartomány — az a minimális és legnagyobb cső- vagy edényátmérő, amelyet a görgők el tudnak fogadni
- Forgási sebesség tartomány — jellemzően a felszíni sebesség méter/perc (m/perc) egységében van kifejezve
- Henger anyaga és típusa — acél, poliuretán vagy gumi, amelyek befolyásolják a fogást és a munkadarab felületének védelmét
Szabványos súlytartományok csőhegesztő rotátorokhoz
A csőhegesztő forgógépeket négy nagy kapacitású csoportba sorolják , mindegyik alkalmas különböző ipari környezetekhez és munkadarabméretekhez. E szintek megértése segít a mérnököknek és a beszerzési csapatoknak a gépet a feladathoz igazítani anélkül, hogy túl- vagy alulspecifikálnák.
| Kapacitási szint | Súlytartomány | Tipikus csőátmérő | Tipikus alkalmazások |
| Könnyű teherbírású | 1-10 tonna | 60 mm – 600 mm | Kis gyártóüzemek, csőtekercsek, vékonyfalú edények |
| Közepes teherbírású | 10-60 tonna | 200 mm – 2000 mm | Hőcserélők, tárolótartályok, közepes méretű nyomástartó edények |
| Nehéz teherbírású | 60-300 tonna | 500 mm – 4000 mm | Nagy nyomástartó edények, tengeri csővezeték szakaszok, széltorony szakaszok |
| Extra nehéz / egyedi | 300-1000 tonna | 1000 mm – 8000 mm | Hajóépítés, nukleáris hajók, tenger alatti csővezetékek gyártása, LNG-tartályok |
A csőhegesztő forgatógépek osztályozása súlykapacitási szint, csőátmérő-tartomány és ipari alkalmazás szerint.
A rotátoron feltüntetett névleges teljesítmény a kombinált terhelés megosztva a készlet összes meghajtó és alapjárati egysége között . Egyetlen meghajtó egység önmagában nem viseli el a teljes névleges súlyt – a terhelés megoszlik. Például egy 40 tonnás névleges rendszer általában egy 40 tonnás hajtóegységből áll, amelyhez egy vagy több 40 tonnás névleges teherbíró egységet párosítanak, amelyek együttesen legfeljebb 40 tonnát támogatnak.
A csőhegesztő rotátorok típusai és súlyaik
A csőhegesztő rotátoroknak három fő típusa van , amelyek mindegyike eltérő tervezési jellemzőkkel, kapacitásjellemzőkkel és alkalmazási profilokkal rendelkezik.
1. Hagyományos (fix vázas) hegesztő rotátorok
A hagyományos rotátorok rögzített görgőkeretet használnak, ahol a két támasztógörgő közötti szög előre be van állítva. Ezek a legelterjedtebb és legköltséghatékonyabb típusok, kapacitással kaphatók 1 tonnától 1000 tonnáig . A fő korlátozás az, hogy a görgők távolságát manuálisan kell beállítani a különböző csőátmérőkhöz, ami időt vesz igénybe a munkadarabméretek közötti váltáskor.
- Kapacitás tartomány: 1 tonna – 1000 tonna
- A legjobb: Nagy mennyiségű gyártás állandó csőátmérőkkel
- Henger típusok: Acél, poliuretán vagy gumi bevonatú
- Sebességszabályozás: Változófrekvenciás hajtás (VFD) a modern készülékekben, jellemzően 0,1-3,0 m/perc felületi sebesség
2. Önbeálló hegesztő rotátorok
Az önbeálló forgatók egy elforgatható görgős bölcsővel rendelkeznek, amely automatikusan beállítja a görgő szögét, amikor a munkadarabot ráeresztik, így a csőátmérők szélesebb tartományát alkalmazzák kézi beállítás nélkül. Széles körben használják azokat a szaküzletekben, amelyek különféle csőméreteket kezelnek.
- Kapacitás tartomány: 1 tonna – 400 tonna
- A legjobb: Több csőátmérővel foglalkozó üzletek, amelyek csökkentik a beállítási időt
- A szállás átmérője: Jellemzően 3:1 és 5:1 közötti átmérőarány görgőcsere nélkül
- Korlátozás: Kissé magasabb költség, mint a hagyományos rotátorok; valamivel alacsonyabb maximális kapacitású mennyezet
3. Tartályforgató hengerek (nehézhajó-forgatók)
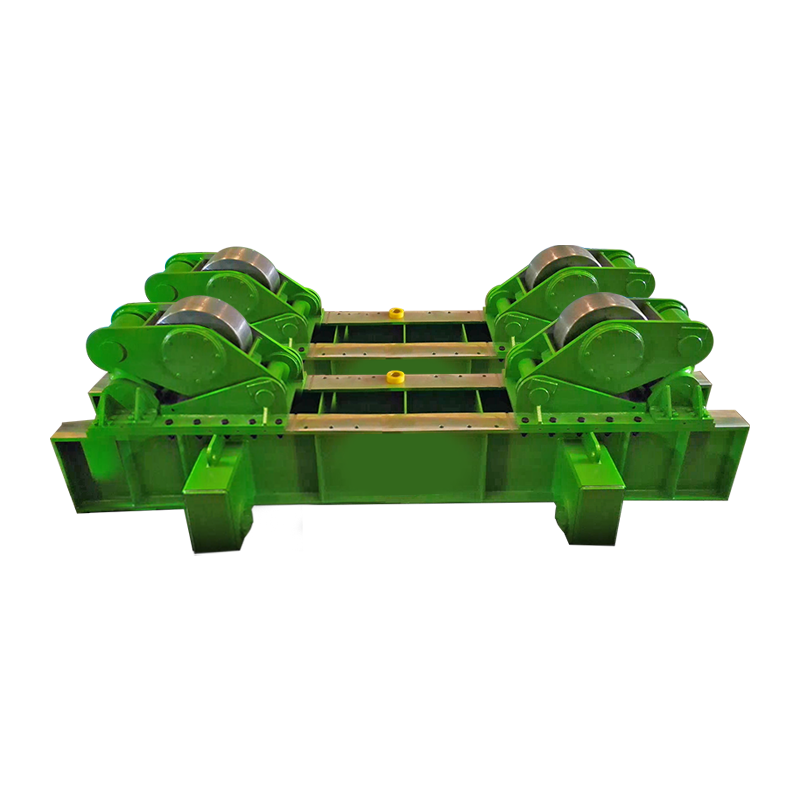
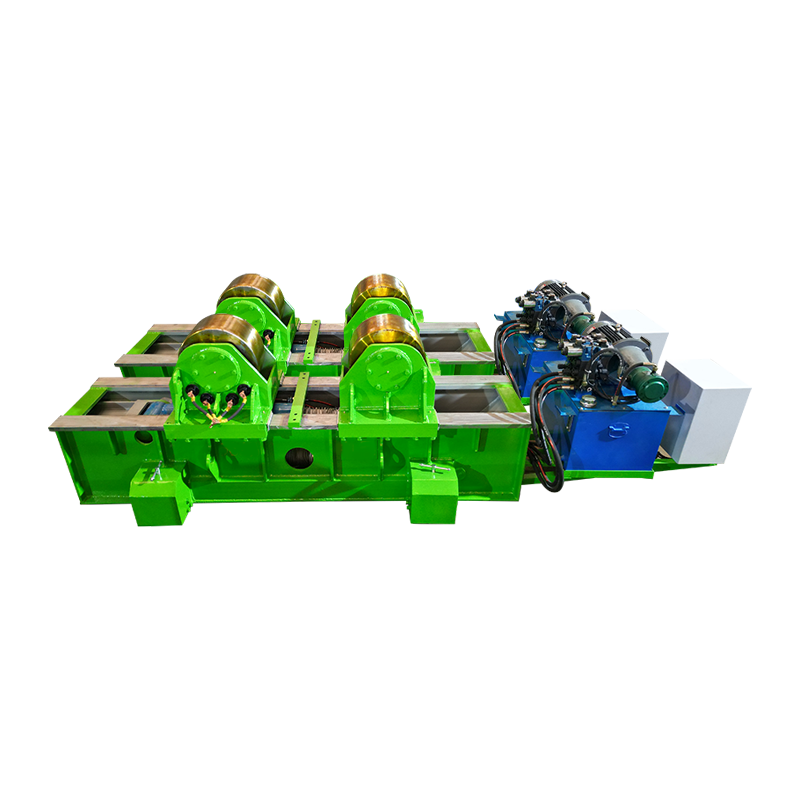
A tartályforgató hengereket kifejezetten nagy átmérőjű, nehéz hengeres tartályokhoz, például LNG-tárolótartályokhoz, reaktortartályokhoz és tengeri csővezeték-szakaszokhoz tervezték. Ezek az egységek széles bázisú kerettel, több görgőkészlettel rendelkeznek, és gyakran egyedi tervezésűek a konkrét projektkövetelményekhez.
- Kapacitás tartomány: 100 tonna – 1000 tonna
- A legjobb: Hajógyárak, petrolkémiai üzemek gyártása, nukleáris hajók gyártása
- Különleges jellemzők: Földbe horgonyzott keretek, szinkronizált többegységes hajtásrendszerek, távvezérlés
- Padlóterhelés: A beépítés előtt mindig meg kell vizsgálni a padlószerkezetet
A hegesztő rotátor súlykapacitását meghatározó tényezők
A csőhegesztő rotátor súlykapacitását mechanikai, szerkezeti és hajtásrendszeri tervezési tényezők kombinációja határozza meg – nem egyszerűen a keret mérete.
Henger anyaga és átmérője
A görgő átmérője és anyaga közvetlenül szabályozza a teherbírást. A nagyobb átmérőjű görgők nagyobb érintkezési felületen osztják el a munkadarab terhelését, csökkentve a pontnyomást és nagyobb kapacitást tesznek lehetővé. A szokásos görgős anyagok a következők:
- Acél görgők: Legnagyobb teherbírás; nagy igénybevételű alkalmazásokhoz használják. Vékony falú vagy kész munkadarabokon felületi jelölések veszélye.
- Poliuretán bevonatú görgők: Kiváló fogás és munkadarab felületvédelem; hengerkészletenként kb. 60 tonnáig közepes terheléshez használható. Kissé kisebb maximális kapacitás, mint a csupasz acélnál.
- Gumi bevonatú görgők: Maximális felületvédelem; könnyű és közepes terhelésekhez használják. Nem alkalmas nagyon nehéz munkadarabokhoz a gumi összenyomódása és terhelés alatti deformációja miatt.
Keret és alaplap felépítése
A nagy teherbírású rotátorokhoz robusztus, hegesztett acélvázra van szükség, amelyet gyakran 20 mm-es vagy annál nagyobb vastagságú szerkezeti acélszelvényekből készítenek. Az alaplemeznek elég szélesnek kell lennie ahhoz, hogy megakadályozza a felborulást a középponttól eltérő terhelés hatására. A 100 tonna feletti egységek tipikusan horgonycsavarlyukakat tartalmaznak a padlórögzítéshez, és a vázacél a gyártás után feszültségmentesített, így biztosítva a terhelés alatti méretstabilitást.
Meghajtómotor és sebességváltó minősítése
A hajtómotornak és a redukciós sebességváltónak elegendő nyomatékot kell generálnia ahhoz, hogy a maximális névleges terhelést a leglassabb előírt fordulatszámon forgatja. A rotátorok csigakerekes, csavarkerekes vagy bolygókerekes hajtóműveket használnak – a bolygókerekes hajtóművek a legnagyobb nyomatéksűrűséget biztosítják adott lábnyomon. A motorteljesítmény a kereskedelmi forgalomban lévő rotátorokban tól 0,37 kW 1 tonnás egységek esetén 22 kW vagy több 100 tonnás rendszereknél .
Meghajtó és alapjárati egységek száma
Nagyon hosszú vagy nagyon nehéz munkadarabok esetén több feszítőgörgő egységet adnak hozzá, hogy egyenletesebben osszák el a terhelést és megakadályozzák a munkadarab elhajlását (megereszkedését). Egy 200 tonnás nyomástartó edény gyártási elrendezése egy meghajtóegységet és három vagy négy üresjárati egységet használhat az edény hossza mentén. Ebben a konfigurációban a teljes terhelés megoszlik az összes érintkezési pont között, ami csökkenti az egységenkénti terhelést, és lehetővé teszi a rendszer számára, hogy biztonságosan kezelje a teljes névleges súlyt.
Súlykapacitás vs. munkadarab átmérője: A kapcsolat megértése
A teherbírás és a munkadarab átmérő-tartomány független, de egymással összefüggő specifikációk — a 20 tonnára méretezett rotátor csak 200 mm és 1500 mm közötti átmérőjű csöveket fogadhat biztonságosan, még akkor is, ha egy fizikailag nagyobb cső súlya 20 tonnánál kisebb.
A görgő és a munkadarab érintkezési pontjának geometriája az átmérővel változik. A két görgő között elhelyezkedő nagyon kis átmérőjű cső meredek szögben fejt ki erőt, míg egy nagyon nagy átmérőjű cső kis szögben érintkezik a görgőkkel. Mindkét szélsőség instabilitást vagy görgősérülést okozhat, ha a cső a megadott átmérőtartományon kívül esik, súlytól függetlenül.
| Névleges kapacitás | Tipikus minimális átmérő | Tipikus max átmérő | Meghajtó motor (kb.) |
| 1 ton | 60 mm | 400 mm | 0,37 kW |
| 5 tonna | 100 mm | 900 mm | 0,75 kW |
| 20 tonna | 200 mm | 1800 mm | 1,5 kW |
| 60 tonna | 300 mm | 3000 mm | 4,0 kW |
| 100 tonna | 500 mm | 4000 mm | 7,5 kW |
| 300 tonna | 800 mm | 6000 mm | 15 kW |
A csőhegesztő forgatógépek tipikus specifikációi az általános teljesítmény-besorolásokon keresztül, amelyek az átmérőtartományt és a hajtómotor hozzávetőleges teljesítményét mutatják.
Hogyan számíthatja ki az alkalmazásához szükséges megfelelő súlykapacitást
Mindig olyan forgatót válasszon, amely legalább 20-30%-kal nagyobb, mint a tényleges munkadarab tömeg — ez a biztonsági ráhagyás figyelembe veszi a forgás indításakor fellépő dinamikus terhelést, az egyenetlen súlyeloszlást a csőhossz mentén, valamint a gyártás során hozzáadott összes rögzítést vagy hegesztési rögzítést.
Kövesse ezt a gyakorlati kiválasztási folyamatot:
- Számítsa ki a teljes munkadarab tömegét. Acélcső esetén használja a következő képletet: Tömeg (kg) = π × (OD − WT) × WT × hossz × 7,85, ahol OD a külső átmérő méterben, WT a falvastagság méterben, és 7,85 az acél sűrűsége kg/dm³-ban. Az online csősúly-kalkulátorok leegyszerűsítik ezt a lépést.
- Adja hozzá az összes belső rögzítőelem, karimák és tartozékok súlyát. Ezeket gyakran figyelmen kívül hagyják, de összetett szerelvények esetén 10-30%-kal növelhetik az alapcső tömegét.
- Alkalmazza a 20-30%-os biztonsági határt. Szorozza meg a teljes tömeget 1,25-1,30-zal, hogy megkapja a minimálisan szükséges rotátorkapacitást.
- Győződjön meg arról, hogy a cső átmérője a rotátor meghatározott tartományába esik. A minimális és maximális átmérőt is ellenőrizni kell, nem csak a súlyt.
- Ellenőrizze a cső hosszát az üresjárati egység követelményei szerint. A 3-4 méternél hosszabb csövekhez jellemzően legalább egy üresjárati egység szükséges a meghajtó egységen kívül. A nagyon hosszú (8 méteres) hajókhoz két vagy több üresjáratra lehet szükség.
Hagyományos vs. önbeálló rotátorok: kapacitás és rugalmasság összehasonlítva
A hagyományos rotátorok nagyobb maximális teherbírású mennyezetet kínálnak, míg az önbeálló rotátorok nagyobb rugalmasságot biztosítanak szélesebb átmérőtartományban, összehasonlítható súlyhatárok mellett.
| Funkció | Hagyományos Rotátor | Önbeálló rotátor |
| Max súlykapacitás | 1000 tonnáig | Akár ~400 tonna |
| Az átmérő rugalmassága | Korlátozott – kézi beállítás szükséges | Magas – automatikus beállítás |
| Új átmérő beállítási ideje | 10-30 perc | < 2 perc |
| Egységköltség | Lejjebb | Magasabb (15-30% prémium) |
| A legjobb gyártási környezet | Egy átmérőjű nagy volumenű gyártás | Álláskereső, vegyes átmérőjű gyártás |
| Axiális drift szabályozás | Döntött görgő beállítást igényel | Általában jobb – a geometria önmagát kompenzálja |
Funkciónkénti összehasonlítás a hagyományos fix keretes és önbeálló csőhegesztő rotátor típusok között.
A hegesztő rotátorok biztonsági szabványai és terhelési besorolása
A jó hírű csőhegesztő forgógépeket a nemzetközileg elismert biztonsági és műszaki szabványok szerint tervezték és tesztelték . Az ezeknek a szabványoknak való megfelelés nem pusztán szabályozó – közvetlenül meghatározza, hogy a gép névleges teljesítményadata megbízható-e és megbízható-e.
A hegesztő rotátorok tervezésére és gyártására vonatkozó főbb szabványok a következők:
- ISO 9001: Minőségirányítási rendszer tanúsítása, amely biztosítja a következetes gyártási folyamatokat és a kapacitáskritikus alkatrészek nyomon követhetőségét.
- CE-jelölés (EU gépekre vonatkozó 2006/42/EK irányelv): Kötelező az Európai Gazdasági Térségben értékesített rotátoroknál; dokumentált kockázatértékelést, terhelési vizsgálatot és a mechanikai biztonsági követelményeknek való megfelelést igényel.
- AWS D1.1 / D1.6: Bár ezek a hegesztési eljárások szabványai, olyan követelményeket határoznak meg a hegesztési pozicionáló és forgó elrendezésekre vonatkozóan, amelyek befolyásolják a hegesztés minőségét és biztonságát az amerikai gyártó létesítményekben.
- GB/T szabványok (Kína): A hegesztési segédberendezésekre vonatkozó kínai nemzeti szabványok, beleértve a Kínában gyártott és onnan exportált hegesztő rotátorok szerkezeti terhelési követelményeit.
A 20 tonnánál nagyobb súlyú rotátorok vásárlásakor mindig kérjen terhelési vizsgálati tanúsítványt és terhelés-ellenőrző dokumentációt a gyártótól. A jó hírű gyártók a névleges kapacitás 125%-án próbát végeznek a szállítás előtt.
Gyakori hibák a csőhegesztő rotátor tömeg szerinti kiválasztásakor
A leggyakoribb vásárlási hiba az, hogy a rotátort pusztán a súly alapján választják ki, figyelmen kívül hagyva az átmérőtartományra és a munkadarab hosszára vonatkozó követelményeket. Íme a leggyakoribb hibák és azok elkerülésének módjai:
- A minimális átmérő korlát figyelmen kívül hagyása: Előfordulhat, hogy egy 20 tonnás rotátor nem tud biztonságosan megfogni egy 100 mm átmérőjű csövet, annak ellenére, hogy a cső súlya mindössze 50 kg. A kis csövek a görgők közé eshetnek vagy instabilan foroghatnak, ha nem tartják be a minimális átmérőre vonatkozó előírásokat.
- Elfelejtette hozzáadni a szerelvény súlyát: A hegesztési pozicionálók, a belső tüskék és a végsapkák több száz kilogrammal növelhetik a teljes terhelést. Ha ezek nem szerepelnek a súlyszámításban, az alul meghatározott felszereléshez vezet.
- Csak egy üresjárat használata nagyon hosszú hajóhoz: Egy 10 méter hosszú és 80 tonna tömegű hajóhoz több üresjárati támasz szükséges. Csak egy feszítőgörgő használata támaszpont-hatást hoz létre, túlterheli a hajtóegységet, és fennáll a szerkezeti károsodás vagy felborulás veszélye.
- Gumigörgők kiválasztása nagy terhelésekhez: A gumihengerek 10-15 tonna feletti terhelés alatt jelentősen összenyomódnak, csökkentve effektív átmérőjüket és növelve a csúszást. Nehéz munkadarabokhoz a poliuretán vagy acél hengerek a megfelelő választás.
- A padló terhelhetőségének figyelmen kívül hagyása: Egy 100 tonnás rotátorrendszer maga 5-10 tonnát nyomhat, és a munkadarab további 100 tonnát ad hozzá. A padló együttes terhelése meghaladhatja a 110 tonnát – ezt a számot a beépítés előtt ellenőrizni kell a padlószerkezeti minősítéssel.
Karbantartási gyakorlatok a teherbírás időbeli megőrzéséhez
A csőhegesztő rotátor csak akkor tudja biztonságosan leadni névleges teljesítményét, ha megfelelően karbantartják — a kopott görgők, a leromlott csapágyak és az elhanyagolt sebességváltók mind az adattáblán szereplő névleges érték alá csökkentik az effektív teherbíró képességet.
- Görgős ellenőrzés: Havonta ellenőrizze a görgők kopását, repedéseit és felületi sérüléseit. A poliuretán görgőket ki kell cserélni, ha a kopás meghaladja az eredeti átmérő 5-10 mm-ét. Az acélgörgőket ki kell cserélni vagy újra el kell forgatni, ha a felületi lyukak vagy hornyok mélysége meghaladja a 3 mm-t.
- Csapágy kenés: Kenje meg a gördülőtengely csapágyait 200-500 üzemóránként, vagy a gyártó ütemezése szerint. A nagy terhelés alatt álló száraz csapágyak gyorsan túlmelegednek és figyelmeztetés nélkül meghibásodnak.
- Sebességváltó olajcsere: Cserélje ki a sebességváltó olaját 2000–4000 üzemóránként vagy évente. Használja a gyártó által megadott viszkozitási fokozatot – a nem megfelelő viszkozitás csökkenti a fogaskerekek fogainak teherbíró képességét.
- A keret és az alaplemez ellenőrzése: Évente ellenőrizze a kerethegesztéseket, a csavarkötéseket és a rögzítőcsavarokat repedések, korrózió és kilazulás szempontjából, különösen azokon az egységeken, amelyek rendszeresen kezelik a közel maximális névleges terhelést.
- Terhelési teszt nagyjavítás után: A görgők, csapágyak vagy sebességváltó alkatrészeinek cseréje után végezzen funkcionális terhelési tesztet 100%-os névleges kapacitáson, mielőtt az egységet teljes gyártási üzembe helyezné.
Gyakran ismételt kérdések: Csőhegesztő rotátor súlykapacitása
K: Mekkora a maximális súly, amelyet egy szabványos csőhegesztő rotátor képes kezelni?
A kereskedelemben kapható szabványos csőhegesztő rotátorok névleges kapacitása 1 tonnától 1000 tonnáig terjed. A 300 tonna feletti egységek jellemzően egyedi projektekre készülnek. A legtöbb ipari gyártóüzemben az 5–100 tonnás modellek az alkalmazások túlnyomó részét lefedik. A speciális nehézipar, például a hajógyártás és a nukleáris hajógyártás rendszeresen használ 300–1000 tonnás rotátorokat.
K: A nagyobb teherbírás jobb hegesztő rotátort jelent?
Nem feltétlenül. A rotátor túlzott megadása költségvetést és alapterületet pazarol. A 2 tonnás cső forgatására használt 100 tonnás rotátor valójában kevésbé zökkenőmentesen működik alacsony terhelés mellett, mint egy megfelelő méretű 5 tonnás egység, mivel a fordulatszám-szabályozás és a nyomatékszabályozás a névleges terhelési tartomány körül van optimalizálva. Igazítsa a kapacitást a tényleges munkadarab súlyához, plusz 20–30%-os biztonsági ráhagyással – nem több.
K: Használhatok egy meghajtóegységet és több futóművet a teljes kapacitás növelésére?
Igen – ez a bevett gyakorlat hosszú, nehéz munkadaraboknál. Az üresjárati egységek hozzáadása több érintkezési pont között osztja el a terhelést, csökkentve az egységenkénti feszültséget. A teljes rendszerkapacitást azonban továbbra is korlátozza a készlet legalacsonyabb besorolású alkatrésze. Ha az Ön meghajtóegysége 40 tonnára, az üresjáratai pedig egyenként 40 tonnára vannak méretezve, a rendszer kapacitása összesen 40 tonna – több 40 tonnás futómű hozzáadása nem növeli a maximális terhelést, de jobb támaszelosztást biztosít a hosszú munkadarabok számára.
K: Mi történik, ha túllépem a hegesztő rotátor névleges súlyát?
A névleges teherbírás túllépése görgő deformálódását vagy törését, csapágymeghibásodást, sebességváltó károsodást, váz elhajlást és szélsőséges esetben teljes szerkezeti összeomlást okozhat – a munkadarab hirtelen leesését. A berendezés károsodásán túl ez súlyos sérülésveszélyt jelent a munkaterületen tartózkodó személyzet számára. A névleges kapacitást mindig szigorú határként kezelje, nem irányadóként.
K: Szükséges-e a hegesztő rotátorok tanúsítása vagy terhelési vizsgálata?
A legtöbb ipari joghatóságban a nyomástartó edények gyártásában, a hajógyártásban és más szabályozott iparágakban használt hegesztő rotátoroknak rendelkezniük kell a gyártó dokumentált terhelési vizsgálati tanúsítványával. A harmadik felek ellenőrző ügynökségei az iparágtól és a helyi szabályozási kerettől függően rendszeres ismételt tanúsítást is kérhetnek – jellemzően évente vagy kétévente. A felszerelés meghatározása előtt mindig erősítse meg a tanúsítási követelményeket minőségi és megfelelőségi csapatával.
K: Mi a különbség a meghajtó egység és az üresjárati egység névleges kapacitása között?
A legtöbb rotátoros rendszerben mind a meghajtó, mind az üresjárati egység terhelést hordoz, és mindegyikhez saját teljesítmény-besorolás tartozik. A rendszerteljesítmény-besorolás az összes egység maximális kombinált terhelésére vonatkozik, egy összeillesztett készletben. Vásárláskor ügyeljen arra, hogy a rendszerben a meghajtó és az üresjárati egységek is azonos kapacitásra legyenek besorolva – az össze nem illő besorolások gyenge pontokat okoznak a rendszerben. Egyes gyártók a teljes beállított kapacitást adják meg az egységnyi kapacitás helyett, ezért mindig tisztázza, hogy melyik konvenciót használja.
K: Hogyan számíthatom ki, hogy hány üresjárati egységre van szükségem egy hosszú csőhöz?
Az általános iparági irányelv szerint minden 3–4 méteres munkadarab hosszonként az első támogatott fesztávon túl egy feszítőgörgőt kell hozzáadni. Például egy 12 méter hosszú hajóhoz általában egy hajtóegységre plusz két-három üresjárati egységre van szükség. Nehéz (20 tonna feletti) munkadarabok vagy hajlamos vékonyfalú edények esetén csökkentse tovább az üresjárati távolságot. A cél az, hogy a munkadarab elhajlása 1–2 mm alatt legyen a nem alátámasztott hosszúság méterenként.
Következtetés
A maximális teherbírás a szabványos csőhegesztő forgógép hatalmas skálát ölel fel – a kompakt műhelyegységek 1 tonnától az egyedi nehézipari rendszerek 1000 tonnás tömegéig. A legtöbb gyártási környezetben az 5-100 tonnás gyakorlati tartomány lefedi az alkalmazások túlnyomó többségét, a csőtekercs-gyártástól a nagy nyomástartó edények gyártásáig.
A megfelelő kapacitás kiválasztása többet igényel, mint egy adattábla leolvasása: számolnia kell a munkadarab teljes tömegével, beleértve a rögzítőelemeket is, ellenőriznie kell, hogy a cső átmérője a gép meghatározott tartományába esik-e, biztosítania kell a hosszú tartályok megfelelő támasztékát, és 20–30%-os biztonsági ráhagyást kell alkalmaznia a tényleges terheléshez képest. A vonatkozó terhelési vizsgálati szabványoknak való megfelelés és a fegyelmezett karbantartási program biztosítja, hogy a rotátor továbbra is megbízhatóan adja le névleges kapacitását élettartama során.