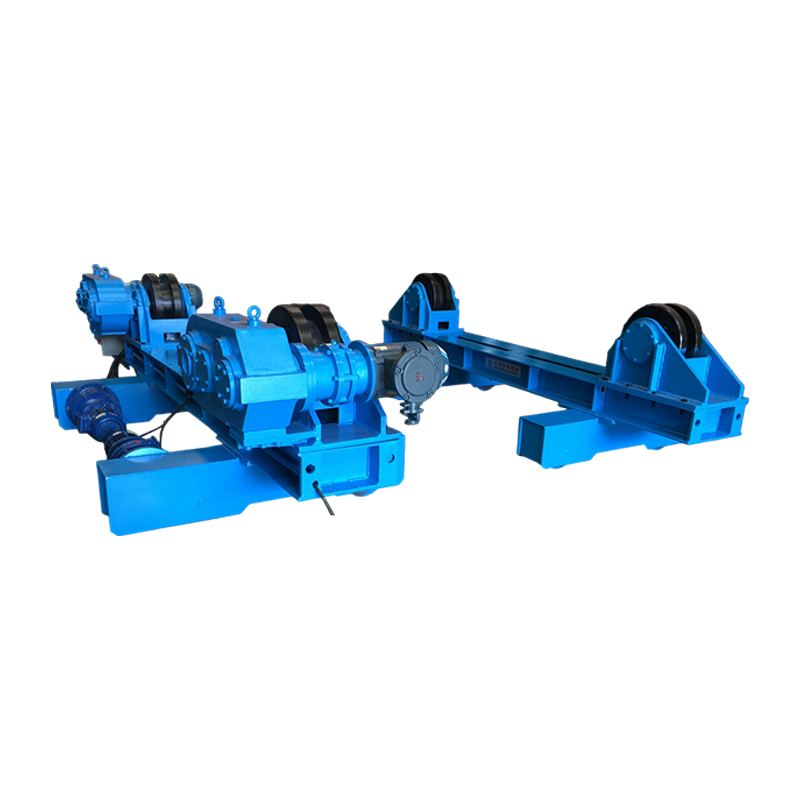
40T állítható hegesztő rotátor kézi orbitális mozgással és további hornyos görgőkkel
Ez a 40T állítható hegesztőforgató kézi orbitális mozgással és kiegészítő hornyos hengerekkel egy olyan technológiai berendezés, amelyet kifejezett...
See Details
Robot hegesztés A folyamatok programozható robotkarokat használnak, amelyek hegesztőszerszámokkal vannak felszerelve a fém alkatrészek automatikus összekapcsolására, ami gyorsabb ciklusidőt, egyenletesebb hegesztési minőséget és alacsonyabb hosszú távú munkaerőköltséget biztosít, mint a kézi hegesztés. Az autóipari összeszerelő soroktól a repülőgépgyártásig a robothegesztés a modern gyártás gerincévé vált. Ez az útmutató elmagyarázza, hogyan működnek az egyes főbb folyamatok, mely iparágak profitálnak leginkább, és hogyan válasszuk ki a megfelelő rendszert a működéséhez.
A robothegesztő rendszer egy robotkarból, egy hegesztő áramforrásból, egy huzalelőtolóból vagy elektróda szállító rendszerből és egy vezérlőből áll, amely milliméteres pontossággal hajtja végre az előre programozott hegesztési útvonalakat. A robot egy meghatározott pályát követ a munkadarabon keresztül, a programozási fázisban beállított pontos paraméterek - ívfeszültség, huzalelőtolási sebesség, haladási sebesség és védőgáz áramlás - szerint hőt és töltőanyagot alkalmazva.
A modern robothegesztő rendszerek több kulcsfontosságú komponenst integrálnak:
A hat legszélesebb körben használt robothegesztési eljárás a MIG/GMAW, TIG/GTAW, ponthegesztés, lézeres hegesztés, plazmahegesztés és súrlódó keverőhegesztés – mindegyik más-más anyagokhoz, kötéstípusokhoz és gyártási mennyiségekhez alkalmas.
A robotos MIG-hegesztés a legszélesebb körben alkalmazott robothegesztési eljárás világszerte, amely a becslések szerint az ipari robothegesztési alkalmazások 50–60%-át teszi ki. A Gas Metal Arc Welding (GMAW) során a folyamatosan betáplált huzalelektróda beleolvad a hegesztőmedencébe, míg a védőgáz – jellemzően argon és CO₂ keveréke – megvédi az olvadt fémet a légköri szennyeződésektől.
A robotizált AWI-hegesztés a legmagasabb hegesztési minőséget és esztétikus befejezést eredményezi bármely íveljárás során, így elengedhetetlen a repülési és orvosi eszközök gyártásában végzett precíziós alkalmazásokhoz. A Gas Tungsten Arc Welding (GTAW) nem fogyó volfrámelektródát használ az ív létrehozásához, szükség esetén külön hozzáadva a töltőhuzalt.
A robotgépes ponthegesztés a domináns eljárás a fehér karosszéria-gyártásban, egyetlen jármű karosszériája 3000 és 5000 egyedi ponthegesztést igényel. Az ellenállás-ponthegesztés (RSW) két átlapoló fémlapot rögzít a rézelektródák közé, és nagy áramerősségű elektromos áramot vezet át az anyagon, helyi hőt generálva, amely a lemezeket különálló pontokon olvasztja meg.
A robot lézeres hegesztés biztosítja a leggyorsabb haladási sebességet és a legkisebb hőhatásnak kitett zónákat bármely fúziós hegesztési eljárás során, akár 10 méter/perc haladási sebességgel vékony lemezes alkalmazásoknál. A fókuszált lézersugár – jellemzően 1–20 kW-os szálas lézerforrásból – rendkívüli pontossággal olvasztja meg az alapfémet, így nincs szükség érintkezésre a munkadarabbal.
A robot plazmahegesztés áthidalja a szakadékot a TIG és a lézeres hegesztés között, nagyobb sebesség mellett mélyebb behatolást biztosítva, mint a TIG, miközben megfizethetőbb marad, mint a lézeres rendszerek. A beszűkült plazmaív eléri a 20 000 °C-ot meghaladó hőmérsékletet, lehetővé téve a vastagabb szakaszokon történő kulcslyuk-hegesztést egyetlen menetben.
A robotizált súrlódó keverőhegesztés egy szilárdtest-folyamat, amely a fémeket az olvadáspontjuk alatt köti össze, így ez az előnyben részesített módszer olyan alumíniumötvözetek hegesztésére, amelyeket a hagyományos íveljárásokkal nehéz összeolvasztani. Egy forgó szerszámcsapot belemerítenek a hézagvonalba, és végighaladnak a varraton, súrlódási hőt generálva, amely lágyítja – de nem olvasztja – az alapanyagot.
A megfelelő robothegesztési eljárás kiválasztásához a folyamat jellemzőit az anyagtípushoz, a kötés konfigurációjához, a minőségi követelményekhez és a gyártási mennyiséghez kell igazítani.
| Folyamat | Anyagok | Sebesség | Hegesztési minőség | Beállítási költség | Legjobb alkalmazás |
| MIG/GMAW | Acél, Al, SS | Magas | Jó | Alacsony – Közepes | Általános gyártás |
| TIG/GTAW | Minden fém | Alacsony – Közepes | Kiváló | Közepes | Repülési, orvosi |
| Ponthegesztés | Fémlemez | Nagyon magas | Jó | Közepes | Gépkocsi karosszériák |
| Lézer | Minden fém | Nagyon magas | Kiváló | Magas | EV akkumulátorok, elektronika |
| Plazma | Acél, Ti, SS | Közepes–High | Nagyon jó | Közepes–High | Csövek, nyomástartó edények |
| Súrlódási keverés | Alumínium, Cu | Közepes | Kiváló | Magas | Repülési, EV tálcák |
1. táblázat: A főbb robothegesztési folyamatok összehasonlítása anyagkompatibilitás, sebesség, minőség és költség szerint.
A robothegesztés folyamatosan felülmúlja a kézi hegesztést az áteresztőképesség, az ismételhetőség és a teljes birtoklási költség tekintetében – különösen nagy volumenű gyártási környezetekben, ahol a következetesség kritikus.
A robotizált MIG hegesztőgépek jellemzően 50-80%-os ívbekapcsolási idővel működnek, szemben a képzett kézi hegesztők 20-30%-ával, ami hatékonyan megháromszorozza a nettó hegesztési teljesítményt műszakonként. A robotok nem tartanak szünetet, nem fáradnak el, és nem lassulnak le a műszak vége felé. Egy háromműszakos autógyárban egyetlen robotcella olyan mennyiséget tud előállítani, amihez 6-9 kézi hegesztőre lenne szükség.
A robothegesztő rendszerek a hegesztési paraméterek tűrését ±1–2%-os tartományban tartják több ezer egymást követő hegesztés során, ami olyan konzisztencia szintet jelent, amelyet egyetlen hegesztő sem tud fenntartani egy teljes gyártási műszakban. Ez közvetlenül kevesebb hibát, alacsonyabb selejtezési arányt és alacsonyabb utómunkálati költségeket jelent. Sok gyártó 30–50%-os hibaarány-csökkenésről számol be, miután a kézi hegesztésről a robothegesztésre váltott.
Ha eltávolítjuk a dolgozókat a közvetlen ívexpozícióból, csökken a hegesztési füst belélegzése, az UV íves szemsérülések és az égési sérülések előfordulása – ezek a leggyakoribb foglalkozási sérülések a gyártásban. A Nemzetközi Munkaügyi Szervezet becslése szerint a hegesztéssel összefüggő foglalkozási megbetegedések világszerte munkavállalók százezreit érintik évente. A füstelszívóval és biztonsági kerítéssel felszerelt robothegesztő cellák drámaian csökkentik ezeket a kockázatokat.
Míg a robothegesztő cellák jelentős kezdeti befektetést igényelnek – jellemzően 80 000–250 000 dollár cellánként, a folyamattól és a perifériáktól függően –, a 12–36 hónapos megtérülési idő általános a nagy volumenű alkalmazásokban. Ha a munkaerőt, a fogyóeszközöket, a selejteket és az utómunkát is figyelembe veszik, a robothegesztés általában 25–45%-kal csökkenti az alkatrészenkénti hegesztési költségeket 5 év távlatában.
| Tényező | Robot hegesztés | Kézi hegesztés |
| Arc-On Time | 50–80% | 20–30% |
| Hegesztési ismételhetőség | ±0,1–0,5 mm | ±1-3 mm |
| Hibaarány | Nagyon alacsony (0,1–1%) | Alacsony – Közepes (2–8%) |
| Beállítás / Átváltás | Óra (újraprogramozás) | Jegyzőkönyv |
| Kezdeti befektetés | 80 000–250 000 USD | 5000–30.000 USD |
| Hosszú távú költség | Lejjebb | Magaser (labor-intensive) |
| Rugalmasság | Közepes (programmable) | Magas (adaptive) |
| Munkavállalók biztonsága Risk | Alacsony | Közepes–High |
| Legjobb kötet | Magas (1,000 parts/run) | Alacsony – Közepes (1–500 parts) |
2. táblázat: Robothegesztés a kézi hegesztéssel szemben a legfontosabb teljesítmény-, költség- és rugalmassági mutatók szerint.
Gyakorlatilag minden nagyobb gyártási ágazatban ma már robothegesztési eljárásokat alkalmaznak, de az autóipar, a repülőgépipar, az építőipari berendezések és a fogyasztói elektronika képviseli a robothegesztési alkalmazások legnagyobb koncentrációját.
Az autóipar a robothegesztés legnagyobb felhasználója, a becslések szerint a világszerte alkalmazott ipari robotok 30–40%-a hajt végre hegesztési feladatokat a járműgyártásban. A fehér karosszéria vonalak több száz robotponthegesztő cellát használnak az ajtólapok, padlólemezek, tetősínek és oszlopok összeszereléséhez. A kipufogórendszereket, az üzemanyagtartályokat és az alváz alkatrészeit általában robotizált MIG vagy lézerhegesztéssel kapcsolják össze.
Az űrrepülési alkalmazások a legmagasabb hegesztési minőségi szabványokat követelik meg, így a robotizált TIG-, plazma- és súrlódó keverőhegesztés a domináns folyamat a repülőgépváz-alkatrészek esetében. A robotizált FSW-t alumínium törzspanelek és szárnyburkolatok összekapcsolására használják, míg a robotizált TIG a titán motoralkatrészeket és hidraulikus vezetékszerelvényeket kezeli.
A kotrókarok, rakodókanalak, darukarok és szerkezeti acélvázak általában robotizált MIG-hegesztéssel készülnek, a vastag lemezanyagok és a szükséges nagy mennyiség miatt. A robothegesztés ebben az ágazatban csökkenti a nehéz alkatrészekkel dolgozó hegesztők fizikai megterhelését, és javítja a hosszú, kézzel nehezen kivitelezhető szerkezeti hegesztések konzisztenciáját.
Az elektromos járművek gyors növekedése nélkülözhetetlenné tette a robotizált lézerhegesztést az akkumulátorcella-hegesztéshez, a modulok összeszereléséhez és az akkumulátortálcák gyártásához. Az elektromos járművek akkumulátorcsomagjai több ezer egyedi lézerhegesztést tartalmazhatnak, amelyek mindegyikének meg kell felelnie a szigorú szivárgási és vezetőképességi szabványoknak – ez lehetetlen cél a nagy léptékű kézi folyamatoknál.
A megfelelő robothegesztési eljárás kiválasztásához öt kulcsfontosságú tényező értékelése szükséges: az alapanyag típusa és vastagsága, a hézag kialakítása, a szükséges hegesztési minőségi szabvány, az éves gyártási mennyiség és a rendelkezésre álló tőkeköltség.
A robothegesztési eljárások következő generációját a mesterséges intelligencia, a kollaboratív robotika és a valós idejű adaptív vezérlőrendszerek alakítják, amelyek az automatizálást elérhetővé teszik a kisebb gyártók számára.
A robotos MIG-hegesztés (GMAW) a leggyakrabban használt robothegesztési eljárás, amely a világ összes ipari robothegesztésének többségét képviseli. A sebesség, az anyag sokoldalúsága, az alacsony fogyóeszközök költsége és a könnyű programozhatóság kombinációja miatt ez az alapértelmezett választás a legtöbb új robothegesztő berendezéshez az általános gyártásban és az autógyártásban.
A robothegesztőcellák programozási ideje néhány órától a rövid hegesztési utakkal rendelkező egyszerű alkatrészekhez néhány hétig terjed a több tucat hegesztési kötést tartalmazó összetett, többmenetes szerelvények esetében. Az offline programozószoftverek 50–70%-kal csökkenthetik a roboton végzett programozási időt azáltal, hogy lehetővé teszik a mérnökök számára a hegesztési útvonalak szimulálását és finomítását egy digitális modellen a telepítés előtt.
A robothegesztés elsődleges korlátai a magas kezdeti tőkeköltség, a csökkentett rugalmasság a kis mennyiségű vagy nagyon változatos alkatrészgyártáshoz, valamint az állandó alkatrész-felszerelési minőség szükségessége. A robotok kiválóan teljesítenek az állandó részeken végzett ismétlődő feladatokban, de megküzdenek azzal az adaptív döntéshozatallal, amelyet a tapasztalt emberi hegesztők alkalmaznak szabálytalan rések, torz szerelvények vagy szokatlan csatlakozási konfigurációk esetén. A varratkövető és a mesterséges intelligencia rendszerek fokozatosan megszüntetik ezt a szakadékot.
Igen – a kollaboratív robothegesztőrendszerek és az offline programozószoftverek gazdaságosan életképessé tették a robothegesztést 25–50 darabos tételméretek esetén is. Cobot hegesztőrendszerek tanfüggő vagy táblagépes programozási felületekkel lehetővé teszik a hagyományos robotprogramozási ismeretekkel nem rendelkező kezelők számára, hogy kevesebb mint egy óra alatt új munkákat állítsanak be, így praktikusak a szaküzletek és az egyedi gyártók számára.
A robothegesztő rendszereknek továbbra is olyan hegesztéseket kell készíteniük, amelyek megfelelnek a kézi hegesztéshez szükséges AWS, ASME, ISO vagy ügyfélspecifikus szabványoknak – a robot nem hitelesíti automatikusan a hegesztést. A robotrendszerek konzisztenciája és adatnaplózási képességei azonban jelentősen megkönnyítik a folyamatirányítás demonstrálását a minőségi auditok és a hegesztési eljárások minősítésének tesztelése során.
A robothegesztő rendszerek megkövetelik a hegesztőpisztoly fogyóeszközök (érintkezőcsúcsok, fúvókák, bélések) rendszeres karbantartását, a robotkar ízületeinek időszakos kenését és ellenőrzését, valamint a TCP (Tool Center Point) kalibrálását a pozicionálási pontosság megőrzése érdekében. A legtöbb rendszer 500–1000 üzemórás karbantartási intervallumot tervez. A megfelelő megelőző karbantartási programok 10-15 évre növelhetik a robotkar élettartamát.
A robothegesztés megváltoztatja – ahelyett, hogy megszüntetné – az emberi hegesztő szerepét, és a keresletet magasabb szakképzettségű pozíciók felé tolja el, mint például a robotprogramozók, hegesztőmérnökök és automatizálási technikusok. Sok gyártó beszámol arról, hogy a robothegesztés lehetővé tette számukra, hogy tapasztalt hegesztőket olyan összetett, egyedi vagy javítási munkákra helyezzenek át, amelyeket a robotok még nem tudnak hatékonyan elvégezni. Azokon a piacokon, ahol a képzett hegesztők hiánya szembesül, a robothegesztés egyre inkább szükségszerű, mintsem preferencia.
A robothegesztési eljárások gyakorlatilag minden fémintenzív iparágban alapvetően átalakították a gyártás minőségét, sebességét és gazdaságosságát. Akár a MIG-hegesztést értékeli szerkezeti acélgyártóknak, akár lézeres hegesztést egy elektromos járművek akkumulátorgyártójának, vagy AWI-hegesztést egy repülőgép-beszállítónak, az alapelv ugyanaz marad: a folyamatnak az alkalmazáshoz igazítása a legjobb hegesztési minőséget biztosítja a legalacsonyabb alkatrészköltséggel.
Mivel a mesterséges intelligencia által vezérelt varratkövetés, az együttműködő robotok és az offline programozási eszközök csökkentik a belépési korlátokat, a robothegesztés már nem a nagy autógyártók kizárólagos területe. Minden olyan művelet esetében, amely évente több mint néhány száz alkatrészt gyárt megismételhető geometriákon, a megfelelő robothegesztési folyamatba való befektetés az egyik legnagyobb megtérülést hozó döntés a modern gyártásban.
Ez a 40T állítható hegesztőforgató kézi orbitális mozgással és kiegészítő hornyos hengerekkel egy olyan technológiai berendezés, amelyet kifejezett...
See Details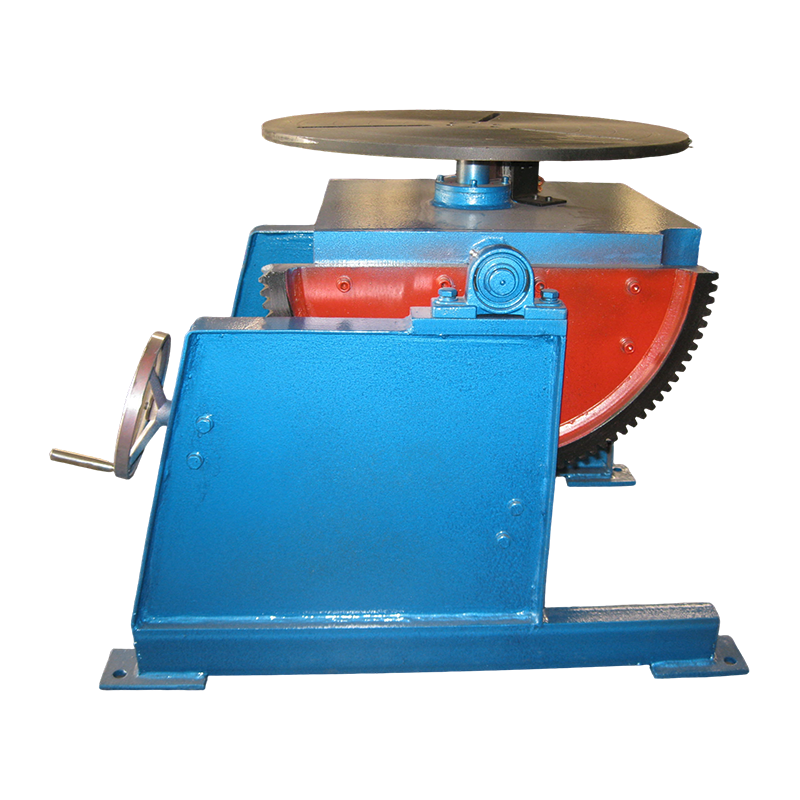
A 300 kg-os hagyományos hegesztési pozicionáló egy olyan eszköz, amely a munkadarabok pozícionálására és elforgatására szolgál hegesztési műveletek...
See Details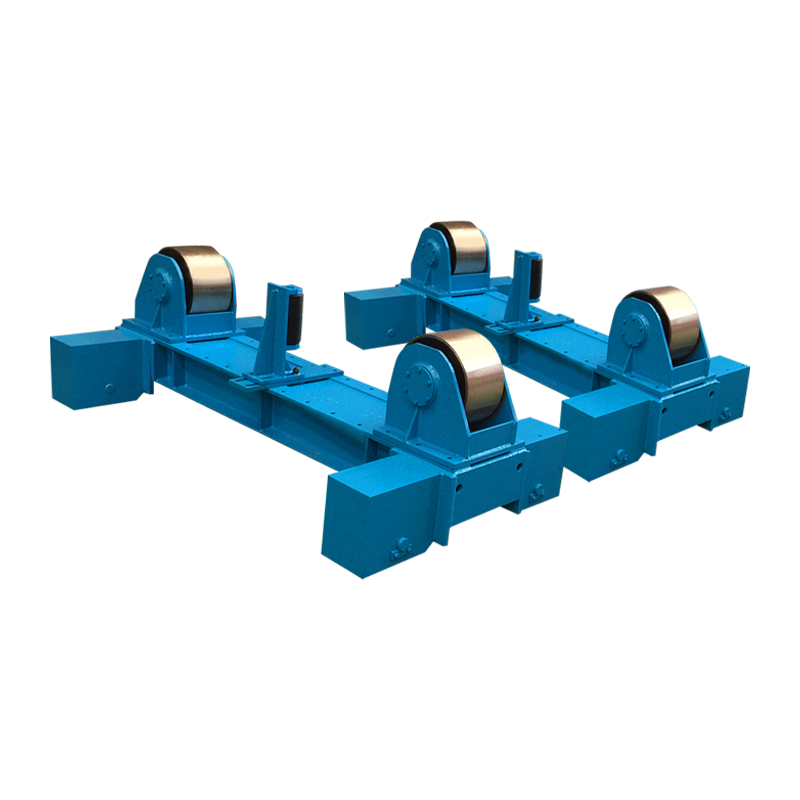
Ez a 20T állítható hegesztőforgató elektromos orbitális mozgással és elsodródásgátlóval egy fejlett pozicionáló eszköz, amelyet kifejezetten nagy h...
See Details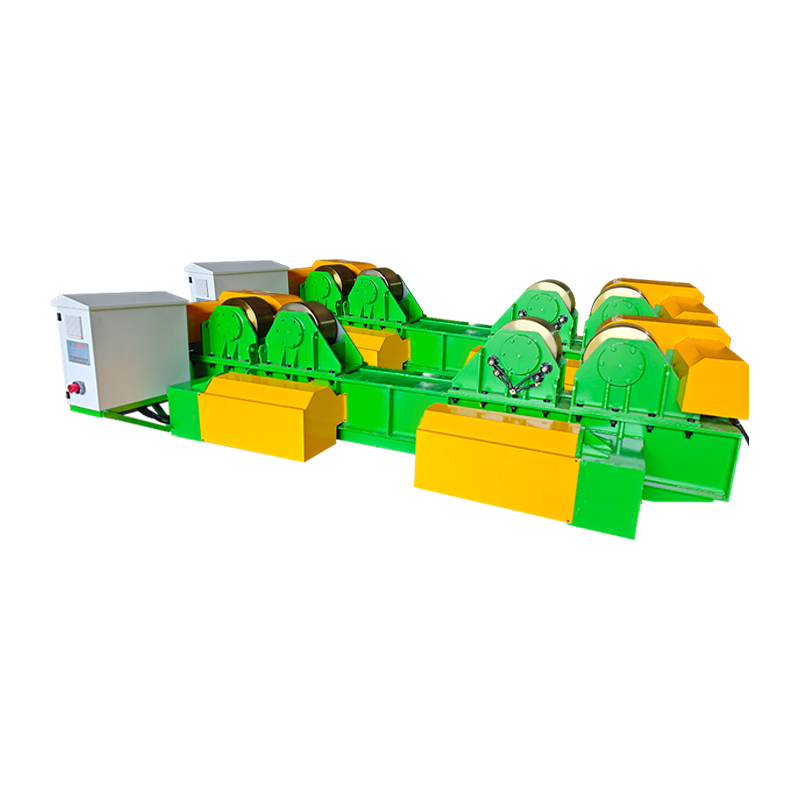
A 40t fit up hegesztő rotátor hidraulikus emelő kézi orbitális mozgással egy közepes méretű hegesztő segédberendezés, 40 tonna teherbírással. Kifej...
See Details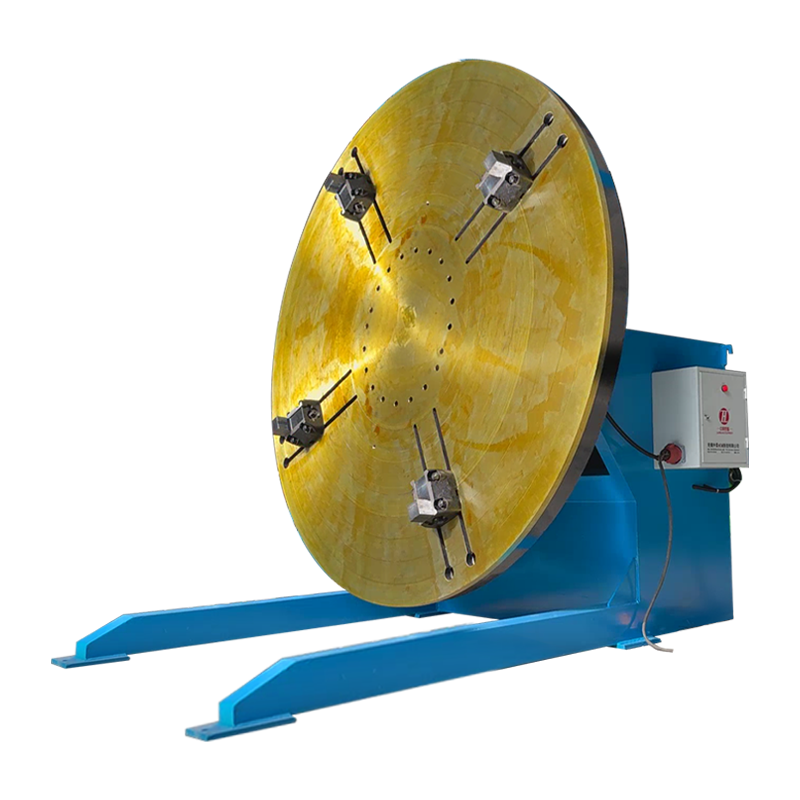
A 3T hagyományos hegesztési pozicionáló kiegészítő függőleges eszterga tokmányokkal a munkadarabok hegesztés közbeni pozicionálására és elforgatásá...
See Details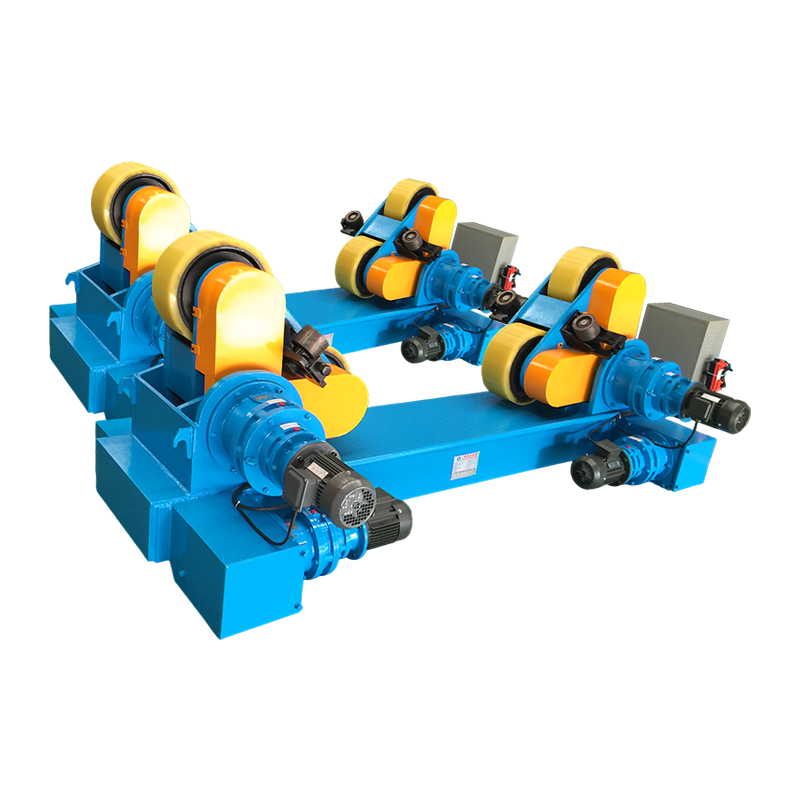
A 40T önbeálló hegesztő forgógép egy csúcskategóriás hegesztő pozicionáló eszköz, amelyet kifejezetten nagy teherbírású hengeres munkadarabokhoz te...
See DetailsSzerzői jog 2025 Wuxi WeldNice Heavy Industry Technology Co., Ltd. Minden jog fenntartva Custom Automatic Welding Equipment Manufacturers
sales@weldnicefactory.com