Robot hegesztés hegesztőpisztollyal, huzalelőtolóval és érzékelőrendszerekkel felszerelt programozható mechanikus karok használata a fém munkadarabok összekapcsolási műveleteinek automatikus, folyamatos emberi beavatkozás nélkül történő végrehajtásához. A robot előre programozott vagy adaptívan érzékelt pályákat követ, szabályozott sebességgel, szöggel és energiabevitellel hegesztési ívet vagy sugarat bocsát ki, hogy megismételhető, jó minőségű hegesztési varratokat állítson elő olyan termelési sebességgel, amelyet egy emberi hegesztő fizikailag nem tud elviselni.
2024-ben a globális robothegesztés piaci értéke kb 8,3 milliárd dollár és az előrejelzések szerint 2030-ra meghaladja a 14 milliárd dollárt, ami éves szinten 9% feletti növekedést jelent. Az autóipar, a nehézgépek, a hajóépítő és a szórakoztatóelektronikai gyártók ösztönözték az elterjedését, de a technológia mára gyorsan elterjed a kis- és középvállalkozásokba, mivel az együttműködő robotplatformok csökkentik a belépési költségeket és bonyolultságukat.
Hogyan működik a robothegesztés: A rendszer alapvető összetevői
A robothegesztés system öt fő alrendszer integrált összeállítása, amelyeknek szinkronban kell működniük a konzisztens hegesztés érdekében.
1. A robotkar (manipulátor)
A manipulátor mindennek a mechanikus alapja robothegesztés rendszer. A legtöbb hegesztőrobot 6 tengelyes csuklós kart használ, amely teljes mozgásszabadságot biztosít a háromdimenziós térben, amely megegyezik az emberi karral és csuklóval kombinálva. Az elérés jellemzően tartományban van 500 mm és több mint 3500 mm között alkalmazástól függően, megismételhetőségével plusz-mínusz 0,02-0,08 mm hogy egyetlen emberi hegesztő sem tud következetesen megfelelni egy nyolcórás műszak alatt.
2. A hegesztési áramforrás
Az áramforrás táplálja és szabályozza az ívfeszültséget, az áramerősséget és a hullámformát, amelyek meghatározzák a hőbevitelt és a gyöngyprofilt. Modern robothegesztés Az áramforrások digitálisan kommunikálnak a robotvezérlővel, lehetővé téve a program számára, hogy valós időben állítsa be az ívparamétereket, miközben a pisztoly a különböző geometriájú vagy anyagvastagságú kötések körül mozog.
3. A robotvezérlő
A vezérlő végrehajtja a hegesztési programot, egyszerre koordinálja mind a hat tengelyt, szinkronizálja a robot mozgását a pozicionálóval vagy szállítószalaggal, és kezeli a biztonsági reteszeléseket. A modern vezérlők több száz hegesztési programot tárolnak, és kevesebb mint két másodperc alatt válthatnak a cikkszámok között, lehetővé téve a rugalmas gyártást megosztott vonalakon.
4. Rögzítők és pozícionálók
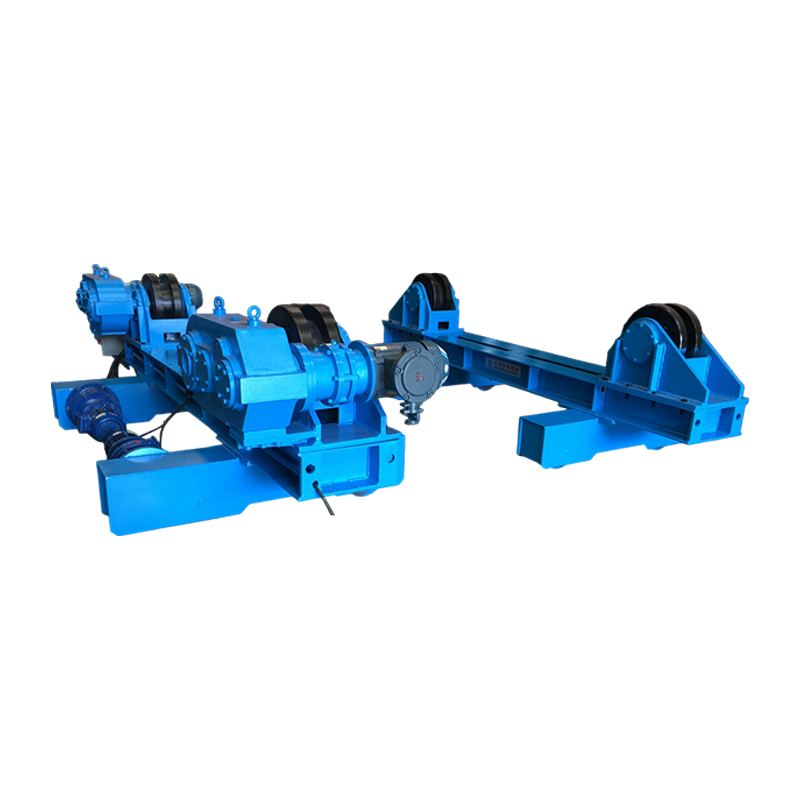
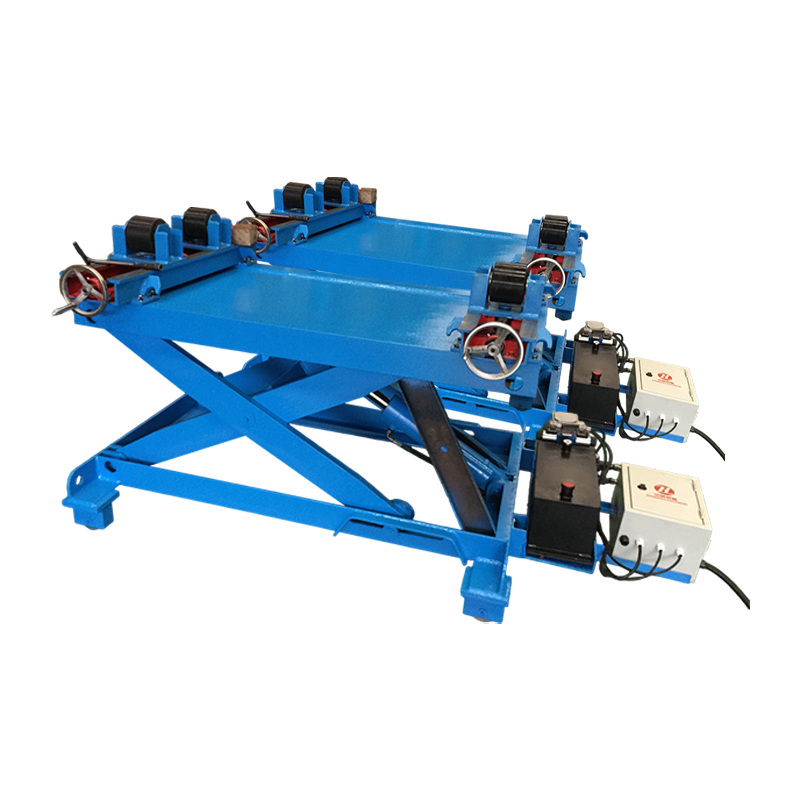
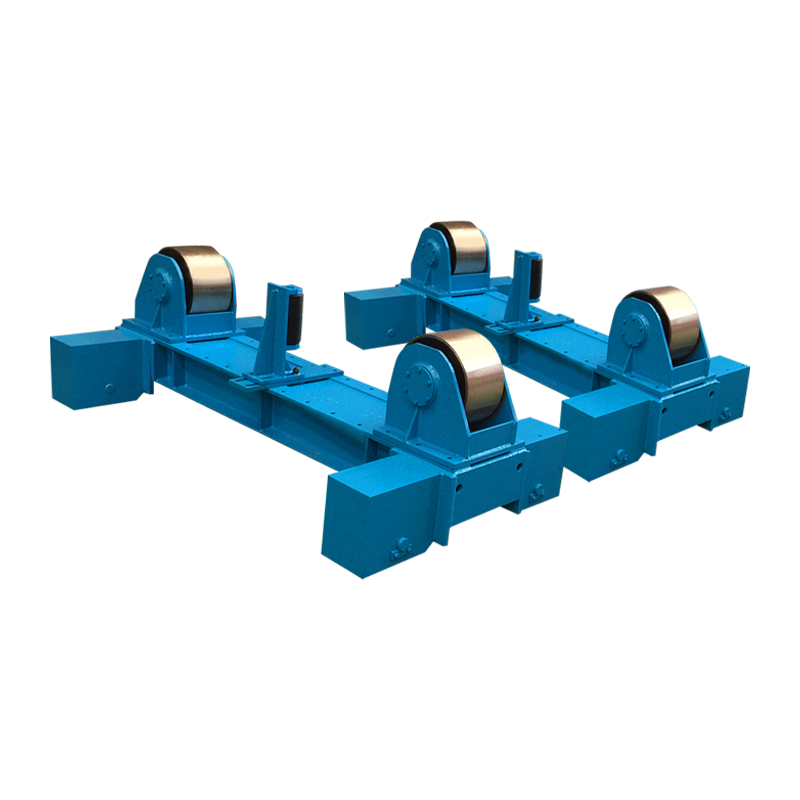
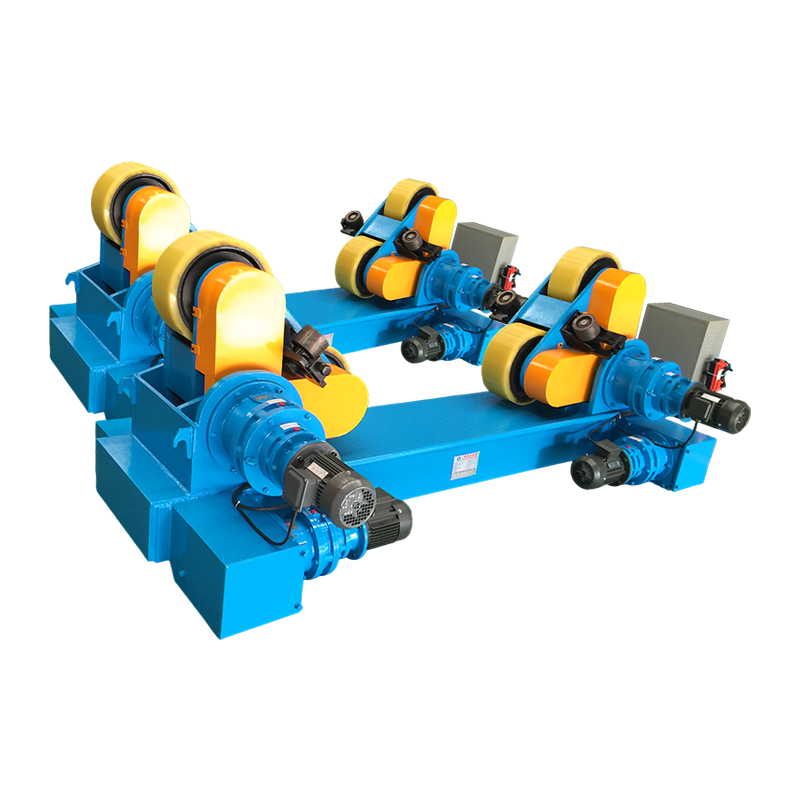
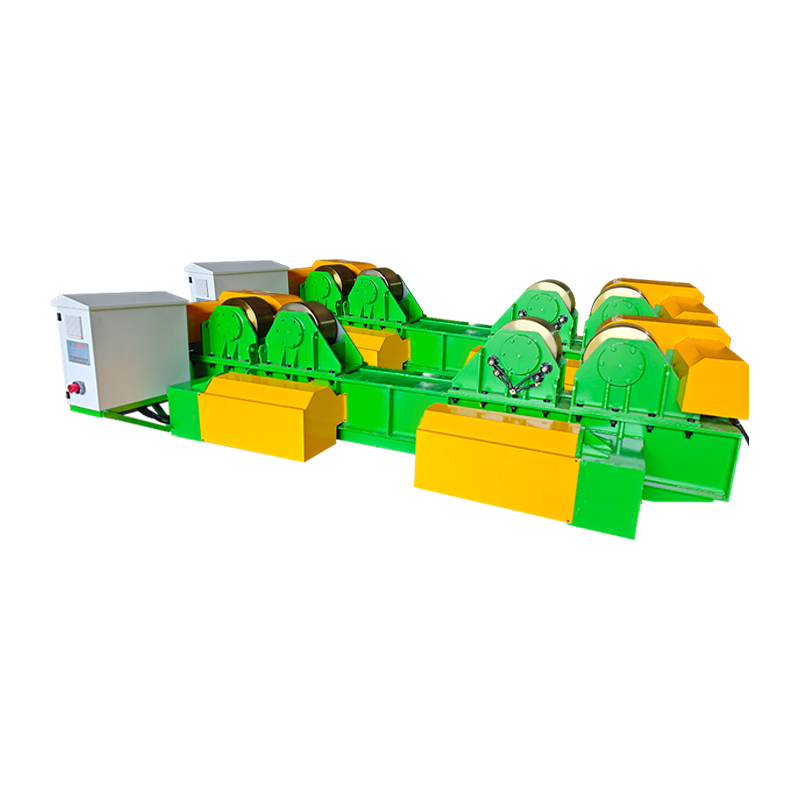
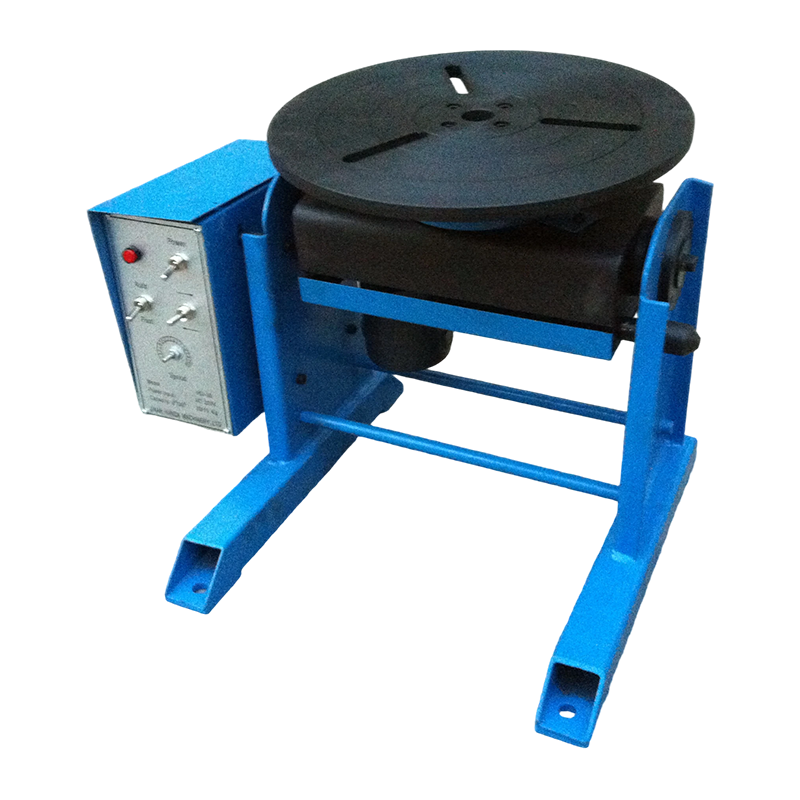
A rögzítés a munkadarabot a robot koordinátarendszeréhez képest ismert, megismételhető helyzetben tartja. A pozicionálók kiterjesztik a robot munkakörét, és lehetővé teszik a hegesztés optimális sík vagy vízszintes helyzetben történő elvégzését még összetett szerelvényeken is, javítva a hegesztés minőségét és csökkentve a torzítást.
5. Érzékelés és varratkövetés
Haladó robothegesztés systems beépítenek lézeres látásérzékelőket, ívfeszültség-érzékelést vagy átmenő ívérzékelést, hogy valós időben észleljék a varrat tényleges helyzetét, és korrigálják a pisztoly útját, ha a munkadarab elmozdult. A varratkövetés figyelembe veszi az illesztési tűréseket plusz-mínusz 1-3 mm a termelés leállítása nélkül.
Milyen típusú hegesztési eljárásokat alkalmaznak a robothegesztésben?
Robot hegesztés bármely programozható paraméterekkel vezérelhető ív-, sugár- vagy ellenállástechnika automatizálása. Hat folyamat uralja a kereskedelmi létesítményeket.
MIG/MAG (GMAW) Robothegesztés
A gázos fémívhegesztés a leggyakoribb eljárás robothegesztés becslések szerint Az összes ívhegesztő robotberendezés 65-70 százaléka . A folyamatosan táplált fogyó huzalelektróda leegyszerűsíti az automatizálást, mivel a huzal szállítása mechanikailag egyenletes és a lerakódási sebesség magas. A GMAW robotok uralják az autók fehér karosszériáját, a szerkezeti acélgyártást és a mezőgazdasági berendezések gyártását.
AWI (GTAW) robothegesztés
A Gas Tungsten Arc Welding a legjobb minőségű hegesztési varratokat készíti bármely íveljárás során, fröcskölés nélkül és precíz hőszabályozás nélkül. A robot TIG-t rozsdamentes acélból készült élelmiszer-feldolgozó berendezésekhez, repülőgép-alkatrészekhez és orvosi eszközökhöz használják. Tipikus haladási sebességek 100-300 mm/perc lassabbak, mint a MIG, de a robotautomatizálás kiküszöböli azt a szűk keresztmetszetet, amely miatt a kézi TIG olyan munkaigényes.
Pontos (ellenállási) robothegesztés
Az ellenállási ponthegesztés a domináns illesztési módszer az autókarosszériagyártásban. Egy tipikus személygépjármű tartalmaz 3000-5000 egyedi ponthegesztés , gyakorlatilag mindet robotok készítették. A ciklusidő szpotonként 1-3 másodperc, és a robotrendszerek óránként 400-600 spotot képesek folyamatosan végrehajtani.
Lézeres robothegesztés
A robot lézerhegesztés keskeny, mély hegesztést hoz létre minimális hőhatás zónával és haladási sebességgel akár 10 méter percenként vékony átmérőjű acélhoz. Kiváló a hermetikus tömítéseknél, az elektromos járművek akkumulátorcsomag-csatlakoztatásánál és a precíziós elektronikai burkolatoknál, ahol a torzítást minimálisra kell csökkenteni.
Folyasztószeres ívhegesztés (FCAW)
Az FCAW csőszerű folyasztószerrel töltött huzalt használ, amely nagy lerakódási sebességet tesz lehetővé vastag szerkezeti szakaszokon kültéri környezetben, ahol a gázárnyékolás nem praktikus. A robotizált FCAW elterjedt a tengeri építményekben, az építőipari berendezésekben és a vasúti kocsigyártásban.
Plazmaíves hegesztés (PAW)
A plazmaívhegesztés a TIG nagy energiájú változata nagyobb behatolási képességgel és gyorsabb haladási sebességgel. A robotplazmát titán repülőgép-alkatrészek, rozsdamentes acélcsövek és nyomástartó edények kulcslyuk-hegesztésére használják, ahol az egymenetes, teljes áthatolású hegesztések helyettesítik a többmenetes eljárásokat.
| Folyamat | Tipikus utazási sebesség | Töltőanyag szükséges | Fröccsenési szint | Legjobb Anyag | Elsődleges ipar |
|---|---|---|---|---|---|
| MIG/MAG (GMAW) | 400-1200 mm/perc | Igen (vezetékes) | Alacsonytól közepesig | Acél, Alumínium | Autóipari, Szerkezeti |
| TIG (GTAW) | 100-300 mm/perc | Választható | Egyik sem | Rozsdamentes, titán | Repülés, Orvosi |
| Folt (ellenállás) | 400-600 spot/óra | Nem | Egyik sem | Acéllemez | Gépjármű karosszéria |
| Lézer | Akár 10 000 mm/perc | Választható | Egyik sem | Acél, EV akkumulátor | EV, elektronika |
| FCAW | 300-900 mm/perc | Igen (fluxus vezeték) | Közepestől magasig | Vastag szerkezeti acél | Nehéz gyártás |
Felirat: A robothegesztő rendszerekben használt hegesztési eljárások összehasonlítása, bemutatva a tipikus haladási sebességet, a töltőanyagigényt, a fröcskölés szintjét, a legmegfelelőbb anyagokat és az elsődleges ipari alkalmazást.
Robothegesztés vs kézi hegesztés: közvetlen összehasonlítás
közötti döntés robothegesztés a kézi hegesztés pedig alapvetően mennyiségi, ismételhetőségi és gazdaságossági kérdés. Egyik sem egyetemesen felsőbbrendű.
| Tényező | Robot hegesztés | Kézi hegesztés |
|---|---|---|
| Arc-On Time | A műszak 85-95 százaléka | A műszak 20-35 százaléka |
| Ismételhetőség | /- 0,02-0,08 mm | /- 0,5-2,0 mm (készségfüggő) |
| áteresztőképesség | 3-5-szörös kézi sebesség (tipikus) | Alapvonal |
| Hegesztési hibaarány | 0,1-0,5 százalék (optimalizált cella) | 2-5 százalék (átlagos hegesztő) |
| Beállítási rugalmasság | Alacsony (nagy hangerőhöz a legjobb) | Magas (bármilyen ízülethez alkalmazkodik) |
| Minimális tételméret | 50-500 vagy több rész (ROI küszöb) | 1 rész |
| Kezdeti befektetés | 80 000 és 500 000 dollár közötti vagy több | 5 000–30 000 USD (csak felszerelés) |
| Munkakészség szükséges | Robot programozó és technikus | Okleveles hegesztő (3-5 éves képzés) |
| Munkavállalói biztonsági kockázat | Alacsony (operátor a cellán kívül) | Magas (gőzök, ívvillanás, égési sérülések) |
Felirat: A robot-hegesztés és a kézi hegesztés közvetlen összehasonlítása kilenc, a gyártási döntéshozók szempontjából releváns teljesítmény- és gazdasági tényező között.
Miért alkalmazzák a gyártók a robothegesztést: a legfontosabb előnyök
Az üzleti ügy robothegesztés hat összetett előnyön alapul, amelyek a termelési mennyiség növekedésével egyre hangsúlyosabbak.
Konzisztens hegesztési minőség méretben
A hegesztő robot ugyanazt a pisztolyszöget, haladási sebességet, huzalelőtolási sebességet és ívparamétereket azonosan hajtja végre az 1-es és a 10 000-es cikkszámon. Tanulmányok az 1. szintű autóipari beszállítókról, akik áttérnek a kézi MIG hegesztési dokumentumokra robotizált hegesztési dokumentumok hibaarányának csökkentésére 60-80 százalék és 40-60 százalékos utómunkálati költségcsökkentés.
Magasabb íves bekapcsolási idő és áteresztőképesség
Egy szakképzett kézi hegesztő 20-35 százalékos ívbekapcsolási időt ér el egy műszak alatt, a többit pozicionálással, ellenőrzéssel, forgácsolással és pihenéssel tölti. A robothegesztés cell koordinált pozícionálóval és részleges terhelésű munkafolyamattal fenntartja az ív bekapcsolási idejét 85-95 százalék , amely a műszakóránként lerakott hegesztési fém három-ötszörösét szállítja.
Fokozott munkavállalói biztonság
A hegesztés az egyik legveszélyesebb munkavégzési folyamat. Az ívvillanás maradandó retinakárosodást okoz; Az UV és IR sugárzás megégeti a kitett bőrt; a hegesztési füst hat vegyértékű krómot, mangánt és egyéb légúti betegségekhez köthető vegyületeket tartalmaz. Robot hegesztés teljesen az ívzónán kívülre helyezi a kezelőt. Az Egyesült Államok Munkaügyi Statisztikai Hivatala kb 560 000 hegesztéssel kapcsolatos sérülés évente a munkaerőben – az automatizálás közvetlenül csökkenti ezt a kitettséget.
Csökkentett munkaköltség alkatrészenként
Okleveles hegesztőkkel vezényelve 25-45 dollár óránként Észak-Amerikában és Európában, beleértve az előnyöket és a rezsiköltségeket, egy középkategóriás robot MIG cella 150 000 dolláros all-in áron, két műszakban működik, és általában megtérül 18-36 hónapig két kézi hegesztési pozíció cseréjekor.
24 órás működési lehetőség
A robothegesztés system nem igényel szünetet, nem hív beteget, és nem kell túlóradíjat fizetni a harmadik műszakért. Egy robotcella három műszakban történő működtetése napi 21 produktív órát eredményez, szemben a kézi hegesztőktől származó 7-8 órával, ami háromszorosára növeli a kapacitást ugyanazon alapterületen.
Anyaghatékonyság
mert robothegesztés pontosan adja le a beprogramozott hőbevitelt és huzalmennyiséget, a hegesztési túlméretezés megszűnik. A szerkezeti acélgyártással kapcsolatos tanulmányok azt mutatják, hogy a robotcellák csökkentik a huzalfogyasztást 15-25 százalék kötésenként az ugyanazon a rajzon végzett manuális gyakorlathoz képest, közvetlenül csökkentve az anyagköltséget és a hegesztés utáni torzulást.
Milyen iparágakban alkalmazzák a robothegesztést és milyen alkalmazásokhoz?
Robot hegesztés szinte minden fémfeldolgozó iparágba behatolt. Az alábbi táblázat azt mutatja, hogy hol a legnagyobb az elterjedtség, és mely alkalmazások ösztönzik a beruházásokat.
| Ipar | Elsődleges robothegesztési alkalmazás | Domináns folyamat | Örökbefogadási szint |
|---|---|---|---|
| Autóipar | Fehér karosszéria, alváz, kipufogó | Spot, MIG, Lézer | Nagyon magas (90% vagy több automatizált) |
| Nehéz berendezések | Keretek, gémek, kanalak, tengelyek | MIG, FCAW | Magas |
| Repülőgép | Titán szerkezetek, üzemanyagtartályok | TIG, plazma, lézer | Közepestől magasig |
| Hajóépítés | Hajótest panelek, merevítők, cső | FŰRÉSZ, FCAW | Közepes |
| Szórakoztató elektronika | Házak, akkumulátorcsomagok | Lézer, Micro-TIG | Magas |
| Olaj és Gáz | Csővezeték hegesztési varratok, nyomástartó edények | TIG, MIG, MANCS | Közepes |
Felirat: Robothegesztő rendszereket használó iparágak elsődleges alkalmazási területekkel, domináns folyamatokkal és relatív automatizálási szinttel az egyes szektorokban.
Mennyibe kerül egy robothegesztő rendszer?
A teljes költség a robothegesztés A telepítés a folyamattól, az áteresztőképességtől és az integráció bonyolultságától függően igen eltérő. A teljes költségkép megértése elengedhetetlen a pontos üzleti esethez.
- Belépő szintű cobot MIG cella: 50 000 és 90 000 dollár között. Tartalmaz egy együttműködő robotkart (általában 6-10 kg hasznos teher), MIG áramforrást, alappisztolycsomagot és egyszerű asztali rögzítést. Alkalmas kis volumenű, egyszerű csatlakozási geometriához kis- és középvállalkozásokban.
- Szabványos ipari MIG cella: 120 000 és 250 000 dollár között. Teljes ipari 6 tengelyes robot, digitális áramforrás, automatikus huzalvágó és égőtisztító, biztonsági kerítés, alap pozicionáló és programozás. Lefedi a legtöbb közepes volumenű gyártási alkalmazást.
- Nagy teljesítményű ikerállomásos cella: 250 000 és 500 000 dollár között. Két állomásos elrendezés szervo pozicionálóval, amely lehetővé teszi az egyik állomás terhelését, míg a másik hegesztést, így az ív bekapcsolási ideje 90 százalék felett van. Szabvány a napi 500 alkatrész feletti autóipari és szerkezeti gyártáshoz.
- Lézeres robotcella: 400 000 és 1 500 000 dollár között. Szálas lézerforrás (általában 2-10 kW), nagy pontosságú robot, lézeres biztonsági burkolat, látásirányítás és füstelszívás. Szükséges az elektromos járművek akkumulátorainak csatlakoztatásához és a precíziós elektronikához.
- Teljesen automatizált sor szállítószalagokkal és látással: 1 000 000 USD és 10 000 000 USD közötti vagy több. Több robotból álló sorok automatizált alkatrészadagolással, soron belüli ellenőrzéssel és MES-integrációval. Jellemző az autókarosszéria-műhelyekre és a háztartási cikkek gyártására.
A programozás, az üzembe helyezés, a kezelők oktatása és a folyamatos karbantartás a működés első három évében évente 15-25 százalékkal növeli a berendezések költségét. Ezek figyelembevétele reálisabb megtérülési számításokat eredményez, mint önmagában a berendezés ára.
Gyakran ismételt kérdések a robothegesztéssel kapcsolatban
K: Mire a legalkalmasabb a robothegesztés?
Robot hegesztés a legnagyobb értéket biztosítja a nagy térfogatú, ismétlődő hegesztési kötéseknél, következetes alkatrészgeometriával és kiszámítható illeszkedéssel. Az ideális alkalmazás 200-500 alkatrész feletti sarzsmérettel, minden alkatrészen ismétlődő hegesztési varrattípusokkal, valamint a bejövő alkatrészek méretkonzisztenciájával. Az ennek a profilnak megfelelő iparágak érik el a legerősebb ROI-t. A kis volumenű, nagymértékben testreszabott vagy egyszeri gyártás általában nem indokolja a robotautomatizálás beállítási költségeit.
K: Mennyi ideig tart egy robothegesztő cella programozása egy új alkatrészhez?
A programozási idő az alkatrész összetettségétől függ. Egy egyszerű konzol négy rövid hegesztéssel is eltarthat 2-4 óra tanító-függő módszerek segítségével. Egy összetett szerkezeti hegesztésre lehet szükség, több síkban 30 csatlakozással 2-5 nap . Az offline programozási (OLP) szoftver, amely szimulálja a hegesztési útvonalat a számítógépen, mielőtt letöltené a robotra, 60-80 százalékkal csökkentheti a roboton belüli programozási időt, és bevett gyakorlat összetett alkatrészeknél magas keverésű környezetben.
K: A robothegesztés teljesen helyettesíti az emberi hegesztőket?
Robot hegesztés nem szünteti meg az emberi hegesztési szakértelem szükségességét. Szakképzett hegesztőkre van szükség a robotok programozásához, a hegesztési eljárások minősítéséhez, az első cikk szerinti ellenőrzés elvégzéséhez, a kivételes alkatrészek kezeléséhez és a berendezések karbantartásához. Egyetlen robottechnikus vagy hegesztőmérnök felügyeli azt, amire korábban három-öt kézi hegesztőre volt szükség. Az Egyesült Államokban, Európában és Japánban tapasztalható szakképzett hegesztőhiány valójában az egyik gyorsuló tényező. robothegesztés elfogadása, mivel a tapasztalt hegesztőpopuláció gyorsabban vonul nyugdíjba, mint ahogy az új belépők helyükre lépnek.
K: Mi a különbség a hegesztőrobot és a hegesztő kobot között?
Hagyományos ipari hegesztő robot nagy sebességgel működik egy biztonságosan elkerített cellában, és súlyos sérülést okoz, ha működés közben ember belép a munkaburkába. Egy együttműködő hegesztőrobot (cobot) erő-nyomaték érzékelést és korlátozott teljesítményű kötéseket használ, hogy biztonságosan, kemény védelem nélkül, emberek mellett működjön. A Cobotok feláldoznak némi sebességet, de drámaian csökkentik a telepítés költségeit és lábnyomát. A cobotok jelenleg kb Az összes hegesztőrobot telepítés 5-10 százaléka de a szegmens évi 20 százalék feletti növekedést mutat.
K: A robothegesztés kezelheti az alumíniumot és a rozsdamentes acélt, vagy csak az enyhe acélt?
Robot hegesztés széles körben használják alumíniumon, rozsdamentes acélon, titánon, duplex rozsdamentes acélon és nikkelötvözeteken, valamint enyhe és nagy szilárdságú acélokon. Minden anyaghoz speciális folyamatparaméter-készletek és védőgáz-összetételek szükségesek, de a robot hardver anyagagnosztikus. Az alumínium különösen előnyös a robotizált MIG-hegesztésből, mivel az alumínium magas hővezető képességének és porozitási hajlamának kezeléséhez szükséges állandó pisztolyszöget és haladási sebességet az emberi hegesztők nehezen tudják fenntartani hosszú kötéseknél vagy nagy alkatrészmennyiségeknél.
Miért a robothegesztés a fémgyártás jövője?
Robot hegesztés a csak a nagy autóipari összeszerelők számára elérhető technológiáról egy olyan technológiára lépett át, amely gazdaságilag életképes a közepes méretű gyártók és egyre inkább a kis üzletek számára. Az ipari robotkarok árai megközelítőleg csökkentek 50 százalék reálértéken az elmúlt 20 évben , miközben a szakképzett munkaerő költségei tovább emelkednek, és a hegesztőhiány egyre mélyül. A vevők növekvő igénye a dokumentált hegesztési minőség iránt évről évre egyre vonzóbbá teszi az automatizálást.
Előre tekintve a következő generáció robothegesztés technology három egymáshoz közel álló fejlesztés alakítja: adaptív AI-alapú varratkövetés, amely kezeli a korábban emberi ítélőképességet igénylő rossz illeszkedést; digitális ikerszimuláció, amely a teljes hegesztési programot érvényesíti egy fizikai alkatrész elkészítése előtt; és mobil robotplatformok, amelyek hegesztési automatizálást biztosítanak nagy, rögzített szerkezetekhez, például hajókhoz, nyomástartó edényekhez és széltornyok szakaszaihoz.
A gyártóknak, akik értékelik, hogy robothegesztés Működésükhöz megfelelő, a gyakorlati kiindulópont a gyártási adatok: hegesztési hézagok darabonkénti száma, éves mennyisége, aktuális utómunkálati sebessége, valamint a kézi hegesztőmunka terhelt költsége. Ezzel a négy számmal egy hiteles ROI-modell órák alatt felépíthető, és a legtöbb közepes volumenű gyártási környezetben manapság a számok döntően az automatizálást részesítik előnyben.