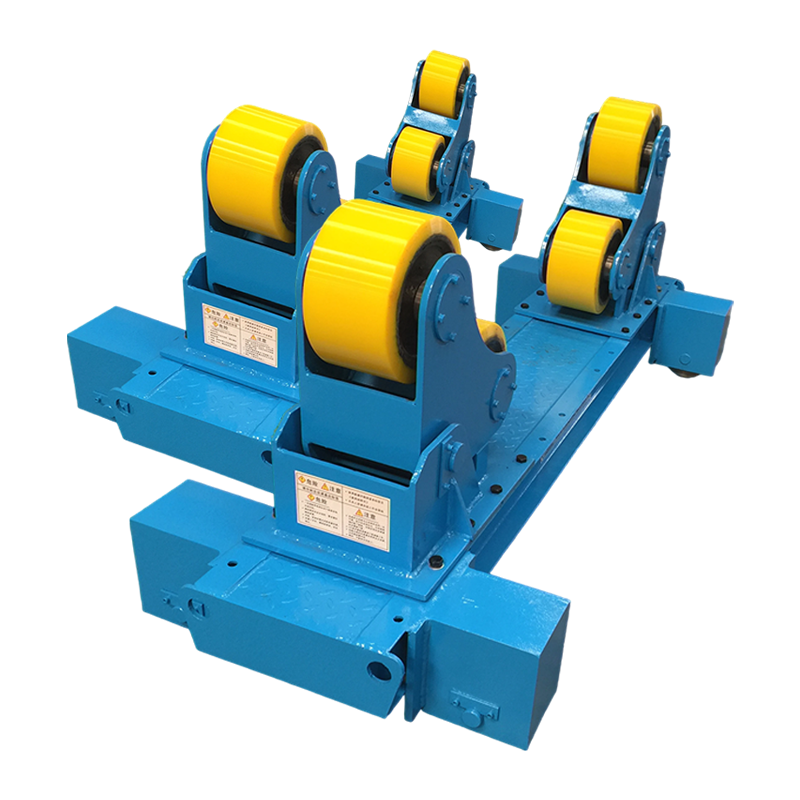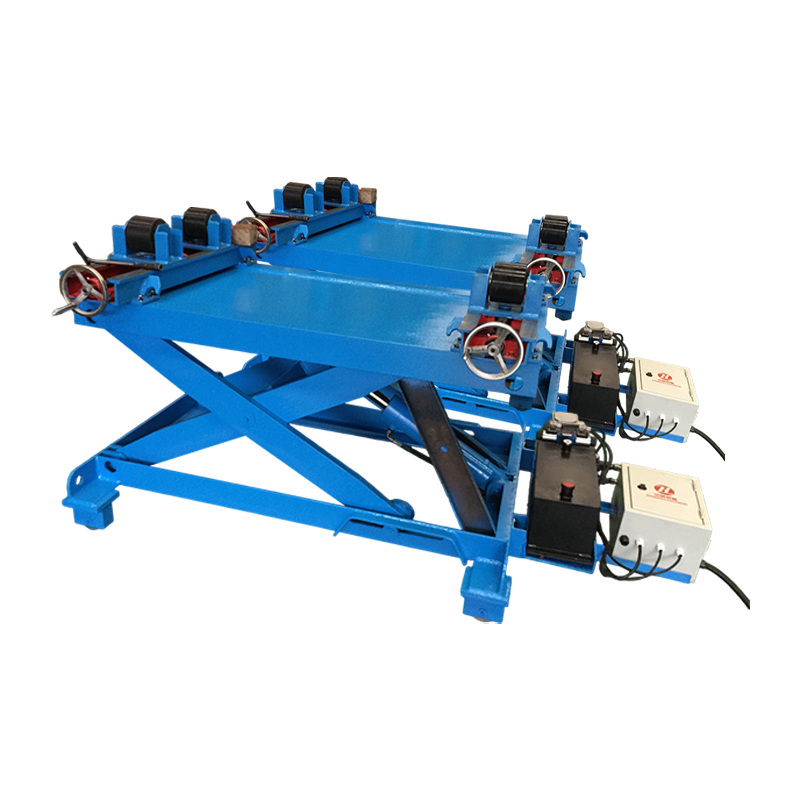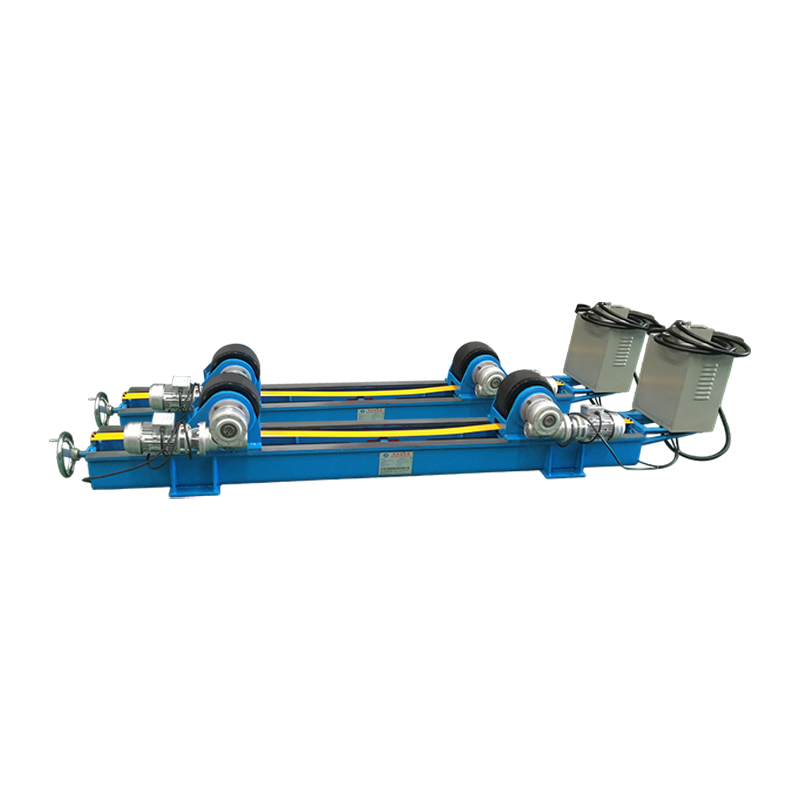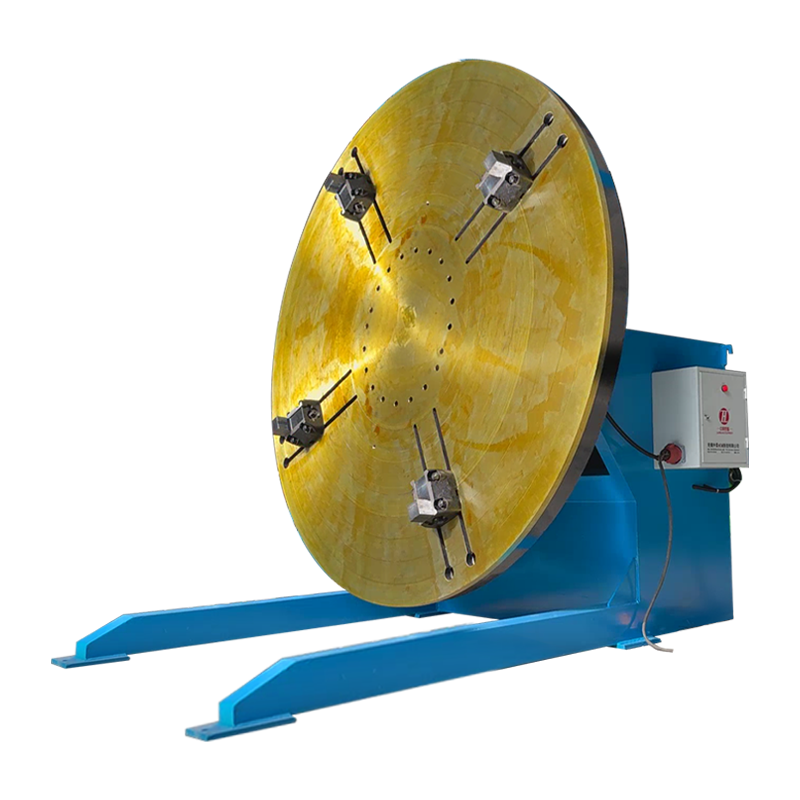
A csőhegesztő pozicionáló egy motoros forgó berendezés, amely szabályozott sebességgel és szögben tartja és forgatja a cső munkadarabot, így a hegesztő az optimális sík vagy vízszintes hegesztési pozíciót a teljes kötésben megtarthatja, ahelyett, hogy saját magát vagy a csövet kézzel áthelyezné. Ahelyett, hogy a fej fölött, függőlegesen vagy rögzített cső körül hegesztene – olyan helyzetek, amelyek csökkentik az ívbekapcsolási időt, növelik a hibaarányt és kimerítik a hegesztőgépet – a pozicionáló folyamatosan forgatja a csövet, így az aktív hegesztőmedence mindig a leginkább szabályozható pozícióban ül: a 12 órás vagy 1-2 órás lapos pozícióban.
A 2024-es termelékenységi tanulmány szerint a Amerikai Hegesztő Társaság (AWS) , a csőhegesztő pozicionálót használó hegesztők elérik 40-65%-kal magasabb lerakódási arány a kézi minden helyzetű csőhegesztéshez képest, miközben a hegesztési hibák aránya akár 55% . A hegesztési pozicionálók globális piacát becsülték 620 millió USD 2024-ben és az előrejelzések szerint eléri 1,1 milliárd USD 2031-ig 8,6%-os CAGR-on (Forrás: MarketsandMarkets, 2025), a csővezeték-infrastruktúra, a nyomástartó edények gyártása és az automatizált hegesztőrendszerek növekedése miatt.
Hogyan működik a csőhegesztő pozícionáló
A csőhegesztő pozicionáló úgy működik, hogy a csövet egy változtatható fordulatszámú motor által meghajtott forgó fejrészhez rögzíti, lehetővé téve a hegesztő számára, hogy a pisztolyt álló helyzetben tartsa, miközben a cső pontosan illeszkedő sebességgel forog alatta. Ez alapjaiban változtatja meg a hegesztési geometriát egy összetett 3D-s térbeli problémáról egy egyszerű 2D-s lapos helyzetű hegesztésre.
Alapvető mechanikai alkatrészek
- Fejrész (meghajtó egység) — Motoros oldal, amely megfogja és forgatja a csövet. Tartalmazza a sebességváltót, a motort (általában AC szervo vagy egyenáramú változó fordulatszámú) és a tokmányt vagy az előlapot. A fejtartó határozza meg a pozicionáló maximális nyomatékát, fordulatszám-tartományát és billenési képességét.
- Farokszár (támasztó egység) — A passzív támasztóvég, amely a cső másik végét tartja, megakadályozva a hosszabb vagy nehezebb csövek megereszkedését és vibrációját. A farokrész a sín vagy az ágy mentén csúszik, hogy alkalmazkodjon a különböző csőhosszokhoz.
- Tokmány vagy előlap — A pozicionáló és a cső közötti fogófelület. A kerek csövekhez hárompofás tokmányokat használnak; az állítható szorítókarokkal ellátott előlapok karimás végű, szabálytalan alakú vagy nagyon nagy átmérőjű fogantyúk.
- Sebesség szabályozó — Változtatható frekvenciájú meghajtó (VFD) vagy tirisztoros vezérlő, amely percenkénti fordulatszámban állítja be a forgási sebességet. A hegesztő a kiválasztott folyamathoz és huzalelőtolási sebességhez szükséges hegesztési sebességnek megfelelő fordulatszámot választja.
- Döntő mechanizmus — A dönthető pozicionálós modelleken egy másodlagos motor vagy csigahajtómű megdönti a teljes forgástengelyt, lehetővé téve a csőkarimák és a T-idomok sarokvarratainak optimális 45 fokos szögben történő elhelyezését.
A forgási sebesség számítása
A helyes forgási sebesség beállítása a csőhegesztő pozicionáló legkritikusabb működési paramétere. A szükséges fordulatszámot a célhegesztési sebességből és a cső kerületéből számítják ki:
RPM = utazási sebesség (mm/perc) / (Pi x cső külső átmérője (mm))
Például egy 168 mm-es (6 hüvelykes) külső átmérőjű cső GMAW-eljárással 400 mm/perc célsebességgel történő hegesztéséhez: 400 / (3,14159 x 168) = körülbelül 0,76 ford./perc . A legtöbb csőhegesztő pozicionáló 0,1–5 ford./perc fordulatszám-tartományt fed le, a prémium CNC-modellek pedig 0,01–10 ford./perc sebességet kínálnak a mikrohegesztéshez a nagy lerakódású merülőíves alkalmazásokhoz.
Milyen típusú csőhegesztő pozícionálók érhetők el?
A csőhegesztő pozicionálók öt fő konfigurációban állnak rendelkezésre, amelyek mindegyike a csőméret, a kötés típusa, a gyártási mennyiség és a költségvetés eltérő kombinációjához illeszkedik. A helytelen típus kiválasztása a leggyakoribb és legköltségesebb hiba a pozicionáló beszerzés során.
1. Fejtartó-farokszár (H-T) pozícionáló
A hegesztőfej-végtartó konfiguráció a legelterjedtebb csőhegesztő-pozícionáló típus gyártóüzemekben, amelyek 50 mm-től 1200 mm-es külső átmérőjű és 12 méteres vagy annál hosszabb csövek kezelésére szolgálnak. A cső a hajtott fejszár és a csúszó farok között van megtámasztva, amely egy közös alapsínre van felszerelve. Ez az elrendezés kiküszöböli a cső megereszkedését, és stabil forgást tesz lehetővé nagyon alacsony fordulatszámon nehéz csövek esetén. A tipikus teherbírás típustól függően 500 kg és 20 000 kg között van.
2. Forgóasztal (forgóasztal) pozícionáló
A forgótányér-pozícionáló a csőszerelvényt vízszintes vagy dönthető asztalfelületen forgatja, így ideális rövid csőtekercsekhez, karimás szerelvényekhez és cső-karima hegesztésekhez. Az asztal jellemzően 0-135 fokban dönthető, ami lehetővé teszi, hogy a kötés lapos vagy vízszintes hengerelt helyzetben legyen, függetlenül az eredeti tájolástól. Az 50-5000 kg-os teherbírás általános, így a forgótányér sokoldalúan használható kis és közepes csőátmérőkhöz körülbelül 600 mm-ig.
3. Csőforgató (hengerkészlet / görgő pozicionáló)
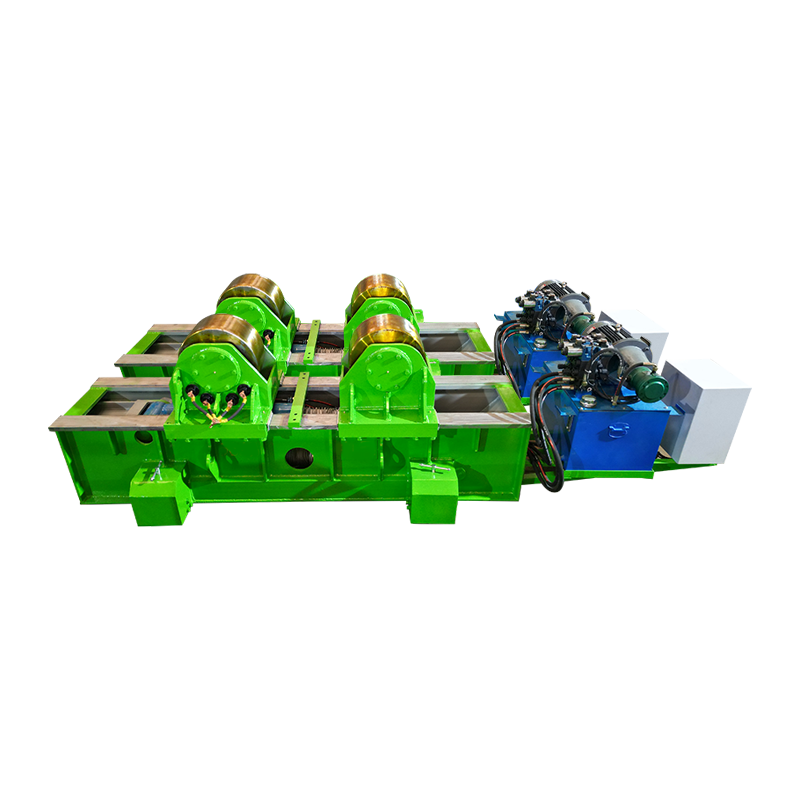
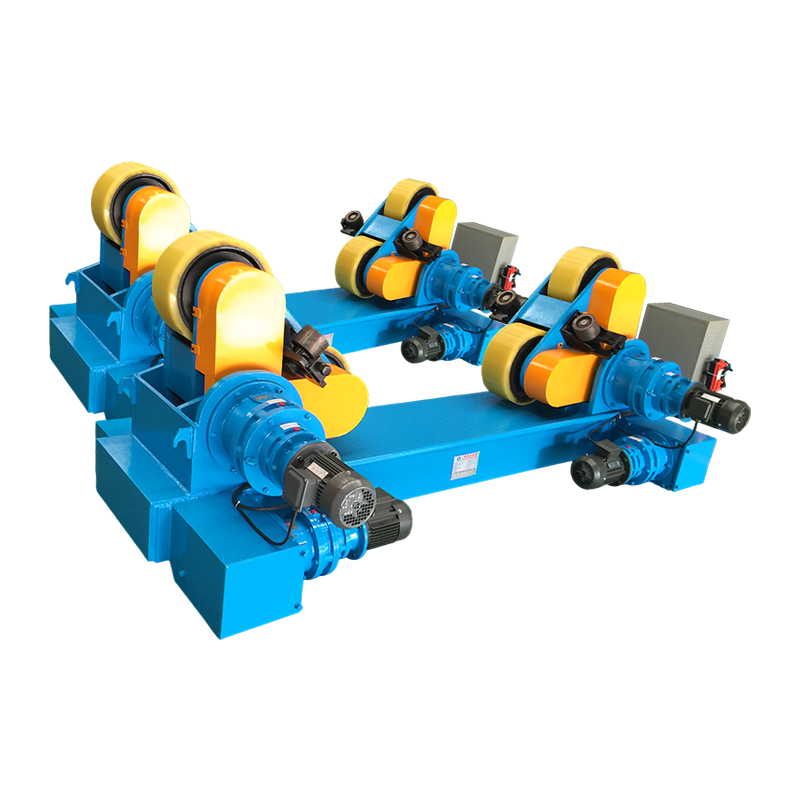
A csőforgatók – más néven görgős pozicionálók vagy csőtekercs-készletek – nagy átmérőjű csöveket és nyomástartó edényeket támogatnak és forgatnak hajtott gumi- vagy acélgörgőkön, amelyek átmérője 150 mm-től 3000 mm-ig vagy nagyobb. A tokmány alapú pozicionálókkal ellentétben, amelyek a csővéget fogják meg, a görgős pozícionálók a csövet a külső felülete mentén támasztják alá, így alkalmasak nagyon hosszú vagy nagyon nehéz csőszakaszokhoz, amelyek nem konzolosak a fejtartóból. A görgős pozicionálók a csővezeték orsógyártásának és a nyomástartó edény kerületi varrathegesztésének szabványos eszközei.
4. Orbitális csőhegesztő pozícionáló
Az orbitális hegesztési pozicionáló egy rögzített cső külső oldalára rögzíthető, és a hegesztőpisztolyt a cső kerülete körül forgatja, így ez a megfelelő megoldás, ha maga a cső nem mozgatható. Az orbitális pozicionálókat széles körben használják gyógyszerészeti, félvezető- és élelmiszer-minőségű rozsdamentes acélcsövekben, ahol a csövek már be vannak építve a folyamatrendszerekbe. Kiválóan ismételhető, kódminőségű hegesztési varratokat érnek el minimális emberi beavatkozással, a hegesztési varrat megismételhetősége jobb, mint 0,1 mm-es vágópisztoly pozícióeltérés.
5. Manipulátorba integrált pozicionáló
A manipulátorba integrált csőhegesztő pozicionáló egyesíti a hegesztőoszlop- és gém-manipulátort egy szinkronizált fejszár-végtámasz-pozícionálóval, hogy egy teljesen automatizált egyműködtetős hegesztőcellát hozzon létre. A manipulátor a hegesztőpisztolyt a megfelelő magasságba és távolságra helyezi, miközben a pozicionáló forgatja a csövet. Mindkét tengely egy CNC-vezérlőn keresztül szinkronizálva van, így a munkadarab felületén a haladási sebesség állandó, függetlenül a csőátmérőtől. Ez a konfiguráció alapfelszereltség a nagy volumenű csőorsó-gyártó műhelyekben és a tengeri platformmodul-építésben.
Csőhegesztő pozícionáló típusok összehasonlítása: melyik illik az Ön alkalmazásához?
A pozícionáló típusának az alkalmazáshoz való illesztése a legfontosabb kiválasztási döntés — az alulteljesítményű vagy rossz konfigurációjú pozicionáló a munkadarab megcsúszását, egyenetlen forgását és a hegesztési minőség hibáit okozza, amelyek a teljes hatékonysági előnyt megcáfolják.
| Írja be | Cső OD tartomány | Max. terhelés | Döntési lehetőség | A csőnek mozgathatónak kell lennie? | Legjobb alkalmazás |
| Headstock-Tailstock | 50-1200 mm | 500-20 000 kg | Opcionális (0–90 fok) | Igen | Gyártóüzlet; hosszú csőtekercsek |
| Lemezjátszó | 50-600 mm | 50-5000 kg | Igen (0–135 deg) | Igen | Rövid orsók; cső-karima hegesztések |
| Csőforgató (görgők) | 150-3000 mm | 1000-200000 kg | Nem | Igen | Nagy átmérőjű edények; hosszú futások |
| Orbitális pozicionáló | 6–300 mm (tipikus) | N/A (a fáklya forog) | N/A | Nem (pipe is fixed) | beépített csövek; higiénikus csövek |
| Manipulátorba integrált | 100-1500 mm | 500-30 000 kg | Igen (CNC-controlled) | Igen | Nagy térfogatú automatizált cellák |
1. táblázat: Csőhegesztő pozicionáló típusok összehasonlítása az alkalmazási alkalmasság szerint. Források: AWS D1.1 Structural Welding Code; gyártó műszaki specifikációi; Gyártók és Gyártók Nemzetközi Szövetsége.
Miért javítja drámaian a csőhegesztő pozícionáló a hegesztés minőségét és termelékenységét?
A csőhegesztő pozicionáló fő előnye, hogy a legnehezebb hegesztési pozíciókat (6G felső, függőleges 5G) a legkönnyebb és legtermékenyebb pozícióvá alakítja (lapos 1G / hengerelt) a kötés kerületének minden hüvelykére. Ez az egyetlen változtatás mérhető javulást eredményez minden kulcsfontosságú gyártási mutatóban.
Lerakódási sebesség és utazási sebesség
A lapos helyzetű hegesztés lényegesen nagyobb huzalelőtolást és áramerősség-beállítást tesz lehetővé, mint a fej feletti vagy függőleges helyzeteknél, közvetlenül növelve a fémlerakódási sebességet. A GMAW (MIG) hegesztésnél a lapos helyzetű lerakódási sebesség elérheti a 6–9 kg/órát, szemben a 2–4 kg/órával függőleges helyzetben és az 1,5–3 kg/órával fej feletti helyzetben (Forrás: Lincoln Electric Welding Procedure Guide, 2024). A csőhegesztési pozicionáló használata az összes hegesztési varrat lapos hengereléséhez ezért a csőgyártási munkák során hegesztőóránként több mint kétszeres teljesítményt érhet el.
Hegesztési hibák csökkentése
A pozícionálóval hengerelt csőhegesztések következetesen alacsonyabb porozitást, ömlesztés hiányát és alámetszett hibaarányt mutatnak, mint az ugyanazon a csatlakozáson végzett manuális, minden helyzetű hegesztések. Egy tanulmány, amelyet a Journal of Manufacturing Processes (2023) összehasonlítva az 5G fix helyzetű hegesztést a pozicionáló hengerelt 1G hegesztéssel API 5L Grade X65 csövön:
- Porozitási arány: 5G fix = 2,4%; pozicionáló hengerelt = 0,4% (83%-os csökkenés)
- A fúzió hiányával kapcsolatos események: 5G fix = 1 4 illesztésenként; pozícionáló hengerelt = 1/22 kötés
- Radiográfiai elfogadási arány (ASME B31.3 szerint): 5G fix = 88%; pozicionáló hengerelt = 98,5%
- Átdolgozás költsége kötésenként: 5G fix = 340 USD átlag; pozicionáló hengerelt = 48 USD átlag
A hegesztő ergonómiája és a fáradtság csökkentése
A fej feletti és kényelmetlen helyzetű hegesztések kiküszöbölése jelentősen csökkenti a mozgásszervi megerőltetést és a hegesztő fáradtságát, közvetlenül megnövelve a műszakonkénti produktív hegesztési időt. A felső ívhegesztés UV-sugárzást hoz létre a hegesztő arcán és nyakán, a kar hosszan tartó vállmagasság fölé emelését igényli, és fröccsenés keletkezik, amely a hegesztő felé hullik. Az OSHA ergonómiai irányelvei ezeket jelentős sérülési kockázati tényezőkként azonosítják. A pozicionálóval felszerelt hegesztők általában kényelmes ülő vagy álló testhelyzetet tartanak fenn, miközben a pisztolyt könyökmagasságban helyezik el a műszak alatt, így egyenletesebb technikát és alacsonyabb hibaarányt tesz lehetővé a munkavégzés utolsó óráiban.
Főbb jellemzők, amelyeket értékelni kell a csőhegesztő pozícionáló kiválasztásakor
Hét műszaki specifikáció határozza meg, hogy a csőhegesztő pozicionáló megbízhatóan teljesít-e az Ön konkrét alkalmazásában – ezek bármelyikének alulspecifikálása olyan problémákat okoz, amelyeket a vásárlás után nehéz és költséges kijavítani.
| Specifikáció | Mit jelent | Alulméretezett kockázat | Ajánlott biztonsági határ |
| Terhelhetőség (kg) | Maximális munkadarab súly rögzítőkkel együtt | Motor túlterhelés, tokmány csúszás, sebességváltó meghibásodás | A maximális várható terhelés 150%-a |
| Tokmány / előlap átmérője (mm) | Max. megfogható cső külső átmérője | Képtelenség megfogni a csövet; excentrikus terhelés | Válasszon 20%-kal nagyobbat, mint a maximális cső külső átmérője |
| Sebességtartomány (RPM) | Minimális és maximális forgási sebesség | Nem egyezik meg a szükséges haladási sebességgel | Minden csőméretnél ellenőrizze a számított fordulatszámot |
| Orsó nyomatéka (N-m) | A motor által elviselhető forgási erő | Leállás excentrikus vagy nagy terhelés alatt | Vegye figyelembe az excentricitást a nyomatékszámításban |
| Döntéstartomány (fok) | A forgástengely szöge vízszintestől | Nem lehet hozzáférni a karima filé pozícióihoz | Minimum 90 fok a teljes rugalmasság érdekében |
| Sebesség stabilitás (%) | A forgási sebesség változása terhelés alatt | Egyenetlen varratperem szélessége és behatolása | 1%-nál kisebb sebességváltozást igényel |
| Átmenő furat (üreges orsó) | Fúrás az orsó közepén | Az öblítőgázt vagy a vezetékeket nem lehet átvezetni | Rozsdamentes/reaktív fémekhez nélkülözhetetlen |
2. táblázat: A kritikus csőhegesztő pozicionáló specifikációi és kiválasztási útmutató. Források: AWS C4.1 Welding Positioner Standard; ASME BPVC IX. szakasz; gyártói alkalmazástechnikai irányelvek.
Milyen előnyei vannak a különböző hegesztési eljárásoknak a csőhegesztő pozícionálóból
Minden ívhegesztési folyamat előnyt jelent a pozicionáló használatából, de a javulás mértéke folyamatonként jelentősen változik – a merülőíves hegesztés (SAW) profitál a legjobban, mivel fizikailag lehetetlen a SAW-t a síktól eltérő helyzetben elvégezni.
- Merülőíves hegesztés (SAW) — A fűrészgép sík helyzetet követel meg abszolút kényszerként; a szemcsés fluxus nem maradhat a helyén ferde vagy függőleges felületeken. A csőhegesztő pozícionáló ezért nem kötelező a SAW on pipe esetében – ez műszaki előfeltétel. A pozícionáló-hengerelt csövön lévő SAW 10-20 kg/óra lerakódási sebességet ér el, így a 12 mm-nél nagyobb falvastagságnál elérhető legmagasabb termelékenységű csőhegesztési módszer.
- GMAW / MIG hegesztés — A gyártóüzemekben a csőhegesztő pozicionálókkal kapcsolatos leggyakoribb eljárás. A permetezési átviteli mód (a legproduktívabb GMAW-változat) csak lapos és vízszintes helyzetben használható; egy pozicionáló lehetővé teszi a permet átadását a csőkötés teljes kerületén. Termelékenységnövekedés a fix helyzetű rövidzárlatos GMAW-hoz képest: jellemzően 60-120%.
- GTAW / AWI hegesztés - Rozsdamentes, króm-moly és egzotikus ötvözetből készült csövek gyökércsavarjaihoz használják, ahol a radiográfiai minőség kötelező. A pozicionáló lehetővé teszi a hegesztő számára, hogy állandó tócsát és égőszöget tartson fenn a cső tetején (12 órai pozíció), ahol a legkedvezőbb a hegesztőmedencére ható gravitációs húzás, javítva a gyökérgyöngy minőségét és csökkentve az átégési kockázatot.
- FCAW (folyasztómagos ívhegesztés) — A pozícionáló használata szükségtelenné teszi a gázmentes (önárnyékolt) FCAW elektródákat a csőcsatlakozásokon, lehetővé téve a jobb minőségű, gázzal árnyékolt FCAW változatok használatát a teljes csatlakozási kerületen. A gázárnyékolt FCAW kevesebb fröcskölést és jobb mechanikai tulajdonságokat produkál, mint az önvédő alternatívák.
- SMAW (stick / kézi fémív) — Még a pálcás hegesztés is jelentős előnyökkel jár a pozicionáló használatából. A szőtt gyöngy technikája lapos helyzetben következetesen felülmúlja a felső húrperemeket a lerakódás egyenletességében, és az elektródacsonk-veszteség (jellemzően 15–20% felülről) lapos helyzetben 5% alá csökken.
Csőhegesztő pozícionáló vs. Kézi minden helyzetű hegesztés: Részletes összehasonlítás
A pozícionálóval segített és a kézi, minden helyzetű csőhegesztés közötti termelékenységi és minőségi különbség elég jelentős ahhoz, hogy a legtöbb gyártási környezetben 3–9 hónapon belül teljes megtérülést generáljon a pozicionáló befektetésen.
| Metrikus | Csőhegesztő pozícionáló | Kézi minden helyzetű hegesztés |
| Hegesztő elhelyezési követelmény | Helyhez kötött; egy helyen tartott fáklyát | A hegesztőnek folyamatosan kell mozognia a csatlakozás körül |
| Hegesztési pozíciók merültek fel | Csak lapos (1G / PA) | Minden pozíció (1-6G) |
| GMAW lerakódási arány | 6-9 kg/óra | 1,5-4 kg/óra |
| Arc-on idő hatékonysága | 65-80% | 25-45% |
| Radiográfiai elfogadási arány | 97–99% | 82-92% |
| Hegesztői bizonyítvány szükséges | 1G / csak lapos pozíció | 6G (all-position) tanúsítvány |
| Ergonomikus sérülésveszély | Alacsony (kényelmes állva / ülve) | Magas (fej fölött, térdelő, görcsös testhelyzetek) |
| Skálázhatóság automatizálással | Közvetlenül integrálható a robotkarral / manipulátorral | Nemt scalable without full re-engineering |
| Tőkeköltség | 3 000–150 000 USD kapacitástól függően | nulla berendezés költsége; magasabb munkaerőköltség |
3. táblázat: Csőhegesztési pozicionáló és kézi minden helyzetű hegesztés összehasonlítása. Források: AWS Welding Handbook Vol. 2; Miller Electric Productivity Studies 2024; ESAB alkalmazásmérnöki adatok.
Mely iparágak használják a legszélesebb körben a csőhegesztő pozícionálókat?
A csőhegesztő pozicionálók nélkülözhetetlenek minden olyan iparágban, ahol a csőkötések minősége, termelékenysége és a kódmegfelelés kritikus követelmény. A következő ágazatok képviselik az elsődleges piacokat:
- Olaj és gáz (felfelé és középen) — Csővezeték-orsó gyártása gyűjtőrendszerekhez, szállítócsővezetékekhez és tengeri platformokhoz. Az API 1104 és az ASME B31.4/B31.8 kód követelményei azt jelentik, hogy minden hegesztési varratnak át kell mennie radiográfiai vagy AUT ellenőrzésen. A pozícionáló használata bevett gyakorlat minden nagyobb csőgyártó üzemben. A globális csővezeték-építési piac értéke 2024-ben 9,2 milliárd USD volt (Forrás: GlobalData, 2025).
- Petrolkémiai és Finomító építése — A króm-moly (P91, P22) és ausztenites rozsdamentes acélból készült technológiai csővezetékekhez GTAW gyökérút és GTAW vagy GMAW töltési átvezetés szükséges az ASME B31.3 szerint. A pozícionáló hengerelt hegesztés öblítőgáz-kiegyenlítéssel (amelyet az üreges orsós pozicionálók tesznek lehetővé) a szükséges technika a radiográfiai minőségű rozsdamentes gyökerekhez.
- Áramtermelés — Kazáncsövek, gőzfejek és turbina bemeneti csövek króm-moly és nikkelötvözetből. Az ASME Boiler and Pressure Vessel Code (BPVC) I. szakaszának követelményei a hegesztési hibák zéró toleranciáját jelentik; a pozícionáló használata minőségbiztosítási előfeltétel a legtöbb erőmű-építési specifikációban.
- Hajóépítés és offshore gyártás — Csőrendszerek meghajtáshoz, tűzoltáshoz, ballaszthoz és hidraulikához. Az offshore platformokhoz nagy mennyiségű ötvözött csőorsó-gyártásra van szükség a DNVGL-ST-F101 és az AWS D1.1 kódok szerint. A görgős pozicionálók kezelik a felső modulokban szokásos nagy átmérőjű csőszakaszokat.
- Élelmiszerek, italok és gyógyszerészeti termékek — Higiénikus rozsdamentes acél technológiai csővezetékek (316L, 316Ti) CIP/SIP rendszerekhez. Az orbitális csőhegesztési pozicionálók kötelezőek azokhoz az illesztésekhez, amelyeknek meg kell felelniük a 3-A egészségügyi szabványoknak vagy az ASME BPE (Bioprocessing Equipment) felületminőségi követelményeinek, ahol a belső hegesztési peremprofilok ugyanolyan szigorúan ellenőrzöttek, mint a külső méretek.
Gyakran ismételt kérdések a csőhegesztő pozícionálókkal kapcsolatban
Q1: Milyen méretű csőhegesztő pozicionálóra van szükségem?
Olyan pozicionálót válasszon, amelynek teherbírása legalább 150%-a a legnagyobb várható munkadarab tömegének, és olyan tokmány- vagy görgőátmérőjű, amely kényelmesen alkalmazkodik a maximális cső külső átmérőjéhez. A terhelés kiszámításakor mindig vegye figyelembe a csőre erősített rögzítőelemek, beállító szerszámok vagy hegesztési támgyűrűk súlyát. Excentrikus terheléseknél (például nagy fúvókával vagy egyik oldalon leágazó csatlakozással rendelkező csőszerelvény) számítsa ki az excenternyomatékot, és hasonlítsa össze a pozicionáló névleges nyomatékkapacitásával, amelyet jellemzően az alapterhelési besorolástól elkülönítve tesznek közzé. Ha kétségei vannak, növelje a méretet – a túlméretezett pozicionáló kisebb igénybevétel mellett működik, és hosszabb az élettartama.
2. kérdés: Használható-e csőhegesztő pozicionáló automatizált vagy robothegesztéssel?
Igen – a csőhegesztő pozicionálók a robothegesztő cellák alapvető alkotóelemei, és kifejezetten a robotvezérlőktől és CNC hegesztőrendszerektől érkező szinkronjelek fogadására készültek. Egy szinkronizált robothegesztő cellában a robotvezérlő sebességparancsot küld a pozicionáló szervohajtásának, amely valós időben állítja be a forgási sebességet, hogy a hegesztés előrehaladtával az ív haladási sebessége állandó maradjon. A kommunikációs interfészek közé tartozik analóg 0–10 V, RS-485 Modbus, PROFIBUS, EtherCAT és DeviceNet, a pozicionáló és a robot generációjától függően. Ez az integráció kiküszöböli annak szükségességét, hogy a robot bonyolult ívpályákat kövessen a cső kerülete körül, ami jelentősen leegyszerűsíti a robotprogramot és javítja az útvonal pontosságát.
Q3: Hogyan befolyásolja a csőhegesztő pozicionáló a hegesztő képesítési követelményeit?
A csőhegesztő pozicionáló használata csökkenti a szükséges hegesztői képesítést összállásról (6G vagy 6GR) csak lapos pozícióra (1G), ami jelentősen kibővíti a munkához rendelkezésre álló képzett hegesztők körét. Az AWS D1.1 és az ASME IX. szakasza szerint a 6G csőhegesztő minősítés a legmagasabb minősítés, amely minden pozícióra kiterjed, és gyakorlatilag bármilyen horonyhegesztési geometriára képesíti a hegesztőt. Jelentős gyakorlatot igényel, és prémium bért parancsol. A pozícionáló-hengerelt munkákhoz elegendő egy kevésbé gyakorlott hegesztő által megszerezhető 1G képesítés. Azokon a munkaerőpiacokon, ahol kevés a 6G tanúsítvánnyal rendelkező hegesztő, a pozicionáló alkalmazása közvetlenül megoldja a munkaerő szűk keresztmetszetét.
4. kérdés: Mi a különbség a csőhegesztő pozicionáló és a csőforgató között?
Egy csőhegesztő pozicionáló megragadja a csövet az egyik vagy mindkét végén, és elforgatja azt egy fejtartóról, míg egy csőforgató a csövet kívülről hajtott görgőkön támasztja meg a külső felülete mentén. A legfontosabb funkcionális különbség a megfogási módban van: a pozicionálónak hozzá kell férnie a csővéghez a tokmány felszereléséhez, míg a görgős forgó bármilyen hosszúságú csőszakaszt képes megtámasztani és elforgatni a véghez való hozzáférés nélkül. A görgős forgatókat előnyben részesítik nagyon nagy vagy nehéz csövek (500 mm-es külső átmérő felett), hosszú szakaszok (6 méter felett) és nyomástartó edények esetén, ahol a vég elérését az edény geometriája korlátozza. A fejtartó-farkúp pozícionálók pontosabb forgásszabályozást biztosítanak, és képesek dönteni, így jobban megfelelnek a kisebb átmérőjű precíziós munkákhoz.
Q5: Hogyan karbantarthatok egy csőhegesztő pozicionálót?
A csőhegesztő pozicionáló kritikus karbantartási feladatai a sebességváltó kenése, a tokmánypofák ellenőrzése és tisztítása, a motor- és hajtáselektronika ellenőrzése, valamint a földelőkábel ellenőrzése. A hajtóműolajat 2000 üzemóránként vagy évente kell cserélni, attól függően, hogy melyik következik be előbb, a gyártó által megadott olajviszkozitás használatával (jellemzően ISO VG 220 hajtóműolaj). A tokmánypofák felgyülemlik a fröcskölést és a lerakódást, ami csökkenti a megfogási erőt – 500 óránként meg kell tisztítani, és ellenőrizni kell a pofák fogazatának kopását. A földelő vezetéket (amely a hegesztőáramot a pozicionálón keresztül visszavezeti a hegesztő áramforráshoz) hetente ellenőrizni kell, hogy nem sérült-e a szigetelés; a megszakadt földelés visszatérő hegesztőáramot kényszerít át a sebességváltó csapágyain, ami gyors csapágyhibát okoz.
6. kérdés: Mi az üreges orsócső hegesztő pozicionáló, és mikor van rá szükség?
Az üreges orsó-pozícionálónak van egy furata a forgó fejrész orsójának közepén, így az öblítőgáztömlők, elektromos kábelek vagy adatvezetékek összegabalyodás nélkül áthaladhatnak a forgástengelyen. Ez a tulajdonság elengedhetetlen rozsdamentes acél, titán, duplex rozsdamentes vagy bármilyen reaktív fémcső hegesztésekor, ahol a gyökérhegesztés hátoldalát argon vagy nitrogén visszaöblítő gázzal kell védeni a légköri oxigénszennyeződéstől. Üreges orsó nélkül az öblítőgáztömlő a forgó tokmány külseje köré teker, és néhány fordulattal összegabalyodik, így a pozicionáló csak részleges kerületű hegesztésekre korlátozódik, vagy kézi tömlőkezelést igényel – mindkettő meghiúsítja a pozicionáló használatának célját. Szénacél csőhegesztéshez visszaöblítési követelmények nélkül a tömör orsó megfelelő és olcsóbb.
Következtetés: A megfelelő csőhegesztő pozícionáló átalakítja a gyártás gazdaságát
A csőhegesztő pozicionáló nem kényelmi kiegészítő – ez egy termelékenység- és minőségi szorzó, amely megváltoztatja a csőgyártás gazdasági alapjait. Azáltal, hogy a csőkötés minden hegesztését lapos helyzetű varrattá alakítja, függetlenül a csatlakozás irányától, a pozicionáló nagyobb lerakódási arányt, alacsonyabb hibaarányt, kevésbé speciális hegesztői minősítési követelményeket, valamint az automatizált hegesztőrendszerekkel való közvetlen integrációt tesz lehetővé. A fejléc-farok-pozícionáló, a forgótányér, a görgős forgató, az orbitális rendszer vagy a manipulátorba integrált cella közötti választás teljes mértékben az adott csőátmérő-tartománytól, a csatlakozás típusától, a gyártási mennyiségtől és az automatizálási ambícióktól függ.
Az adatok egyértelműek: a szisztematikusan csőhegesztő pozicionálókat használó gyártóműhelyek 40–65%-kal magasabb hegesztői termelékenységet, 55–83%-kal kevesebb hegesztési hibát és 97% feletti radiográfiás átvételi arányt érnek el – olyan eredményeket, amelyeket a kézi mindenállású hegesztés nem tud megbízhatóan összeállítani. A napi néhány csőkötésnél több hegesztési műveletnél a csőhegesztő pozícionáló ROI esete az egyik legegyértelműbb tőkebefektetési döntés a gyártóiparban.