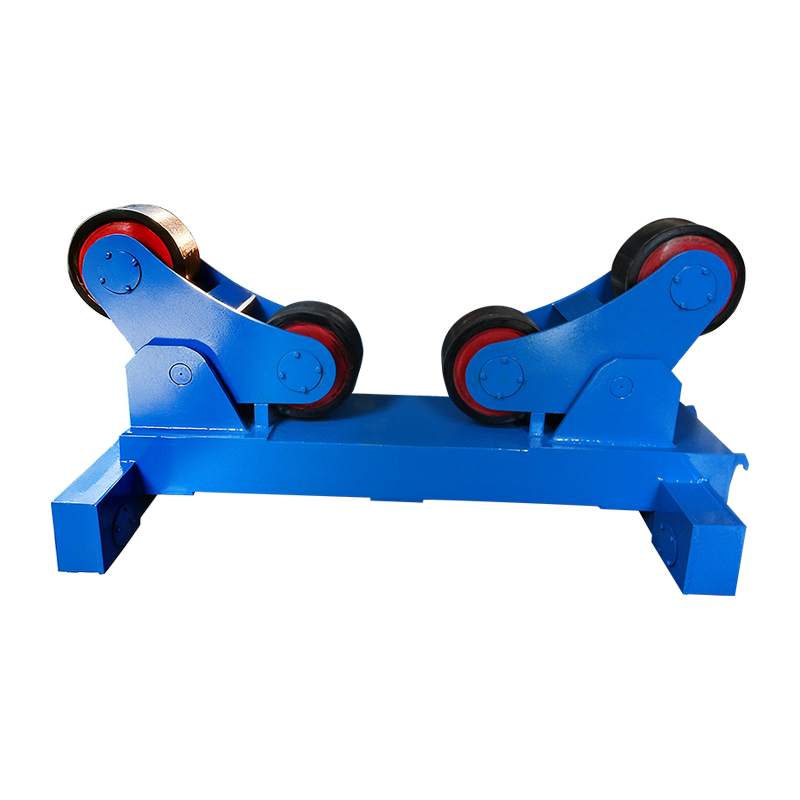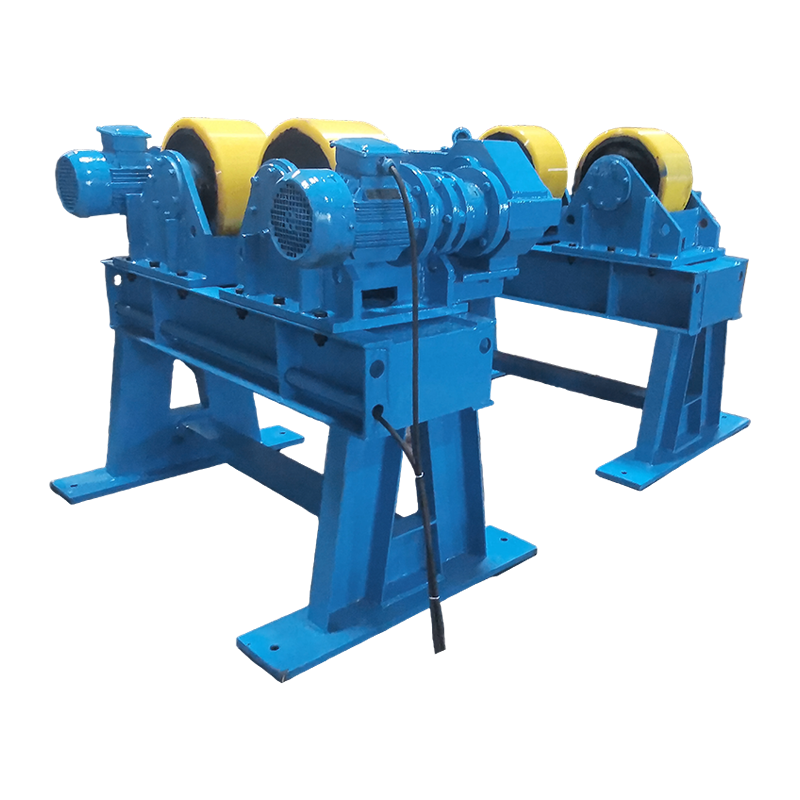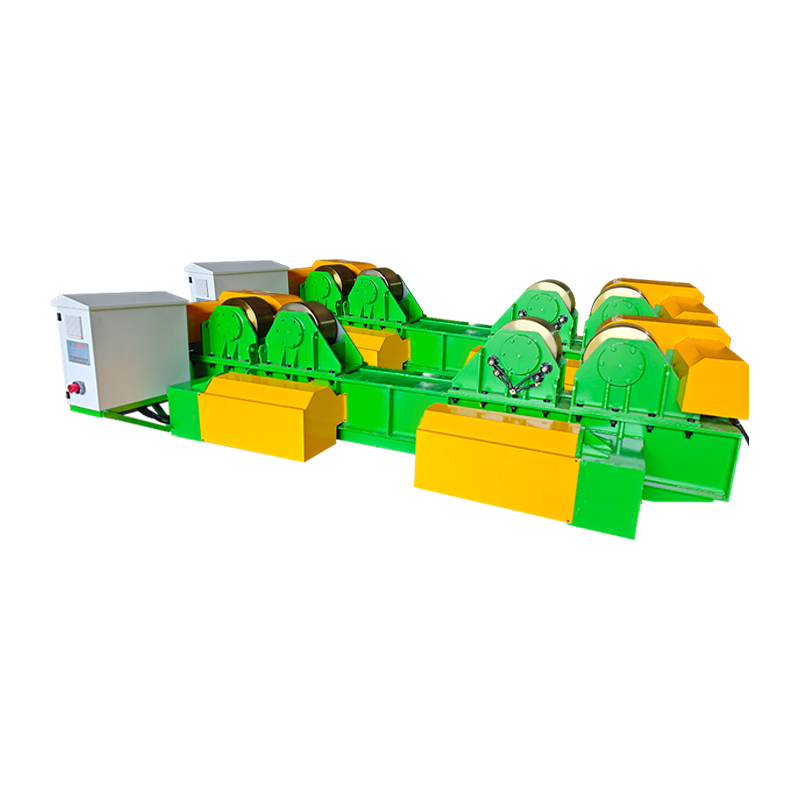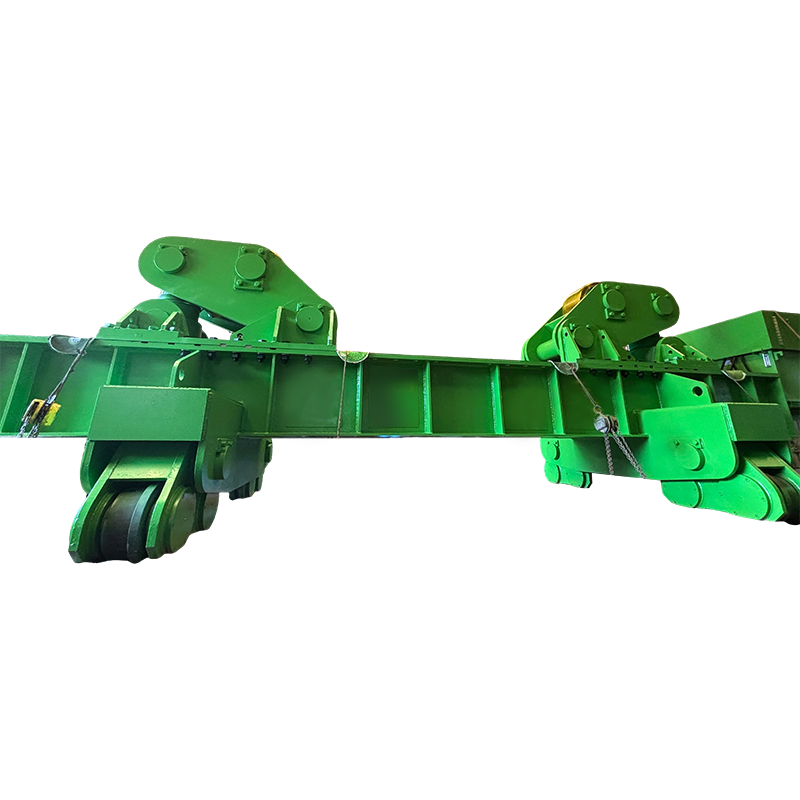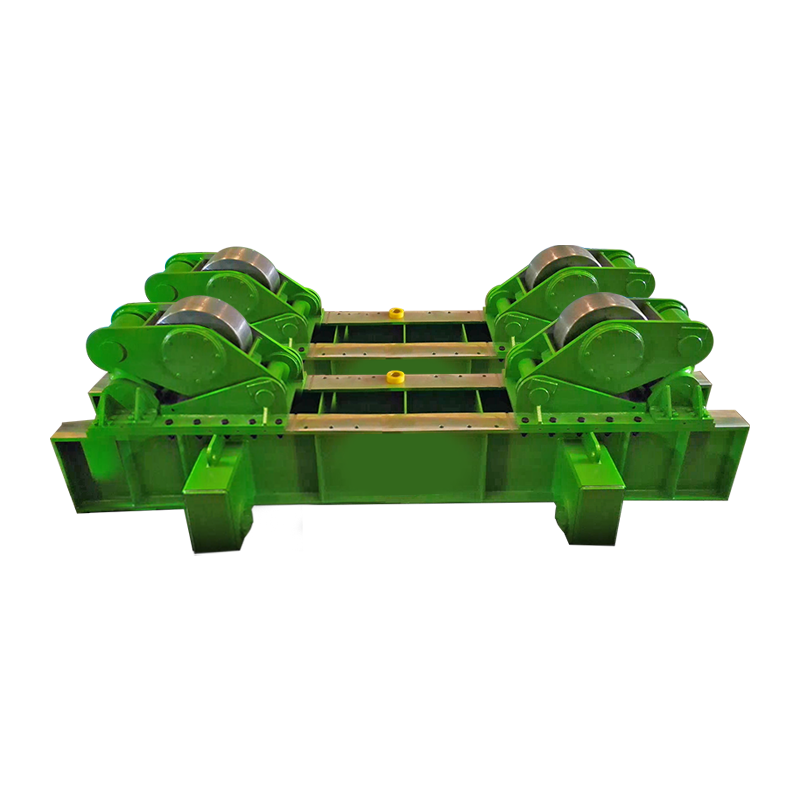
A hegesztő rotátor egy ipari pozicionáló, amely hengeres vagy kerek munkadarabokat – például csöveket, nyomástartó edényeket, tartályokat és kazánokat – szabályozott sebességgel tart és folyamatosan forgat a hegesztési folyamat során. Javítja a hegesztés minőségét és termelékenységét azáltal, hogy lehetővé teszi automatikus körhegesztés lapos (1G) helyzetben , így nem kell hegesztőt áthelyezni egy álló alkatrész köré. A nehézgyártó üzemekben végzett tanulmányok ezt mutatják a hegesztő rotátorok 40-60%-kal csökkentik a kézi áthelyezési időt és javítja a peremállandóságot a fix helyzetű hegesztéshez képest, miközben csökkenti a hegesztő fáradását a hosszú kerületi varratoknál. Minden 200 mm-nél nagyobb átmérőjű hengeres hegesztést feldolgozó gyártólétesítménynél a hegesztő rotátor az egyik legjobban megtérülő eszközbefektetés.
Mi az a hegesztő rotátor? Meghatározás, összetevők és működésük
A hegesztőforgató két vagy több, merev keretre szerelt görgőegységből áll, amelyek egy hengeres munkadarabot tartanak, és pontosan szabályozott sebességgel forgatják, miközben egy hegesztőpisztoly vagy hegesztőfej mozdulatlan marad a kötés felett vagy mellett. Ahelyett, hogy a hegesztőberendezést az alkatrész körül mozgatná, a forgó az alkatrészt a hegesztési ponton túl mozgatja – ez alapvető eltolódás a megközelítésben, amely egyenletes pisztolyszöget, egyenletes haladási sebességet és egyenletes hőbevitelt tesz lehetővé a teljes kerületen.
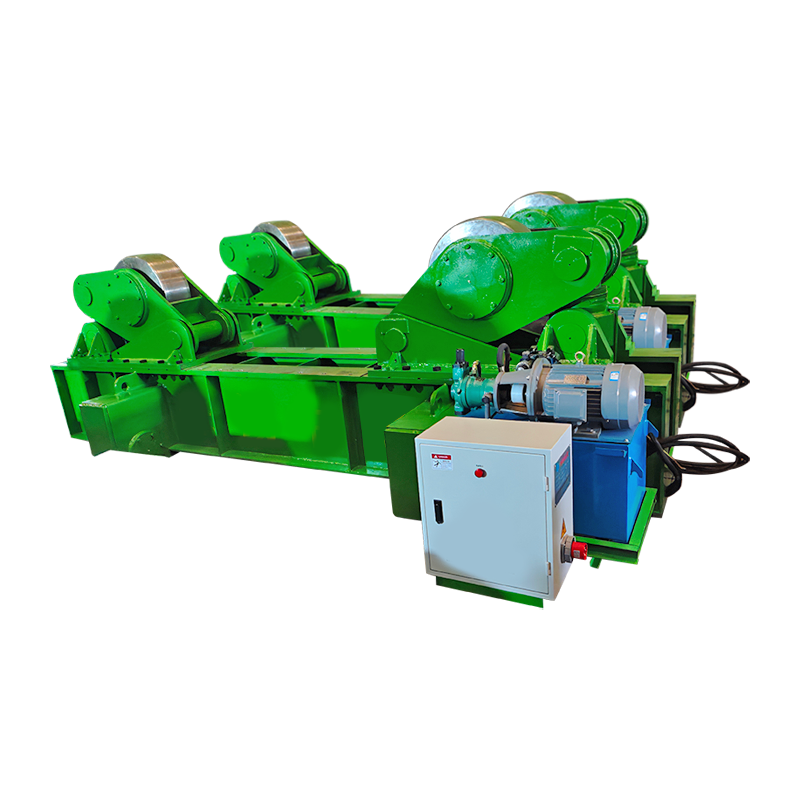
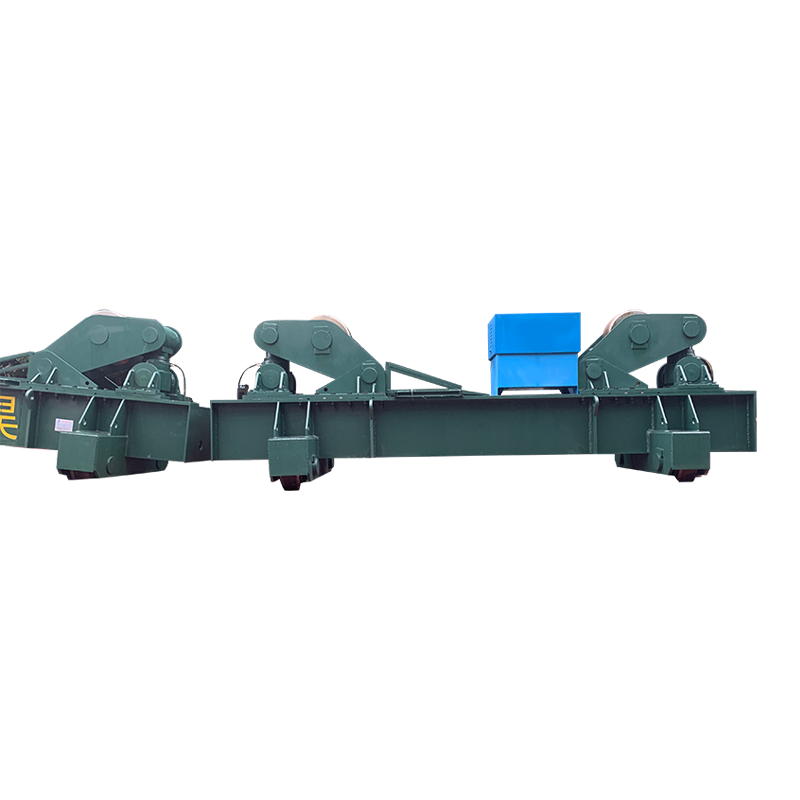
Bármelyik három fő összetevője hegesztő rotátor rendszerek a következők:
- Meghajtó egység: Tartalmazza az elektromos motorral és sebességváltóval meghajtott motoros görgőket. A meghajtó egység szabályozza a forgási sebességet, jellemzően a 0,1-1 ford./perc ipari modelleken, és sebességszabályzóhoz csatlakozik a pontos beállítás érdekében.
- Üresjárati egység: Passzív görgőegység, amely a munkadarab túlsó végét tartja. Követi a meghajtó egység által meghajtott forgást, és szélessége állítható, hogy alkalmazkodjon a különböző cső- vagy tartályátmérőkhöz.
- Vezérlőpult / PLC: Szabályozza a forgási sebességet, irányt, indítást/leállítást, és fejlett modellekben a hegesztési áramforrással való szinkronizálást a teljesen automatizált kerületi hegesztési ciklusokhoz.
A munkadarab a görgőpárok által kialakított V-horonyban vagy síkfelületű bölcsőben fekszik. A görgő szöge és távolsága határozza meg az érintkező átmérőjének tartományát, amelyet a rotátor képes befogadni. A legtöbb szabványos ipari hegesztő rotátors fogantyú átmérői tól 100 mm és 3500 mm között , nagy teherbírású modellekkel, amelyek 6000 mm-ig és tovább is terjednek, nagyméretű hajók gyártásához.
A hegesztő rotátorok típusai: melyik kialakítás illik az Ön alkalmazásához?
A hegesztő rotátoroknak négy fő típusa van , mindegyik különböző terhelhetőséghez, munkadarab geometriához és automatizálási szinthez illeszkedik. A rossz típus kiválasztása a leggyakoribb és legköltségesebb specifikációs hiba a gyártóműhely-beállítás során.
1. Hagyományos hegesztőforgató (fix szögű görgők)
A hagyományos hegesztőforgató rögzített V-szögű görgős kereteket használ, és a legszélesebb körben használt típus az általános cső- és tartálygyártásban. Mind a meghajtó, mind az üresjárati keretek rögzített szögben ülnek – jellemzően 30°-ban vagy 45°-ban –, így stabil bölcsőt képeznek a kerek munkadarabok számára. A görgők távolsága manuálisan állítható be a keretek egy alapsín mentén történő elcsúsztatásával a támogatott átmérő megváltoztatásához. Terhelhetősége tól 1 tonnától 3000 tonnáig páronként. Ez a kialakítás a legköltséghatékonyabb az egységes, szabványos csőátmérőjű létesítményeknél.
2. Önbeálló hegesztőforgató (önbeálló görgők)
Az önbeálló hegesztőforgatók automatikusan igazítják a görgő szögét a munkadarab átmérőjéhez, így nincs szükség a keret kézi áthelyezésére. Minden görgős szerelvény forgókeretet használ, amely a munkadarab súlya alatt nyílik vagy záródik, így széles átmérőtartományban optimális érintkezési szöget tart fenn – jellemzően 150 mm és 3000 mm között - kézi beállítás nélkül. Ez drámaian lecsökkenti a beállítási időt, amikor egy üzlet különböző méretű csöveket kezel a nap folyamán. Az önbeálló kialakítás egyenletesebben osztja el a terhelést a görgő felületén, csökkentve a hengerek helyi kopását.
3. Hengerek esztergálása tartályfejes hegesztési képességgel
A nyomástartó edények és tárolótartályok gyártásához tervezett nagy teherbírású esztergahengerek a hengeres héj és a végsapka (fej) hegesztési műveleteinek kezelésére készültek. Ezek az egységek széles felületű gumi- vagy poliuretán görgőkkel rendelkeznek, amelyek szennyeződésmentes felületet biztosítanak a kész vagy bevont edények számára, valamint csökkentett sebességű hajtóművekkel rendelkeznek, amelyek képesek fenntartani a nagyon lassú, precíz forgási sebességet – olyan alacsony, 0,01 RPM — vastagfalú merülőíves hegesztő (SAW) menetekhez.
4. Motoros hegesztő rotátor CNC / PLC integrációval
A CNC-be integrált hegesztőforgatók közvetlenül szinkronizálják a munkadarab forgási sebességét a hegesztőhuzal előtolási sebességével, haladási sebességével és az áramforrás paramétereivel a teljesen automatizált kerületi hegesztési folyamatokhoz. Ezeket a rendszereket nagy volumenű csőtekercs-gyártásban, offshore platformépítésben és automatizált nyomástartó edénygyártásban használják. Sebesség szinkronizálás pontossága ±0,5% egyenletes hőbevitelt biztosít egységnyi hosszonként – kritikus az ASME, EN 13480 vagy ISO 15614 szabványok szerinti nyomással besorolt alkatrészeken a kód-kompatibilis hegesztéseknél.
Hegesztő rotátor típusok összehasonlítása
| Írja be | Átmérő tartomány | Terhelhetőség | Beállítási idő | Automatizálási szint | Legjobb alkalmazás |
| Hagyományos | 100 mm – 3500 mm | 1 – 1000 t | Kézi (10-20 perc) | Alapvető | Szabványos cső, állandó átmérők |
| Önbeállító | 150 mm – 3000 mm | 1 – 300 t | Automatikus (<2 perc) | Mérsékelt | Vegyes átmérőjű csőtekercsek |
| Nagy teherbírású esztergahengerek | 500 mm – 6000 mm | 10 – 2000 t | Kézi (változó) | Alapvető to Moderate | Nyomástartó edények, tárolótartályok |
| CNC / PLC integrált | 100 mm – 4000 mm | 1 – 500 t | Programozott (<5 perc) | Teljes automatizálás | Nagy volumenű, kódkonform hegesztések |
Felirat: A négy fő hegesztőforgató típus összehasonlítása átmérőtartomány, teherbírás, beállítási idő, automatizálási szint és elsődleges ipari alkalmazás tekintetében.
Főbb jellemzők, amelyeket értékelni kell a hegesztő rotátor kiválasztásakor
A terhelhetőség és az átmérő tartomány a két nem alku tárgya — minden egyéb tulajdonság másodlagos, ha a forgó nem tudja biztonságosan megtámasztani a munkadarabot a kívánt méretben. Itt található egy strukturált útmutató minden kritikus specifikációhoz:
Terhelhetőség
A rotátor teherbírását mindig legalább a legnagyobb várható munkadarab tömeg 1,25-szörösére adja meg biztonsági ráhagyás biztosítása és a dinamikus terhelések figyelembevétele a forgás gyorsítása és lassulása során. Egy 8 tonnás hajóhoz legalább egy névleges rotátorra van szükség 10 tonna . A hegesztőforgató túlterhelése túlnyomja a görgők teherbírását, a keret elhajlást okoz, és a munkadarab katasztrofális elgurulását kockáztatja – ez komoly biztonsági kockázatot jelent.
Forgási sebesség tartomány
A forgási sebességet a hegesztési folyamathoz és a munkadarab átmérőjéhez kell igazítani, hogy a kötésnél a megfelelő ívmozgási sebesség megmaradjon. A szükséges RPM kiszámítása a következőképpen történik: Menetsebesség (mm/perc) ÷ (π × átmérő mm-ben) . Például egy 600 mm átmérőjű cső 400 mm/perc sebességgel történő hegesztéséhez kb. 0,21 ford./perc . A vastag falú edényeken végzett merülőíves hegesztés (SAW) akár csak 0,03–0,08 ford./perc ; A vékonyfalú rozsdamentes csövön áthaladó AWI gyökérre szükség lehet 0,5-1,5 ford./perc .
Görgős anyag
A henger anyagának kiválasztása közvetlenül befolyásolja a munkadarab felületének védelmét és a henger élettartamát. A bevonat nélküli szerkezeti acélcsövek alapfelszereltsége az acélgörgők, amelyek maximális tartósságot biztosítanak. A bevont, festett vagy polírozott edényekhez gumi vagy poliuretán bevonatú hengerek szükségesek, hogy megakadályozzák a felületi elszíneződést. A poliuretán görgők jobb tapadást biztosítanak sima felületeken is, csökkentve a csúszást – ez különösen fontos nehéz hajókon, ahol nagy a nyomatékigény. A poliuretán görgős burkolatokat minden alkalommal cserélni kell 12-24 hónap folyamatos gyártási használatban.
Hegesztési áram földelése
A hegesztőáramot soha nem szabad átengedni a forgó görgős csapágyain — ez a csapágypályák elektrolitikus lyukacsosodást és gyors meghibásodást okoz. A nagy áramerősségű folyamatokhoz (például SAW 600–1200 A-nál) használt forgatóknak vagy külön földelőkefékkel kell rendelkezniük a forgatókereten, vagy külön hegesztőföldelő bilinccsel, amelyet közvetlenül a munkadarabra kell felhelyezni. Sok prémium rotátort tartalmaz integrált köszörűkefék amelyek érintkeznek a munkadarab felületével, és kis ellenállású visszatérési utat biztosítanak, védve a hajtást és a feszítőgörgő csapágyait.
Elsodródásgátló / Axiális visszatartás
A hengeres munkadarabok hajlamosak a henger tengelye mentén axiálisan vándorolni (sétálni) a forgás során — a hajtás és a feszítőgörgő középvonalai közötti kisebb eltérések okozta jelenség. A kiváló minőségű rotátorok ezt a görgős szögbeállítással (1–3°-os hajtás a hajtógörgőkben), az automatikus elsodródásgátló elektronikus vezérléssel vagy a mechanikus axiális nyomólapokkal oldják meg. Az ellenőrizetlen tengelyirányú eltolódás elmozdítja a hegesztési kötést a pisztolytól, ami a középponttól eltérő hegesztési varratokat és a pisztoly esetleges ütközését eredményezi a munkadarab végével.
Hegesztő rotátor vs. hegesztő pozícionáló: mi a különbség?
A hegesztőforgató és a hegesztési pozicionáló egyaránt kezeli a munkadarabokat hegesztés közben, de alapvetően eltérő geometriát és mozgási követelményeket szolgálnak ki. A két ok összekeverése a berendezés helytelen alkalmazásához – a pozicionáló nem helyettesítheti a hosszú hengeres edények forgóját, és a forgó nem helyettesítheti a karimás vagy aszimmetrikus szerelvények pozicionálóját.
| Attribútum | Hegesztő rotátor | Hegesztő pozícionáló |
| Elsődleges mozgás | Folyamatos forgás a vízszintes tengely körül | Dönthető forgás a rögzített tokmány/asztal körül |
| Munkadarab alakja | Csak hengeres / kerek | Bármilyen forma (karimák, konzolok, keretek) |
| Hegesztési kötés típusa | Kerületi varrás | Minden ízülettípus (filé, fenék, összetett) |
| Max munkadarab hossz | Korlátlan (több üresjárati egység) | A tokmány túlnyúlási kapacitása korlátozza |
| Tipikus terhelési tartomány | 1-3000 tonna | 0,03 – 100 tonna |
| Beállítás hosszú hajókhoz | Add hozzá az üresjárati egységeket – nincs hosszkorlát | ~3 m túlnyúláson túl nem praktikus |
| Hegesztési pozíció elérve | Lapos / 1G (kerületi) | Szükség szerint lapos, vízszintes vagy fej fölött |
Felirat: A hegesztőforgatók és hegesztési pozicionálók egymás melletti összehasonlítása hét attribútum között, hogy tisztázza a munkadarab geometriája és a kötés típusa alapján a megfelelő berendezésválasztást.
Hegesztő rotátorokon alapuló iparágak és alkalmazások
A hegesztő rotátorok nélkülözhetetlenek minden olyan iparágban, amely hengeres nyomástartó, szerkezeti vagy technológiai berendezéseket gyárt. Felhasználási arányuk közvetlenül korrelál az érátmérővel – 300 mm átmérő felett a kézi kerületi hegesztés lassú, inkonzisztens és ergonómiailag eléggé megterhelő lesz ahhoz, hogy a rotátor ROI-ja általában a gyártási használat után 6-18 hónapon belül elérhető.
- Olaj és gáz: Csővezeték hegesztési varratok, felszállócső gyártás, tenger alatti elosztó orsók és LNG tároló tartály héjhegesztése. A rotátorok az API 1104 és ASME B31.4 szabványok szerint 10 mm-től 80 mm-ig terjedő falvastagságú íves ívhegesztést tesznek lehetővé nyomáscsöveken.
- Nyomástartó edény gyártása: Az ASME VIII. szekciója és a PED-kompatibilis tartályok – reaktorok, hőcserélők, kondenzátorok, szeparátorok – mindegyike ellenőrzött kerületi hegesztési áthaladást igényel. A rotátorok lehetővé teszik az előmelegítés következetes fenntartását és az áthaladási hőmérséklet szabályozását azáltal, hogy a hegesztési varrat lapos helyzetben marad a többmenetes sorozatok során.
- Szélenergia: A tengeri és szárazföldi szélturbina toronyszakaszok (jellemzően 4-6 m átmérőjű, 20-30 mm falvastagságú) a legnagyobb forgó hegesztési alkalmazások közé tartoznak, amelyek teljesítménye meghaladja a rotátorokat. 200-500 tonna készletenként.
- Hajóépítés: A propellertengelyek, a tolóerőcsövek, a ballaszttartályok és a hengeres hajótest részek mind rotátorokat használnak a gyártóműhelyek előfelszerelése előtt a fedélzeti beszerelés előtt.
- Bányászat és sóder: A golyósmalmok, a forgókemencék, a dobmosók és a szállítódobok gyártása egyaránt tartalmaz vastag falú hengeres héjakat, amelyek csak rotátoros hegesztéssel praktikusak.
- Vegyi és petrolkémiai: Az egzotikus ötvözetekből (duplex rozsdamentes acél, Inconel, titán) készült oszlopok, reaktorok és technológiai edények különösen előnyösek a rotátoros lapos helyzetű hegesztésből, amely csökkenti a nehezen hegeszthető anyagokban a gravitáció okozta hegesztőmedence-megszakadást.
A hegesztőforgató használatának termelékenységi és minőségi előnyei
A hegesztő rotátor elsődleges termelékenységnövekedése a folyamatos hegesztési ívek lehetővé tételéből származik, nem pedig a leállítási és áthelyezési ciklusokból , de a minőségi előnyök ugyanolyan jelentősek, és közvetlenül csökkentik az utómunkálati költségeket.
Termelékenységnövekedés
- Az ívbekapcsolási idő 20-35%-ról (kézi) 60-80%-ra nő rotátoros félautomata hegesztéssel, és ig 90-95% teljesen automatizált rendszerekben. Az 500 mm átmérőjű gyártási műhelyhegesztő cső teljes kerületi illesztést képes egyetlen megszakítás nélküli ívben elkészíteni, szemben a kézi hegesztésnél 4-6 leállítás-újraindítás sorozattal.
- FŰRÉSZLET-lerakódási arányok rotátorral megtámasztott vastag falú edényeken érik el 15-25 kg/óra — körülbelül 5–8-szorosa a kézi SMAW leválasztási sebességének ugyanazon a kötésen.
- Csökkentett hegesztő fáradtság A hosszú kerületi varratok tartós koncentrációt jelentenek a többórás hegesztési műveletek révén, csökkentve a műszak végi hibaarányt.
Hegesztési minőség javítása
- Állandó haladási sebesség A forgató által vezérelt funkció kiküszöböli a fáklya előrehaladásának emberi ingadozásait, ami egyenletes peremszélességet és behatolást eredményez a teljes kerület körül – ez kritikus a radiográfiás és ultrahangos tesztek elfogadása szempontjából.
- Lapos (1G) hegesztési helyzet az egész kötés kiküszöböli a gravitáció által kiváltott hegesztőmedence megereszkedését, amely 2G (vízszintes), 5G (rögzített cső) és 6G (ferde cső) helyzetben fordul elő, így a becsült értékkel csökkenti a porozitást és az alámetszett hibák arányát 35-55% a fixcsöves hegesztéshez képest.
- Következetes interpass hőmérséklet szabályozás könnyebben karbantartható, ha a hegesztési varrat folyamatosan forog egy rögzített megfigyelési ponton túl, így az infravörös érzékelők vagy kontakthőmérők a kerület minden pontját áthelyezés nélkül mérhetik.
A hegesztő rotátor karbantartása: A berendezések megbízhatóságának megőrzése a gyártás során
A hegesztő rotátor rendszeres megelőző karbantartása az elhanyagolásból eredő állásidő és csapágycsere költség töredékébe kerül - egyetlen meghibásodott görgőscsapágy egy 200 tonnás rotátorban 2-3 napos termeléskiesést és 5000-15000 dolláros javítási költséget eredményezhet.
- Naponta: Vizsgálja meg a görgőfelületeket, hogy nincsenek-e benne hegesztési fröcskölés, bevágások vagy lapos foltok. Távolítsa el a fröccsenést drótkefével vagy kaparóval, mielőtt megkeményedik, és felületi sérülést okozna a munkadarabokon vagy kiegyensúlyozatlan forgást okozna. Ellenőrizze, hogy a földelő kábelek megfelelően vannak-e rögzítve.
- Hetente: Kenje meg a hajtóláncot, a sebességváltót és a görgőstengely csapágyait a gyártó specifikációi szerint. Ellenőrizze, hogy a vezérlőpult pontos sebességbeállításokat jelenít-e meg, és hogy a vészleállítás megfelelően működik-e. Vizsgálja meg, hogy a görgő rögzítőcsavarjai nem lazultak-e meg vibráció miatt.
- Havi: Ellenőrizze a sebességváltó olajszintjét és állapotát. Vizsgálja meg a poliuretán vagy gumi görgős burkolatokat vágások, szakadások vagy megkeményedések szempontjából. Mérje meg a görgő átmérőjét egy féknyereggel – a hajtó- és a feszítőgörgők közötti egyenlőtlen kopás sebességváltozást okoz a munkadarab felületén.
- Évente: A meghajtóegység teljes körű ellenőrzése, beleértve a motorkeféket (egyenáram esetén), a sebességváltó csapágyjátékát és a kerethegesztés integritását. A fordulatszám-szabályozás újrakalibrálása a fordulatszámmérő referenciaértékéhez képest. Proaktívan cserélje ki a gördülőcsapágyakat, ha az üzemórák meghaladják a gyártó által javasolt intervallumot – jellemzően 8000-12000 üzemóra .
Gyakran ismételt kérdések a hegesztő rotátorokkal kapcsolatban
1. kérdés: Mi a különbség a hegesztőforgató és a csőforgató között?
A kifejezések nagyrészt felcserélhetők az általános bolti használatban. A hegesztő rotátor a tágabb kategória – minden olyan motoros hengerrendszert magában foglal, amely hegesztéshez hengeres munkadarabot forgat, beleértve a csöveket, edényeket és dobokat. A „csőforgató” egy informális kifejezés, amelyet leggyakrabban a kifejezetten csővezetékek és csőtekercsek gyártására méretezett, kisebb teherbírású egységekre használnak. Minden csőforgató hegesztő forgató, de a tartályokhoz és nyomástartó edényekhez tervezett nagy teherbírású edényforgató hengereket általában hegesztőforgatónak vagy forgatóhengernek nevezik, nem pedig csőforgatónak.
2. kérdés: Hogyan számíthatom ki a megfelelő forgófordulatszámot a hegesztési folyamatomhoz?
Használja a képletet: RPM = haladási sebesség (mm/perc) ÷ (π × munkadarab átmérője mm-ben) . 500 mm átmérőjű, 350 mm/perc haladási sebességgel hegesztett cső esetén: RPM = 350 ÷ (3,1416 × 500) = 0,223 RPM . 2000 mm átmérőjű edényen 250 mm/perc sebességű SAW esetén: RPM = 250 ÷ (3,1416 × 2000) = 0,040 RPM . Vásárlás előtt mindig ellenőrizze, hogy a megcélzott fordulatszám a rotátor szabályozható fordulatszám-tartományába esik-e.
3. kérdés: Használható-e a hegesztő rotátor a hegesztésen kívüli más folyamatokhoz?
Igen. A hegesztő rotátorokat széles körben használják termikus szórással, festéssel és porfestéssel, hengeres alkatrészek roncsolásmentes vizsgálatával (NDT) és megmunkálási műveletekkel is. mint például hengeres felületek csiszolása vagy polírozása. Bármely olyan folyamat, amelynél előnyt jelent a kerek munkadarab szabályozott sebességű egyenletes elforgatása, ugyanazt a forgó hardvert használhatja – a hajtás és a vezérlőrendszer folyamatagnosztikus. Egyes létesítmények elsősorban az NDT ellenőrzéshez vásárolnak rotátorokat, és másodlagos funkcióként használják hegesztésre.
4. kérdés: Hány üresjárati egységre van szüksége egy hegesztő rotátornak hosszú edényekhez?
A szabványos konfigurációt használja támogatott tartományonként egy hajtóegység és egy üresjárati egység . Körülbelül 6-8 méter hosszú hajókhoz elegendő egy hajtómű és egy üresjárati készlet. Hosszabb hajók esetén – például 12–20 méteres hőcserélő héjak vagy toronyszakaszok – adjon hozzá egy további üresjárati egységet minden 4-6 méter további hosszúságú az első fesztávon túl. A kritikus kritérium az, hogy az edény nem térhet el több mint 1-2 mm a támaszpontok között a saját súlya alatt, hogy megakadályozza az ízületek eltolódását forgás közben.
5. kérdés: Mi okozza, hogy a munkadarab axiálisan "sétáljon" a hegesztő rotátoron, és hogyan lehet ezt megakadályozni?
A tengelyirányú eltolódást (járást) egy nettó axiális erőkomponens okozza, amely akkor keletkezik, ha a meghajtó és a feszítőgörgő középvonalai nem teljesen párhuzamosak, vagy ha a munkadarab felülete nem tökéletesen hengeres. Megakadályozza: (1) a hajtógörgők becsavarása 1–3°-kal, tehát enyhe ellentétes tengelyirányú erőt hoznak létre; (2) segítségével elsodródásgátló elektronikus vezérlés amely egy érzékelőn keresztül figyeli az axiális helyzetet és automatikusan beállítja a görgő szögét; vagy (3) mechanikus felszerelés axiális nyomólapok vagy végütközők a forgókeret egyik végén. A prémium önbeállító rotátorok általában szabványos elektronikus sodródásgátlót tartalmaznak.
6. kérdés: Milyen biztonsági óvintézkedések szükségesek a hegesztőforgató működtetésekor?
A legfontosabb biztonsági követelmények a következők: soha ne lépje túl a névleges teherbírást — a túlterhelés a görgőkeret meghibásodását és a munkadarab elgurulását okozza; mindig rögzítse a hegesztő földkábelt közvetlenül a munkadarabhoz megakadályozza a hegesztőáram áthaladását a gördülőcsapágyakon; biztosítsa a a rotátor alatti és körüli padlón nem tartózkodhat a személyzet nehéz hajók forgatásakor; telepíteni mechanikus végütközők a tengelyirányú lefolyás megakadályozása lejtős padlókon; és soha ne hagyjon felügyelet nélkül egy forgó edényt, ha nincs bekapcsolva az automatikus vészleállító rendszer. Az OSHA 1910.212 (gépvédelem) követelményei az egyesült államokbeli létesítményekben működő gépi meghajtású forgó berendezésekre vonatkoznak, beleértve a hegesztő rotátorokat is.
Következtetés: A hegesztő rotátor a megfelelő befektetés üzlete számára?
Minden olyan gyártóműhelyben, amely rendszeresen hegeszt 200 mm-nél nagyobb átmérőjű hengeres alkatrészeket, egy hegesztőforgató 6-18 hónapon belül mérhető ROI-t biztosít. a csökkentett ívbekapcsolási idő veszteségei, a lapos helyzetű hegesztési hibák csökkentése miatti alacsonyabb utómunkálatok, valamint a hosszú varratok során végzett hegesztőfáradás csökkentése révén.
A kiválasztási döntés négy paraméteren múlik: maximális munkadarab tömeg (meghajtók teherbírása), átmérő tartomány (meghajtó görgők távolsága és típusa), szükséges forgási sebesség tartomány (hajtómotor és hajtómű kiválasztása) és gyártási mennyiség (az önbeállító ház meghajtása a hagyományoshoz képest és a CNC-integrációhoz). Pontosan illessze ezt a négy paramétert, alkalmazzon 1,25-szörös biztonsági tényezőt a teherbírásra, és adja meg a hengeranyagot a munkadarab felületi követelményeinek megfelelően.
Egy jól meghatározott, megfelelően karbantartott hegesztő rotátor nem pusztán kényelmi eszköz – ez egy gyártási minőségű gyártási eszköz, amely közvetlenül növeli bármely hengeres gyártási művelet minőségi plafonját és áteresztőképességét. A nyomástartó edények műhelyei, a csővezeték-gyártók és a széltornyok gyártói számára ez a versenyképes, kódkonform hegesztési gyártás elengedhetetlen eleme.