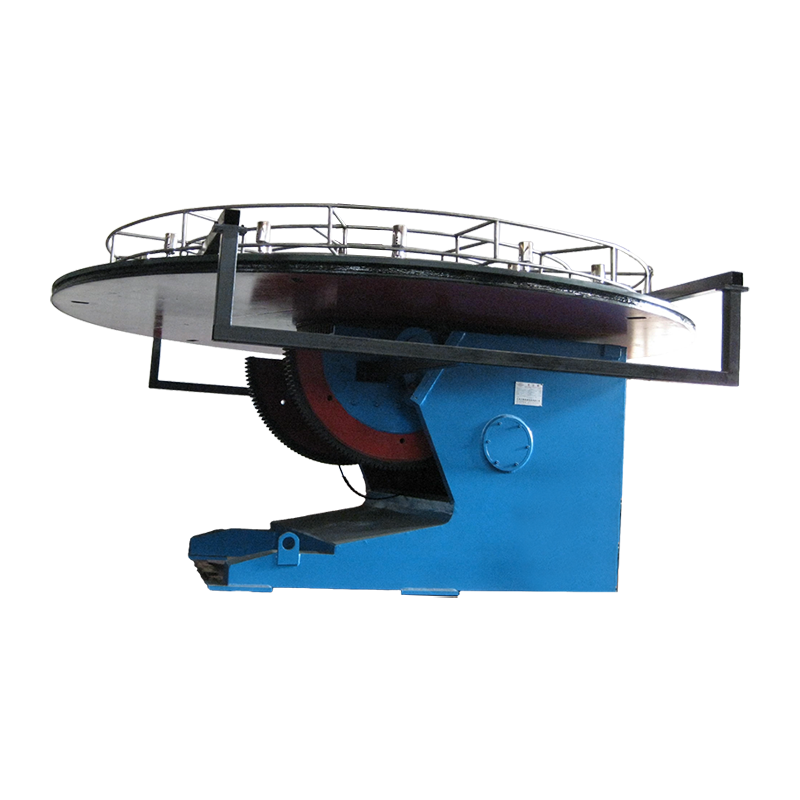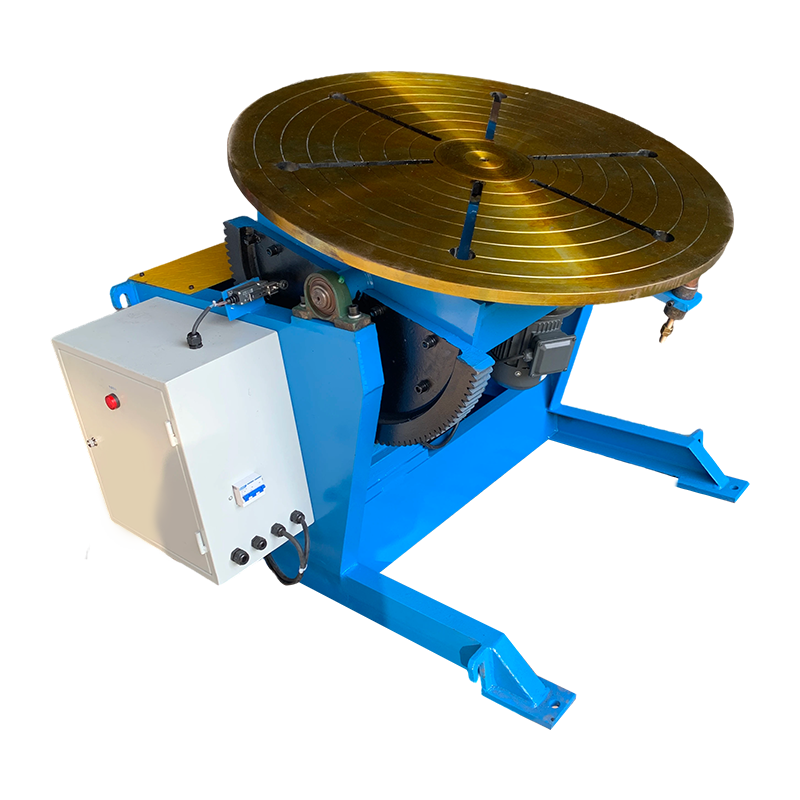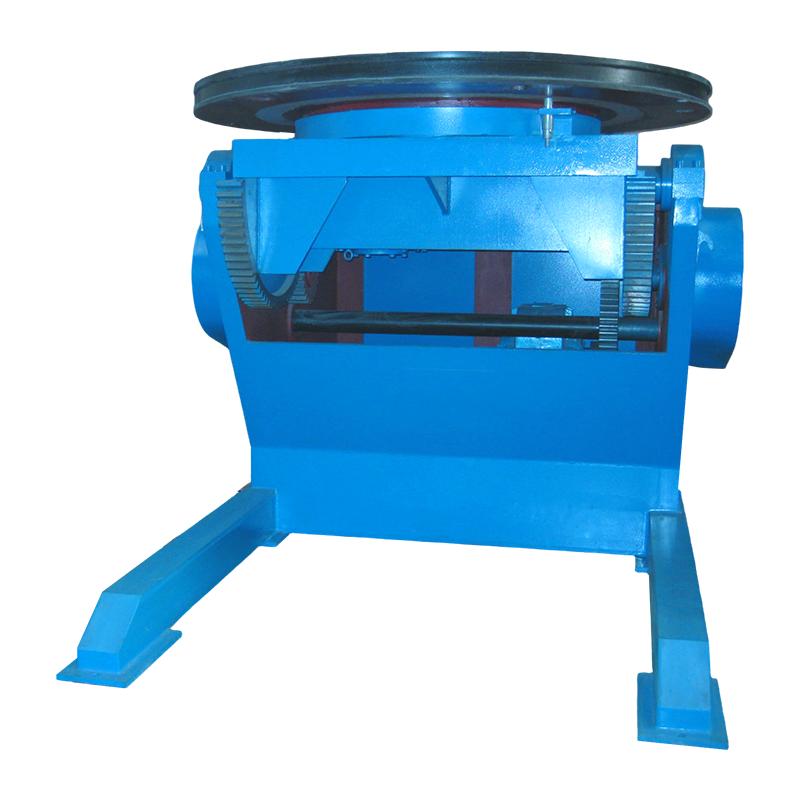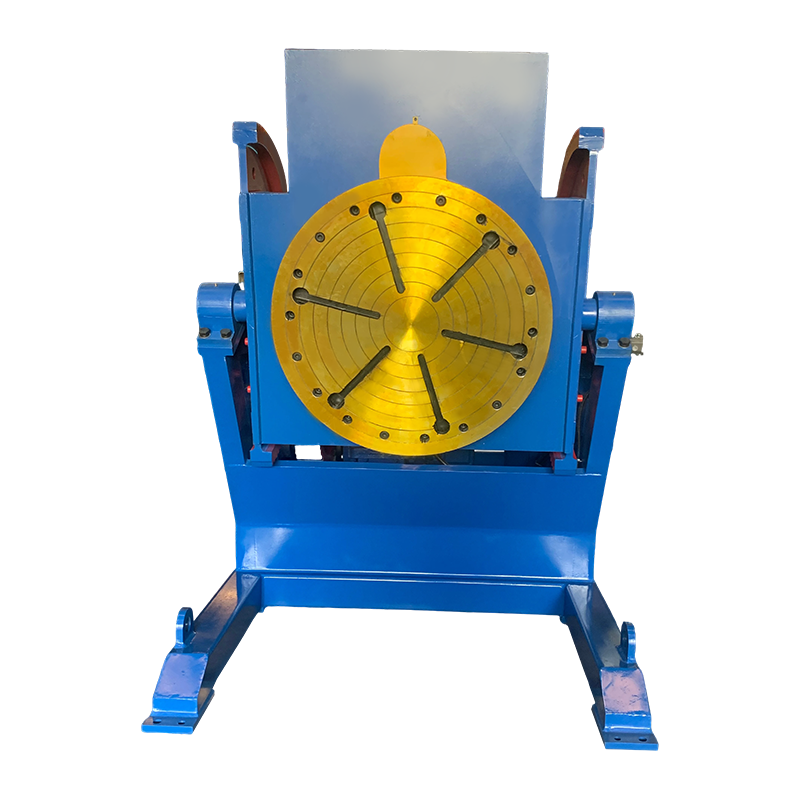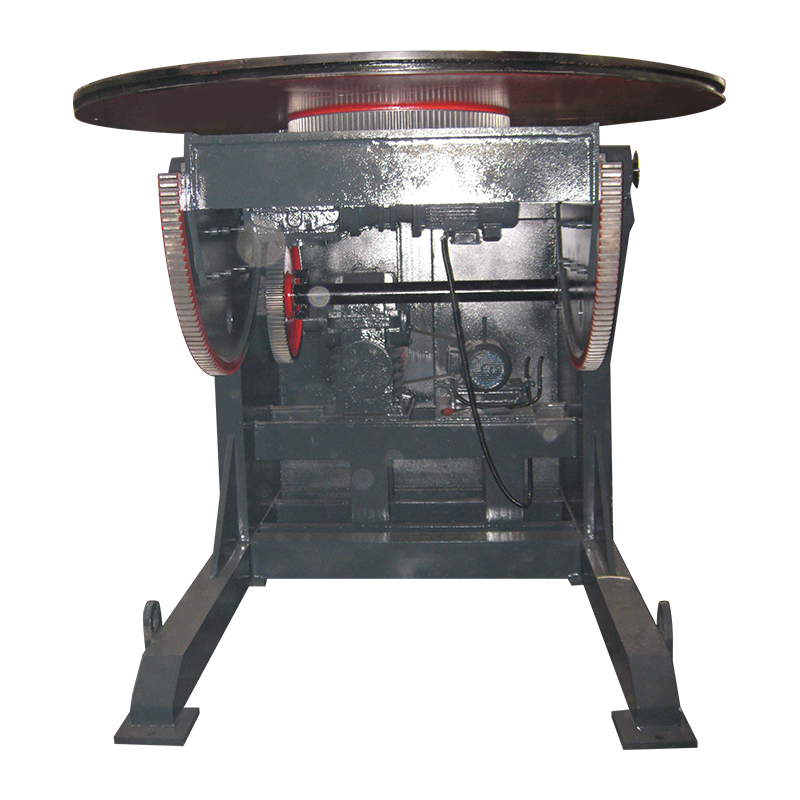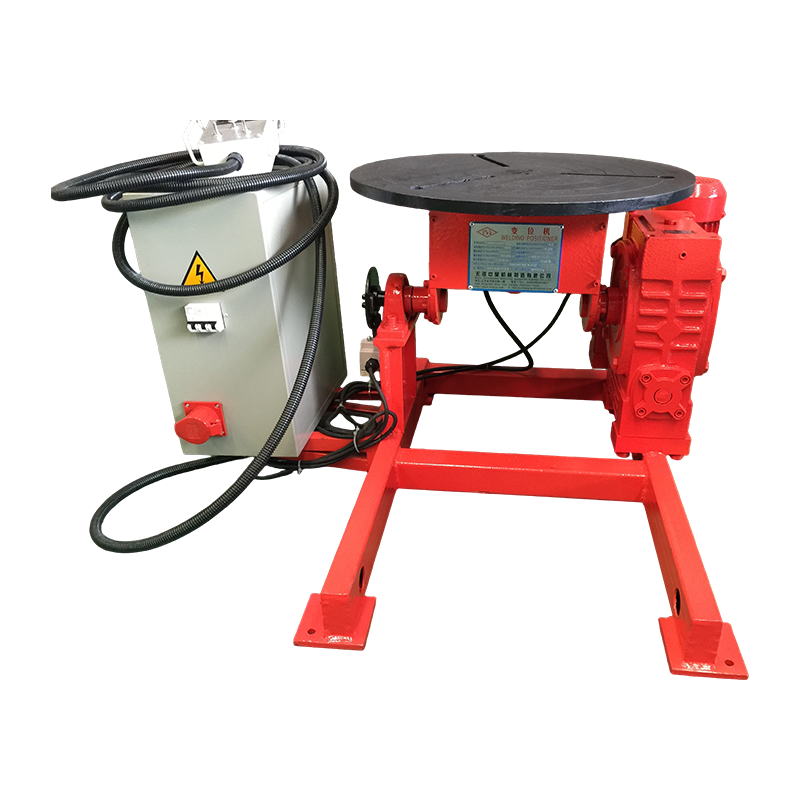
A WeldNice hegesztési pozicionáló egy mohogyros forgó munkamegfogó eszköz, amely a munkadarabot az optimális szögbe forgatja és dönti, lehetővé téve a hegesztők számára, hogy lapos vagy vízszintes hegesztéseket végezzenek, ahelyett, hogy fej feletti vagy függőleges helyzetekkel küszködnének. Gyakorlatilag ez az egyetlen berendezés csökkentheti a hegesztési időt 30-50% , akár akár 40% , és drámai módon javítja a gyöngyök konzisztenciáját – így ez az egyik legnagyobb megtérülést hozó befektetés, amelyet egy gyártóműhely végezhet.
Akár nyomástartó edényeket, csőkarimákat, szerkezeti kereteket vagy egyedi összeállításokat hegeszt, a WeldNice hegesztési pozicionáló a hegesztési kötést mindig az ideális "1F" (lapos) vagy "2F" (vízszintes) helyzetben tartja – kiküszöböli a veszélyes és szakértelmet igénylő fej feletti és függőleges hegesztési helyzeteket, amelyek az ipari környezetben előforduló hegesztési hibák többségét okozzák.
Hogyan működik a hegesztő pozícionáló?
A hegesztő pozícionáló motoros tokmány vagy előlap, billenő mechanizmus és változtatható sebességű vezérlő kombinációjával működik. A munkadarab biztonságosan rögzítve van a forgóasztalhoz, amely ezután programozható sebességgel forog, miközben a hegesztő – vagy egy automata pisztoly – egyenletes gyöngyöt helyez el a forgó kötés mentén.
Az alapvető összetevők magyarázata
- Előlap / tokmány: A forgó munkafelület, jellemzően 200 mm és 1500 mm átmérőjű, T-hornyokkal vagy menetes furatokkal a szerelvény rögzítéséhez.
- Dönthető tengely: Lehetővé teszi az asztal megdöntését – általában 0° és 135° között –, így a hegesztési kötés mindig a lehető leglaposabb szögben kerül elhelyezésre.
- Hajtómotor és sebességváltó: Biztosítja a nehéz terhek zökkenőmentes forgatásához szükséges nyomatékot. A precíziós modelleken alapfelszereltség a csigahajtómű-csökkentővel ellátott szervo- vagy váltóáramú motorok.
- Sebességszabályozó (VFD): A változtatható frekvenciájú hajtás lehetővé teszi a forgási sebesség 0,1 ford./perctől a precíziós hegesztéshez több fordulat/perctől a könnyebb lámpatestekig.
- Csúszógyűrű/föld csatlakozás: Biztosítja a hegesztőáram visszatérési útvonalát az asztalon keresztül, megvédve a csapágyakat az ívkárosodástól.
A forgás és a dőlés kombinációja azt jelenti, hogy gyakorlatilag minden hengeres vagy szimmetrikus alkatrésznél a hegesztő mozdulatlan marad, miközben a munka folyik – ez egy alapvető ergonómiai váltás, amely csökkenti a kezelő fáradtságát és drámaian megnöveli az ívbekapcsolási időt.
Milyen típusú hegesztő pozícionálók állnak rendelkezésre?
A piac több különböző kategóriát kínál hegesztő pozícionálós , mindegyik meghatározott terhelhetőséghez, alkatrészgeometriához és automatizálási szintekhez készült. A rossz típus kiválasztása az egyetlen leggyakoribb – és költséges – hiba, amit a vásárlók elkövetnek.
| Írja be | Tipikus terhelhetőség | Tilt Range | Legjobb For | Relatív költség |
|---|---|---|---|---|
| Felső helyzetbeállító | 5-50 kg | Fix vagy 0-90° | Kis alkatrészek, csőszerelvények, műszerek | $ |
| Padlón álló pozícionáló | 50-2000 kg | 0-135° | Nyomástartó edények, karimás szerelvények, keretek | $$ |
| Fejtartó-faroktámasztó pozícionáló | 500-20 000 kg | 360°-os forgatás | Hosszú tengelyek, nagy átmérőjű csövek | $$$ |
| Pozícionáló manipulátor | 1000-50000 kg | Teljesen programozható | Automatizált hegesztőcellák, robotintegráció | $$$$ |
| Csőhegesztő pozícionáló | 100-5000 kg | Vízszintes tengely | Olaj és gáz, petrolkémiai csővezetékek | $$–$$$ |
| 1. táblázat: Az általános hegesztő-pozícionáló típusok összehasonlítása alkalmazásonként | ||||
Mely specifikációk számítanak leginkább a hegesztő pozícionáló kiválasztásakor?
A négy specifikáció, amely meghatározza, hogy a hegesztő pozícionáló Az Ön alkalmazásában a teherbírás, a középen kívüli terhelési érték, a forgási sebesség tartomány és a dőlési nyomaték ténylegesen teljesíteni fog – nem csak a „terhelhetőség” címszó, amelyre sok vásárló kizárólagosan összpontosít.
1. Terhelhetőség vs. excentrikus (középen kívüli) terhelés
Besorolású pozicionáló 1000 kg csak akkor tudja elbírni ezt a terhet, ha a súlypont közvetlenül az asztal középvonalán van. A valódi gyártás során az alkatrészek ritkán vannak tökéletesen központosítva. A legtöbb gyártó excentrikus terhelési besorolást ad meg – például egy 1000 kg-os egység csak megbirkózik 600 kg 200 mm excentricitás mellett . Vásárlás előtt mindig kérje le az excentrikus terhelési diagramot, és mérje meg a munkadarab hozzávetőleges súlypontját.
2. Forgási sebesség tartomány
A kézi MIG vagy AWI hegesztéshez általában felületi sebességre van szükség a hegesztési kötésnél 150-400 mm/perc . Az automatizált SAW-hoz (merülő ívhegesztés), a sebesség akár 1500 mm/perc szükséges lehet. Győződjön meg arról, hogy a pozicionáló fordulatszám-tartománya – az alkatrész sugarán lévő felületi sebességre átszámítva – lefedi a hegesztési folyamat paramétereit.
3. Döntésszög és dőlési nyomaték
Döntési tartomány 0°-tól 135°-ig az általános célú pozícionálók ipari szabványa. Mindazonáltal a maximális szögben mért forgatónyomaték ugyanilyen kritikus – az egység képes lehet üresen 135°-ban dönteni, de nincs meg a nyomatéka ahhoz, hogy nehéz excentrikus terhelés mellett megtartsa pozícióját. Erősítse meg a névleges dőléstartási nyomatékot N·m-ben a várható maximális excentricitás érdekében.
4. Földáram kapacitás (hegesztőáram visszatérés)
A hegesztő pozícionáló a teljes hegesztési visszatérő áramot egy erre a célra kialakított földelő áramkörön keresztül kell vinnie – jellemzően szénkefével és csúszógyűrűs szerelvényével. 300-600 A közepes teljesítményű egységeken. Az alulméretezett vagy rosszul karbantartott földcsatlakozások ívgödrösödést okoznak a csapágyakban, ami idő előtti meghibásodáshoz és költséges állásidőhöz vezet.
Milyen termelékenység- és minőségnövekedést várhat egy hegesztő pozícionálótól?
Számszerűsített termelékenység-javulás hegesztő pozícionálós jól dokumentáltak az egyes iparágakban: az üzletek következetesen mérhető, gyors megtérülési időről számolnak be. 6-18 hónap az alkatrész térfogatától és összetettségétől függően.
| Metrikus | Kézi áthelyezés | Pozícionálóval | Javítás |
|---|---|---|---|
| Ívbekapcsolási idő (eltolódás %-a) | 20-30% | 50-70% | 40-50 pp |
| Hegesztési hiba / átdolgozási arány | 8-15% | 2-5% | -60-70% |
| Beállítás és áthelyezési idő (részenként) | 45-90 perc | 10-20 perc | –75% |
| Hegesztő sérülés/húzódás jelentések | Alapvonal | Jelentősen csökkentett | -30-50% |
| Lerakódási sebesség (kg/óra) | 1,5–2,5 | 2,5–4,5 | 60-80% |
| 2. táblázat: Termelékenységi és minőségi mutatók a hegesztési pozicionáló alkalmazása előtt és után | |||
Ase gains stem from a single fundamental advantage: a lapos helyzetű hegesztés (1F) folyamatosan jobb minőségű varratokat eredményez nagyobb sebességgel, mint bármely más pozíció . A gravitáció elősegíti a tócsák kialakulását, egyenletesebb a behatolás, és minimálisra csökken a hegesztőfáradás – mindez közvetlenül az alacsonyabb hegesztési költséget jelenti.
Mely iparágak támaszkodnak leginkább a hegesztési pozícionálókra?
Hegesztési pozicionálók nélkülözhetetlenek minden olyan ágazatban, amely hengeres vagy szimmetrikus hegesztett részegységeket gyárt – ami a gyakorlatban a modern nehézgyártás nagy részét felöleli.
- Olaj és gáz / Petrolkémia: Nyomástartó edény gyártás, karima-cső hegesztés, hőcserélő héjhegesztés. Az ASME VIII. szakaszának szabványainak való megfeleléshez radiográfiailag megbízható hegesztési varratok szükségesek – a pozicionáló alapvetően kötelező.
- Áramtermelés: Kazándobos hegesztés, gőzfej gyártás, turbina-alkatrész-összeállítások, ahol a hegesztési varrat integritása biztonsági szempontból kritikus követelmény.
- Szerkezeti acél és építőipar: Oszlop alaplemezek, cső-karima csatlakozások, üreges szelvények csatlakozásai hidakhoz, sokemeletes épületekhez és tengeri platformokhoz.
- Autóipar és nehézgépek: Hajtótengely-szerelvények, kerékagy-hegesztés, hidraulikus hengerhenger-gyártás – nagy térfogatú, ismételhető hegesztések szűk mérettűréssel.
- Hajóépítés: Csőorsók, szivattyúházak, propeller tengelyek és fedélzeti átvezető szerelvények – ahol a hozzáférési korlátok miatt a daruval történő áthelyezés lassú és veszélyes.
- Repülés és védelem: Rakétamotorok burkolatai, repülőgép-szerkezeti vázak, páncélozott járműtörzs-alkatrészek – ahol minden gramm hegesztési töltőanyag és minden hiba kritikus vonatkozású.
Kézi és automatizált hegesztő pozícionáló: melyiket válassza?
A decision between a manually operated and a fully automated hegesztő pozícionáló elsősorban a tétel méretétől, az alkatrész összetettségétől és az elfogadható alkatrészköltségtől függ – nem egyszerűen a teljes gyártási mennyiségtől.
| Tényező | Kézi / lábpedál vezérlésű | PLC automatizált |
|---|---|---|
| Ideális tételméret | 1-50 darab | 50 darab |
| Programozási követelmény | Egyik sem | Közepestől magasig |
| Tőkebefektetés | Alacsony (2000–20 000 USD) | Magas (20 000–200 000 USD) |
| Hegesztési ismételhetőség | Operátorfüggő | ±0,1 mm vagy jobb |
| Kezelői készség szükséges | Okleveles hegesztő | Gépkezelő programozó |
| Integráció robotokkal | Nem alkalmazható | Teljesen kompatibilis I/O-n vagy terepi buszon keresztül |
| 3. táblázat: Kézi kontra CNC automatizált hegesztő pozícionáló – döntési keret | ||
A legtöbb, kis tételekben sokféle alkatrészt gyártó szaküzlet számára a kézi hegesztő pozicionáló a változtatható sebességű lábpedálvezérlés a rugalmasság és a költséghatékonyság legjobb egyensúlyát biztosítja. A szabványos szerelvények nagy volumenű gyártóinak – különösen a már robothegesztőcellákat használóknak – erősen fontolóra kell venniük a teljes CNC pozicionálót vagy szervo-meghajtású szinkronizált pozicionálót a zökkenőmentes robotintegráció érdekében.
Mit érdemes ellenőrizni a hegesztő pozícionáló vásárlása előtt?
Azok a vásárlók, akik strukturált vásárlás előtti értékelést végeznek, elkerülik a leggyakoribb – és költséges – specifikációs eltéréseket, amelyek világszerte sújtják a boltokat.
- Határozza meg a legnehezebb és legexcentrikusabb munkadarabot - nem az átlagos részed. A pozicionálónak a legrosszabb esetet kell kezelnie legalább 1,5-szeres biztonsági tényezővel.
- Mérje meg a hegesztőáramot. Győződjön meg arról, hogy a pozicionáló test visszatérő áramköre az Ön csúcsáramára van méretezve (pl. 500 A nehéz MIG, 600 A SAW esetén).
- Ellenőrizze az előlap átmérőjét a legkisebb lámpatesthez képest. A túlméretezett előlap, amelyben nincsenek a középponthoz közeli T-hornyok, megnehezíti a kis alkatrészek biztonságos rögzítését.
- Ellenőrizze a sebességtartományt felületi egységekben. Átalakítsa a fordulatszám-specifikációt mm/perc értékre a tipikus alkatrészsugáron, és győződjön meg arról, hogy megfelel a huzalelőtolási/meneti sebesség követelményeinek.
- Kérjen IP-besorolást a környezet szempontjából. Kültéri, tengeri vagy magas fröccsenő környezet esetén a vezérlő elektronika IP54-es vagy magasabb minősítését adja meg.
- Erősítse meg a tanúsítást és a megfelelőséget. A CE-jelölést (EU), az UL-listát (Észak-Amerika) vagy a vonatkozó nemzeti szabványokat ellenőrizni kell az Ön joghatósága szerint.
- Érdeklődjön a pótalkatrészek átfutási idejéről és a helyi szervizről. A 6 hónapos pótalkatrész átfutási idővel rendelkező pozicionáló gyártási felelősséget jelent, függetlenül annak kezdeti minőségétől.
Hogyan karbantarthat egy hegesztő pozícionálót a maximális élettartam érdekében?
A megfelelő karbantartás meghosszabbítja az a hegesztő pozícionáló egy tipikustól 5-7 év to 15 év vagy több — több tízezer dollárnyi elkerült tőkekiadást jelentő különbség.
Napi ellenőrzések
- Ellenőrizze a talajkefe érintkezési nyomását és a szénkefe kopását; cserélje ki, ha az eredeti hossz 50%-ára kopott.
- Ellenőrizze az előlapot a hegesztési fröcskölés felgyülemlésére – tisztítsa meg a T-hornyokat, hogy elkerülje a szerelvény eltolódását.
- Ellenőrizze, hogy a munkadarab földelő bilincse biztonságosan csatlakozik-e a pozicionáló alvázához, nem pedig az előlaphoz.
Havi karbantartás
- Kenje meg a fő csapágyat és a csigahajtóművet a gyártó előírásai szerint – általában NLGI #2 lítium-komplex zsírral.
- Ellenőrizze az összes rögzítőnyomatékot a billenőcsapon – a nehéz alkatrészekből származó vibráció idővel gyakran lazítja ezeket.
- Vizsgálja meg a motor hűtőnyílásait és a VFD hűtőbordát, nem tömődött-e el a fröcskölés vagy a por.
Éves nagyjavítás
- Végezzen teljes terhelési tesztet, és dokumentálja a forgási sebesség konzisztenciáját a teljes fordulatszám-tartományban.
- Cserélje ki a csúszógyűrűs keféket, és ellenőrizze, hogy a csúszógyűrű felületén nincs-e hornyolás – a hornyos gyűrűnek megnövekedett az érintkezési ellenállása, ezért le kell húzni vagy ki kell cserélni.
- Ellenőrizze a csapágy holtjátékát egy mérőórával; cserélje ki a fő csapágyakat, ha a radiális kifutás meghaladja a gyártó által megadott határértéket (általában 0,05–0,10 mm).
Gyakran ismételt kérdések a hegesztő pozícionálókkal kapcsolatban
K: Használható-e a hegesztési pozicionáló MIG, AWI és SAW folyamatokhoz?
Igen. A hegesztő pozícionáló folyamatagnosztikus – egyszerűen forgatja és pozícionálja a munkadarabot. A szükséges fordulatszám-tartomány azonban eltérő: a vékonyfalú csövek AWI-hegesztése általában nagyon lassú, precíz forgást igényel (0,1–1 ford./perc), míg a nagy átmérőjű edényeken a SAW-hez 2–5 ford./perc. Vásárlás előtt győződjön meg arról, hogy a sebességtartomány lefedi az adott folyamatot.
K: Mi a különbség a hegesztési pozicionáló és a hegesztőforgató között?
A hegesztő pozícionáló tokmány vagy előlap segítségével megtámasztja a munkadarabot az egyik végéről, és az elforgatás mellett meg is tudja dönteni az alkatrészt – így sokféle alkatrész-geometriához alkalmas. A hegesztő rotátor hajtott és feszítőgörgőket használ a hosszú, hengeres alkatrészek (csövek, nyomástartó edényhéjak) hosszuk mentén történő megtámasztására, és billentés nélkül forgatja azokat. A pozícionálók sokoldalúbbak; A rotátorok jobbak a nagyon hosszú alkatrészekhez.
K: Hogyan számíthatom ki a megfelelő teherbírást az alkalmazásomhoz?
Vegye ki a várható legnagyobb munkadarab súlyt, adja hozzá a becsült rögzítősúlyt, és szorozza meg vele 1,5× biztonsági tényezőként , és keresse meg a súlypontot az asztal középvonalától eltolva. Használja ezt az excentrikus terhelési értéket – nem a nyers súlyt – a helyes névleges kapacitás kiválasztásához. Például: egy 400 kg-os alkatrész egy 150 kg-os szerelvényen, a súlypont 180 mm-rel a középponttól eltérően, legalább egy WeldNice pozicionálót igényel. 835 kg excenter terhelés (550 kg × 1,5).
K: Integrálható-e a hegesztési pozicionáló robot hegesztőrendszerekkel?
Igen – szervohajtású hegesztő pozícionálós digitális I/O vagy terepi busz interfészekkel (EtherCAT, PROFINET, DeviceNet) teljes mértékben szinkronizálható a robotvezérlőkkel, mint "külső tengely", lehetővé téve a robot és a pozicionáló egyidejű mozgását összetett varratkövető alkalmazásokhoz. Ez bevett gyakorlat a nagy mennyiségű autóipari és nyomástartó edénygyártó cellákban.
K: Mi a hegesztő pozicionáló tipikus árkategóriája?
50 kg teherbírású belépő szintű asztali egységek állnak rendelkezésre 800-3000 dollár . A 250–1000 kg-ig terjedő, középkategóriás, padlón álló pozicionálók általában költségesek 5000–25 000 dollár . A 2000–10 000 kg-ig terjedő nagy teherbírású egységek szervohajtással 30 000–150 000 USD . A robotintegrációval rendelkező teljesen automatizált cellák meghaladhatják 250 000 dollár . Az álláskereskedések túlnyomó többsége úgy találja, hogy a középkategóriás készülékek nyújtják a legjobb értéket.
K: Biztonságos a hegesztési pozicionáló egy kezelő számára?
Igen, megfelelő terhelés esetén és a névleges kapacitáson belül. A legjobb biztonsági gyakorlatok közé tartozik: mindig rögzítse a munkadarabot legalább három rögzítési ponttal a megdöntés előtt, soha ne lépje túl a névleges excentrikus terhelést, biztosítsa, hogy a földelő áramkör minden hegesztési ív előtt legyen csatlakoztatva, és fizikai billenőzár használata, amikor megdöntött terhen dolgozik hosszabb ideig. Olvassa el a gyártó biztonsági kézikönyvét és a helyi foglalkozás-egészségügyi előírásokat a joghatóság-specifikus követelményekről.
Következtetés: Megéri a hegesztő pozícionáló a befektetést?
A evidence is clear: a correctly specified hegesztő pozícionáló az egyik legköltséghatékonyabb termelékenységi eszköz, amely bármilyen méretű gyártóműhely számára elérhető. A fej feletti, függőleges és egyéb nehéz hegesztési helyzetek lapos vagy vízszintes helyzetekké alakításával egyidejűleg növeli a lerakódási sebességet, csökkenti az utómunkálatokat, javítja a hegesztő biztonságát és felgyorsítja az áteresztőképességet – jellemzően a teljes vételár visszafizetése 6-18 hónap következetes használat.
Akár egy kétszemélyes szaküzletet szerel fel, akár egy nagy volumenű automata hegesztőcellát épít fel, van egy hegesztő pozícionáló az Ön konkrét terheléséhez, folyamatához és költségvetéséhez tervezték. A kulcs az, hogy pontosan határozza meg követelményeit – súly, excentricitás, sebesség, jelenlegi és jövőbeli automatizálási célok – mielőtt összehasonlítaná a specifikációkat, és a pozícionálót ne áruként, hanem precíziós gyártóberendezésként kezelje, amely ugyanolyan mérnöki szigort érdemel, mint maga a hegesztési folyamat.
Azok az üzletek, amelyek így közelítik meg a kiválasztási folyamatot, következetesen nemcsak gyorsabb megtérülésről számolnak be, hanem minden általuk gyártott hegesztés minőségének és konzisztenciájának alapvető javulásáról.
A WeldNice egyedi hegesztési pozicionálókat kínál 50 kg-tól 50 000 kg-ig. A megoldásért forduljon hozzánk.