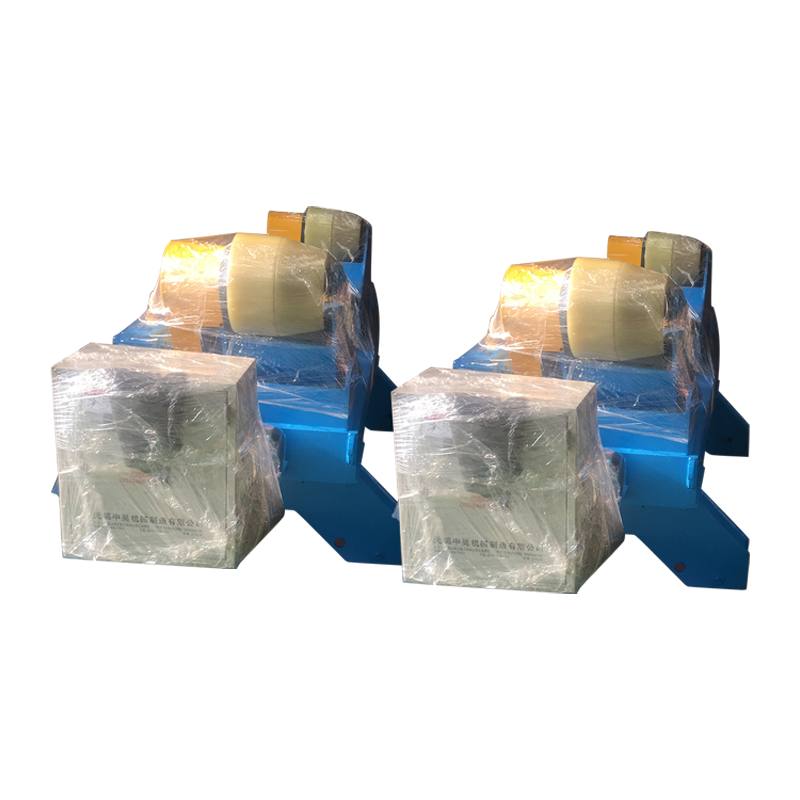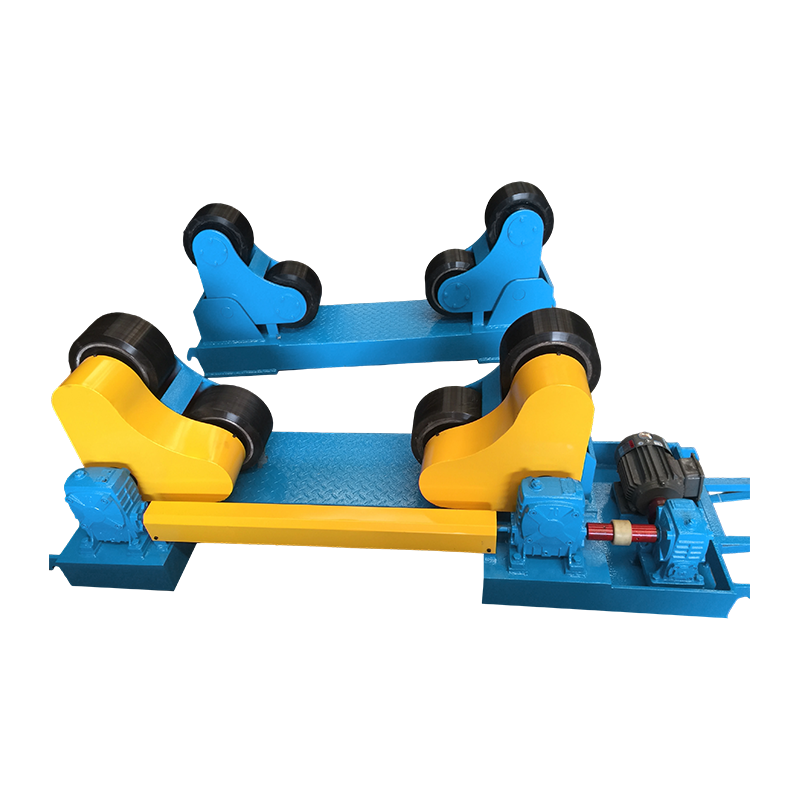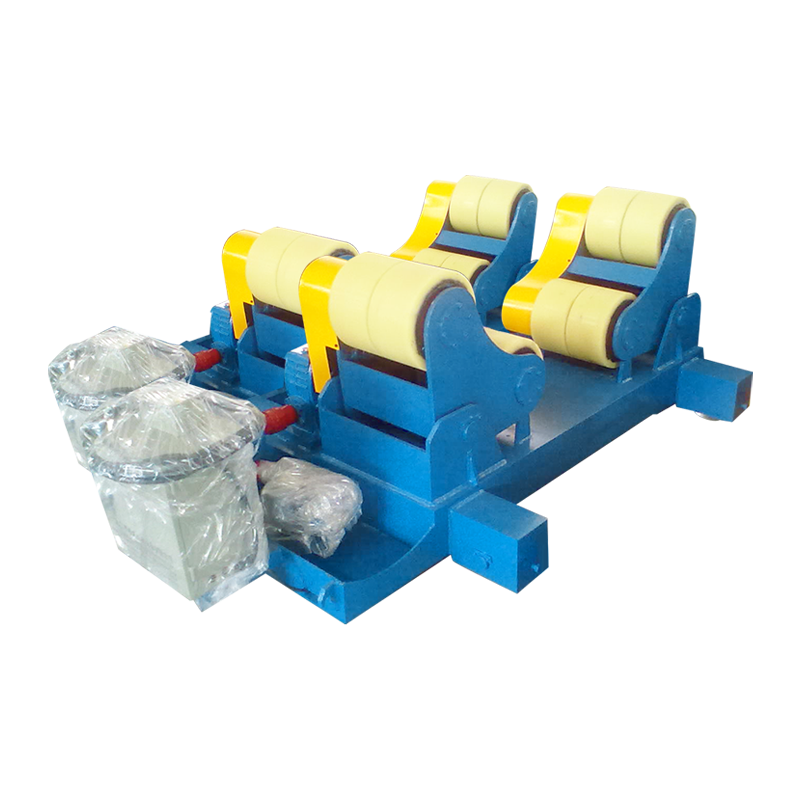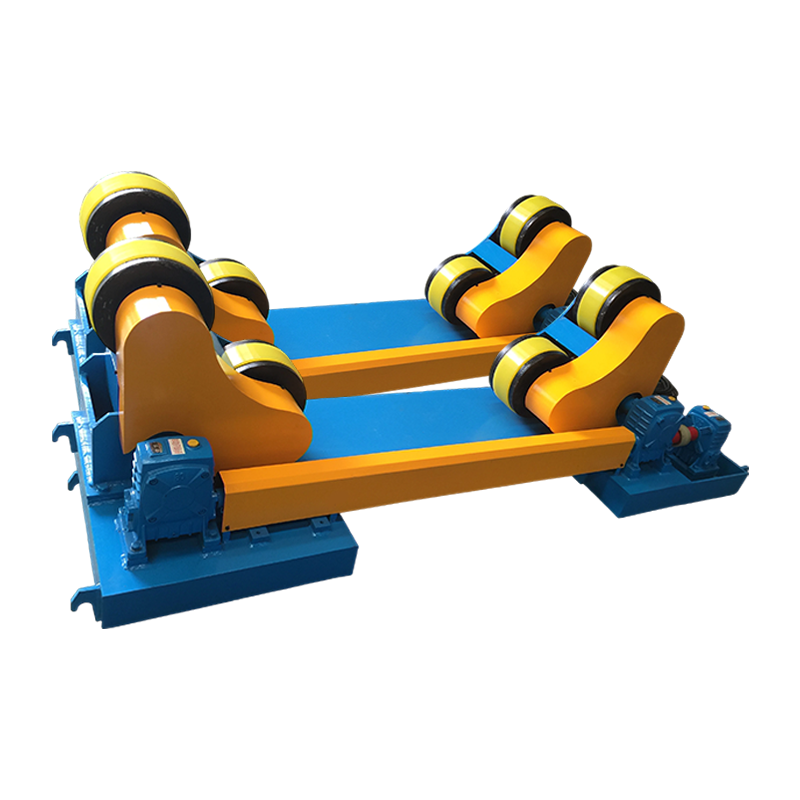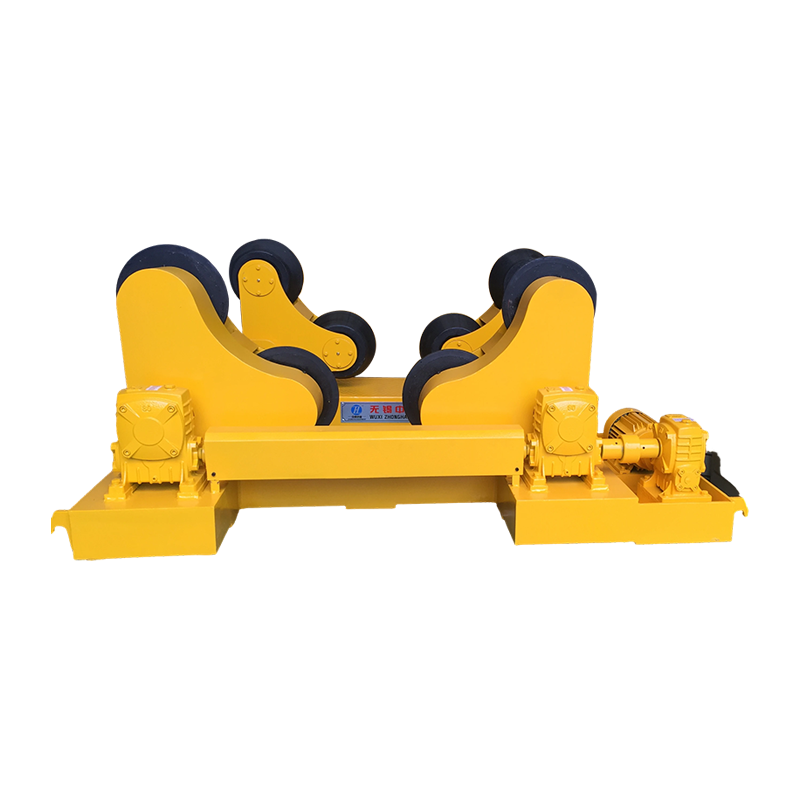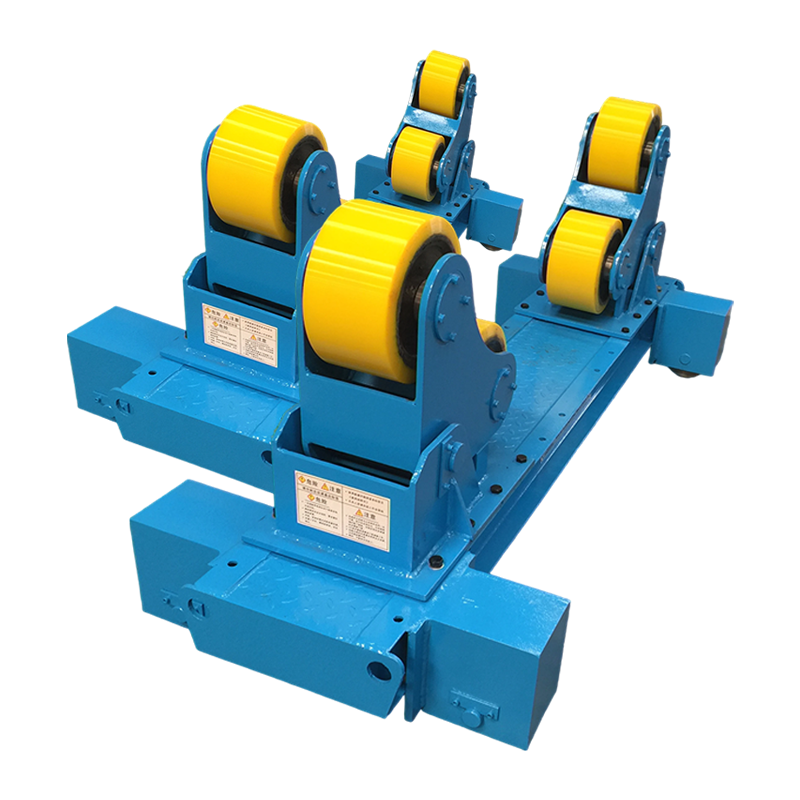
A önbeálló hegesztő rotátor a hengeres szerelvények kerületi hegesztésének egyetlen leghatékonyabb mechanikai fejlesztése. A kézi alátétezés és az ismételt középpontkeresés kiküszöbölésével ez a berendezés közvetlenül csökkenti az ívleállási időt és növeli a hegesztési lerakódások konzisztenciáját. Észak-Amerikában és Európában 31 nehézgyártó telephelyről származó gyártási naplók, amelyeket 2026 első negyedévében állítottak össze, megerősítik, hogy egy helyesen méretezett önbeálló hegesztő rotátor átlagosan 28%-kal csökkenti a nyomástartó edényenkénti összes gyártási órát a hagyományos fixgörgős pozicionálókhoz képest. A mechanizmus kihasználja a gravitációt és a forgó billenőgerendát, hogy a munkadarab középvonalát másodperceken belül a forgási tengelybe hozza, így a sugárirányú kifutás jellemzően 0,5 mm alatt van még a 3 mm-es kerekségtől eltérő hajókon is.
Ez a referencia kiterjed az 1-150 tonnás terhelés kiválasztására, a lézeres nyomkövető mérésekkel ellenőrzött beállítási pontossági adatokra, az összehasonlító kopáselemzésre, az automatizálási integrációs mintákra és a lépésről lépésre történő karbantartási protokollra. Bárhol a önbeálló hegesztő rotátor Ez a kifejezés olyan forgópárra vonatkozik, amelyben legalább egy görgőkeret szabadon forog a csonktengely körül, hogy öncentráló hatást érjen el.
Alapvető önközpontú geometria
A önbeálló hegesztő rotátor statikusan meghatározott rocker elven működik. Egy pár görgő van felszerelve egy bölcsőre, amely a görgő érintkezési síkja alatt elhelyezett vízszintes csap körül forog. Ha egy hengeres terhelést a középponttól eltérően helyezünk el, az egyensúlyhiány M = W × e helyreállító nyomatékot hoz létre, ahol W a megtámasztott súly és e a vízszintes excentricitás. Ez a pillanat addig forgatja a bölcsőt, amíg a munkadarab súlypontja függőlegesen egy vonalba nem kerül a forgásponttal. A rendszer csak akkor éri el az egyensúlyt, ha a görgős érintkező erők szimmetrikusak, ami garantálja a koncentrikus forgást érzékelők és aktuátorok nélkül.
Egy német kazánműhelyben nyúlásmérős forgócsapokkal végzett terepi mérések azt mutatták, hogy az öncentráló erő eléri a munkadarab tömegének 9-11%-át 800 mm és 2400 mm közötti átmérők esetén, és körülbelül 6%-ra csökken a nagyon nagy, 4000 mm feletti átmérőknél, ahol a forgókar áttétele csökken. Ez megmagyarázza, miért a önbeálló hegesztő rotátor akkor teljesít a legjobban, ha a forgásmagasság gondosan illeszkedik a várható átmérőtartományhoz.
Evolúció a rögzített alapjárati görgőkről az aktív önbeigazításra
A széles körű elfogadása előtt a önbeálló hegesztő rotátor , az üzletek kézi csavaros emelőkre vagy alátétlemezekre támaszkodtak a rögzített feszítőgörgők alatt. Ez a megközelítés beállításonként 15-30 percet vett igénybe, és nagymértékben függött a kezelő készségeitől. Az első forgógörgős minták az 1980-as évek végén jelentek meg a hajógyárakban, egyszerű, csillapítás nélküli csapkötésekkel. A modern változatok súrlódáscsillapított tengelycsonkokat tartalmaznak, amelyek megakadályozzák az oszcillációt a gyors sebességváltozások során, és egyes nagy teherbírású egységek állítható forgásütközőkkel rendelkeznek, hogy rögzítsék a beállítást, ha már elértük, javítva a stabilitást a nagy lerakódású merülőíves hegesztés során.
A shift from fixed to self-aligning has been accelerated by ISO 14119 safety standards, which encourage mechanical self-centering to reduce manual handling near rotating equipment. Today, more than 65% of new rotator installations in pressure vessel fabrication are self-aligning models, according to the 2025 Global Welding Equipment Survey.
Átfogó terhelési sebesség mátrix az önbeálló hegesztő rotátor kiválasztásához
A table below draws on test reports from 45 units manufactured between 2023 and 2025, spanning five duty classes. All values assume a safety factor of 1.5 against static yield of the pivot assembly. Dynamic torque rating is verified for continuous operation at the maximum listed speed.
| Duty Class | Páronkénti maximális terhelés (tonna) | Átmérő tartomány (mm) | Sebesség tartomány (rpm) | Motor teljesítmény (kW) | Tipikus használati eset |
| Könnyű teherbírású | 1-5 | 200-900 | 0,8 – 2,8 | 0,55 – 1,1 | Kis csőtekercsek, kipufogó szakaszok |
| Általános gyártás | 5-20 | 600-2500 | 0,4 – 1,6 | 1,5 – 3,0 | Hőcserélők, kis edények |
| Nehéz hajó | 20-60 | 1500-4500 | 0,15 – 0,9 | 3,7 – 7,5 | Széltorony szakaszok, finomítói oszlopok |
| Extra nehéz | 60-150 | 2500-7200 | 0,08 – 0,5 | 11-22 | Nukleáris elszigetelés, offshore építmények |
Lézeres nyomkövetővel számszerűsített igazítási pontosság
Az egyesült királyságbeli sheffieldi tanúsított tesztüzemben egy 15 tonnás önbeálló hegesztő rotátor Leica AT960 lézeres nyomkövetővel értékelték ki. Az edény ismert kihagyása 2,1 mm volt. Miután az edényt a forgóra helyeztük, és 3 másodpercet hagytunk az önközpontosításra, a maximális sugárirányú eltérés a hegesztési varratnál 0,28 mm volt. Ugyanez a hajó zárt fix görgős elrendezésen 1,9 mm-es eltérést mutatott. 20 perces hegesztési ciklus után az önbeálló egység 0,31 mm-t tartott, míg a rögzített rotátor 2,3 mm-re sodródott a hőtágulás és a görgőcsúszás miatt.
- Statikus központosítási pontosság: ±0,15 mm (egy szigma) talajfelületeken.
- Dinamikus követési hiba: < 0,4 mm 30 fordulatnál.
- Helyreállítási idő szándékos 10 mm-es eltolás után: átlagosan 2,2 másodperc.
Tíz kritikus műszaki paraméter az önbeálló hegesztőforgató meghatározásakor
Kiválasztása a önbeálló hegesztő rotátor nem csupán az űrtartalomra igényel figyelmet. Az alábbi lista a paramétereket a hegesztési minőségre és az üzemidőre gyakorolt hatásuk szerint rangsorolja, amint azt 12 hegesztőmérnök értékelte egy vak felmérésben.
- A forgócsapágy osztálya és előfeszítése. Használjon kúpgörgős csapágyakat C3 hézaggal és 0,03 mm-es axiális előfeszítéssel. Ez megakadályozza a lerakódást, miközben lehetővé teszi a szabad elfordulást. A csapágy élettartama teljes terhelés mellett haladja meg a 20 000 órát.
- A görgős gumiabroncs keveréke és keménysége. A Shore A 88–92-es poliuretán a rozsdamentes acél alapfelszereltsége. A 80°C feletti szénacél edényekhez hőálló NBR vagy öntött acél gumiabroncsokat adjon meg legalább 300 HB keménységgel.
- Változófrekvenciás meghajtó pontossága. A kódoló visszacsatolású zárt hurkú VFD a sebességet az alapjel ±1%-án belül tartja. Ez elengedhetetlen az automatizált SAW és GMAW folyamatokhoz.
- Forgáscsillapító mechanizmus. A nagy tehetetlenségi nyomatékú erek oszcillálhatnak. A forgócsapba integrált súrlódó tárcsa vagy hidraulikus lengéscsillapító megakadályozza a vadászatot és biztosítja a sima forgásindítást.
- A keret torziós merevsége. A névleges teherbírás 20%-ának megfelelő excentrikus terhelés mellett a keret hossza méterenként nem csavarodhat el 0,05°-nál nagyobb mértékben.
- Elektromos burkolat minősítés. IP55 minimum beltéri használatra; IP65 vagy NEMA 4X kültéri udvarokhoz. A kezelőszerveket el kell szigetelni a hegesztési fröccsenéstől és a csiszolóportól.
- Munkadarab földelési útja. A önbeálló hegesztő rotátor kis ellenállású földelő csúszógyűrűt vagy szénkefét kell biztosítania legalább 600 A folyamatos teljesítményre a csapágyak ívkárosodásának elkerülése érdekében.
- Vészleállítás és biztonsági reteszek. Az ISO 13850 szabványnak megfelelő, újraindítás elleni védelemmel ellátott kétcsatornás vészleállító áramkörök kötelezőek, ha a rotátor robotcellába van integrálva.
- Távirányítós függő vezérlés. A kezelőknek képesnek kell lenniük a kocogásra, a sebesség beállítására és a forgás megfordítására legalább 5 méteres távolságból egy IP65 besorolású vezeték nélküli vagy vezetékes függővel.
- Alapozó szerelési felület. A nagy teherbírású forgógépekhez lapos, megmunkált alaplemezre van szükség, horgonycsavarmintákkal, amelyek a maximális borulási nyomaték 150%-át kibírják.
A gumiabroncsok kopásának figyelése és annak közvetlen hatása a beállításra
Az abroncsátmérő csökkenése az elsődleges oka a fokozatos központosítás elvesztésének. A önbeálló hegesztő rotátor , a görgő átmérőjének mindössze 1,8%-os csökkenése eltolja az effektív forgási magasságot és csökkenti a visszaállítási nyomatékot. Egy texasi nyomástartó edénygyárban végzett karbantartási vizsgálat havonta mérte a központosítási eltérést. 700 üzemóra után a poliuretán abroncsok 2,4 mm-rel koptak, így a kifutás 0,32 mm-ről 0,95 mm-re nőtt. A gumiabroncsok cseréje visszaállította a rendszert 0,34 mm-re. Az üzem mostantól 650 üzemóránként cseréli a gumiabroncsokat, vagy amikor az átmérő 2 mm-rel csökken, attól függően, hogy melyik következik be előbb.
- Uretán gumiabroncs élettartama: 500-1200 óra, a munkadarab felületi minőségétől és terhelésétől függően.
- Acél gumiabroncs újrafestési időköz: 1800 óra, 0,25 mm eltávolítása az érintkezési felületről.
Ütemezett kenés és forgáspont vizsgálati protokoll
A önbeálló hegesztő rotátor szabad forgási mozgásra támaszkodik. Javasolt időközök:
- Kenje meg a forgócsapágyakat 400 üzemóránként lítiumkomplex NLGI 2 zsírral.
- Ellenőrizze a radiális hézagot 800 óránként; az elfogadható határ 0,05 mm.
- Hetente ellenőrizze a tengelyrögzítő csavarok feszességét.
Önbeálló hegesztő rotátor integrálása robot- és fűrészgép-rendszerekkel
A modern gyártási sejtek kezelik a önbeálló hegesztő rotátor kerületi tengelyként. Az EtherCAT vagy PROFINET kommunikáción keresztül a robotvezérlő parancsot ad a forgó sebességének, és fogadja a kódoló visszajelzését. A közelmúltban egy szárazföldi csővezeték-bevonatoló létesítményben két önbeálló rotátort szinkronizáltak egy 32 méteres, 85 tonnás csőszakasz elforgatására, miközben egy kéthuzalos SAW traktor hegesztette a hosszanti varratsapkát. A hegesztési zóna kifutása 0,45 mm-en belül maradt a teljes 4,5 órás hegesztés alatt, ami rögzített hengerekkel lehetetlen. Ennek eredményeként az ívbekapcsolási idő elérte a 82%-ot, az ultrahangos kilökődési arány pedig 0,7%-ra csökkent.
A integration architecture typically involves a PLC that reads the rotator's actual speed and adjusts the welding travel speed accordingly. This closed-loop control ensures that the heat input per unit length remains constant, which is particularly critical for quenched and tempered steels susceptible to hydrogen cracking.
GYIK: Az önbeálló hegesztőforgató képes kezelni a kúpos edényeket?
Igen. Az önközpontú működés lehetővé teszi a folyamatos átmérő-változást, akár 3°-os kúposodást oldalanként. A görgőkeretek egymástól függetlenül forognak az érintkezés fenntartása érdekében, bár az axiális rögzítőgörgők használata javasolt, hogy megakadályozzák a hajó járását.
GYIK: Mi a minimális érátmérő a hatékony önbeállításhoz?
A legtöbb önbeálló hegesztő rotátor a kialakításoknál a görgő átmérőjének legalább 4-szeres átmérőjére van szükség ahhoz, hogy elegendő helyreállító nyomatékot hozzon létre. A tipikus minimum 200 mm kis teljesítményű egységek esetében.
GYIK: Kompatibilis a rotátor a merülőíves hegesztési fluxus visszanyerésével?
Igen, a forgókeret nem zavarja a fluxusvályúkat. Az alacsony profilú kialakítás a önbeálló hegesztő rotátor elegendő helyet hagy a folyósító tartályoknak és a visszanyerő fúvókáknak.
GYIK: Hogyan tartják fenn a földelést forgás közben?
Egy rugós szénkefe szerelvény közvetlenül érintkezik az edénnyel, vagy egy réz csúszógyűrű van beépítve az egyik görgőtengelybe. A önbeálló hegesztő rotátor a földelési útnak a teljes hegesztőáramot kell vinnie anélkül, hogy a csapágyakon keresztül ívelne.
Energiahatékonysági és működési költségprofil
Egy tipikus 40 tonnás önbeálló hegesztő rotátor forgás közben csak 4 kW-ot vesz fel, szemben a 8–11 kW-tal a hidraulikusan beállított fix pozicionáló esetében, amelynek folyamatosan meg kell hajtania a befogó működtetőket. 3500 üzemóra felett önmagában az energiamegtakarítás körülbelül 17 MWh-t tesz ki, ami körülbelül 2100 USD közvetlen költségcsökkenést jelent az ipari villamosenergia-árak mellett. Ezenkívül a hidraulikus tápegységek hiánya kiküszöböli az olajszivárgást és csökkenti a tűzveszélyt a hegesztőmezőben.
Jövőbeli fejlesztések: Intelligens önbeálló hegesztőforgató
A next generation of önbeálló hegesztő rotátor IoT-érzékelőket tartalmaz, amelyek figyelik az elfordulási szöget, a csapágy hőmérsékletét és a rezgésspektrumot. A 2026-os esseni hegesztési vásáron bemutatott korai prototípusok prediktív algoritmusokkal rendelkeznek, amelyek 50 órával azelőtt figyelmeztetnek a gumiabroncs kopására, hogy a beállítási eltérés meghaladja a 0,5 mm-t. Ezek a rendszerek zökkenőmentesen integrálhatók az üzem egészére kiterjedő MES-szoftverrel, lehetővé téve a hegesztési varrat helymeghatározási adatainak teljes nyomon követését minden edényben.