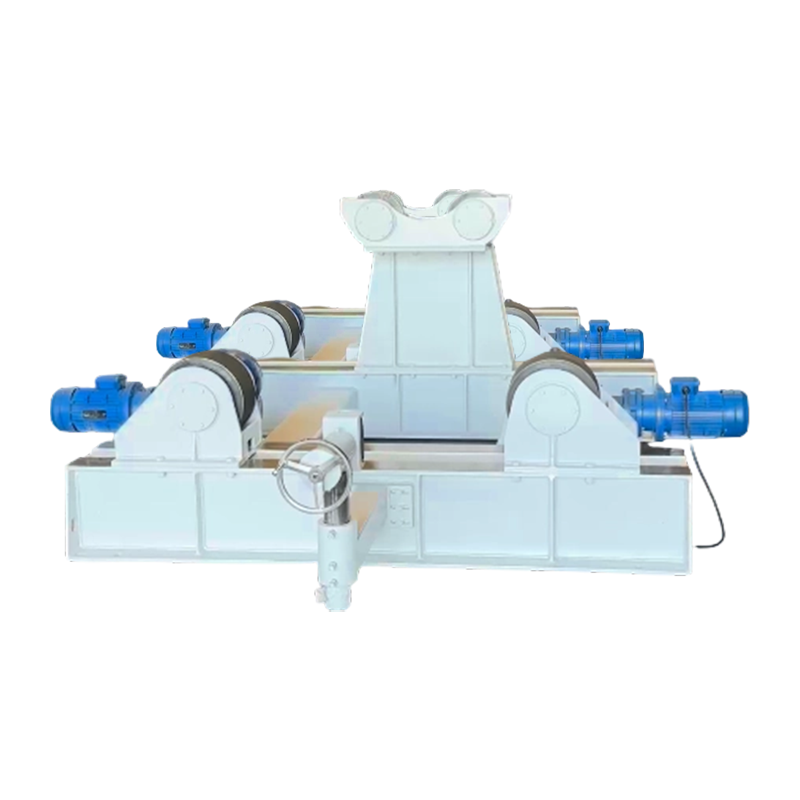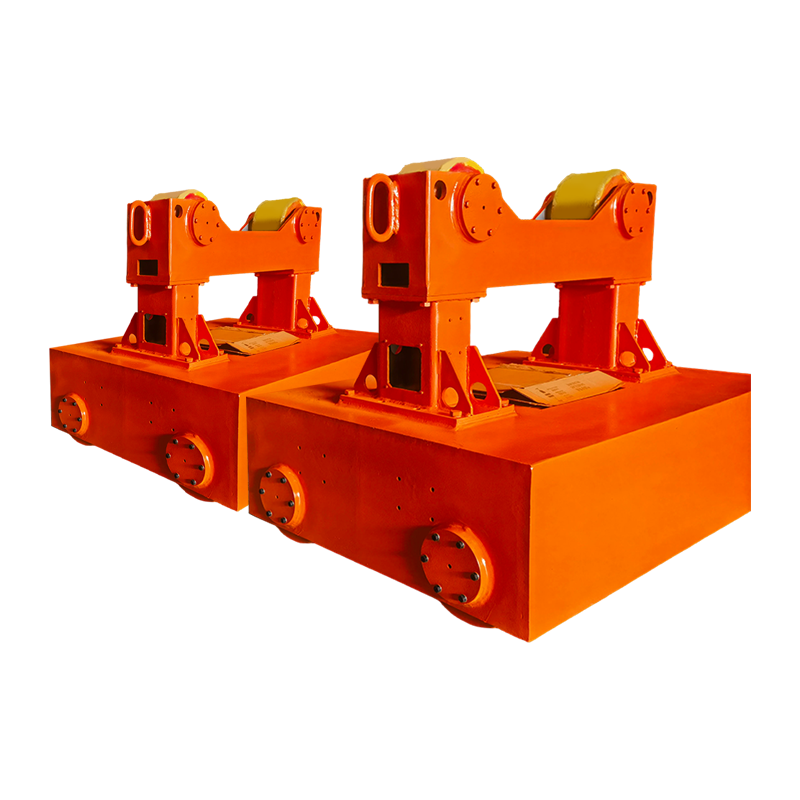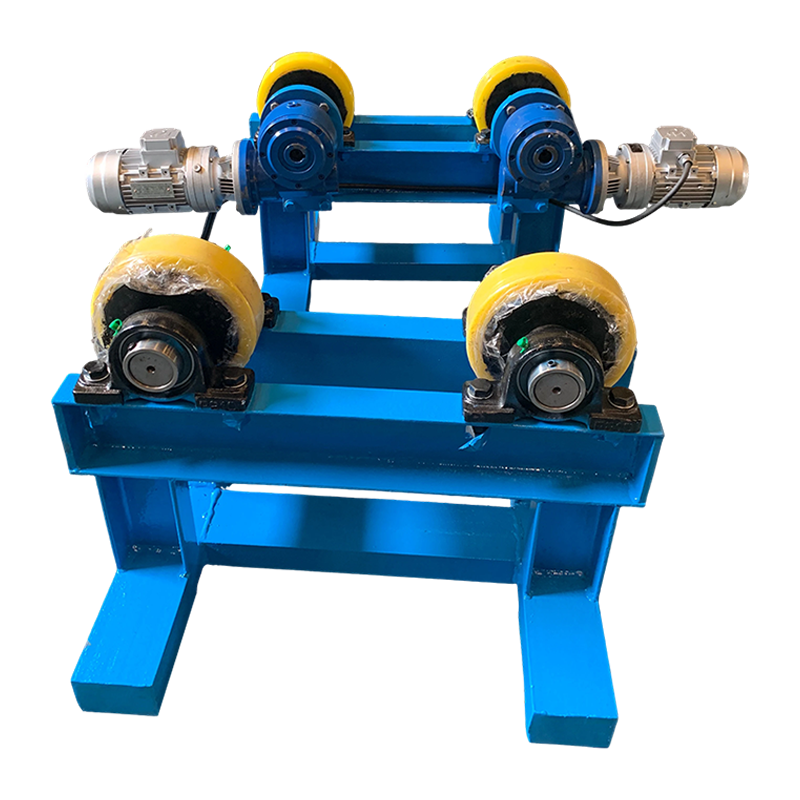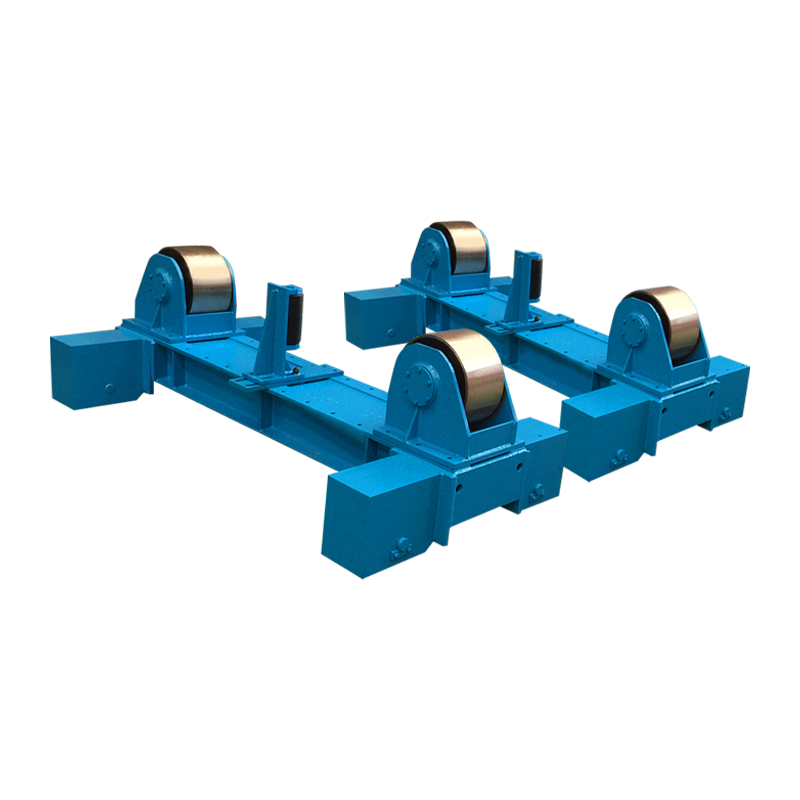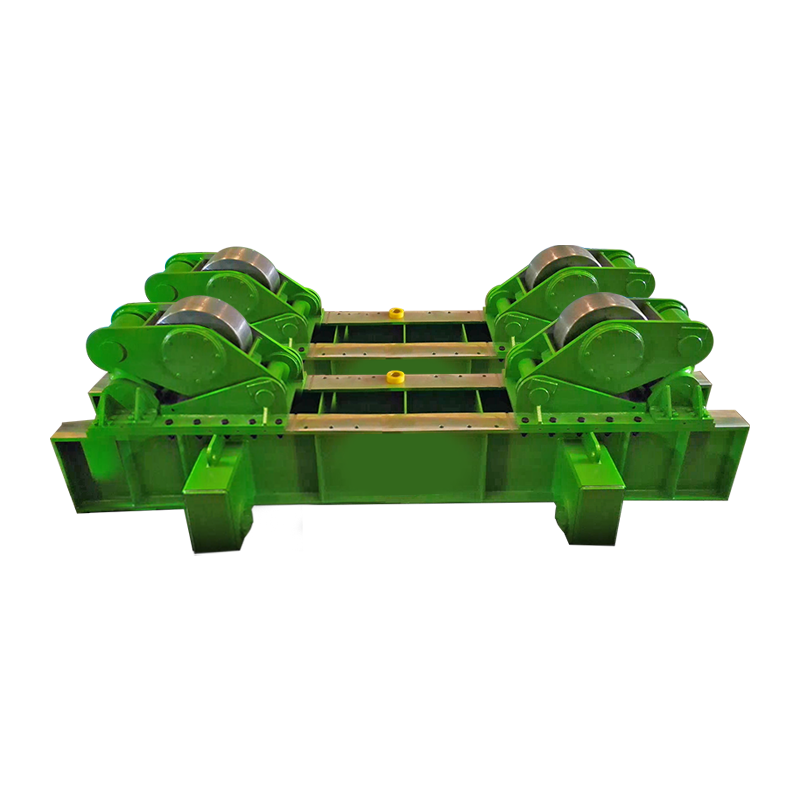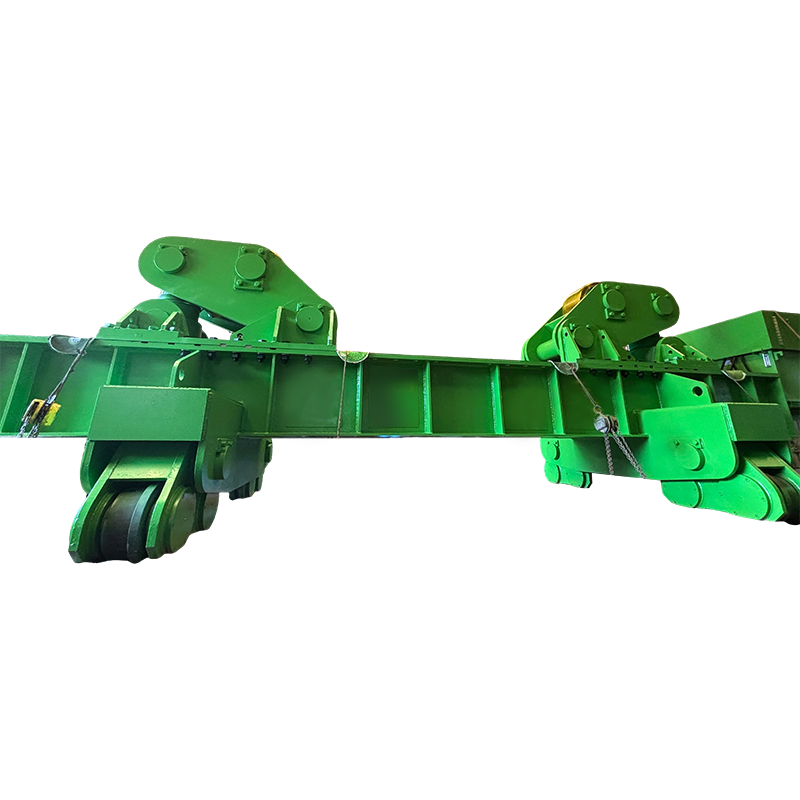
A csőhegesztő rotátor hengeres munkadarabokat forgat a hegesztőpisztoly alatt, automatikusan fenntartva az ideális haladási sebességet minden lépésnél. A Fabricators & Manufacturers Association 2023-as termelékenységi felmérése szerint ez az egyetlen frissítés 20% alatti ívről több mint 60%-ra növelheti az ívbekapcsolási időt, és akár 300%-kal növelheti a lerakódási arányt. A motoros forgatást alkalmazó üzletek következetesen kevesebb hibáról, kevesebb utómunkáról és a befektetés gyors megtérüléséről számolnak be.
Sebesség és konzisztencia feloldása csőhegesztő rotátorral
A csőhegesztő rotátor használata a forgás automatizálásával lerövidíti a ciklusidőt, lehetővé téve a folyamatos többmenetes hegesztést a kezelő áthelyezése nélkül. A kézi csőhengerlés során a hegesztő gyakran néhány percenként megáll, hogy áthelyezze a munkadarabot, ami széttöri az ívet és csökkenti a tényleges hegesztési időt. Az Amerikai Hegesztési Társaság Hegesztési Kézikönyvéből származó adatok azt mutatják, hogy a kézi esztergálás általában a műszakórák 15-25%-ára korlátozza az ívbekapcsolási időt. Amikor a csőhegesztő rotátor átveszi az ívet, az ívbekapcsolási idő rendszeresen meghaladja a 60%-ot, ami azt jelenti, hogy műszakonként több hegesztési fém rakódik le anélkül, hogy a munkaórák megnövekednének.
A menetsebességre gyakorolt hatás szintén mérhető. Egy szabványos, 12 hüvelykes, ütemezett 40-es csőkötés, amely 35 percnyi kézi hengerlést igényel, nagyjából 12 perc alatt elkészíthető 250 mm/perc-re állított forgatóval. Egy hét kétműszakos gyártás alatt ez a különbség több száz további kész illesztést jelent. Ezek a számok összhangban vannak a Gyártók és Gyártók Szövetségének 2023-as benchmarking jelentésével, amely megállapította, hogy a közepes méretű hajóboltok hegesztő rotátorok 28%-kal javította a berendezések általános hatékonyságát a megvalósítás első negyedévében.
A teherbírás és a csőátmérő egyezése: közvetlen összehasonlítás
A hasznos teherbírás közvetlenül meghatározza, hogy a rotátor mely feladatokat tud kezelni, és ennek a határértéknek a túllépése a motor kiégéséhez vagy túlzott radiális lefutásához vezet. Minden csőhegesztő rotátor meghatározott súlytartományra és átmérőjű borítékra tervezték. Az 1 tonnára tervezett egység 2–12 hüvelykes csöveket, míg egy 20 tonnás készlet 60 hüvelyknél nagyobb átmérőjű edényeket kezelhet. A legnehezebb tervezett munkadarab felett legalább 25%-os többletkapacitású forgató kiválasztása meghosszabbítja az élettartamot és megőrzi a forgási pontosságot.
| Terhelhetőség (tonna) | Tipikus csőátmérő-tartomány (hüvelyk) | Motor teljesítmény (kW) | Max forgási sebesség (in/perc) |
|---|---|---|---|
| 1 | 2-12 | 0.37 | 190 |
| 3 | 4-24 | 0.75 | 250 |
| 5 | 6-36 | 1.1 | 300 |
| 10 | 12-48 | 2.2 | 380 |
| 20 | 24-72 | 3.7 | 450 |
A csőhegesztő rotátor Az 5 tonnára méretezett 36 hüvelykes, 0,5 hüvelykes falvastagságú csövet is kezelni tud, feltéve, hogy a munkadarab tömege nem haladja meg a 10 000 fontot. A terhelési határ túllépése elcsúszást okoz a hajtógörgők és a csőfelület között, ami egyenetlen forgási sebességet és hegesztési hibákat, például lépcsőzetes peremprofilokat eredményez. Sok gyártó tart egy 1 tonnás egységet a kis furatú csővezetékekhez és egy külön 10 tonnás készletet a nyomástartó edényekhez a túlterhelés elkerülése érdekében.
Önbeálló és hagyományos rotátorok: melyik kialakítás illik munkafolyamatához
Az önbeálló rotátorok automatikusan kompenzálják az átmérőváltozásokat, így akár 50%-kal csökkentik a beállítási időt vegyes tételes gyártás esetén. Egy hagyományos csőhegesztő rotátor fix futókereket használ, amelyek távolságát minden csőátmérőhöz kézzel kell beállítani. Ezzel szemben az önbeálló modell elfordítja a görgős kocsikat, így azok azonnal illeszkednek a munkadarabhoz, amint az a helyére süllyed. Ez a mechanikus adaptáció szükségtelenné teszi a próba-hiba pozicionálást.
Hagyományos fix görgős rotátor
- Alacsonyabb beszerzési költség, jellemzően 20-30%-kal kevesebb, mint egy önbeálló egységnél
- Minden átmérő változtatáshoz kézi beállítás szükséges
- Ideális azonos csőtekercsek hosszú menetéhez
- Egyszerűbb görgőcsere eljárás
- A nehezebb alapkeret gyakran ellenáll a durvább kezelésnek
Önbeálló csőhegesztő rotátor
- Automatikusan megfogja a csöveket 2”-tól a maximális átmérőig
- A beállítás másodpercekig tart, felére csökkentve az átállási időt
- A konzisztens görgőkontaktus csökkenti a kifutást 0,02 hüvelyk alá
- Jól teljesít a nagy keverékű, kis mennyiségű gyártásban
- Magasabb kezdeti befektetés, de a megtérülés 6-8 hónapon belül a tipikus álláskereskedésekben
Hat gyártólétesítményre kiterjedő, összehasonlító idővizsgálat során egy önbeálló csőhegesztő rotátor átlagosan 11 percet takarított meg beállításonként a 8 hüvelykes és 20 hüvelykes cső közötti váltáskor. Heti több mint 50 váltás, ez a megspórolt idő több mint 9 órányi további íves rendelkezésre állást jelent, ami további 15-20 közepes furatú kötés hegesztéséhez elegendő.
A hegesztési minőség javulása: a hibák csökkentése egyenletes forgással
Az egyenletes forgás jelentősen csökkenti az olyan hegesztési hibákat, mint az olvadás hiánya és az alámetszés, a tanulmányok pedig akár 40%-os csökkenést mutatnak ki az utómunkálatokban. Amikor a csőhegesztő rotátor állandó felületi sebességet tart fenn, a hegesztési ív hirtelen gyorsulások vagy lassulások nélkül a tócsa elülső szélén marad. Ez a stabilitás megakadályozza a hideg kört, az inkonzisztens behatolást és a kézi áthelyezéskor megjelenő stop-start krátereket.
A Welding Journalban megjelent 2022-es műszaki cikk dokumentálta az 1200 kerületi csőkötés utómunkálatait. Hézagok hegesztett egy motoros csőhegesztő rotátor 3,4%-os hibaarányt mutatott, szemben a kézi esztergált ízületek 5,8%-ával. A 40%-os csökkenés közvetlenül csökkenti a köszörülési, marási és újraellenőrzési költségeket, így kb. 18 dollárt takarít meg fugánként egy 65 dollár/óra teljesen terhelt munkadíj-környezetben.
A hőbevitel is egyenletesebbé válik. A kézi esztergálással a hegesztők gyakran szünetet tartanak, hogy beállítsák a testtartást, ami hőképződést okoz, és potenciálisan megváltoztatja a hő által érintett zóna tulajdonságait. A rotátorral hajtott átmenet ±25°F-os ablakon belül tartja a szakaszok közötti hőmérsékletet, ami segít fenntartani az ASME B31.3 által megkövetelt Charpy V-bevágás szívóssági értékeket. Ezen a szinten a konzisztenciát rendkívül nehéz kézzel esztergálni.
A csőhegesztő rotátor integrálása automatizált cellákba
Egy csőhegesztő rotátor és egy oszlop- és gémmanipulátor párosítása egy teljesen automatizált kerületi hegesztőállomást hoz létre, amely az iparági esettanulmányok szerint akár 60%-kal csökkenti a közvetlen munkaerőköltséget. A forgófej kezeli a forgatást, míg a manipulátor a hegesztőfejet az optimális kiemelkedésbe és szögbe állítja. Együtt lehetővé teszik, hogy egy kezelő több állomást egyszerre felügyeljen.
Egy tipikus automatizált cellaelrendezés 10 tonnát helyez el csőhegesztő rotátor két görgős készlet között, egy manipulátoroszloppal, amely felülről táplálja a merülő ívhegesztőfejet. Miután a kezelő betölti a csövet, és elindítja a szekvenciát, a forgó egy előre beállított sebességgel forog, a manipulátor fix eltolást tart fenn, és a teljes csatlakozást egyetlen megszakítás nélküli ciklusban hegesztik. Egy rotterdami nehézgyártó üzem adatai azt mutatták, hogy ez a konfiguráció 14-ről 38-ra emelte a napi hézagkibocsátást a 48 hüvelykes széltornyok szakaszain, miközben a hegesztőfáradásból eredő hibákat közel nullára csökkentette.
Teljes automatizálás nélkül is a hegesztő rotátor Digitális fordulatszámmérővel és távirányítóval felszerelt, lehetővé teszi a hegesztő számára, hogy biztonságos távolságból finomítsa a sebességet. Ez az egyszerű frissítés 22%-kal javítja a hegesztési varrat megjelenési pontszámát az ügyfél-ellenőrzések során, mivel a kezelő az ívstabilitás megtörése nélkül reagálhat a pocsolya viselkedésére.
Biztonsági és ergonómiai előnyök
A kézi csőhengerlés megszüntetése akár 70%-kal csökkenti a mozgásszervi sérülések számát, és megelőzi a csípőpontos baleseteket. Egy nehéz cső lánckulccsal vagy kézzel történő kézi forgatása rendkívül megterheli a vállakat, a hátat és a csuklót. A Munkahelyi Biztonsági és Egészségügyi Hivatal (OSHA) sérülési naplói azt mutatják, hogy a csőkezelés és -pozícionálás a szerkezetgyártó üzemekben regisztrált ficamok és húzódások nagyjából 18%-át teszi ki. Bemutatkozik a csőhegesztő rotátor teljesen megszünteti a fizikai erőfeszítés szükségességét.
Ezen túlmenően egy forgórész tartja a kezelőt a közvetlen gördülési zónán kívül. A kézi módszerek során a dolgozók gyakran forgó hevederek vagy láncok közelében állnak, ami becsípődési kockázatot jelent. Egy csőhegesztő rotátor , a meghajtó és az üresjárati görgők védve vannak, a kezelő pedig egy halott ember kapcsolón keresztül szabályozza a mozgást, amely elengedés után azonnal leállítja a forgást. A megfelelő zárolási/kijelölési eljárásokkal kombinálva ezek a tulajdonságok hozzájárultak ahhoz, hogy egy texasi nyomástartó edényüzletben két év alatt 55%-kal csökkenjen a rögzíthető kézsérülések száma, amint azt az üzlet belső biztonsági áttekintésében közölték.
Karbantartási gyakorlatok, amelyek meghosszabbítják a rotátor élettartamát
A hajtógörgők és a csapágykenés rendszeres ellenőrzése megduplázhatja a csőhegesztő rotátor szervizintervallumát. Még a robusztus rotátorok is szenvednek fokozatos kopástól, de a fegyelmezett karbantartási ütemterv szorosan tartja a forgási pontosságot, és megakadályozza a költséges állásidőt. A berendezés szerviz kézikönyveiből levont következő lépések biztosítják a legnagyobb hatást.
- Hetente ellenőrizze a görgőfelületeket. A kopott vagy kivájt poliuretán hengerek vibrációt és kifutást okoznak. Cserélje ki a görgőket, ha az érintkezési folton 4 mm-nél szélesebb lapos foltok láthatók.
- Zsírozza meg a hajtócsapágyakat 200 üzemóránként. Használjon lítium alapú EP2 zsírt, és öblítse ki a régi zsírt a szerelvényen keresztül, amíg tiszta zsír nem válik ki belőle. A szennyezett kenőanyag a vezető oka a csapágyak idő előtti meghibásodásának hegesztő rotátor meghajtók.
- Ellenőrizze a hajtás és a feszítőgörgő készletek közötti igazítást. A csőhossz lábánkénti 1/16 hüvelyknél nagyobb eltérések oldalirányú erőket hoznak létre, amelyek túlterhelik a csapágyakat és csökkentik a motor hatékonyságát. A lézeres igazító eszközök ezt tíz percen belül ellenőrizni tudják.
- Tisztítsa meg havonta az elektromos szekrényeket. A hegesztési füst és a csiszolópor beszivárog a VFD burkolataiba, túlmelegedést okozva. A tiszta sűrítettlevegő-kifújás és a szűrőcsere állandó sebességszabályozást biztosít.
- Rendszeresen rögzítse az erősítőt. A motoráram hirtelen megnövekedése általában görgőkötést vagy hibás csapágyat jelez. Állítson be egy alapvonalat a telepítéskor, és jelölje meg a 15% feletti emelkedést a vizsgálathoz.
Azok az üzletek, amelyek követik ezeket a lépéseket, átlagosan 18–24 hónapos hibamentes szervizintervallumról számolnak be csőhegesztő rotátors , szemben a csak reaktív javításokat végző létesítmények 9–12 hónapjával. A különbség gyakran évente eggyel kevesebb nagyobb átépítéssel kevesebb, ami 3000–7000 dollárt takarít meg az alkatrészeken és a munkaerőn.
Gyakran ismételt kérdések a csőhegesztő forgatókkal kapcsolatban
Mire használható a csőhegesztő rotátor?
A csőhegesztő rotátor hengeres munkadarabok – például csövek, nyomástartó edények és széltorony szakaszok – szabályozott sebességgel történő esztergálására szolgál hegesztés közben. A munkadarabot motoros görgőkön tartja, így a hegesztőgép vagy az automata vágópisztoly folyamatosan le tudja rakni a töltőfémet a kerület mentén, anélkül, hogy megállítaná az áthelyezést.
Hogyan válasszam ki a megfelelő csőhegesztő rotátor kapacitást?
Válassza ki a csőhegesztő rotátor legalább 25%-kal nagyobb teherbírással, mint a hegeszteni tervezett legnehezebb szerelvény. Ellenőrizze a minimális és maximális átmérőtartományt is: a görgőknek szilárdan kell érintkezniük anélkül, hogy a cső túl alacsonyan ülne a bölcsőben. A túl kicsi egység elcsúszik; ami túl nagy, az energiát és tőkét pazarol.
A csőhegesztő rotátor képes kezelni a nem kerek munkadarabokat?
Egy szabvány csőhegesztő rotátor hengeres profilokhoz készült. A négyzet vagy téglalap alakú görgő egyenetlen érintkezést és vibrációt okoz. Nem kerek alkatrészekhez az előlappal ellátott pozicionáló vagy többtengelyes manipulátor a jobb választás. Egyes önbeálló rotátorok enyhe oválisságot is alkalmaznak, de a legjobb eredmény eléréséhez a névleges átmérő 1%-án belüli kerekség szükséges.
Milyen karbantartás akadályozza meg a sebesség ingadozást?
Sebesség ingadozás a hegesztő rotátor általában kopott görgőkre, elégtelen kenésre vagy VFD paraméterek eltolódására vezethető vissza. A görgőfelület rendszeres tisztítása, a csapágyak 200 óránkénti zsírozása és a hajtás PID-beállításainak újrahangolása megszünteti a legtöbb fordulatszám-ellentmondást. Ha az ingadozás továbbra is fennáll, ellenőrizze a jeladó tengelykapcsolóját és a motorkábel árnyékolását az elektromos zaj szempontjából.