40T önbeálló hegesztő forgógép elektromos sínmozgással és elsodródásgátló funkcióval
A 40T önbeálló hegesztő forgógép egy csúcskategóriás hegesztő pozicionáló eszköz, amelyet kifejezetten nagy teherbírású hengeres munkadarabokhoz te...
See Details
Az acélgyártók és a szerkezeti mérnökök közös kihívással találkoznak: a rajz W10x30-at ír elő, de a gerenda tényleges mélysége nem 10 hüvelyk. Vagy egy projekt H 300x300-at határoz meg, de a rendelkezésre álló anyagadatlap négy különböző vastagsági paramétert sorol fel. A H-nyaláb dimenziójának értelmezésének ismerete azt jelenti, hogy túllépünk egy egyszerű magasságmérésen. Meg kell érteni az elnevezési konvenciót, a névleges és a tényleges méretek közötti különbséget, valamint azt, hogy a karima és a szalag méretei hogyan befolyásolják közvetlenül a hegesztés előkészítését és a berendezés kiválasztását. Ez az útmutató az egyes rétegeket a gyártási és hegesztési készenlét szempontjából boncolgatja, töltőanyag és szabványos profilokhoz képest nem ellenőrizhető adatok nélkül.
A H gerenda olyan szerkezeti acél elem, amelynek keresztmetszete egy nagy H betűhöz hasonlít. A teherbírási logika egyértelmű. A két vízszintes lemez, az úgynevezett karimák, úgy vannak elhelyezve, hogy ellenálljanak a hajlítónyomatékoknak. Ha az acél nagy részét a semleges tengelytől távol helyezik el, akkor megnő a szakasz tehetetlenségi nyomatéka, így rendkívül hatékony a gerenda alkalmazásokban. A karimákat összekötő függőleges lemez, a szövedék, nyíróerőt hordoz, és a karimákat egy vonalban tartja. A szerepek e szétválasztása az oka annak, hogy a H-profilra formált acél azonos súlya lényegesen nagyobb terhelést tud elviselni, mint egy tömör téglalap alakú rúd.
A legtöbb H gerendát a szerkezeti alkalmazásokban melegen hengerelik szénacélból. Észak-Amerikában a domináns anyagleírás az ASTM A992 széles karimás formákhoz, 50 ksi minimális folyáshatárral. ASTM A36 is használatos, különösen ott, ahol a hegeszthetőség és a szabványos csatlakozások prioritást élveznek. Az európai és ázsiai piacoknak megvannak a saját minőségei, de a magkohászati elv következetes: a H-alakú keresztmetszet adja a legjobb szilárdság-tömeg arányt a többszintes épületek oszlopaihoz és gerendáihoz, hidakhoz és ipari keretekhez.
A W10x30-hoz hasonló elnevezés egy kompakt kód, amely egy pillantással három dolgot mond el a gyártónak. A betű határozza meg a profilcsaládot, az első szám a névleges mélységet adja meg hüvelykben, a második szám pedig a súlyt fontban per lineáris lábon. De a névleges mélység egy közelítés, amely címkeként szolgál, nem pedig mérés. A W10x30 tényleges mélysége általában körülbelül 10,47 hüvelyk. A névleges illesztési számra hagyatkozás a tényleges méret ellenőrzése nélkül a hézag eltolódását okozhatja a hegesztővezetéken.
A metrikajelölések más logikát követnek. A W 250 x 100 jelzésű gerenda 250 mm névleges mélységet és 100 mm-es karimaszélességet jelent. Más globális szabványok saját rövidítésüket használják. európai profilok használja a HEA, HEB és HEM sorozatokat, ahol a betűk utáni szám a névleges magasságot jelzi milliméterben; Japán H gerendák gyakran közvetlenül a szalag magassága és a karima szélessége határozza meg, például a H 100x100. Az importált acélrajzokkal dolgozók számára a kritikus szempont az, hogy mindig ellenőrizze, melyik elnevezési szabvány vonatkozik a vágásra vagy az automatizált hegesztési folyamat beállításaira. A "W250" metrikus kontextusban nem ugyanaz, mint a W10 birodalmi környezetben, még akkor sem, ha a millimétertől hüvelykig terjedő aritmetika közelinek tűnik.
Ha egy malomtanúsítvány négy méretértéket sorol fel egyetlen gerendaprofilhoz, mindegyiknek külön jelentése van a gyártó számára. A négy paraméter a következő:
A metrikus H gerendák általában 100 mm-től 1000 mm-ig terjednek, a karimák szélessége nagyjából 100 mm-től 300 mm-ig terjed. Annak szemléltetésére, hogy ezek a számok hogyan csoportosulnak a gyakorlatban:
| Profil megnevezése | kb. Magasság (mm) | kb. szélesség (mm) | kb. Szövedék vastagsága (mm) | kb. Karima vastagság (mm) |
|---|---|---|---|---|
| H 200 x 200 | 200 | 200 | 8 | 12 |
| H 300 x 300 | 300 | 300 | 10 | 15 |
| H 400 x 300 | 400 | 300 | 10 | 16 |
Célszerű ezeket a számokat szembeállítani a széles karimás W-alakokkal, amelyek általában karcsúbb profillal rendelkeznek. Sok W-alak peremszélessége észrevehetően kisebb, mint a metszet mélysége, míg a H gerendák gyakran négyzet alakú keresztmetszethez közelítenek, ahol a mélység és a szélesség egyenlő vagy közel egyenlő. Ez a geometriai különbség nem kozmetikai. A H gerenda szélesebb, vastagabb karimája nagyobb axiális kapacitást biztosít, így általános választás oszlopokhoz és tartócölöpökhöz. A W-alak gyakran hatékonyabb a tiszta hajlítási alkalmazásokban, ahol a szalagmélység kiegyenlíti a hajlítási feszültséget. A gyártóknak figyelembe kell venniük, hogy a nehezebb, vastagabb szakaszok gondosabb hőbevitelt igényelnek a hegesztés során.
A H gerenda, I gerenda és W gerenda felcserélhető kifejezések használata gyakori, de költséges szokás a gyártóüzletekben. A méretbeli különbségek különböző terhelési utakat, különböző hegesztési részleteket és eltérő kezelési követelményeket jelentenek. Az amerikai szabvány szerint helyesen S-alakúnak nevezett I gerenda kúpos karimákkal rendelkezik. A belső karima felülete körülbelül 2:12 arányban lejt, ami azt jelenti, hogy a vastagság nem állandó a karima szélességében. A W gerenda vagy széles karimás gerenda párhuzamos belső és külső karimás felülettel rendelkezik. A H gerendának is vannak párhuzamos peremfelületei, de a karima szélessége jellemzően megegyezik a szelvénymélységgel vagy ahhoz közel, és a szalagvastagság gyakran nehezebb a karima vastagságához képest, mint W alakban.
Ezek a dimenziós aláírások eltérő alkalmazási mintákat eredményeznek.
A vágási listán vagy a hegesztési térképen a HP csapágycölöp I gerendának nevezése helytelen él-előkészítéshez vezethet. Az S-alakú kúpos karima más ferdeszöget igényel, mint a W-alakú párhuzamos karima. A helyes ASTM-megjelölés megadása apró lépés, amely jelentős következményekkel jár az ízületi illesztés minőségére nézve.
Ahogy a gerendaszakasz egyre nagyobb és nehezebb, a hegesztési folyamat az egyszerű kézi munkáról a tervezett hőkezelésre vált át. Egy könnyű H 150x150-es metszet gyakran hegeszthető hegesztéssel vagy részlegesen áthatoló horonnyal és minimális előmelegítéssel, feltéve, hogy a műhely hőmérséklete és az alapfém állapota megfelel a szabványnak. Ha ugyanaz a műhely egy H 400x400-as oszlopot kezel, amelynek karima vastagsága megközelíti a 40 mm-t, megváltozik a hegesztéstechnika.
Az első változó a közös előkészítés. A vastag karimákhoz ferde vagy J-horony szükséges a teljes behatolás eléréséhez a karima-karima vagy a karima-véglemez csatlakozásnál. Általános ökölszabály a szerkezeti szaküzletekben: ha a karima meghaladja a körülbelül 20 mm-t, az egyferde horony lesz az alapértelmezett, hacsak a mérnök kifejezetten nem hagyta jóvá a részleges illesztési áthatolási részletet. A beépített tartóban a szalag és a karima közötti T-kötés hasonlóképpen előnyös az előkészített horony és gyakran egy merülőíves hegesztés (SAW) folyamat a hosszanti hosszvarrathoz.
Kötelezővé válik az előmelegítés és az interpass hőmérséklet-szabályozás. Minél vastagabb a kombinált szakasz több áteresztős csatlakozásnál, annál nagyobb a hűtőborda hatás, és annál nagyobb a hidrogén okozta repedés kockázata. A gyártó a szén-egyenértéktől és az alkalmazandó hegesztési kódtól függően 150 °F-os előmelegítési követelményt láthat 25 mm-es karimánál, 300 °F-ra vagy még magasabbra is emelkedhet 50 mm-es karimánál.
A gerenda súlya olyan kezelési kihívást jelent, amely közvetlenül befolyásolja a hegesztés minőségét. Egyetlen H 350x350 oszlopszakasz meghaladhatja a 100 kg-ot méterenként. A merevítők vagy alaplemezek ilyen szakaszra hegesztése mechanikus elforgatás nélkül helytelen hegesztést jelent, amely lassabb és hibásabb. Itt van a hegesztési pozicionáló a munkadarab pontos pozícionálásához egyszerre két problémát old meg: elforgatja a gerendát, így a hegesztő lapos, lefelé tartó pozíciót tud tartani, és biztosítja a nehéz munkadarabot a véletlen elmozdulás ellen. Hengeres vagy tartályrészekhez, amelyek a H-gerendavázhoz vannak rögzítve, hegesztő rotátorok nehéz hengeres munkadarabokhoz folyamatos forgatást és lineáris igazítást biztosítanak, az ívet az optimális 1G pozícióban tartva.
 Hagyományos hegesztő-pozícionáló gyártók, Vállalat A Wuxi WeldNice Heavy Industry Technology Co., Ltd. a kínai hagyományos hegesztő-pozícionáló gyártója és vállalata, a testreszabás... Termék megtekintése →
A H gerenda összeszerelési sorrendje is számít. Egy tipikus H gerenda gyártósoron a szalagot először az egyik karimához rögzítik, majd hozzáadják a második karimát. Ha a szövedék nem teljesen merőleges, vagy ha a karimák nem párhuzamosak a ragasztás után, a következő SAW-folyamat inkonzisztens ívhosszúsággal és változó behatolással küzd. Minél nagyobb a gerenda, annál kritikusabb a kezdeti illeszkedés, és annál nagyobb a terhelés az önbeálló szerelvényekre.
A szerkezeti acél felszállást nem lehet befejezni egy olyan forma kiválasztásával, amely egyszerűen megfelel egy minimális profilmodulus követelménynek papíron. A gyártó kapacitása éppúgy formálja a gazdaságilag életképes mérettartományt, mint a szerkezeti igény. Három praktikus szűrő alkalmazható, ebben a sorrendben.
1. Strukturális kereslet. A gerendának ellen kell állnia az alkalmazott hajlítónyomatéknak, nyírásnak és axiális terhelésnek, figyelembe véve a fesztávot és a merevítési állapotot. Ez a mérnök felelőssége. A kimenet egy szükséges rugalmas szelvény modulus, tehetetlenségi nyomaték vagy keresztmetszeti terület, amely leszűkíti a kiválasztást néhány jelölt profilra.
2. Méretkorlátok. A gerendán lévő építészeti mennyezetmagasság, az oszlop homlokoldalán lévő csatlakozási hézagok, valamint a csavarhúzáshoz vagy terepi hegesztéshez való hozzáférés sok egyébként megfelelő profilt kiküszöböl. A mély, keskeny W-alak megfelelő szilárdságot biztosíthat, de behatol a mechanikus alapterületbe. Itt lehet előnyben részesíteni a kompaktabb mélység-szélesség arányú H gerendákat oszlopszakaszként a nagyobb méterenkénti tömeg ellenére.
3. Gyártási és hegesztési valóság. Ezt a szűrőt gyakran figyelmen kívül hagyják a költségvetési szakaszban. Ha a kiválasztott gerenda tömege 200 kg/m, akkor az üzletben ennek megfelelően méretezett darukra, forgókra és manipulátorokra van szükség. Ha a karima vastagsága 50 mm, a műhelynek erre a vastagságra és megfelelő fűrészlapkapacitásra van szüksége hitelesített hegesztési eljárásokra. Az olyan gerenda kiválasztása, amely meghaladja a műhely kezelési vagy hegesztési képességét, költséges alvállalkozói szerződést vagy a nehéz szakaszok veszélyes kézi kötélzetét kényszeríti ki. Épületacél építésnél alapos kivitelezés előtti tervezés hegesztési technikák acélszerkezetekben megelőzheti a költséges késéseket, mielőtt egyetlen gerenda megrendelésre kerülne.
A rövid, fénysugár kézi hegesztése készség alapú feladat. A 12 méter hosszú, 600 mm mély, teljes áthatoló hézagokkal ellátott H gerenda hegesztése gépfüggő mérnöki feladat. A sugárdimenzió határozza meg, hogy mely automatizálási eszközök válnak nem cserélhetővé.
A hosszirányú karima és a szövedék közötti varratok előnyösek a hegesztőoszlop és gém beállítás egy SAW traktorral párosítva. Az oszlop függőleges beállítást tesz lehetővé a különböző sugármélységekhez, miközben a gém vízszintesen halad, és a vágópisztolyt a kötés közepén tartja. Ha ugyanazt a varratot kézi félautomata pisztollyal próbálják meghegeszteni, 12 méteres futás során ívelfordulást, inkonzisztens haladási sebességet és fáradással kapcsolatos hibákat eredményez. Amikor ezt a folyamatot megtervezzük, automata hegesztőrendszerek és hegesztő manipulátorok megismételhető, dokumentált hegesztési minőségi program gerincét alkotják.
 Automatikus hegesztő manipulátor, hegesztőoszlop és gém beszállítók A Wuxi WeldNice Heavy Industry Technology Co., Ltd. a kínai hegesztő hegesztő manipulátor beszállítója és nagykereskedelmi hegesztőoszlop- és gémfaktor... Termék megtekintése →
A gerenda elforgatása a menetek között egy másik méretvezérelt követelmény. Az önbeálló hegesztőforgató készlet lehetővé teszi a teljes gerendaszerelvény elfordítását, így a hegesztő a kötést lapos vagy vízszintes helyzetben tudja tartani. Minél nehezebb a gerenda, annál kritikusabb a gördülési beállítás és a meghajtó nyomatéka. Önbeálló hegesztő rotátorok gerenda és cső forgatásához igazodjon a változó sugárszélességekhez, és tartsa fenn az állandó érintkezési nyomást, megakadályozva a hegesztés közbeni elcsúszást.
 Egyedi önbeálló hegesztő rotátor gyártók, cég A Wuxi WeldNice Heavy Industry Technology Co., Ltd. a kínai önbeálló hegesztőforgató-gyártó és önbeálló rotátorgyártó cég, ... Termék megtekintése →
A gyártási stratégia a tétel méretével változik. Egy heti öt különböző gerendaméretet feldolgozó műhelynek rugalmas felszerelésre van szüksége: állítható forgókeretekre, változtatható fordulatszám-szabályozású pozicionálókra és gyorsan újraszerelhető, moduláris oszlopkeretekre. Egy dedikált H gerenda gyártósor, amely több ezer méteren fut azonos méretű profilból, igazolhatja a rögzített szerszámmélységeket, a dedikált szállítószalag-rendszereket és a bemerülő ívállomásokat. A gyakori hiba az, hogy külön gyártósort vásárolnak vegyes szakaszos munkákhoz, vagy azt várják, hogy a kézi manipuláció a gerendák kezelését egy bizonyos mennyiség felett. A küszöb, ahol a kézi billentés nem biztonságos és nem hatékony, jellemzően 500-800 kg munkadarab tömeg, amelyet sok közepes méretű H szakasz elérhet 3 méternél hosszabban.
A hegesztőberendezés specifikációjának a végső gerendaméret kiválasztásával egyidejű tervezése lezár egy hurkot, amelyet számos projekt ütemezése nyitva hagy, amíg az acél meg nem érkezik az udvarra. Ha a nyaláb mérete ismert, a hegesztő manipulátor szükséges hatótávolsága, forgókapacitása és az áramforrás kimenete pontosabban megadható, nem pedig találgatás. Ez az a pillanat, amikor egy szerkezeti forma gyártási tervvé válik.
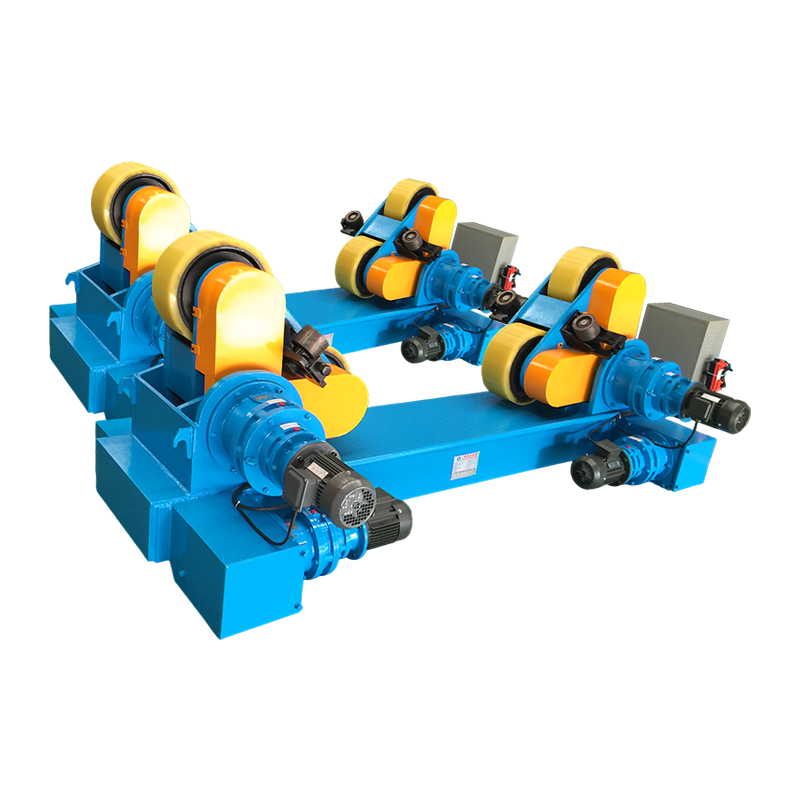
A 40T önbeálló hegesztő forgógép egy csúcskategóriás hegesztő pozicionáló eszköz, amelyet kifejezetten nagy teherbírású hengeres munkadarabokhoz te...
See Details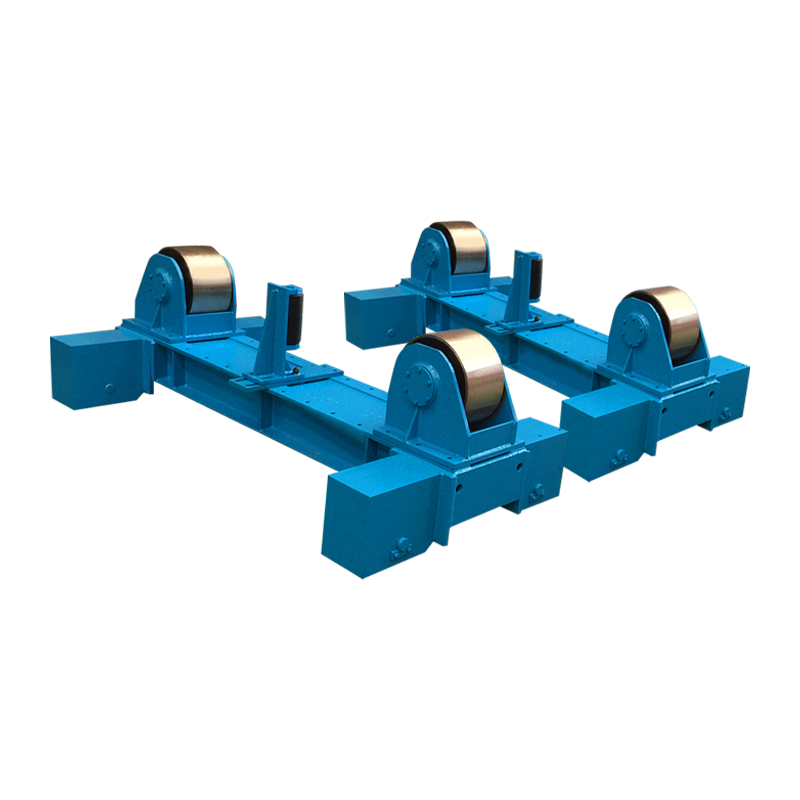
Ez a 20T állítható hegesztőforgató elektromos orbitális mozgással és elsodródásgátlóval egy fejlett pozicionáló eszköz, amelyet kifejezetten nagy h...
See Details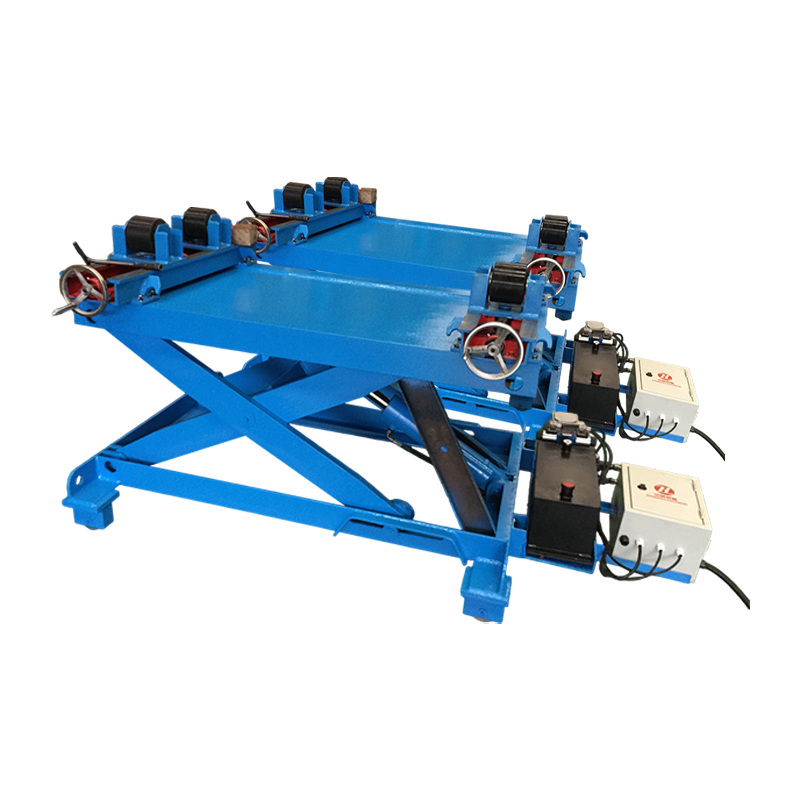
Az 1T vezetékes csavarral állítható hegesztőforgató kiegészítő emelési funkcióval egy hegesztési segédeszköz, amely integrálja a forgási, emelési é...
See Details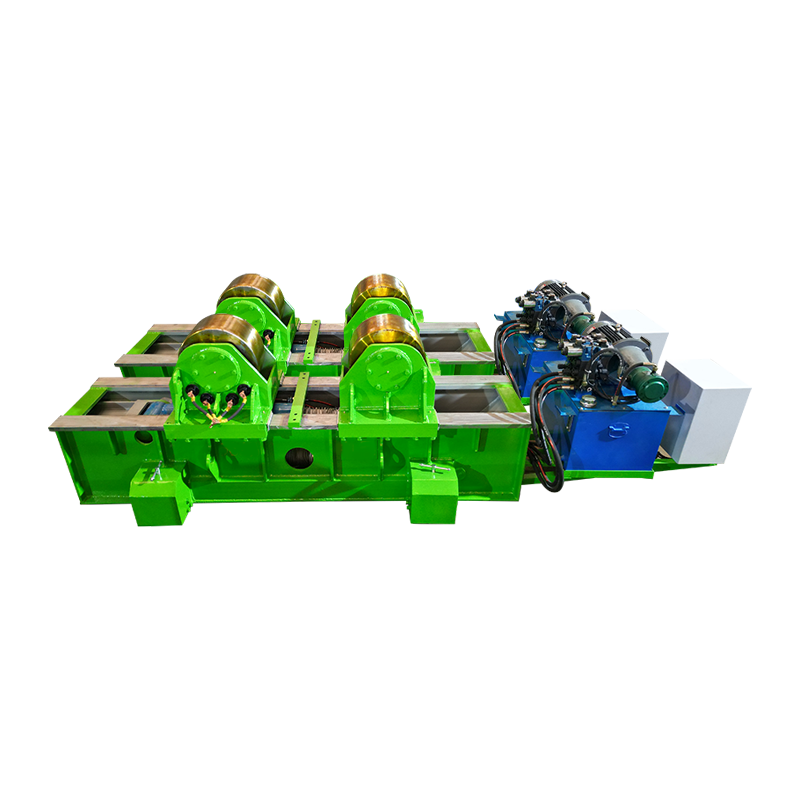
A 80T Fit Up Welding Rotator hidraulikus vízszintes tolással és kézi orbitális mozgással 80 tonna névleges teherbírással rendelkezik, és kifejezett...
See Details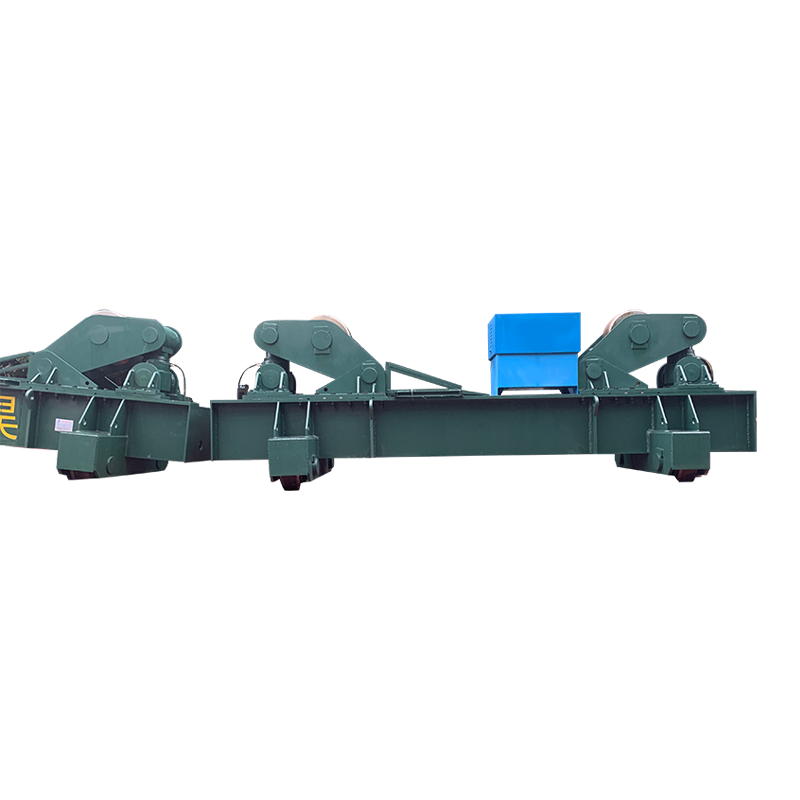
Az 1000T Fit Up Welding Rotator manuális orbitális mozgással 1000 tonna névleges terheléssel rendelkezik, és kifejezetten ultranagy hengeres munkad...
See Details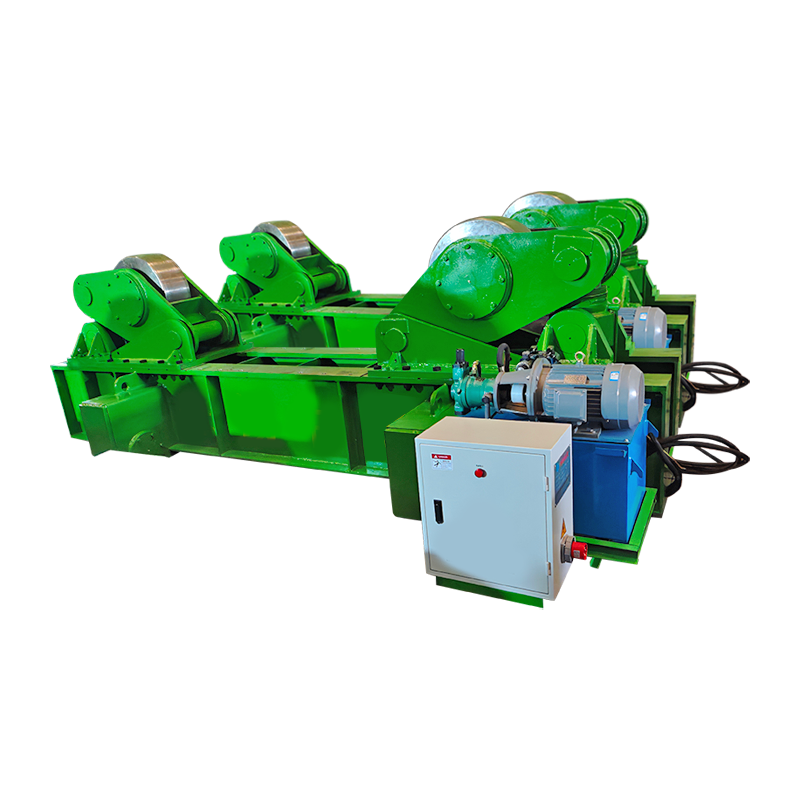
A 300 tonnás, kézi orbitális mozgású, fit up hegesztő rotátor 300 tonnás teherbíró képességgel rendelkezik, és stabilan meg tudja tartani a nagy he...
See DetailsSzerzői jog 2025 Wuxi WeldNice Heavy Industry Technology Co., Ltd. Minden jog fenntartva Custom Automatic Welding Equipment Manufacturers
sales@weldnicefactory.com