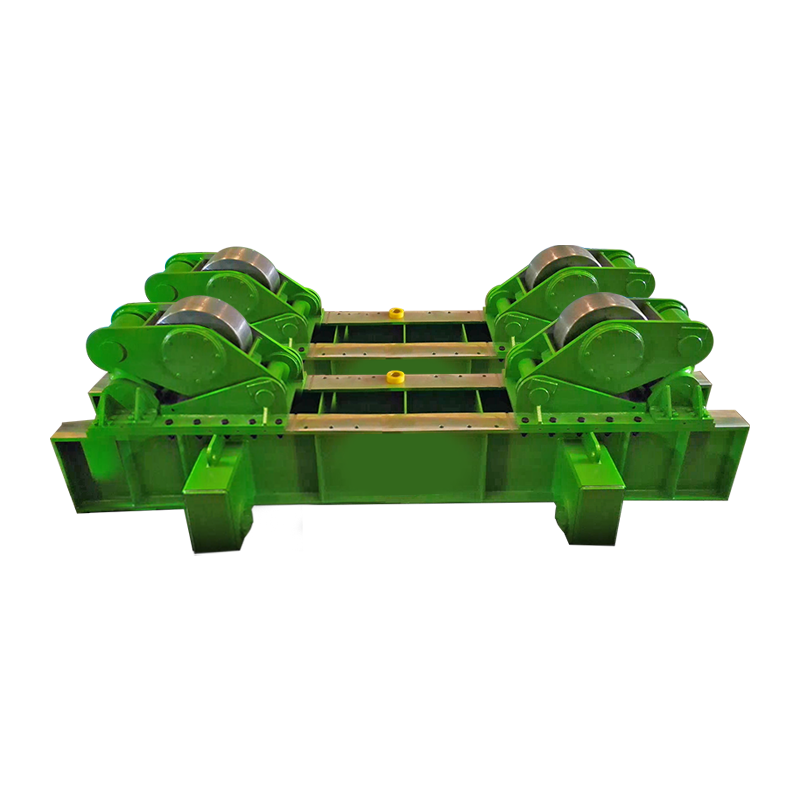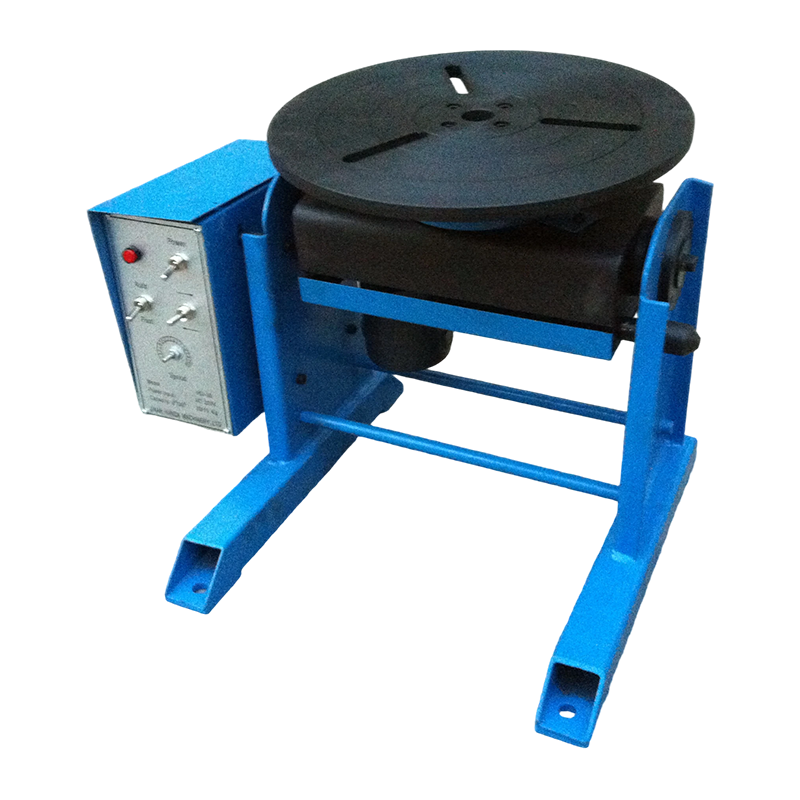
Szerelvények hegesztéshez olyan célirányosan épített mechanikus eszközök, amelyek a hegesztési folyamat során pontosan elhelyezik, rögzítik és alátámasztják a fém munkadarabokat, biztosítva, hogy minden kész összeállítás megfeleljen a méretre vonatkozó előírásoknak minimális torzítás és maximális ismételhetőség mellett. A kézi hegesztőállomásokon egy képzett kezelő jelentős időt tölthet az alkatrészek mérésével, rögzítésével és beállításával; megfelelően megtervezett hegesztő berendezés , az alkatrész helyesen helyezkedik el abban a pillanatban, amikor behelyezik a szerszámba. Az American Welding Society (AWS) szerint a merev hegesztőkészülékek alkalmazása csökkentheti a teljes gyártási időt 30% és 60% között és csökkentse a hegesztéssel kapcsolatos utómunkálatok arányát alá 3% . Az, hogy pontosan megértjük, mik ezek a lámpatestek, és hogyan valósítsuk meg őket hatékonyan, áthidalja a szakadékot a prototípus és a nyereséges, nagy volumenű gyártósor között. Ez az átfogó útmutató feltárja azokat a mérnöki elveket, tervezési módszereket, gazdasági indokokat és újonnan megjelenő technológiákat, amelyek meghatározzák a modern hegesztőberendezéseket.
Mik azok a hegesztőberendezések, és miért kritikusak a pontosság szempontjából?
A hegesztőberendezés egy egyedi tervezésű gyártóeszköz, amely fizikailag rögzíti a szerelvény minden alkatrészét a hőtágulási és összehúzódási erők ellen, garantálva, hogy a végső hegesztés méretmegismételhetősége megfeleljen a műszaki tervnek. A fúziós hegesztés fizikája alapvető kihívást jelent: az olvadt acél zsugorodik, amikor megszilárdul, és kihúzza a fémet az alakjából. A szerelvény hegesztéshez ellensúlyozza ezt azáltal, hogy az alkatrészeket mereven a helyükön tartja. Nem csupán a mozgást akadályozza meg; gyakran előfeszíti az anyagot vagy alkalmazkodik a számított zsugorodáshoz. A munkadarab-hivatkozás szisztematikus megközelítésével – dedikált helymeghatározók és támasztékok használatával – a lámpatest megszünteti az emberi találgatásokat. Ez biztosítja, hogy még egy kezdő hegesztő is tud olyan szerelvényeket készíteni, amelyek a lineáris méretekre és egyenességre vonatkozó szigorú ISO 13920 tűréshatáron belül vannak. A gazdasági hatás jelentős: az Edison Welding Institute (EWI) tanulmánya megállapította, hogy a megfelelő rögzítés javíthatja az első menet hozamát. 40% és legfeljebb a hegesztés utáni egyengetés szükségességét csökkenti 70% . Egy tipikus nehézgyártó műhelyben a torz szerelvények hegesztés utáni egyengetése akár A teljes termelési munkaórák 30%-a , ez a költség nagyrészt megszűnik, ha az alkatrészt a kezdetektől fogva megfelelően tartják. Ezenkívül a jól megtervezett szerelvény nagyobb hegesztési áramok és gyorsabb haladási sebességek használatát teszi lehetővé, mivel a kezelőnek vagy a robotnak nem kell szünetet tartania a beállítás ellenőrzéséhez. Az eredmény nem csak jobb termék, hanem gyorsabb is.
A három fő funkció: helymeghatározás, rögzítés és támogatás
Minden hatékony hegesztőberendezés három megtárgyalhatatlan mechanikai funkciót lát el: pontosan meghatározza a munkadarab helyét az ismert alappontokra hivatkozva, kellő erővel rögzíti az alkatrészeket ahhoz, hogy ellenálljon a hegesztési zsugorodásnak, és alátámasztja a szerelvényt, hogy megakadályozza a gravitáció és a hő hatására bekövetkező megereszkedést. A 3-2-1 helymeghatározási elv a legtöbb prizmatikus alkatrész ipari szabványa. Hat érintkezési pont korlátozza mind a hat szabadságfokot: három pont egy elsődleges síkot, két pont egy másodlagos élt és egy pont egy harmadlagos ütközőt határoz meg. Tervezéskor szerelvények hegesztéshez , a szorítóerőt ezekbe a rögzített lokátorokba kell irányítani. A tartóelemek, gyakran állítható orsók vagy emelőcsavarok, megakadályozzák, hogy a nehéz acéllemezek hevítéskor elhajoljanak. Ez a háromfunkciós kialakítás biztosítja, hogy amikor a hegesztési varrat összehúzódik, inkább a szerelvényhez húzza, mintsem torzítja az alkatrészt. Például egy nehézgép-alváz gyártása során az edzett szerszámacélból készült lokátorok a kerettagokat belülre tudják tartani. ±0,3 mm , míg a bilincsek több kilonewton erőt fejtenek ki, hogy megakadályozzák a mozgást a többmenetes hegesztés során. A szükséges szorítóerő nem önkényes; a varrat várható zsugorítóereje alapján kell kiszámítani. A 8 mm-es szárhosszúságú sarokvarratnál nagyobb keresztirányú zsugorító erő keletkezhet 10.000 Newton , és a lámpatestnek ezt deformáció nélkül kell ellensúlyoznia.
A kézi szerszámozás, a moduláris rendszerek és az automatizált cellák összehasonlítása
A hegesztőberendezés-rendszer kiválasztása a gyártási mennyiségtől, az alkatrész összetettségétől és a szükséges rugalmasságtól függ; az alábbi táblázat összehasonlítja a kézi, moduláris és automatizált megközelítéseket.
| Funkció | Kézi dedikált lámpatestek | Moduláris (3D) rögzítés | Automatizált (hidraulikus/pneumatikus) |
|---|---|---|---|
| Átállási idő | Magas (óra) | Nagyon alacsony (perc) | Alacsony (programváltozás) |
| Kötet Alkalmasság | Nagy volumenű, egyrészes | Alacsony és közepes, prototípus | Tömeggyártás |
| Kezdeti költség | Közepestől magasig | Nagyon alacsony | Nagyon magas |
| Torzításvezérlés | Kiváló (merev) | Jó | Kiváló (aktív vezérlés) |
A manuálisan dedikált szerelvények általában acéllemezből készülnek, és az alaphoz vannak csavarozva. Rendkívüli merevséget kínálnak, és a nehéz gyártás standardjai. A moduláris rendszerek rácslemezeket és precíziós dübelcsapokat használnak a gyors újrakonfigurálás érdekében, így ideálisak a szaküzletek számára. Az automatizált szerelvényeket gyakran robothegesztő cellákba építik be, ahol a pneumatikus vagy hidraulikus bilincsek egymás után aktiválódnak, és az érzékelők ellenőrzik az alkatrész jelenlétét. Mindegyik típusnak külön helye van a modern gyártásban, és sok nagy létesítmény mindhárom megközelítés kombinációját alkalmazza.
Hődinamikai tervezés: Hogyan kompenzálják a szerelvények a zsugorodást
A hegesztett kötés zsugorodni fog, ahogy lehűl, és a lámpatest tervezésének egyik legkifinomultabb szempontja ennek a mozgásnak a kiszámítása és ellensúlyozása, így a kész alkatrész megfelel az előírásoknak anélkül, hogy hegesztés utáni egyengetésre lenne szükség. A szénacél megközelítőleg zsugorodik 1,0-1,5 milliméter hegesztési hossz méterenként keresztirányban. Haladó szerelvények hegesztéshez ne mindig zárja le tökéletesen az alkatrészt; néha "lebegő" vagy "összehúzódó" blokkokat használnak. Ezek lehetővé teszik a fém előreláthatóan húzását egy irányba, miközben korlátozzák azt egy másik irányba. A végeselem-elemzés (FEA) segítségével a mérnökök szimulálhatják a többjáratú hegesztés hőmérsékleti profilját, és pontosan pozícionálhatják a bilincseket a nagy feszültségkoncentrációjú zónákban. Ez a mérnöki megközelítés az, ami megakadályozza a rettegett "burgonya chips" hatást a nagy gyártású keretekben. Maga a lámpatest termikus dinamikája is megfontolást igényel. Az ismételt hegesztési ciklusokkal felmelegített acél szerelvény kitágul, és ha ezt a tágulást nem vesszük figyelembe, a lokátor pozíciói a gyártási műszak során elmozdulnak. A nagy igénybevételű automatizált cellákban néha vízhűtéses lámpatesteket használnak, hogy fenntartsák a berendezés stabil hőmérsékletét, biztosítva, hogy a lokátor helyzete állandó maradjon a reggel első részétől a délután utolsó részéig.
Tervezés speciális hegesztési folyamatokhoz: MIG, AWI, lézeres és ponthegesztés
Maga a hegesztési folyamat határozza meg a berendezés kritikus tervezési paramétereit, mivel a hőbevitel, a ciklusidő, a fröccsenésképződés és a hozzáférhetőségi követelmények drámaian különböznek a MIG, AWI, lézeres és ellenállásponthegesztés esetén. A nagy hőbevitelű MIG hegesztéshez a hegesztő berendezés masszívnak kell lennie, és vízhűtővel vagy réz tartórudakkal kell rendelkeznie, hogy elnyelje a hőt és megakadályozza a vetemedést. A fröcskölésmentes AWI-hegesztés lehetővé teszi a tervezők számára, hogy a bilincseket és a helymeghatározókat sokkal közelebb helyezzék el a csatlakozáshoz anélkül, hogy félnének attól, hogy a munkadarabhoz hegeszthetők. A lézeres hegesztőberendezések rendkívül szűk tűrést igényelnek – gyakran ±0,05 mm-t –, mivel a fókuszált lézersugár precíz illesztést igényel, gyakorlatilag hézag nélkül. Az ellenállás-ponthegesztésnél a szerelvény az elektromos áramkör szerves része; karjainak és elektródáinak fajlagos vezetőképességű rézötvözetből kell készülniük, és szigetelni kell az alaptól a szórt áramok elkerülése érdekében. Ezen folyamatspecifikus korlátok megértése elengedhetetlen az anyagok kiválasztásakor és a bilincsek elhelyezésének meghatározásakor a sikeres siker érdekében. szerelvény hegesztéshez .
A Poka-Yoke és a hibaellenőrzés integrálása a rögzítőelemek tervezésébe
A jól megtervezett hegesztőberendezés poka-yoke vagy hibabiztosító tulajdonságokkal rendelkezik, amelyek fizikailag megakadályozzák a kezelőt a munkadarab helytelen betöltésében, ezáltal kiküszöbölve a fő hibaforrásokat, mielőtt a hegesztési ív megütődne. Ezek a jellemzők lehetnek olyan egyszerűek, mint az aszimmetrikus tűmintázatok, amelyek csak egy irányba engedik el az alkatrészt, vagy olyan kifinomultabbak, mint a közelségérzékelők, amelyek észlelik, ha egy alkatrész hiányzik, és megszakítják a hegesztési ciklust. Az egyik autóipari első osztályú beszállítónál a hibabiztos végrehajtása szerelvények hegesztéshez hat hónapon belül csökkentette a hibaarányt 1200 ppm-ről 50 ppm alá. A Poka-yoke kialakítás csökkenti a kezelői éberségtől és a képzéstől való függőséget, így a minőség magának a szerszámnak a függvénye. Ezt a megközelítést ma már sok OEM előírja beszállítói minőségi kézikönyvében, ami a nagy volumenű gyártásban bizonyított hatékonyságát tükrözi.
Gazdasági indoklás: A hegesztőberendezésekre fordított beruházás megtérülésének kiszámítása
Az egyedi hegesztőberendezések beruházási költségét egyértelmű beruházási megtérülési (ROI) számítással kell igazolni, amely figyelembe veszi a közvetlen munkaerő-megtakarítást, a csökkentett utómunkálatokat, az alacsonyabb selejt arányt és a gyorsabb ciklusidőkből adódó megnövekedett áteresztőképességet. Egy átlagos, közepes méretű hegesztéshez dedikált szerelvény költsége között lehet 5000 és 50000 dollár tervezni és megépíteni. Ha ez a szerelvény 15 perccel csökkenti egyetlen összeállítás hegesztési és felszerelési idejét, és a műhely évente 5000 szerelvényt gyárt le, óránkénti 45 dolláros teljes terheléssel, az éves közvetlen munkamegtakarítás 56 250 dollár . A kihagyott egyengetésből és a csökkentett hegesztési segédanyagokból származó megtakarítás hozzáadásával a megtérülési idő gyakran egy év alá csökken. Még a kisebb volumenű műveletek esetében is a minőség javulása és a dokumentált folyamatirányítást igénylő szerződések elnyerésének lehetősége megnövelheti a beruházást. hegesztő berendezés stratégiailag szükséges. A kezdeti költség így nem csak az általa gyártott alkatrészek, hanem az általa biztosított üzleti lehetőségek után is amortizálódik.
Anyagok, hőkezelés és felületkezelés a hosszú élettartam érdekében
Mivel a szerelvények nagy terhelésnek, fröccsenésnek és állandó kopásnak vannak kitéve, élettartamuk közvetlenül függ az acél minőségétől, a hőkezeléstől és az érintkezési pontok felületi keményedésétől. A szokásos alaplemezek melegen hengerelt A36 vagy normalizált S355 acélból készülnek. Kopásálló csapok és szorítóbetétek elhelyezésére, olyan anyagokhoz, mint a D2 szerszámacél vagy 4140 ötvözött acél, edzett 55-60 HRC , szabványosak. Azokban a robotcellákban, ahol az elektromos vezetőképesség kulcsfontosságú az ív szempontjából, a réz támasztórudak integrálódnak az ívbe hegesztő berendezés kettős célt szolgálnak: elvezetik a hőt a hegesztési zónából, és védik az acélszerszámot a közvetlen ívsugárzástól. A helymeghatározó párnák felületi kidolgozása is számít: a talajfelület érdessége kb Ra 0,8-1,6 mikron megbízható érintkezést biztosít az illeszkedő részfelületek kopása nélkül. Szélsőséges körülmények között, mint például a rozsdamentes acél gyártása, ahol magának a szerelvénynek ellenállnia kell a korróziónak, a 316L-es rozsdamentes minőségek vannak megadva a lámpatest testére és minden érintkezési felületére.
Szerelvények integrálása robot- és automatizált hegesztőrendszerekkel
A hegesztőberendezés valódi ereje akkor válik realizálhatóvá, ha robotkarral vagy speciális automata hegesztővel párosítják, lehetővé téve a világítás kikapcsolását és az állandó minőséget éjjel-nappal. Az ilyen sejtekben a hegesztő berendezés több lesz, mint egy statikus tartóeszköz; aktív résztvevője a gyártási folyamatnak. Az érzékelők megerősítik, hogy az alkatrész megfelelően van betöltve, a pneumatikus bilincsek a programozott sorrendben kapcsolódnak be, és a robot jelet kap a hegesztési ciklus elindításához. A fejtartó-farok-pozícionálók a hengeres alkatrészek gyakori szerelvényei, amelyek lehetővé teszik a robot számára, hogy lapos helyzetben hegeszthessen, miközben a rögzítő forgatja a munkadarabot. Összetett öntvények esetén a rögzítés több forgástengelyt is tartalmazhat, hogy a robot minden kötéshez hozzáférjen. A Nemzetközi Robotika Szövetség szerint a hegesztésre használt ipari robotok száma több mint 50%-át az elmúlt öt évben , ahol a szerelvények szükséges kiegészítői ennek a hardvernek. A robotvezérlő és a fixture közötti interfész egyre kifinomultabb: a robot ellenőrizheti a bilincs állapotát, beállíthatja a hegesztési paramétereket az észlelt alkatrészeltérések alapján, és akár jelezheti is a kezelőnek, ha egy rögzítőelem a kopási határához közelít.
Az additív gyártás és a 3D nyomtatás szerepe a szerelvénygyártásban
Az additív gyártás gyorsan megváltoztatja a hegesztőkészülékek gyártási módját, lehetővé téve a mérnökök számára olyan összetett, konform hűtőcsatornák, könnyű szerkezetek és egyedi lokátorgeometriák létrehozását, amelyeket hagyományos megmunkálással lehetetlen elérni. A fém 3D-nyomtatás olyan anyagok felhasználásával, mint a martenzites acél vagy az Inconel, lehetővé teszi a hegesztési kötés kontúrját követő integrált hűtőjáratokkal rendelkező rögzítőelemek gyártását. Ez a célzott hűtés drámaian csökkenti a ciklusidőt nagy volumenű műveleteknél. A polimer 3D-nyomtatást gyakrabban használják prototípus-lokátorok, kezelőszerszámok és puha pofák előállítására a robotfogók számára órákon belül, nem pedig a megmunkált fémalkatrészekhez szükséges napokon vagy heteken belül. Bár ezek a polimer alkatrészek nem alkalmasak közvetlen ívexpozícióra, kiválóan alkalmasak az alkatrészek távol tartására a hegesztési zónától. A lámpatest-tervek 3D-nyomtatott prototípusok segítségével történő gyors megismétlésének képessége tömöríti a fejlesztési idővonalat, és csökkenti a kísérletezés költségeit, ezáltal optimalizálva szerelvények hegesztéshez kis- és középvállalkozások számára elérhető.
Metrológia és érvényesítés: Annak biztosítása, hogy a szerelvény megfeleljen a tervezett pontosságnak
Mielőtt egy új hegesztőberendezést gyártásba kezdenek, azt koordinátamérő gépekkel (CMM), lézeres nyomkövetőkkel vagy fotogrammetriával validálni kell annak biztosítására, hogy minden lokátorpont, bilincsfelület és referenciafelület a megadott helyzeti tűréshatáron belülre essen, ami általában ±0,1 mm vagy annál szorosabb. Ez az érvényesítés nem egyszeri esemény. A dokumentált kalibrálási ütemterv, kalibrált főalkatrész vagy közvetlen mérés felhasználásával, elengedhetetlen a folyamatos minőségbiztosításhoz. A repülőgépiparban az AS9100 követelményei előírják, hogy minden gyártószerszámot meghatározott időközönként ellenőrizni kell. Ha egy lámpatest kicsúszik a tűréshatárból, újra megmunkálják, vagy elhasználódott alkatrészeit kicserélik. A metrológiának ez a fegyelmezett megközelítése biztosítja, hogy a hegesztő berendezés teljes élettartama alatt továbbra is megfelelő alkatrészeket gyárt.
Közös karbantartási, kalibrációs gyakorlatok és hosszú távú gondozás
Még a legmasszívabb hegesztőberendezések is fokozatosan elveszítik pontosságukat, ha nem tisztítják és kalibrálják rendszeresen, különösen nagy teljesítményű környezetben, ahol a fröccsenés és a bilincsek kopása állandó probléma. A megelőző karbantartási ütemtervnek tartalmaznia kell a lokátor felületeinek napi tisztítását a fröcskölés és a törmelék eltávolítása érdekében, sárgaréz kaparók és fröccsenésgátló spray-k használatával. Hetente ellenőrizni kell a szorítóerőket nyomatékkulccsal vagy nyomásmérővel, hogy megbizonyosodjon arról, hogy megfelelnek az előírásoknak. A CMM-mel vagy lézeres nyomkövetővel végzett havi méretellenőrzés megerősíti, hogy a fixture helymeghatározási pontjai továbbra is a tervezett helyzetükön belül vannak. A kopó alkatrészek, például a rögzítőcsapok, perselyek és szorítóbetétek éves átépítése vagy cseréje bevett gyakorlat. E karbantartási feladatok figyelmen kívül hagyása az alkatrészméretek fokozatos eltolódásához vezethet, ami végső soron terephibákat vagy összeszerelősor-leállásokat okozhat. A tűréshatáron kívüli hegesztések miatti egyszeri ügyfél-visszautasítás költsége meghaladhatja a szerelvényműhely teljes éves karbantartási költségvetését.
Gyakran ismételt kérdések a hegesztőberendezésekkel kapcsolatban
Használhatok egyetlen szerelvényt ragasztáshoz és teljes hegesztéshez is?
A hőbeviteltől függ. A robotizált vagy magas hőmérsékletű folyamatokhoz néha jobb, ha egy könnyebb és gyorsabb ragasztóberendezést használunk, amelyet egy nehezebb követ. hegesztő berendezés az utolsó passzokért. Ha mindkettőhöz ugyanazt a szerelvényt használják, a tapadóvarratok lokálisan deformálhatják a rögzítési pontokat, ami a teljes hegesztési varrat elcsúszását okozhatja. A végső hegesztésből adódó további termikus feszültség szintén azt okozhatja, hogy a készülék idővel elveszíti a kalibrációját.
Hogyan védhetem meg a fixture lokátorokat a hegesztési fröccsenéstől?
A fröcskölés nem tapad jól sárgarézhez vagy rézhez, ezért az ív közelében lévő lokátorokat gyakran ezekből az anyagokból készítik, vagy kerámia fröccsenésgátló spray-vel vonják be. A rendszeres tisztítási ciklusok szintén elengedhetetlenek; még a legjobbat is szerelvények hegesztéshez elveszti a pontosságát, ha fröccsenő golyók halmozódnak fel a referenciafelületeken. Egyes csúcskategóriás rendszerekben automatikus légsugarak vannak, amelyek a ciklusok között tisztára fújják a lokátorokat.
Mi az a tipikus pontosság, amelyet egy hegesztőkészüléknek tartania kell?
Nehéz berendezések gyártásához, lineáris tűrések ±0,5 mm gyakoriak. Az autóipari fémlemez szerelvények esetében magát a szerelvényt gyakran a tűréshatárig megmunkálják ±0,05 mm és ±0,1 mm között hogy az utolsó rész a visszarugózást követően tökéletesen illeszkedjen a jármű karosszériájába. A kívánt rögzítési pontosság mindig nagyobb, mint a kívánt alkatrésztűrés, jellemzően kétszeres vagy több tényező.
Hogyan válasszunk az állandó dedikált lámpatest és a moduláris rendszer között?
A döntés a gyártási mennyiségtől és az alkatrészek fajtájától függ. Ha évente több ezer azonos alkatrészt gyárt, akkor egy állandó dedikált hegesztő berendezés hosszú távon a legköltséghatékonyabb. Ha üzlete sok különböző alkatrészt kezel kis tételekben, a moduláris rendszer rugalmasságot kínál az egyes munkákhoz szükséges szerszámok újrakonfigurálásához. Sok üzlet hibrid megközelítést alkalmaz: dedikált szerelvényt a legkeresettebb termékekhez, valamint moduláris rendszert a prototípus-munkákhoz és a kis volumenű rendelésekhez.
Befektetés jól megtervezett szerelvények hegesztéshez nem költség; ez egy stratégiai döntés, amely közvetlenül befolyásolja az eredményt. Azáltal, hogy kiküszöbölik az illesztési találgatásokat, csökkentik a hőtorzulást, és lehetővé teszik a kézi kivitelezésről az automatizált ismételhetőségre való átállást, ezek az eszközök megalapozzák a méretezhető, kiváló minőségű gyártást. A kezdeti tervezéstől a napi karbantartásig, a részletekre való odafigyelés minden szakaszában biztosítja, hogy a lámpatest megbízható, precíz alapot biztosítson több évtizedes gyártás során.