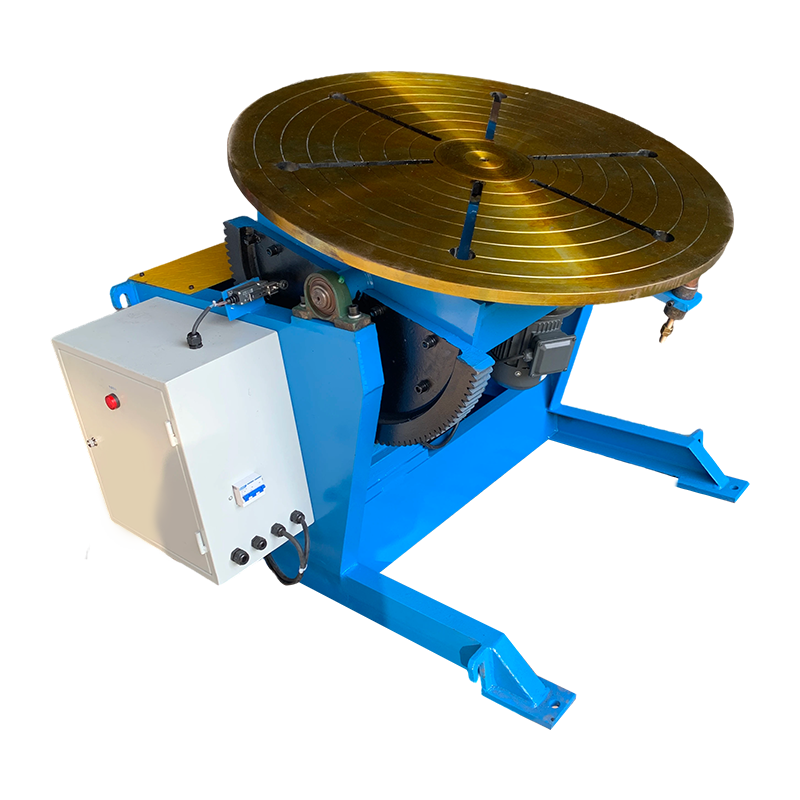
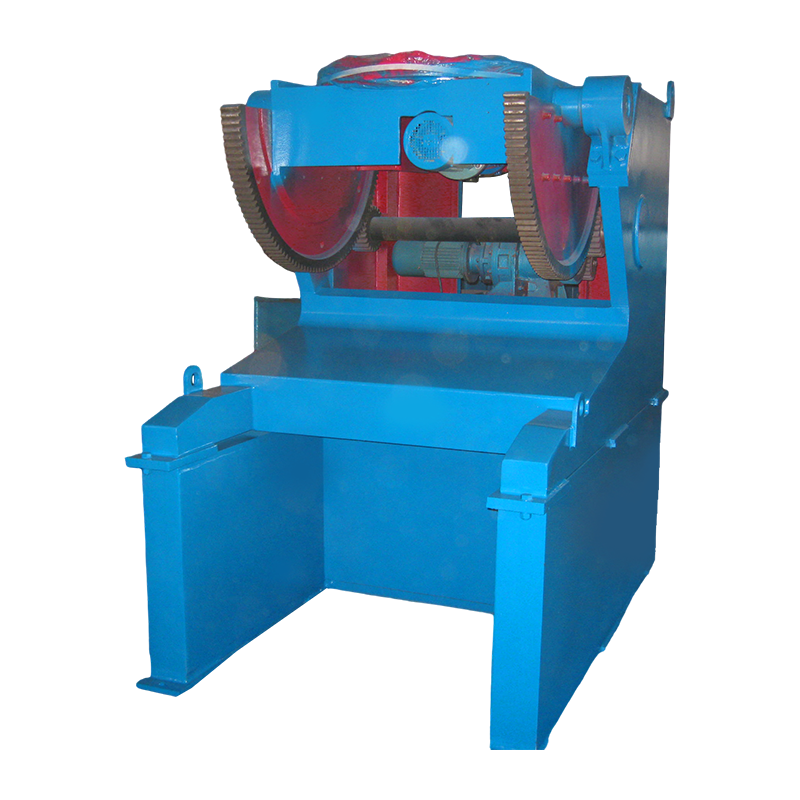
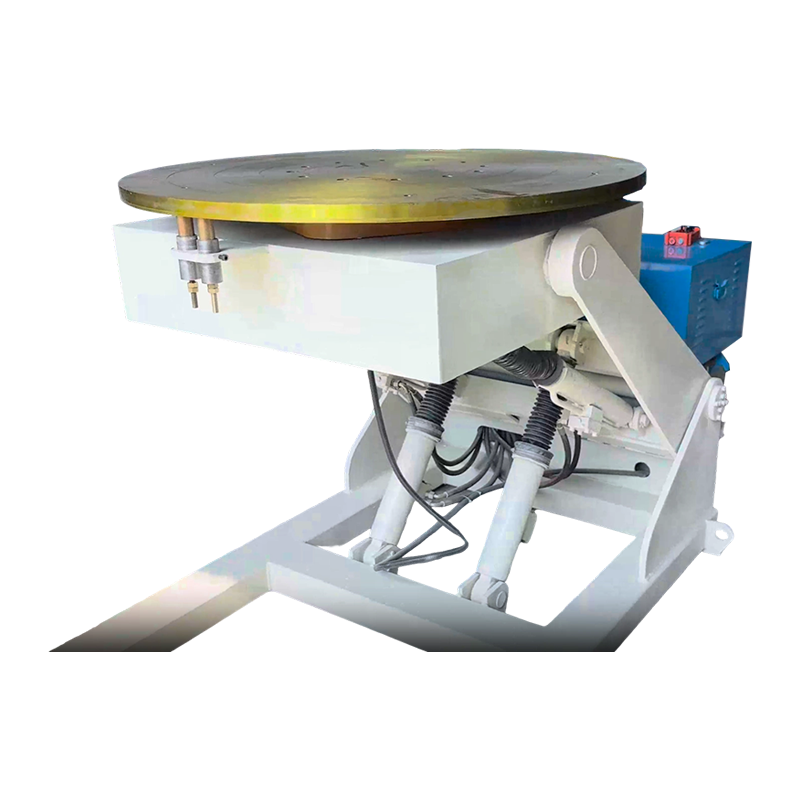
Forgatási rendszer: A változtatható frekvenciájú motor által meghajtott forgómechanizmus az elektromos energiát mechanikus nyomatékká alakítja a munkadarab forgótányérjának meghajtásához. A VFD technológia fokozatmentes fordulatszám-szabályozást tesz lehetővé (szokványos modelleknél jellemzően 0,5-10 ford/perc), így a kezelők a forgási sebességet a hegesztési paraméterekkel (pl. áramerősség, hegesztési sebesség) a munkadarab méretének és a hegesztési követelményeknek megfelelően illeszthetik. A Wuxi WeldNice forgórendszere precíziós fogaskerekes átvitelt alkalmaz, ±0,1°-on belüli forgási pontosságot biztosítva, ami hatékonyan elkerüli az instabil forgás okozta hegesztési hibákat.
Billenőrendszer: Az állandó fordulatszámú hidraulikus vagy elektromos meghajtással felszerelve a billentő mechanizmus beállítja a munkadarab szögét (általában 0-90°), hogy lehetővé tegye vízszintes, függőleges vagy felső varratok hegesztését. Az állandó fordulatszámú kialakítás egyenletes szögváltást biztosít hirtelen remegések nélkül, megvédve a munkadarabot az ütközéstől vagy a hegesztési perem eltérésétől. A Wuxi WeldNice hagyományos hegesztési pozícionálójának billenő szerkezete nagy szilárdságú acéllemezekből készül, szigorú teherbírási teszteknek vetve alá a névleges terhelés melletti stabilitás biztosítása érdekében.
Alkalmazási esetek
Hagyományos hegesztő pozícionáló is widely used in industries requiring standardized welding operations, with typical application scenarios verified by Wuxi WeldNice’s cooperative projects:
- Mérnöki gépek: A kis kotrókarok és rakodóvázak gyártása során a berendezés vízszintes helyzetbe dönti a munkadarabot, ami lehetővé teszi a hosszvarratok lapos hegesztését. Egy hazai építőipari gépgyártó alkalmazta a Wuxi WeldNice hagyományos hegesztési pozícionálóját (3000 kg teherbírás), amely 40%-kal csökkenti a kézi beállítási időt, és 85%-ról 98%-ra javítja a hegesztési áthaladási arányt.
- Nyomástartó edények: Kis nyomású tartályoknál (térfogat ≤ 500L) a forgatás funkció biztosítja a kerületi varratok egyenletes hegesztését, míg a billenő funkció megkönnyíti a karimás csatlakozások hegesztését. A Wuxi WeldNice 200 hagyományos hegesztési pozícionáló készletet bocsátott rendelkezésre egy délkelet-ázsiai nyomástartó edényes vállalat számára, amely az optimalizált védelmi tervezés révén alkalmazkodik a helyi páratartalomhoz és a magas hőmérsékletű műhelyviszonyokhoz.
- Acélszerkezet: Könnyű acélvázak és lépcsőkorlátok gyártása során a berendezés beállítja a munkadarab szögét, hogy elkerülje a fej feletti hegesztést, csökkentse a kezelő fáradtságát és javítsa a hegesztési hatékonyságot. Egy európai acélszerkezet-gyártó a Wuxi WeldNice termékeit választotta a nemzetközi teljesítményszabványokkal való kompatibilitásuk és a hosszú távú folyamatos működés során nyújtott stabil teljesítményük miatt.
Termék-összehasonlítás: Hagyományos vs. CNC hegesztő pozícionáló
| Összehasonlítási dimenzió | Hagyományos hegesztő pozícionáló (Wuxi WeldNice) | CNC hegesztő pozícionáló (ipari referencia) |
| Vezetési mód | VFD forgás állandó fordulatszámú billentés | CNC szervo hajtás (forgás dönthető) |
| Control Precision | ±0,1° (forgatás), ±1° (döntés) | ±0,01° (forgatás), ±0,1° (döntés) |
| Üzemmód | Kézi/lábpedálos vezérlés | Programozott automata vezérlés |
| Alkalmazható munkadarabok | Kis és közepes méretű, szabályos alakú munkadarabok egyszerű hegesztési útvonalakkal | Nagyméretű, összetett alakú munkadarabok precíz hegesztési követelményekkel |
| Költséghatékonyság | Magas (belépő szintű pozicionálási megoldás, alacsony karbantartási költség) | Közepestől magasig (nagy pontosságú forgatókönyvek, magasabb karbantartási költség) |
| Tipikus felhasználók | Gyártó kis- és középvállalkozások, feldolgozó műhelyek | Nagyvállalatok, csúcskategóriás berendezéseket gyártó iparágak |
Karbantartási útmutató
A hagyományos hegesztési pozicionáló élettartamának (≥8 év Wuxi WeldNice termékeknél) és stabil teljesítményének biztosítása érdekében kövesse az alábbi karbantartási követelményeket:
Napi karbantartás (minden használat után)
- Tisztítsa meg a forgótányért és a billenőkeretet száraz ruhával, hogy eltávolítsa a hegesztési fröccsenést, port és olajfoltokat; kerülje a nagynyomású víz használatát az elektromos alkatrészek (pl. VFD vezérlő) öblítésére.
- Ellenőrizze az összekötő csavarok (forgótányér, motoralap) feszességét, és húzza meg, ha laza; A Wuxi WeldNice termékei kilazulásgátló csavarokat alkalmaznak a karbantartási gyakoriság csökkentése érdekében.
Rendszeres karbantartás (3 havonta)
- Cserélje ki a kenőolajat a sebességváltóban (használjon 220 #-os ipari hajtóműolajat a Wuxi WeldNice ajánlása szerint), hogy biztosítsa a sima sebességváltót; Töltse le teljesen a régi olajat, mielőtt újratölti.
- Vizsgálja meg a hidraulikus rendszert (hidraulikus meghajtású modelleknél), hogy nincs-e benne olajszivárgás; időben cserélje ki a sérült tömítéseket, és használjon ISO VG46 szabványnak megfelelő hidraulikaolajat.
- Tesztelje a VFD vezérlő sebességszabályozási funkcióját, hogy megbizonyosodjon arról, hogy nincs rendellenes zaj vagy sebesség ingadozás; tisztítsa meg a vezérlő hőelvezető nyílásait a túlmelegedés elkerülése érdekében.
Hibakezelés
| Gyakori hiba | ok | Megoldás |
| A billenő mechanizmus remeg | Elégtelen kenés/kopott fogaskerekek | Adjon hozzá kenőolajat; cserélje ki a fogaskerekeket a Wuxi WeldNice eredeti pótalkatrészeire a kompatibilitás biztosítása érdekében. |
| Önzáró hiba dőlés közben | Sérült zárszerkezet | Azonnal hagyja abba a használatát; professzionális karbantartó személyzetünk helyszíni javítási szolgáltatásokat nyújt (elérhető a nagyobb hazai városokban és a legfontosabb tengerentúli piacokon). |
GYIK
1. kérdés: Hogyan válasszuk ki a megfelelő hagyományos hegesztési pozícionálót a munkadarab paraméterei alapján?
V: A legfontosabb kiválasztási kritériumok a munkadarab súlya, a forgótányér méretének kompatibilitása és a hegesztési folyamat követelményei: 1) A terhelhetőségnek a munkadarab tömegének 1,2-1,5-szeresének kell lennie (a biztonsági tartalék fenntartásához); 2) A forgótányér átmérője a munkadarab maximális szélességének 1,3-1,5-szerese legyen (a stabil elhelyezés érdekében); 3) Kerületi varrat-hegesztésnél a VFD forgási sebességtartományt részesítse előnyben, amely megegyezik a hegesztési sebességgel (0,5-10 ford./perc szabványos modelleknél). A Wuxi WeldNice ingyenes 选型 tanácsadási szolgáltatásokat nyújt, a felhasználók pedig 3D-s munkadarab-rajzokat vagy paramétereket biztosíthatnak, hogy személyre szabott ajánlásokat kapjanak.
2. kérdés: A hagyományos hegesztési pozicionáló VFD forgási sebessége testreszabható a szabványos tartományon (0,5-10 ford./perc) túl?
V: Igen. A szabványos fordulatszám-tartomány (0,5-10 ford./perc) lefedi a legtöbb hagyományos hegesztési folyamatot (például kézi ívhegesztés, MIG/MAG hegesztés), de speciális forgatókönyvek esetén (pl. vastag munkadarabok kis sebességű hegesztése, vékony lemezek nagy sebességű hegesztése) a Wuxi WeldNice a VFNice testreszabhatja a VFD1 0-5 paraméter tartományát. fordulat/perc. A testreszabás a motor teljesítményén és a sebességváltó áttételén alapul, így stabil teljesítményt biztosít a berendezés élettartamának befolyásolása nélkül.
3. kérdés: Mi a különbség a hidraulikus és az elektromos hajtás között a dönthető funkcióhoz, és hogyan kell választani?
V: Az alapvető különbségek a teherbírásban, a működés simaságában és a karbantartási követelményekben rejlenek:
- Hidraulikus hajtás: Alkalmas nagy terhelésű modellekhez (terhelhetőség ≥5000 kg), erős nyomatékkal és egyenletes billentéssel; rendszeres olajcserét és szivárgásvizsgálatot igényel.
- Elektromos hajtás: Alkalmas könnyű és közepes terhelésű modellekhez (terhelhetőség ≤5000 kg), egyszerű szerkezettel, alacsony karbantartási költséggel és energiatakarékossági előnyökkel.
A Wuxi WeldNice a hidraulikus hajtást ajánlja nehéz munkadarabok hegesztéséhez (pl. nagy acélszerkezetek) és elektromos hajtást kis és közepes munkadarabokhoz (például kis nyomástartó edényekhez), hogy egyensúlyba hozza a teljesítményt és a költségeket.
4. kérdés: Használható-e a hagyományos hegesztő pozícionáló automatizált hegesztőberendezésekkel (pl. hegesztőrobotokkal)?
V: Igen. Bár a hagyományos hegesztési pozicionáló alapértelmezés szerint kézi/lábpedálos vezérlést alkalmaz, felszerelhető jelinterfésszel (opcionális), hogy csatlakozzon hegesztőrobotokhoz vagy automata hegesztőkarokhoz. A berendezés forgása és billentése külső vezérlőjelekkel szinkronizálható a hegesztőrendszerrel, félautomata hegesztési műveleteket valósítva meg. A Wuxi WeldNice végrehajtotta a megfelelő adaptációkat a főbb hegesztőrobot márkákhoz (pl. FANUC, YASKAWA), és technikai támogatást nyújt a rendszerintegrációhoz.
5. kérdés: Milyen telepítési feltételek szükségesek a hagyományos hegesztési pozicionálóhoz?
V: Az alapvető telepítési feltételek a következők: 1) Alapozás: Sík beton alapozás (teherbírása a berendezés súlyának ≥2-szerese), hogy elkerülje a működés közbeni vibrációt; 2) Tápellátás: 380V/50Hz háromfázisú váltóáram (feszültségingadozás ≤±10%), független áramkörvédelemmel (pl. szivárgásvédő); 3) Környezet: Beltéri vagy félig kültéri (kerülje a közvetlen esőt), környezeti hőmérséklet -10°C és 45°C között, relatív páratartalom ≤85%. A Wuxi WeldNice részletes telepítési útmutatót biztosít minden termékhez, és helyszíni telepítési útmutatót kínál a nagyméretű modellekhez.