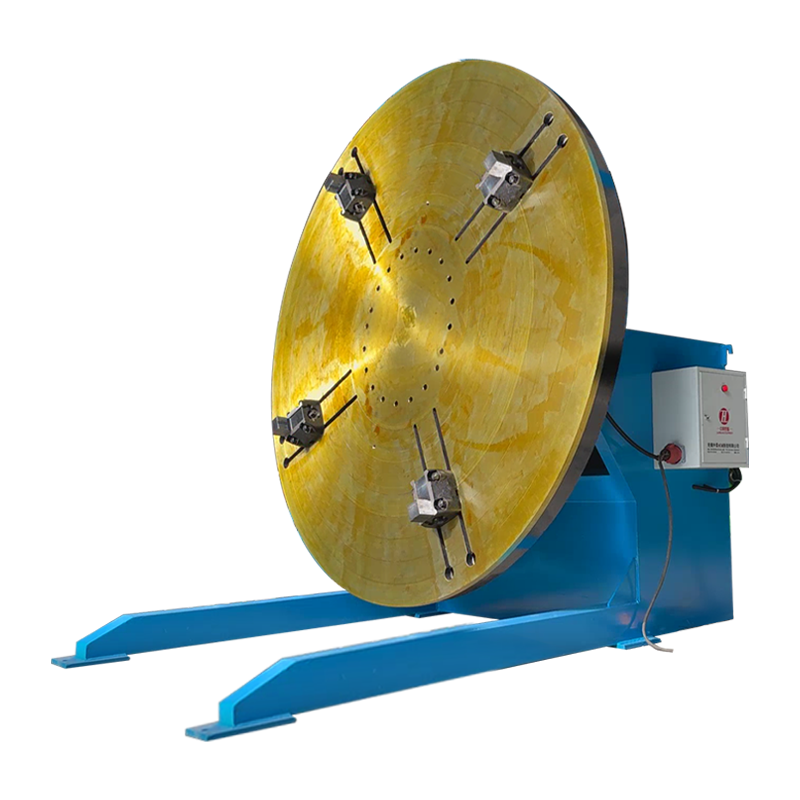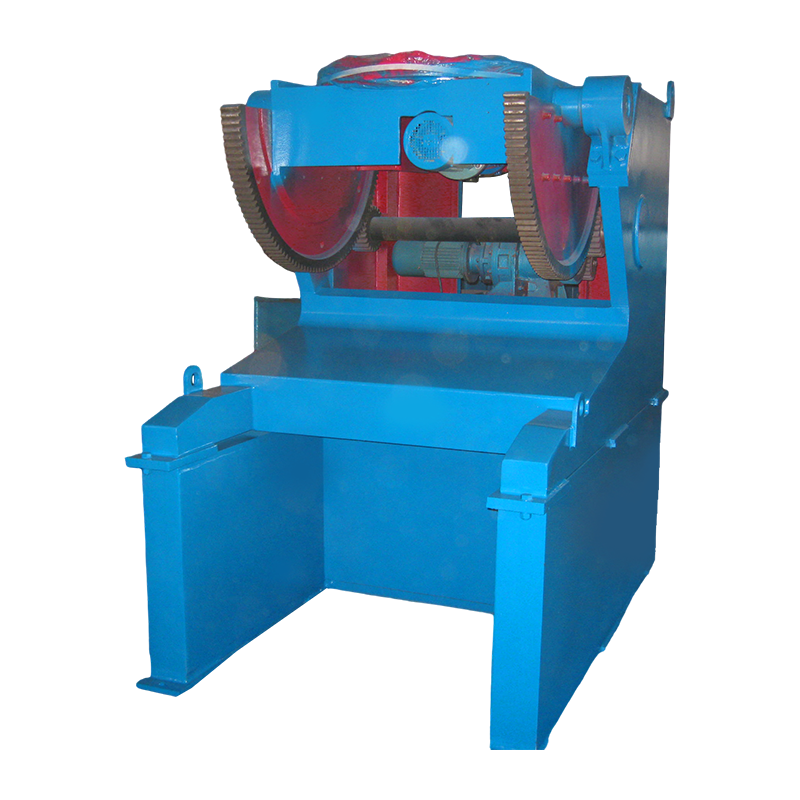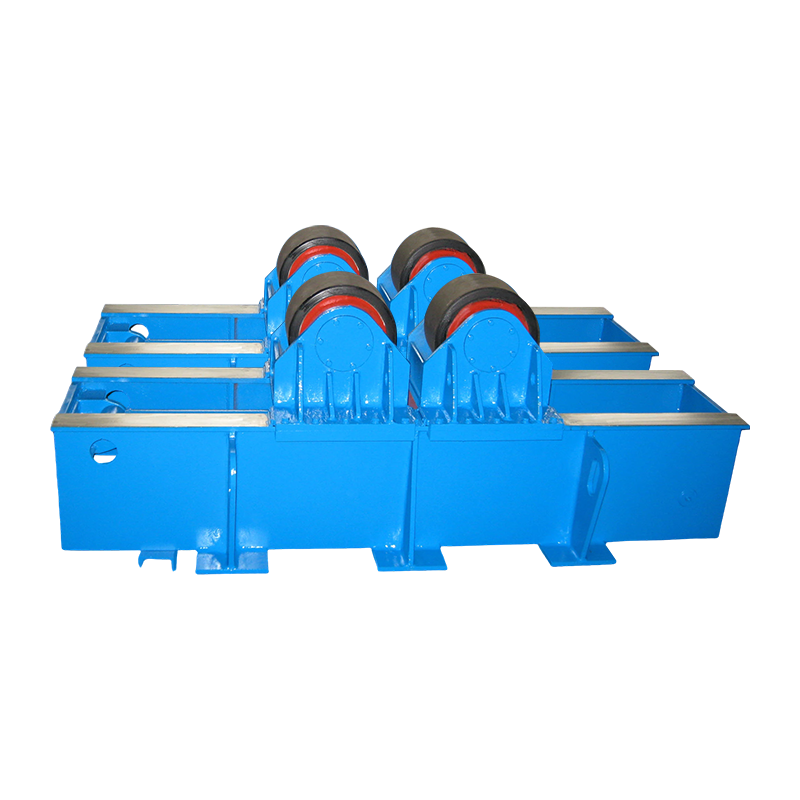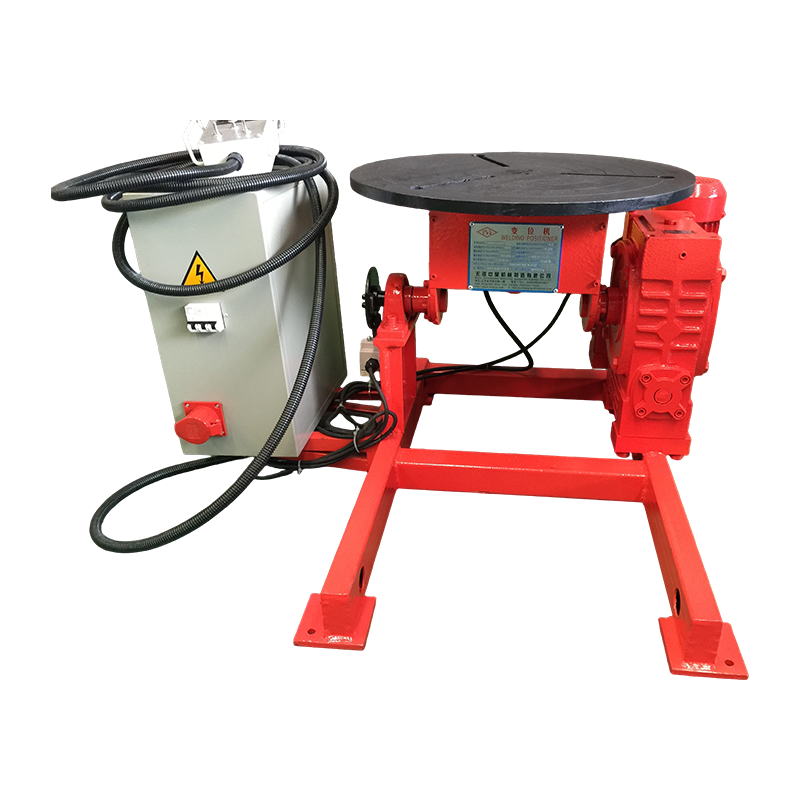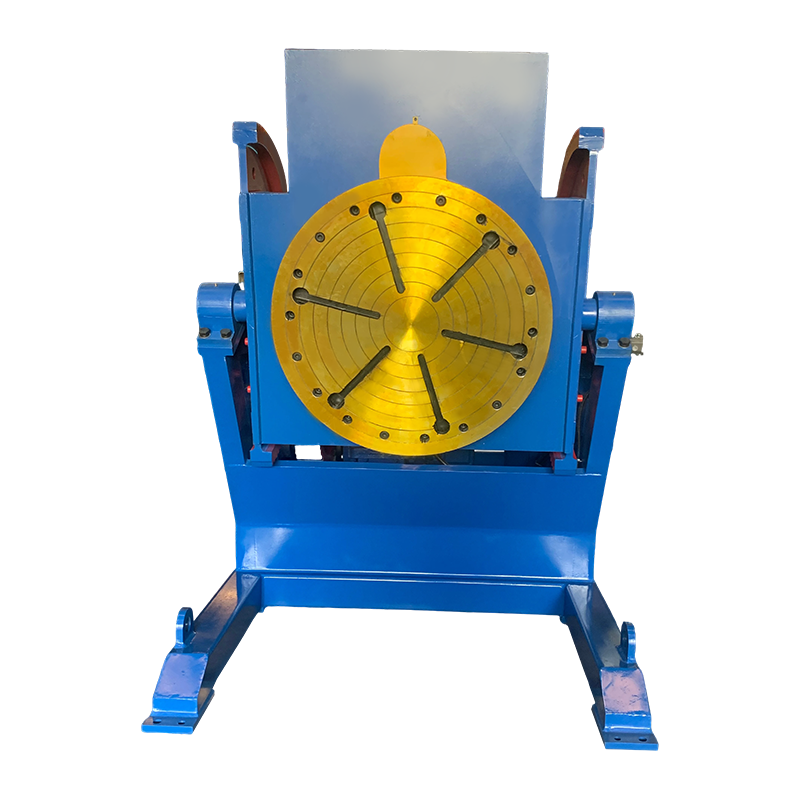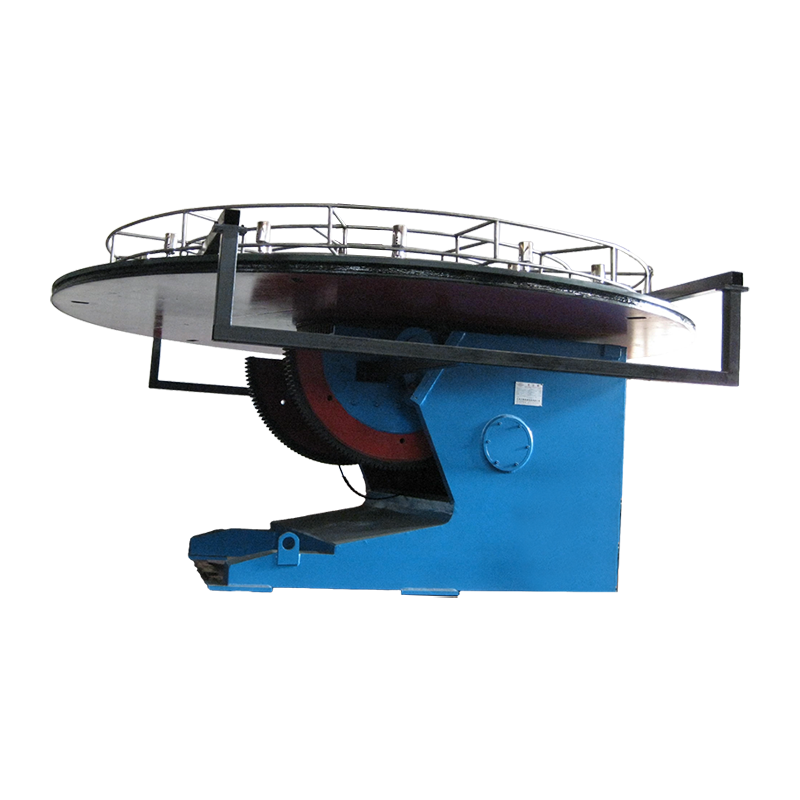
A pozicionáló adattábláján található terhelési besorolás megmondja, hogy az orsó mit bír el. Nem árulja el, hogy a munkadarab 0,5 ford./percnél megtartja-e a koncentrikusságot, hogy a földelési út túléli-e a 300 A hegesztőáramot, vagy hogy a függő elfogadja-e a már meglévő szerelvényt. Ezekre a kérdésekre ad választ hegesztési pozicionáló tartozékok : a tokmány, az előlap, a pofák, a futógyűrűk, a meghajtócsomag, a forgóföldelés és a vezérlő hardverek, amelyek a gép és a hegesztési varrat között helyezkednek el.
A műhelyben alkalmazott szabály egyszerű – először méretezze meg a tartozékokat, majd ellenőrizze, hogy a pozicionáló rendelkezik-e a nyomatékkal, a dőléstartománysal és a furatméretekkel, amelyek támogatják azokat. Azok a vásárlók, akik csak a terhelési besorolásból indulnak ki, általában kétszer vásárolják meg a tartozékkészletet, egyszer rosszul és egyszer helyesen.
Mi számít hegesztési pozicionáló tartozéknak
Bármi, ami megváltoztatja a munkadarab megfogását, indexelését, áramellátását vagy védelmét, tartozéknak számít, és ez a lista hosszabb, mint azt a legtöbb beszerzési rendelés javasolja.
- Munkatartás: hárompofás és négypofás tokmányok, puha pofák, előlapok, T-hornyú asztalok, saroklapok, vee-blokkok, helymeghatározó csapok, gyorsszorító készletek.
- Mozgás és vezetés: szervomotorok és hajtások, bolygó- vagy holtjáték-mentes reduktorok, fékek, forgójeladók, otthoni és végálláskapcsolók.
- Vezérlés és interfész: függő állomások, lábpedálok, kétállomásos választókapcsolók, PLC és robot interfész modulok, E-stop relék.
- Elektromos: forgóföldelő egységek, csúszógyűrűk, hegesztőkábel forgóelemek, vágópisztoly konzolok, kábelsín- és kötélrendszerek.
- Folyamat segédprogramok: gáz forgó csatlakozók, hűtőfolyadék csatlakozók, vízhűtéses kábelcsatlakozók, füstelszívó karok.
Az első csoport az, amit a legtöbben "tartozékok" alatt értenek. A másik négy az, ami valójában nem tervezett leállást okoz.
Miért határozza meg a tartozékok listája a pozicionáló valós kapacitását?
A 2 tonnás pozícionáló nehéz befogóval, magas pofa-köteggel és az orsófelülettől 300 mm-re eltolt munkadarabbal a gyakorlatban már nem 2 tonnás pozicionáló, mert a dőlési nyomaték sugárral skálázódik, míg a csapágy és a sebességváltó névleges értéke nem.
Két szám fontosabb, mint a címsor terhelése. Az első a túlnyúló terhelés az orsó felületén – a súly szorozva a csapágytól való távolságával. A második a nyomaték tartása hegesztés közben, amikor a gravitáció, a kábelhúzó és az íverő egyszerre hat. Tartson körülbelül 1,5-szeres nyomatékhatárt a hajtáson, és a gép vadászat nélkül is megállja a helyét.
| Kiegészítő csoport | Mit irányít | Spec a megerősítéshez | Az eltérés tipikus tünete |
|---|---|---|---|
| Tokmány vagy előlap | Tapadás és koncentrikusság | Állkapocs löket, átmenő furat, kifutás | Munkadarab kúszik, varrat vándorol |
| Pofák és puha pofák | Érintkezési terület és jelölés | Pofa magassága, fogazata, anyaga | Sebességben csúszás, vékony falon torzulás |
| Szervo hajtás és kódoló | Az index pontossága és ismételhetősége | Nyomatékhatár, felbontás, holtjáték | Drift és vadászat középső hágó |
| Rotációs talaj | A hegesztési áram visszatérési útja | Jelenlegi névleges érték, munkaciklus, fordulatszám | Ívképződés a csapágyak belsejében, hamis hegesztési hibák |
| Kábel forgó vagy csúszógyűrű | Kábelcsomagolás és élettartam | Vezetékek, erősítők, sebességkorlátozás | Kábelfáradás és rövidzárlatok |
| Gáz- vagy hűtőfolyadék-csatlakozás | A közművek folyamatos forgatása | Nyomás, furat, tömítés típusa | Szivárgás, porozitás, hűtőfolyadék a kötésen |
Munkatartás és munkadarab geometria illesztése
A kerek részek tokmányt vagy tekercskészletet igényelnek, a dobozos gyártmányok egy T-hornyú asztalt szögletes lemezekkel, és minden aszimmetrikushoz ellensúlyt és farokszárat – a geometria határozza meg a sorrendet, nem a költségvetés.
Kerek és szimmetrikus munkadarabok
Az önközpontosító hárompofás tokmány a leggyorsabb választás a karimákhoz, csőorsókhoz és szeleptestekhez, mert egy mozdulattal középre állítja; a négypofás független tokmány a megfelelő hívás, ha a súlypont a tengelyen kívül van, vagy az alkatrész durva öntvény. Ellenőrizze a pofa löketét a tényleges átmérőtartományhoz, és ne a katalógus maximumához, és ellenőrizze az átmenő furat átmérőjét, ha hegesztőkábelt vagy öblítővezetéket kíván átvezetni az orsón.
Doboz, keret és kész alkatrészek
A H-tartók, gépvázak és hegesztések esetén a T-hornyos asztal hornyolt szöglapokkal két tengelyben teszi lehetővé a beállítást; a tokmány nem bírja el a négyzet alakú sarkot alátét nélkül, ami beállítási időbe kerül. Az asztal síksága és a T-hornyok távolsága itt fontosabb, mint az asztal vastagsága, mert a bilincsek akkor működnek a legjobban, ha a csavar ott ér, ahol a rés valójában van.
Középen kívüli és hosszú részek
Az ellensúlyok és a faroktámasz vagy a stabil támasz az instabil beállítást stabillá alakítja. A hosszú tengelyeken a két végén lévő támaszték megvédi a billenő hajtóművet a soha nem méretezett hajlítási nyomatéktól.
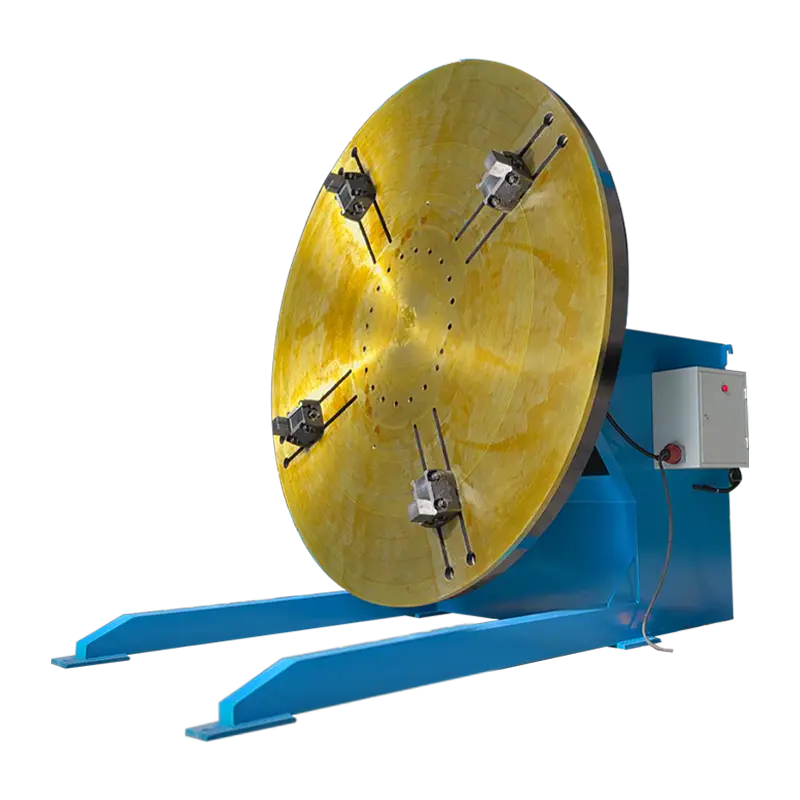 3T hagyományos hegesztő pozícionáló függőleges eszterga tokmányokkal 3 tonnás pozícionáló kiegészítő függőleges eszterga tokmányokkal, amelyek kiterjesztik a befogási tartományt hengeres vagy szabálytalan munkadarabokhoz, és támogatják a stabil billent-forgó hegesztést. Termék megtekintése →
Kezelőszervek és elektromos tartozékok: honnan ered az index pontossága
Az index pontossága a rendszer tulajdonsága – a motort, a reduktort, a jeladót és a vezérlőt össze kell hangolni, nem csupán csatlakoztatni.
Az indukciós motor változtatható frekvenciájú hajtása forgást biztosít, de a zárt hurkú szervocsomag tartási pozíciót, programozható szögeket, például 90°-os és 180°-os szögeket, valamint ívpercekben mérhető ismételhetőséget biztosít. Az ismétlődő körkörös varratok esetében a szervóút általában a csökkentett utómunkával térül meg, nem pedig a sebességgel.
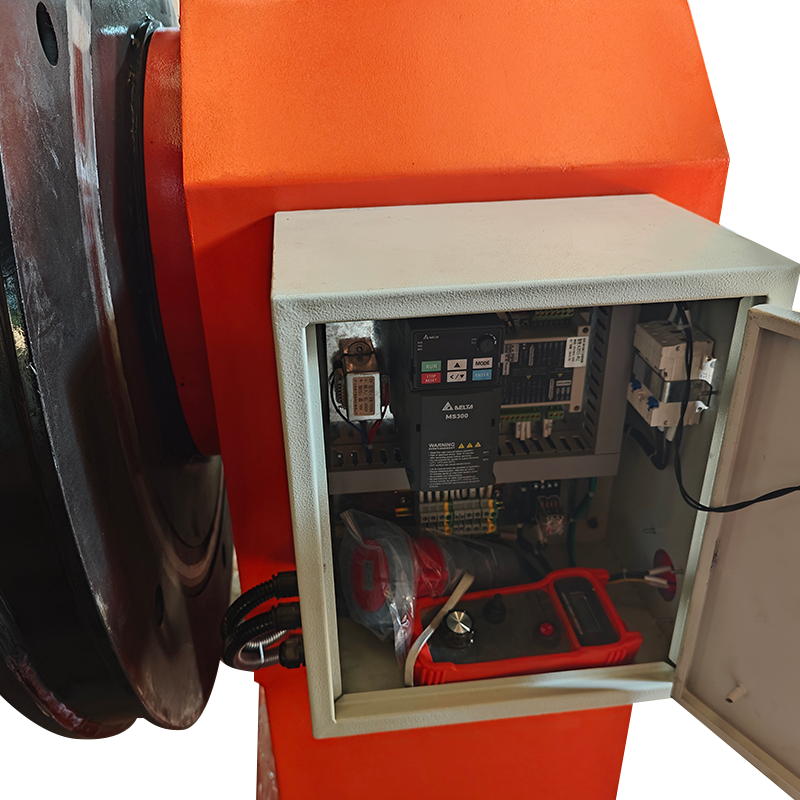
Szándékosan vásárolja meg az ergonómiát. A lábpedál mindkét kezét felszabadítja a pisztoly szögéhez és a töltőanyaghoz, ami többet számít, mint a legtöbb vezérlési funkció a rövid, nehézkes hegesztéseknél. A medál akkor kapja meg a helyét, ha a kezelőnek kocognia kell, nulláznia kell és eltolási pozíciókat kell tárolnia anélkül, hogy a szekrényhez sétálna. Bármit is választ, ellenőrizze a behatolás elleni védelmi osztályt a fröccsenés és a csiszolópor ellen, és ellenőrizze, hogy az interfész feszültség megegyezik-e a berendezés szabványával, mielőtt a láda kiszállításra kerül.
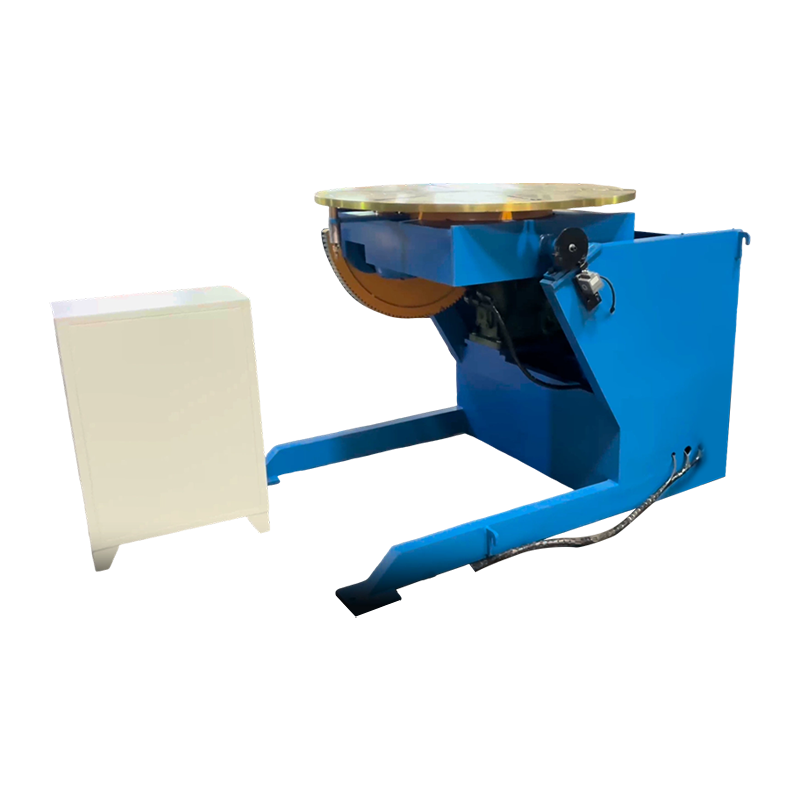 1T szervo-vezérelt hegesztő pozícionáló a precíz pozícionáláshoz 1 tonnás szervopozicionáló 0–105°-os dőlésszöggel, 360°-os elforgatással és precíz fordulatszám-szabályozással olyan automatizált cellákhoz, amelyek megismételhető hegesztési pozicionálást igényelnek. Termék megtekintése →
Földelés és kábelkezelés: A tartozékok, amelyek megakadályozzák a csapágyak károsodását
A hegesztési visszatérési út egy kiegészítő döntés, és ennek kihagyása a legdrágább parancsikon a pozicionáló cellában.
Ha az áram visszatér az orsó csapágyain keresztül, az átível a megkent érintkezési felületeken, és csendesen tönkreteszi azokat. A maximális hegesztőáram feletti méretű, dedikált forgóföld, amely folyamatos forgásra van méretezve és szigetelt a csapágy útjától, ott tartja az áramot, ahol kell. Párosítsa egy azonos áramerősségre tervezett kábelforgatóval, így a pisztoly vezetéke húsz fordulat után nem tekered fel az orsó köré. A vegyes folyamatokat futtató cellákhoz adjon hozzá egy forgó gázcsatlakozót és egy hűtőfolyadék-csatlakozót, olyan tömítésekkel, amelyek a ténylegesen használt forgási sebességnek felelnek meg, nem a brosúrában szereplő sebességnek.
Utólagos felszerelési és kompatibilitási kockázatok, amelyeket érdemes ellenőrizni rendelés előtt
A legtöbb utólagos felszerelési probléma méretbeli, és mindegyiket olcsóbb megtalálni a rajzon, mint a boltban.
- Orsó interfész: a csavar körének, a vezető átmérőjének, a kulcshoronynak és a kúpnak meg kell egyeznie az új tokmány vagy előlappal, nem szabad közelíteni.
- Hajtás elektronika: A kódoló típusa, a kábelkivezetés és a vezérlőfeszültség ritkán ad át generációk között.
- Nyomatékhatár: tömegnövelő vagy eltolásos tartozék csökkenti a meglévő sebességváltó használható terhelését.
- Lefutás szerelés után: mérje meg, mert a sorjaba helyezett tokmány tökéletesen indexel, és még mindig nem a középpontjában hegeszt.
Ahol a tartási pontosság helyett az áteresztőképesség a korlát, érdemes elolvasni, hogyan illeszkedik a pozícionáló egy szélesebb hatékonysági képbe a következő megjegyzésünkben. a hegesztési hatástalanság kezelése pozicionálókkal , majd összehasonlítja ezt a logikát a saját ciklusidejével.
 2T kétoszlopos hegesztő pozícionáló emelő munkaasztallal 2 tonnás kétoszlopos pozicionáló fokozatmentes forgással és emelő munkaasztallal a nagy, excentrikus munkadarabok stabil alátámasztásához automatizált hegesztési elrendezésekben. Termék megtekintése →
Vevői ellenőrzőlista a pozícionáló tartozékokhoz
Erősítse meg ezt a nyolc tételt írásban a megrendelés feladása előtt; mindegyik késleltetett üzembe helyezést okozott valaki emeletén.
Munkadarab adatok
Súly, súlypont eltolás, átmérő vagy boríték, és a legvékonyabb fal, amelyet rögzíteni fog.
Orsó interfész
Csavarkör, vezető átmérő, átmenő furat és kúp, inkább mérve, mint visszahívva.
Kötelesség és gyorsaság
A műszakonkénti fordulatszámoknak, a hegesztőáramnak és a tartozék fordulatszámának folyamatosan fenn kell állnia.
- Névleges terhelés a tényleges túlnyúló terhelés függvényében az orsó felületén.
- Pofa löket vagy asztalméret a valódi alkatrészcsaláddal szemben, beleértve a túlméretes munkákat is.
- Átmenő furat átmérője kábel, öblítés vagy hűtőfolyadék elvezetéséhez.
- A forgóföldelés névleges áramerőssége és munkaciklusa.
- A kódoló felbontása, a sebességváltó holtjátéka és az ismételhetőség ívpercekben.
- Vezérlő interfész feszültség, protokoll és E-stop elrendezés.
- Behatolás elleni védelem és fröccsenés elleni védelem a környezet számára.
- Dokumentáció, pótpofák és tömítéskészletek az első üzemévhez.
Saját választékunk hegesztő pozícionálók és forgótányérok Ez a kérdéssor köré épül, a 30 kg-os asztali egységektől a 300 tonnás egyedi fejekig, így a tartozékok kiválasztása és a gépméretezés nem egymás után, hanem együtt szerepel.
Gyakran Ismételt Kérdések
Szükségem van tokmányra vagy előlapra?
Válasszon tokmányt, ha az alkatrész egy tengelyen áll, és a pofa lökete lefedi az átmérőtartományt; válasszon előlapot vagy T-hornyú asztalt, ha az alkatrész téglalap alakú, szabálytalan vagy a középponttól távolabb kell rögzíteni.
Kézi pozicionálót lehet fejleszteni szervo hajtással?
Gyakran igen, de csak akkor, ha a sebességváltó, a fék és a jeladó rögzítése kompatibilis, és a kapcsolószekrény támogatja az új hajtást; általában a mechanikus interfész a korlátozó tényező, nem a motor.
Milyen fordulatszámra kell besorolni a tartozékokat?
Minden forgó tartozékot a cella maximális fordulatszámára értékeljen, ne az átlagra, mert a kábelforgatók, csatlakozók és tokmányok mind gyorsabban bomlanak le a tartomány tetején, még rövid ideig is.
Hogyan védhetem meg a pozicionáló csapágyait a hegesztőáramtól?
Szereljen fel egy dedikált forgó földelést, amelynek névleges értéke a maximális hegesztőáram felett van, a visszatérő kábelt tartsa a lehető legrövidebbre, és minden karbantartási intervallumban ellenőrizze a földelési útvonalat ahelyett, hogy a csapágyzajra várna.
Mekkora nyomatéktartalék elég?
A körülbelül 1,5-szeres tartási nyomaték lefedi a legtöbb szerelvény eltolódást és kábelhúzást; ez alatt számítson arra, hogy a pozicionáló kúszik vagy a hajtás meghibásodik hosszú hegesztések során.
A kiegészítők nem jelentik a pozícionáló utolsó simítását; ezek a részei annak a rendszernek, amelyet az ív valójában lát. A munkadarabot, a hajtáscsomagot, a talajpályát és a vezérlési interfészt igazítsa a valós munkadarabhoz, és a névleges terhelés olyan számmá válik, amelyre támaszkodhat. Hagyja ki ezt a lépést, és minden későbbi módosítás a túl korán hozott döntés részleges korrekciója lesz.