Igen – a rozsdamentes acél sikeresen hegeszthető, és a legtöbb gyártóműhely már rendelkezik a megfelelő felszereléssel. Az anyag nem sérülékeny vagy „nem hegeszthető”; egyszerűen jobban bünteti a rossz előkészítést, mint a lágyacélt. A rozsdamentes acél legalább 10,5% krómot tartalmazó acélötvözet, amely passzív oxidréteget képez, amely ellenáll a korróziónak. Ez a réteg is az oka annak, hogy a hő, a szennyeződés és a töltőanyag kiválasztása nagyon fontos: a szilárd hegesztésnek meg kell őriznie a korrózióállóságot, nem csak össze kell kötnie két darabot.
A gyakorlati válasz az, hogy a hegeszthetőség a minőségtől, az eljárástól és a szolgáltatási környezettől függ. Az ausztenites minőségek, mint például a 304L és 316L, gyakoriak a tartályokban, csövekben, élelmiszeripari berendezésekben és építészeti munkákban. A ferrites, martenzites és duplex minőségek eltérően viselkednek, ezért az eljárásnak meg kell felelnie a tényleges nemesfémnek, nem pedig egy általános „rozsdamentes” címkének.
Mely hegesztési eljárások működnek rozsdamentes acél esetében?
A TIG, MIG és pálcás hegesztés minden rozsdamentes acélon működik; a megfelelő választás a vastagságtól, a kiviteltől és a gyártási mennyiségtől függ. A TIG a legtisztább vezérlést nyújtja vékony lemez- és csőgyökereknél, a MIG gyorsabb a gyártási munkáknál, a pálcák pedig hasznosak maradnak szántóföldi javításokhoz és nehezebb szakaszokhoz.
| Folyamat | Tipikus rozsdamentes munka | Praktikus vastagság tartomány | Bolti jegyzet |
|---|---|---|---|
| TIG / GTAW | Vékony lemez, csőgyökerek, szaniter csövek, precíziós szerelvények | Körülbelül 0,5-6 mm | A legtisztább ívszabályozás; lassabb haladási sebesség |
| MIG / GMAW | Gyártási hegesztés, keretek, tartályok, vastagabb lemez | Körülbelül 1-12 mm | Gyors lerakódás; megfelelő rozsdamentes huzal és gázkeverék szükséges |
| Stick / SMAW | Javítási munkák, terepi gyártás, nehezebb lemez | Körülbelül 2-12 mm | Több salaktisztítás; kevésbé alkalmas vékony kozmetikai munkákra |
| FŰRÉSZ | Nehéz lemez és hosszú egyenes varratok | Általában 8 mm és nagyobb | Magas lerakódás; nem vékony lapos folyamat |
Az ellenálláshegesztést és a lézerhegesztést is használják a rozsdamentes acélhoz bizonyos gyártási körülmények között, de ehhez az anyag köré épített berendezések és eljárások szükségesek. Az általános gyártáshoz a TIG és MIG a legtöbb rozsdamentes munkát lefedik.
Töltőfém és védőgáz: egyeztesse az alapfémmel
Olyan töltőanyagot használjon, amely megfelel az alapfém korróziós osztályának, ne azt, ami már az adagolóban van. A 304L-es alkatrészekhez általában ER308L töltőanyagot kell használni, míg a 316L-es munkákhoz ER316L-t kell használni. Enyhe acélhuzal használatával elsőre elfogadható hegesztési varrat keletkezhet, de a lerakódás megrozsdásodik, és a korrozív működés során meghibásodhat.
| Nem nemesfém vagy kötés | Tipikus töltőanyag | Ok |
|---|---|---|
| 304 / 304L | ER308L | Megfelel az általános korrózióállóságnak és az alacsony szén-dioxid-kibocsátásnak |
| 316 / 316L | ER316L | Molibdént biztosít a kloridos csapágyazáshoz |
| 304-es rozsdamentestől az enyhe acélig | ER309L | Az erősen ötvözött töltőanyag segít a szénacél oldali hígítás elviselésében |
| Duplex rozsdamentes | ER2209 vagy hozzáillő duplex töltőanyag | Támogatja a kiegyensúlyozott ferrit-ausztenit mikrostruktúrát |
A védőgáz a színt, a behatolást és a korrózióállóságot is befolyásolja. A TIG általában argont használ. A MIG gyakran használ argonban gazdag keveréket kis mennyiségű oxigénnel vagy trimixet, az eljárástól függően. A CO2-tartalmú keverékek növelhetik a szénfelvételt és csökkenthetik a korrózióállóságot egyes ausztenites varratoknál, ezért gyártás előtt ellenőrizze a gázspecifikációt.
Hőbemenet, torzítás és korrózióállóság
Tartsa alacsonyan a bemeneti hőt és körülbelül 150°C (302°F) alatt az áthaladási hőmérsékletet az ausztenites rozsdamentes acél esetében; az ellenőrizetlen hő a leggyakoribb oka annak, hogy egy hangos hegesztési varrat meghibásodik. A rozsdamentes acél az enyhe acélétól eltérően tágul és vezeti a hőt, így a túlzott hő elhajlást, hőárnyalatot és a korrózióállóság elvesztését okozhatja.
Körülbelül 425–850°C tartományban a 304-es és 316-os standard krómkarbidokat képezhet a szemcsehatárokon. Ez csökkenti a felület védelmére rendelkezésre álló króm mennyiségét, ezt az állapotot gyakran szenzibilizációnak nevezik. Az alacsony szén-dioxid-kibocsátású „L” fokozatok és a stabilizált fokozatok csökkentik a kockázatot, de nem mentesítik a rossz hőszabályozást. A torzítás korlátozása érdekében használjon húrgyöngyöket, hagyja ki a hegesztést, a backstep szekvenciákat, a réz hátlapot és a jól illeszkedő szerelvényeket.
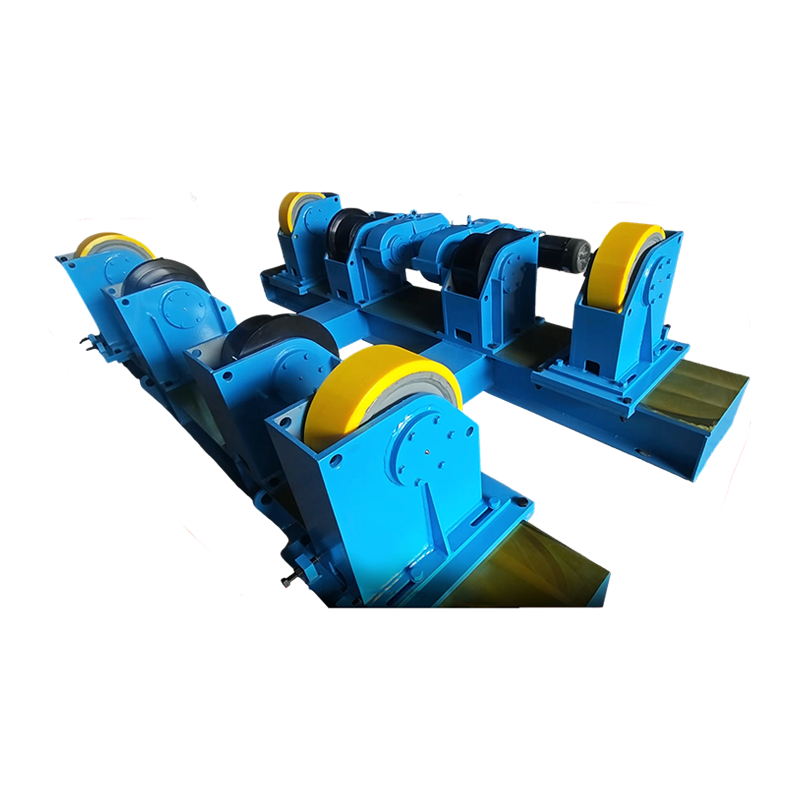
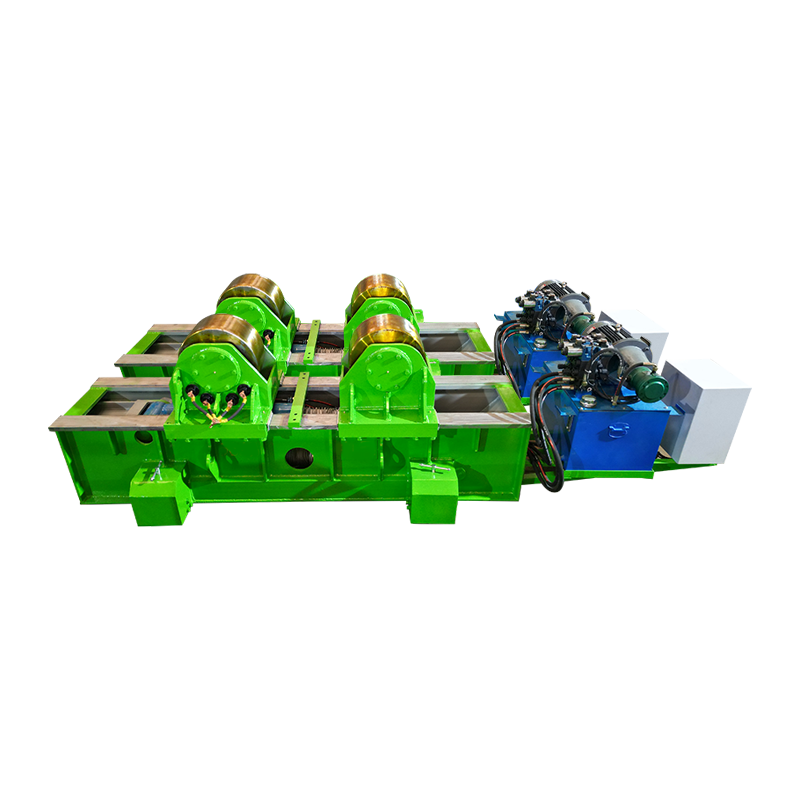
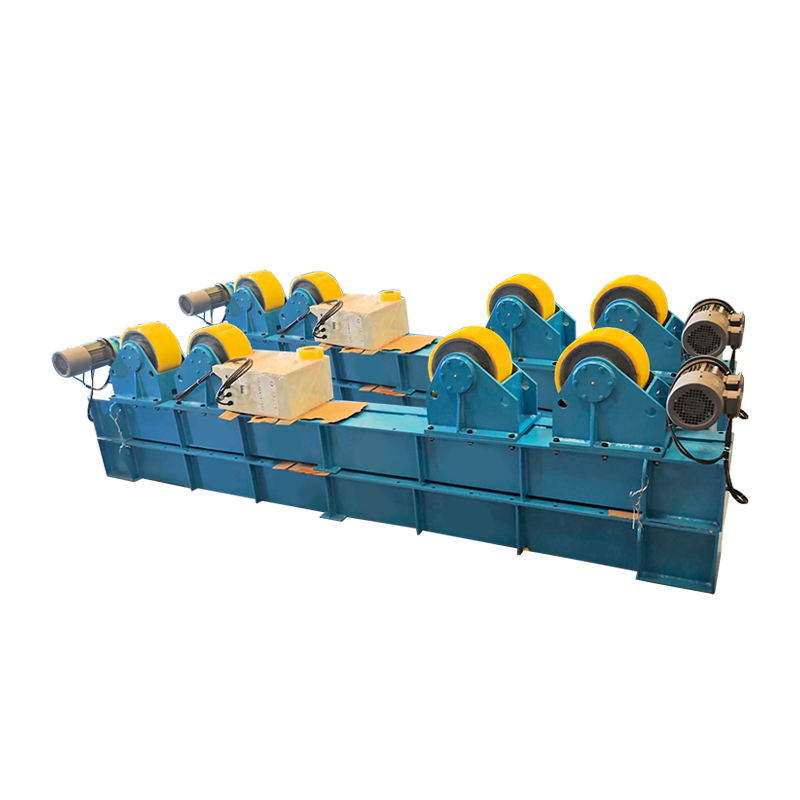
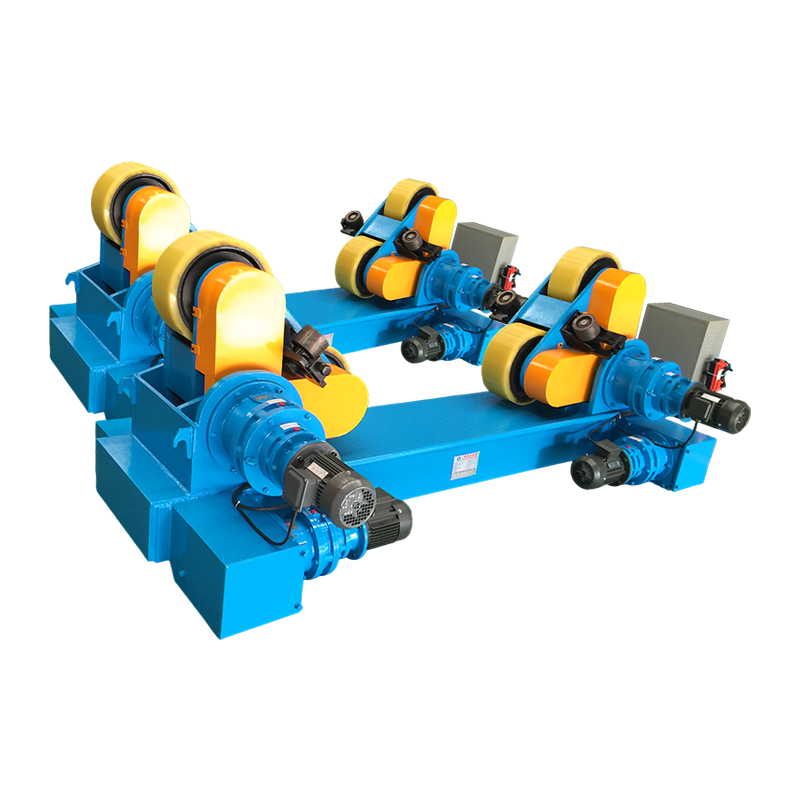
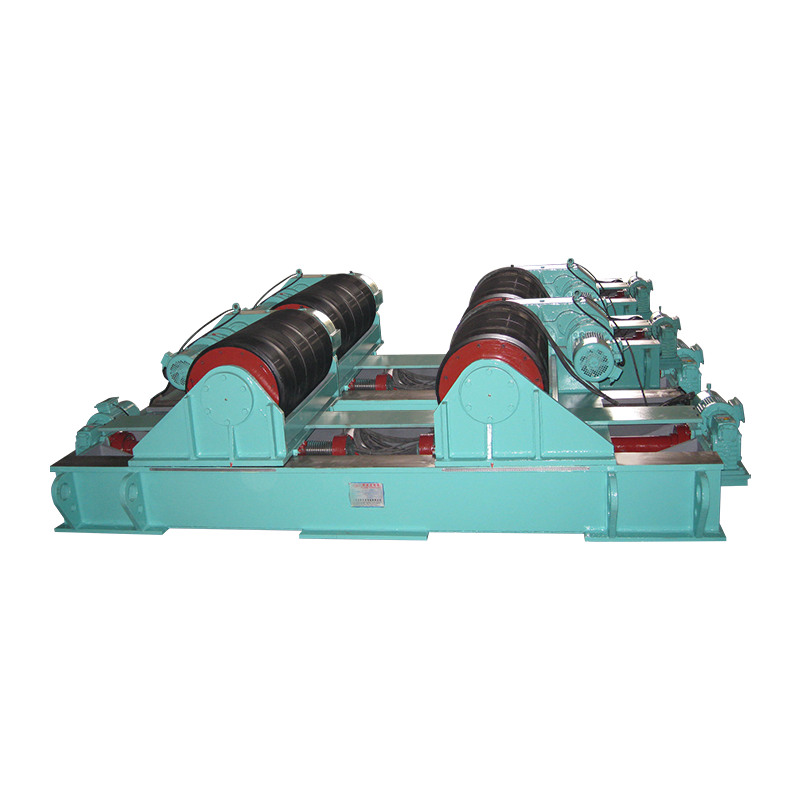
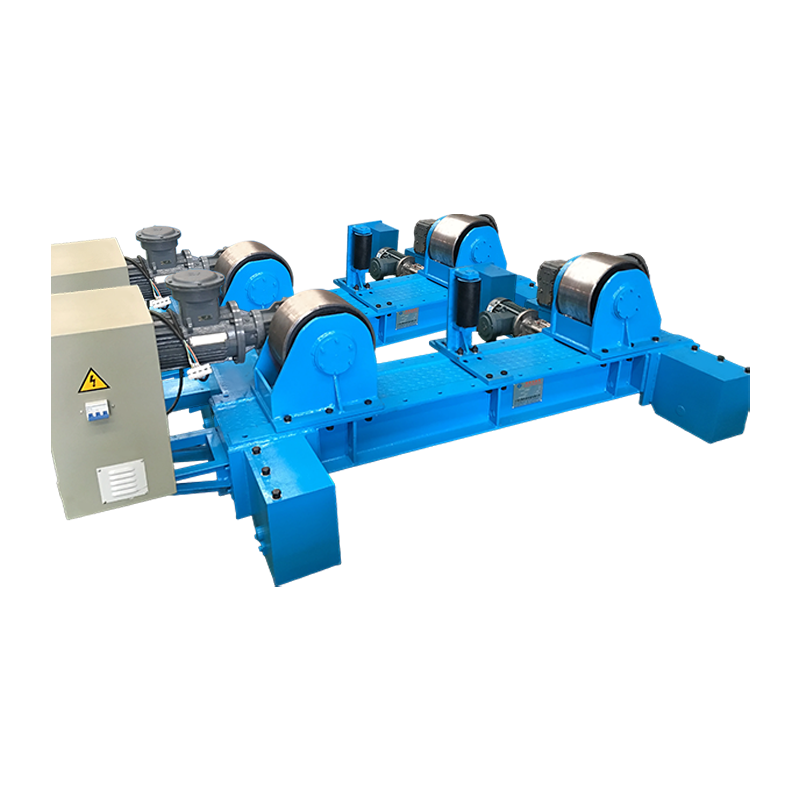
Cső- és tartályhéjak esetén a hegesztő rotátor egyenletes fordulatszámon tartja az alkatrészt, így az ív lapos vagy vízszintes helyzetben marad. Ez a konzisztencia fontos a rozsdamentes acél esetében, mert az utazási sebesség változásai a hőbevitel változásaiként jelennek meg. Az alkalmazás alaposabb megismeréséhez lásd hegesztő rotátorok tartály- és csőrendszerben .
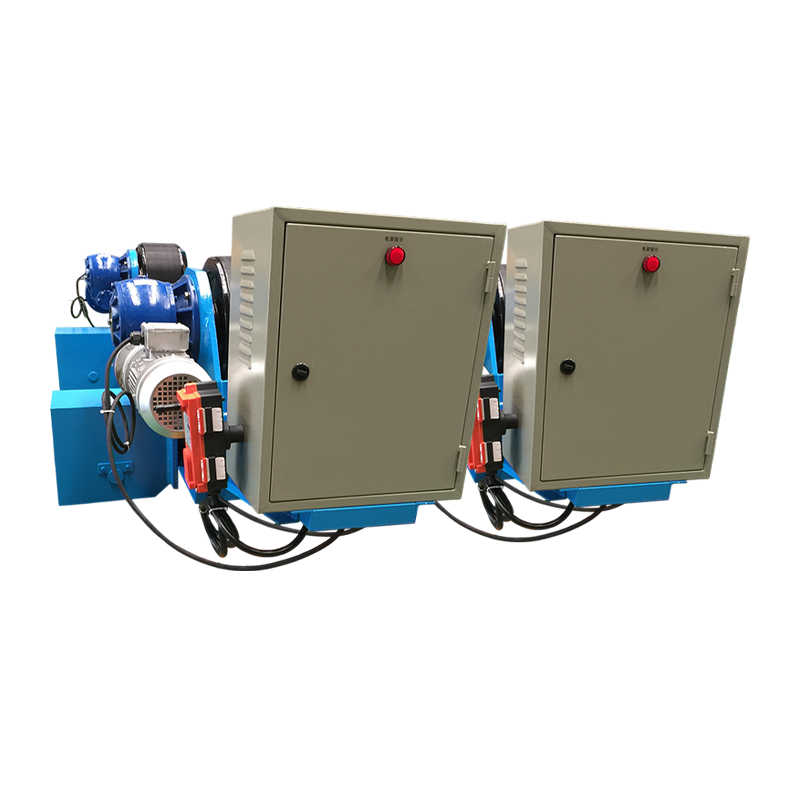 10T állítható hegesztő rotátor elsodródásgátló vezérléssel 10 tonnás állítható hegesztőforgató érzékelő alapú elsodródásgátló vezérléssel a hengeres és lapos munkadarabok stabil pozicionálásához varrathegesztés közben. Termék megtekintése →
Az elsodródásgátló vezérléssel ellátott rotátor hasznos a hosszú varratoknál, ahol a héj megpróbál járni. A cél nem egyszerűen az alkatrész elfordítása, hanem az ismételhető hegesztési pozíció megtartása, miközben a kezelő az ívhosszra, a gázlefedettségre és a haladási sebességre összpontosít.
Az előkészítés és a tisztítás határozza meg a hegesztés minőségét
A rozsdamentes acélt közvetlenül hegesztés előtt tisztítsa meg; a szennyeződés a porozitás, az elszíneződés és a korróziós meghibásodás vezető oka. Az olaj, zsír, nedvesség, festék, marker, ragasztó és szénacél por károsíthatja a hegesztési felületet vagy porozitást okozhat.
- Használjon speciális rozsdamentes drótkefét; a szénacél kefék rozsdásodó vasrészecskéket hagyhatnak maguk után.
- Törölje le a hézagot és a töltőhuzalt acetonnal vagy alkohollal, és hagyja megszáradni.
- Távolítsa el a hegesztési zónáról a hegesztési zónáról az őrlési lerakódást, az oxidot és az erős hőfestéket a hegesztés előtt, amikor az eljárás megköveteli.
- Ha teljes áthatolásra van szükség, öblítse vissza a csövet és a csövet argonnal, és a hátoldal ki lesz téve a korrozív hatásoknak.
- Tartsa magát feszesen és egyenletesen; a széles rések arra kényszerítik a hegesztőt, hogy több hőt és töltőanyagot adjon hozzá.
Hegesztés után tisztítsa meg az elszíneződést és melegítse le, ha a specifikáció megköveteli. A pácolás és a passziválás visszaállítja a passzív réteget számos rozsdamentes gyártáson, különösen az élelmiszeriparban, a gyógyszeriparban és a tengeri szolgáltatásokban.
Gyakori hibák és gyakorlati javítások
A legtöbb rozsdamentes hegesztési hiba három okra vezethető vissza: szennyeződés, túlzott hőség és a gázlefedettség elvesztése. A javítás általában eljárási jellegű, nem pedig egy másik gépbeállítás.
| Hiba | Valószínű oka | Praktikus javítás |
|---|---|---|
| Porozitás | Olaj, nedvesség, huzat, alacsony gázáramlás, szennyezett töltőanyag | Tisztítsa meg a hézagot, ellenőrizze a gázáramlást, árnyékolja le az ívet, használjon száraz töltőanyagot |
| Elvetemült | Túl sok hő, egyenetlen sorrend, rossz illeszkedés | Rögzítse az alkatrészt, használjon visszalépést vagy hegesztést, csökkentse az áramerősséget |
| Szenzibilizáció | Hosszabb ideig a 425-850°C tartományban | Alacsonyabb hőbevitel, szabályozza az áthaladási hőmérsékletet, adja meg az L-osztályú anyagot |
| Forró repedés | Rossz illeszkedés, nagy visszafogottság, rossz töltőanyag-kémia | Használja a megadott töltőanyagot, javítsa az illeszkedést, és lehetőség szerint csökkentse a visszatartást |
| Hő árnyalat | Oxigén expozíció hőmérsékleten | Javítsa a gázlefedettséget, öblítse ki a hátoldalt, tisztítsa meg és passziválja a hegesztés után |
Amikor kifizetődik a felszerelés elhelyezése
A felszerelések elhelyezése kifizetődő, ha a rozsdamentes acél munka ismétlődő, nehéz, vagy állandó fáklyaszöget igényel. A rotátor szabályozott sebességgel forgatja a csöveket, a tartályhéjakat és a hengereket. A pozicionáló megdönti a munkadarabot, így a hegesztés simán vagy vízszintesen ül, ami könnyebben irányítható, mint a függőleges vagy fej feletti hegesztés.
Kisebb rozsdamentes szerelvények esetén a szervovezérlésű pozicionáló pontos forgást és megismételhető indexelést biztosít. Ez segít, ha több alkatrésznek ugyanarra a hegesztési sorrendre van szüksége, és a kezelőnek stabil pisztolyszöget kell fenntartania. Áttekintésért lásd hegesztési pozicionálók és a gyártás hatékonysága .
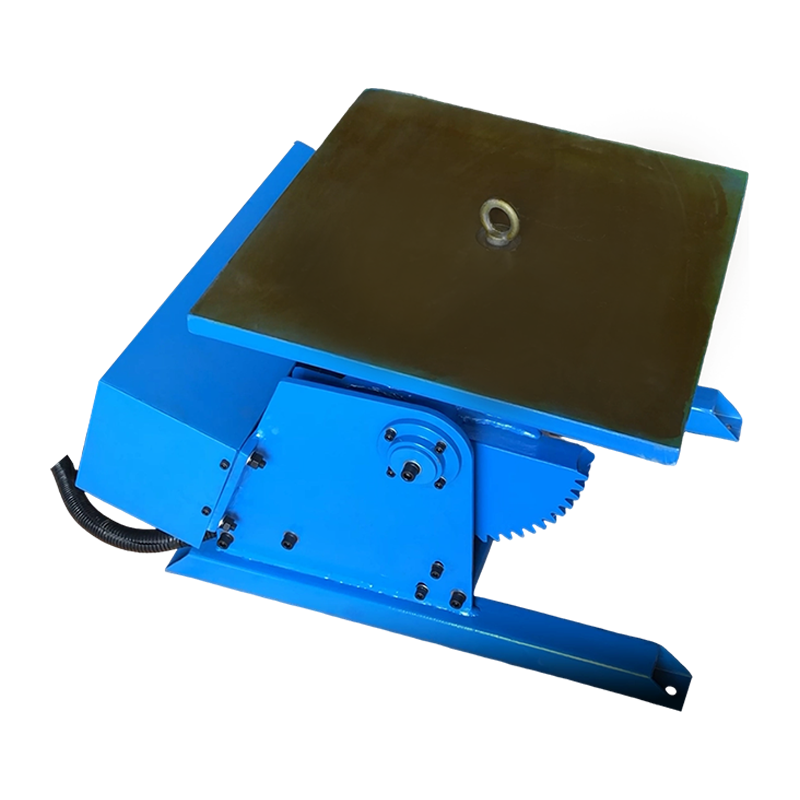 300 kg-os hegesztő pozícionáló szervovezérléssel sales@weldnicefactory.com Termék megtekintése →
A rozsdamentes edények hosszú hosszvarratjainál egy TIG oszlop és gém tartja a pisztolyt, miközben a munkadarab vagy a kocsi szabályozott sebességgel mozog. Ez különösen akkor hasznos, ha az eljárás egyenletes ívhosszt és korlátozott kezelői mozgást igényel.
 AWI oszlop- és gémhegesztési támogatás AWI oszlop és gém a pisztoly precíz pozicionálásához, haladásához és oszcillációjához vékony falú és precíziós alkatrészeken, beleértve a rozsdamentes edényvarratokat is. Termék megtekintése →
Gyakran Ismételt Kérdések
Lehet MIG hegesztővel rozsdamentes acélt hegeszteni?
Igen, egy MIG hegesztő tud rozsdamentes acélt hegeszteni, ha rozsdamentes töltőhuzallal és megfelelő argonban gazdag védőgázzal van felszerelve. Az enyhe acélhuzal és a CO2-tartalmú nehéz gázkeverék nem biztosít ugyanolyan korrózióállóságot, még akkor sem, ha a hegesztés elfogadhatónak tűnik.
Lehet-e rozsdamentes acélt lágyacélra hegeszteni?
Igen, a rozsdamentes acél lágyacélra hegeszthető, általában ER309L töltőanyaggal és szabályozott hígítással. A kötés praktikus szerkezeti vagy nem kritikus alkalmazásokhoz, de előfordulhat, hogy nem felel meg a teljesen rozsdamentes varratok korróziós teljesítményének.
A rozsdamentes acélt előmelegíteni kell?
A legtöbb ausztenites rozsdamentes minőséget nem kell előmelegíteni, és általában nem szabad túlhevíteni. A ferrites és martenzites minőségek előmelegítést vagy hegesztés utáni hőkezelést igényelhetnek a minőségtől és az eljárástól függően, ezért az általános szabály helyett inkább a minősített hegesztési eljárást kövesse.
Miért rozsdásodik a rozsdamentes hegesztésem?
A rozsdamentes varrat rozsdásodik, ha a passzív réteg megsérül vagy a lerakódás szennyezett. A gyakori okok közé tartoznak a szénacél kefék, az enyhe acél töltőanyag, a rossz gázlefedettség, az erős hőárnyalat, a nedvesség, valamint a kész hegesztés tisztításának vagy passziválásának elmulasztása.
A gyakorlatban a sikeres rozsdamentes hegesztés egy kis számú vezérlésen múlik: illessze be a töltőanyagot, tartsa a hőt az eljáráson belül, tisztítsa meg a hézagot, védje meg a hegesztést a megfelelő gázzal, és használjon pozicionáló berendezést, ha az javítja a konzisztenciát. Az anyag hegeszthető – de a fegyelmezett bolti gyakorlatot jutalmazza.