Először válaszoljon: a fémgyártáshoz szükséges szerszámok és berendezések, amelyek eldöntik, hogy egy munka jövedelmező-e, azok a gépek, amelyek vágják a lemezt, forgatják a munkadarabot és tartják a helyén a fáklyát – nem a kézi szerszámosládában lévő szerszámok. Egy üzletépületnél 3 m átmérőjű edények vagy 12 m szerkezeti gerendák, ez négy csoportot jelent: vágógépek, munkatartó és pozicionáló berendezések (rotátorok és pozicionálók), hegesztőautomatika (oszlop- és gémrendszerek, hegesztőfejek), valamint a tartóelemek, mint köszörűk, bilincsek, mérőeszközök, füstelszívás és PPE.
A fémgyártást általában négy műveletként definiálják: az alapanyag méretre vágása, hengerléssel, hajlítással vagy préseléssel történő formázás, hegesztéssel vagy csavarozással történő összeillesztés, valamint csiszolással, szemcseszórással és festéssel történő befejezés. Minden műveletnek megvan a saját felszereléslistája, és a prioritások az alkatrészmérettel változnak. A fémlemez megmunkálásában az ollók, a présfékek és a kéziszerszámok dominálnak, míg a tartályok, tornyok, csövek és szerkezeti acél nehézgyártásánál a súlyt és hőt kezelő gépek dominálnak.
Itt a gyakorlati teszt. Egy 30 tonnás, 3 m átmérőjű, vízszintesen hegesztett tartályköpeny kerületi varratonként nagyjából egy műszakot vesz igénybe két hegesztőnek, mert meg kell állniuk, daruval át kell helyezniük és vissza kell mászni a helyükre. Helyezze fel ugyanazt a héjat egy motoros hegesztőforgatóra úgy, hogy a varrat lapos helyzetben van, és ugyanaz a két hegesztő körülbelül 40 perc alatt befejezi a varrást 500-700 A-es merülőíves hegesztéssel. Ez az egyetlen változtatás általában többet ér, mint egy második hegesztőgép vásárlása.
A vágóeszközök az elsők: láng, plazma vagy lézer?
A vágás minden gyártási munka első lépése, és ez az a hely, ahol a rossz gép a legtöbb utómunkát elvégzi, mert a nem négyszögletes vagy hőtől eltorzult vágott él nem záródik tisztán a hegesztési kötésben.
A fő vágási folyamatok összehasonlítása
Az alábbi ábrák tipikus bolti értékek. A pontos számok a géptől, a gáz- vagy fúvókakészlettől és az anyagminőségtől függenek.
| Folyamat | Tipikus vastagság | Kerf és tolerancia | Ahova illik |
|---|---|---|---|
| Oxi-üzemanyag (láng) | 6-150 mm és felette | Kerf 2-4 mm, tűrés /-1,5 mm körül, széles hőhatászóna | Vastag szénacél lemez és szerkezeti profilok; legalacsonyabb méterenkénti költség 25 mm felett |
| Finom plazma | 0,5-50 mm | Kerf 1,5-3 mm, tűrés közel /-0,5 mm, enyhe salak egyes minőségeken | Rozsdamentes acél és alumínium, vegyes anyagú műhelyek, közepes vastagságban |
| Fiber lézer | 0,5-25 mm, a vékonyabb gyorsabb | Kerf 0,2-0,5 mm, tűrés közel /-0,1 mm, minimális torzítás | Tartók, lapok és szoros egymásba ágyazás, ahol az áteresztőképesség számít |
Mit kell ellenőrizni egy CNC vágógépen
- Az asztal méretének és a sín hosszának illeszkednie kell a reálisan megvásárolt legnagyobb tányérhoz, plusz a beágyazott margóhoz.
- Hajtás típusa: kétoldali meghajtású portál széles asztalokhoz; az egyoldali hajtás olcsóbb, de terhelés alatt elhajlik.
- Vezérlő és egymásba ágyazó szoftver: az offline programozás általában több időt takarít meg, mint a nagyobb vágási sebesség.
- Füst- és porelszívás, amely védi a kezelőt, és a legtöbb műhelyben szükséges.
- Megismételhetőség: kérjen egy számot mm-ben méterenként, és ellenőrizze azt egy vágott mintával, nem pedig egy prospektussal.
- Opciók, amelyekért érdemes fizetni: automatikus pisztolymagasság-szabályozás, ferde vágófejek és kettős égős lángvágás a hosszú egyenes élekhez.
Munkatartás és elhelyezés: A leggyorsabban megtérülő berendezés
Ha egy műhely csak egy korszerűsítést engedhet meg magának, a pozicionálás általában jobb befektetés, mint egy másik hegesztő, mivel a pozicionálás a hegesztési pozíciót függőlegesről vagy fej feletti helyzetről laposra változtatja, a lapos pedig az a hely, ahol nagy lerakódási sebesség lehetséges.
Hegesztő rotátorok: illessze a kerékkészletet a héjhoz, ne csak az űrtartalomhoz
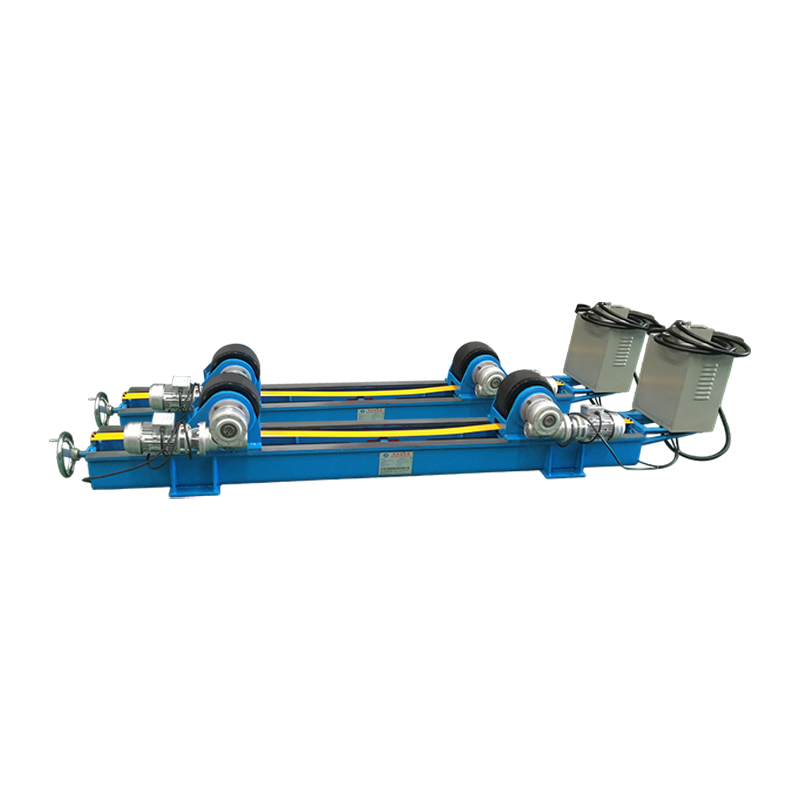
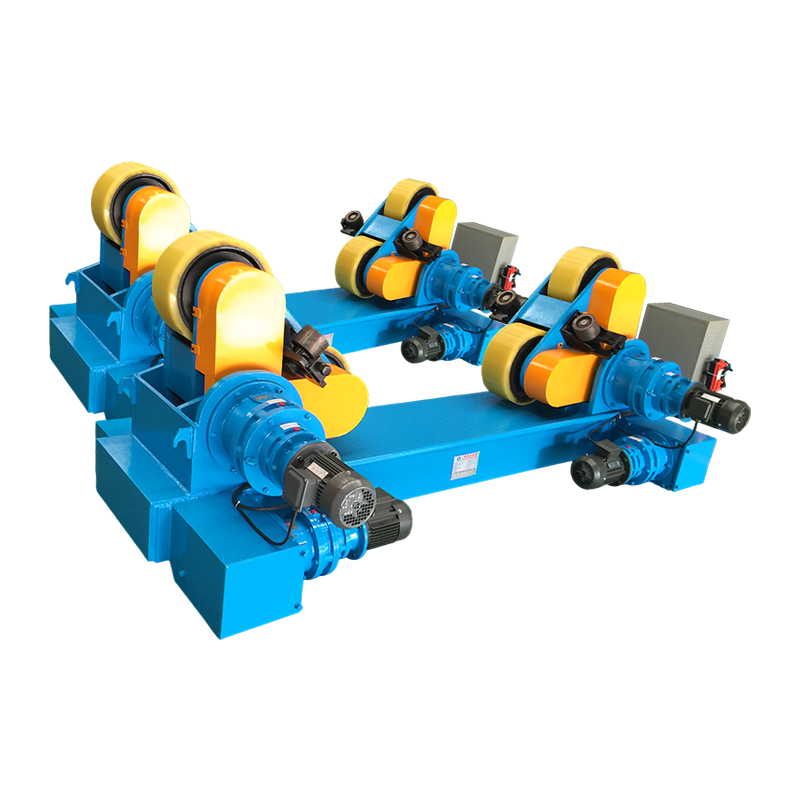
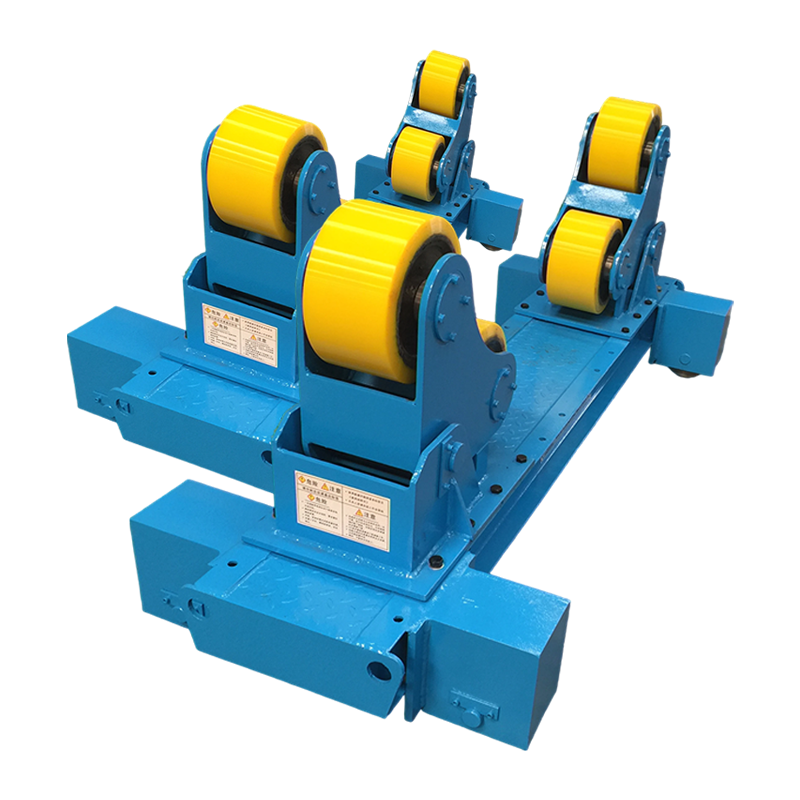
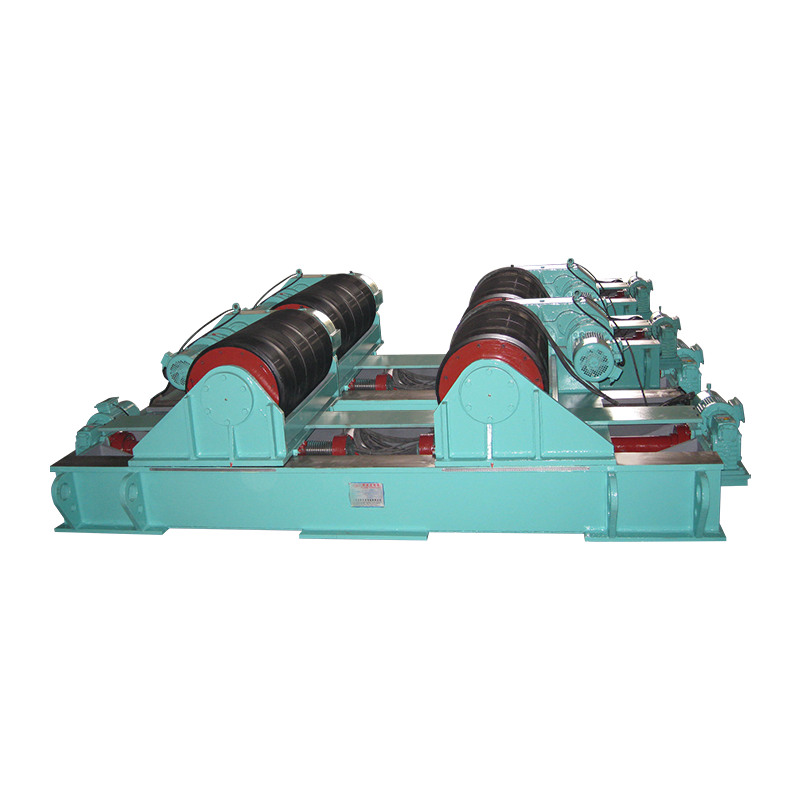
A hegesztő forgató, más néven esztergahenger, görgőkeret vagy csőforgató, egy pár meghajtott és szabadonfutó kerék, amely egy hengeres munkadarabot forgat egy hegesztőfej vagy egy kézi hegesztőgép alatt. A névleges teherbírás páronként értendő, és ki kell terjednie a munkadarabra, a szerszámokra és minden belső rögzítésre; egy 100 tonnás készlet nem túlzás egy 80 tonnás kagylóhoz, mert egy off-center varrat egy kerékre tolja a terhelést.
- Keréktípus: a poliuretán kerekek védik a megmunkált vagy festett felületeket, az acél kerekek viselik a legnagyobb terhelést.
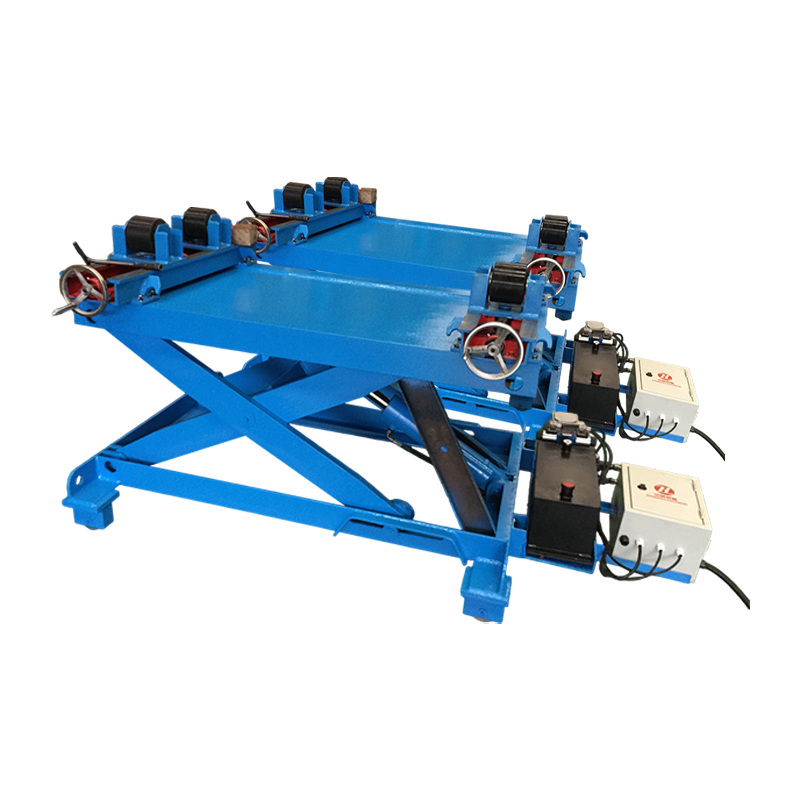
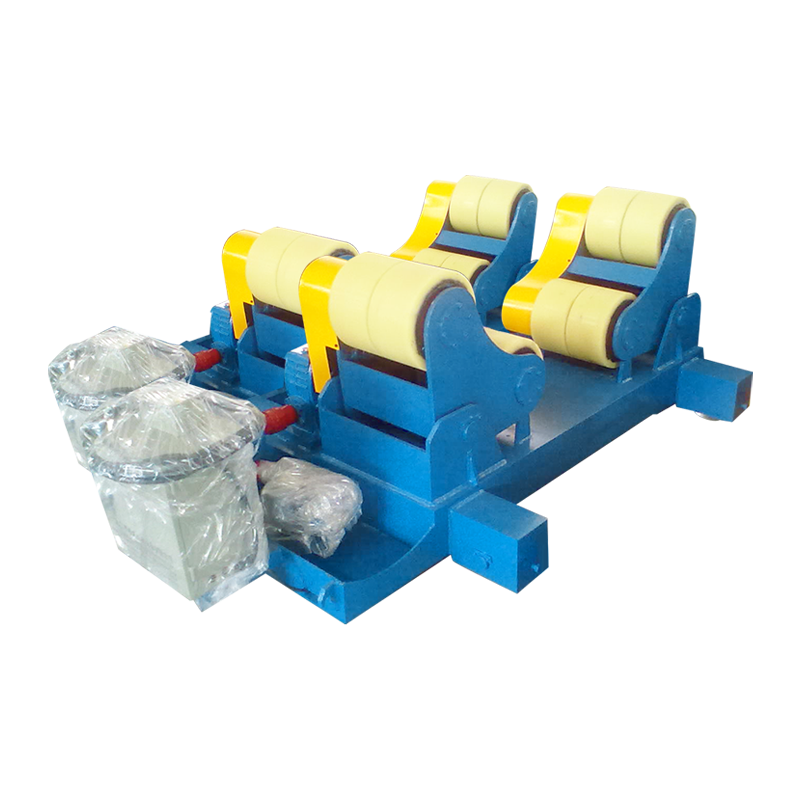
- Konfiguráció: az önbeálló egységek lehetővé teszik a munkadarab számára a kerékszög beállítását, amely különböző átmérőknek megfelelő; az állítható egységek rögzített szögeket használnak, és megfelelnek egy átmérő ismételt gyártásának; A felszerelhető rotátorok hidraulikus emelést és vízszintes tolást tesznek lehetővé a tartályhéjak hosszanti varratainak lezárásához.
- Átmérő tartomány: a gépeket a munka minimális és maximális átmérője határozza meg, ezért ellenőrizze, hogy a tartomány lefedi-e a legkisebb és a legnagyobb tartályt is.
- Hajtás és vezérlés: változtatható frekvenciájú hajtás függő- vagy lábvezérléssel, a forgási sebesség jellemzően 100 és 1000 mm/perc között van, plusz a beállító funkció.
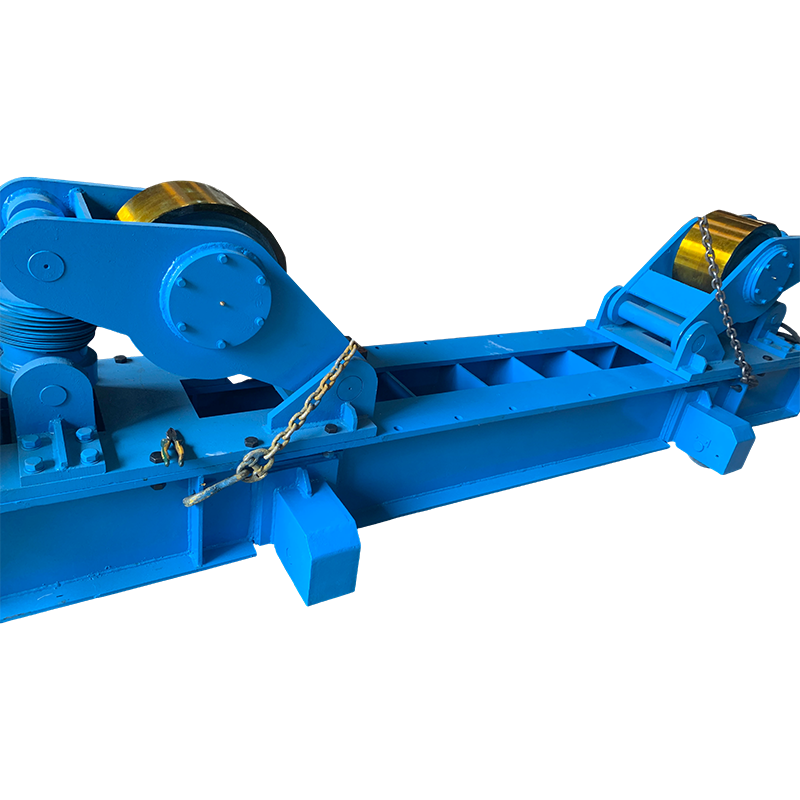 100T Fit-Up hegesztőforgató kézi orbitális mozgással Nagy teherbírású, 100 tonnás felszerelhető forgógép hengeres munkadarabokhoz; kézi sínmozgatás, állítható középtávolság és stabil varrathegesztési támaszték nagy hajókhoz. Termék megtekintése →
A nagy hajók esetében a 100 tonnás osztályba tartozó, kézi orbitális mozgással rendelkező forgógép általános kiindulópont, és ugyanez a logika magyarázza hogyan alakítják át a hegesztő rotátorok a fémtartály- és csőgyártást gyakorlatban.
Hegesztési pozicionálók: a nyomaték és az excentricitás fontosabb, mint a terhelési besorolás
A hegesztési pozicionálót általában kNm-ben kifejezett nyomaték és a terhelés excentricitása határozza meg, nem pedig önmagában a terhelés kilogrammban. Egy 3 tonnás pozicionáló nagy asztallal csak 3-6 kNm billenési nyomatékot produkál, az asztal közepétől távolabb befogott hosszú munkadarab pedig megsokszorozza az igényt.
- Terhelés a nyomatékkal szemben: kérje meg a szállítót, hogy számítson ki az Ön tényleges alkatrészével és annak súlypontjával.
- Konfiguráció: a hagyományos egyoszlopos forgótányérok 30 kg-tól több tíz tonnáig terjednek, a kétoszlopos és L-típusú asztalok eltolt vagy hosszúkás részeket kezelnek, a szervovezérlésű egységek pedig pontosan tartják a pozíciót az automatizált hegesztéshez.
- Az asztal jellemzői: T-hornyok vagy menetes lyukak a rögzítéshez, üreges középpont kábelek és gáz számára, valamint megadott síkság a pontos összeszerelés érdekében.
- Mozgás: A 360 fokos forgatás 0-90 fokos dőlésszöggel az alapfelszereltség, ezért ellenőrizze a hegesztési sebességtartományt a terheléshez és a tehermentesítéshez képest.
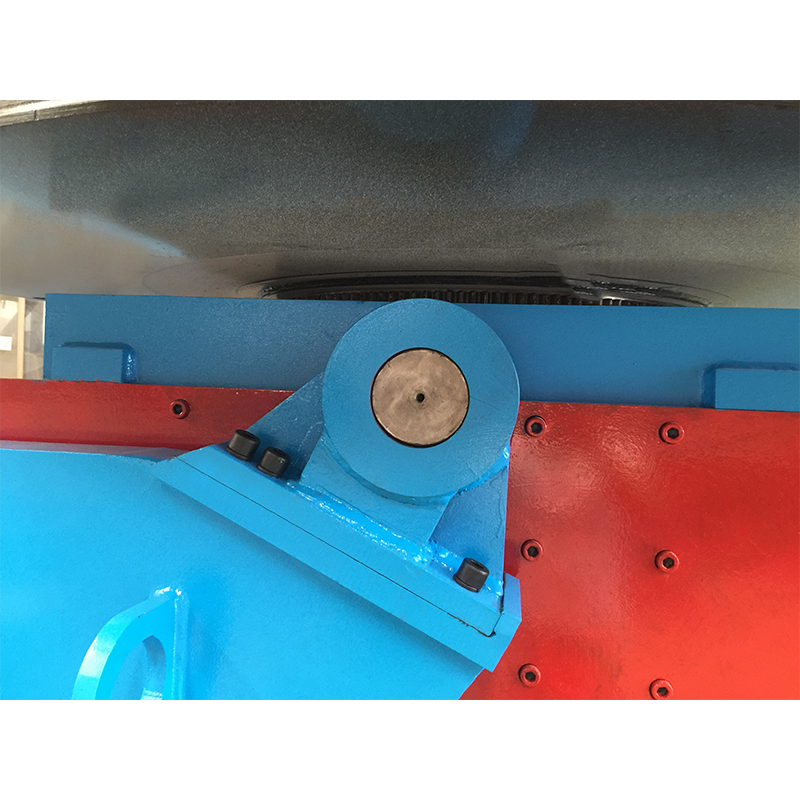 5T hagyományos hegesztő pozícionáló közepes és nehéz munkadarabokhoz Öttonnás hagyományos pozícionáló billentéssel és forgatással, változtatható frekvenciájú fordulatszám-szabályozással és többféle vezérlési móddal; Alkalmas általános ipari munkadarabokhoz, miközben kiegyensúlyozza a kapacitást és a költségeket. Termék megtekintése →
A hagyományos 5 tonnás forgótányér standard forgatással és dönthetőséggel a legtöbb kis keret- és konzolszerelvényt kezeli; a nagyobb vagy kényelmetlen részek általában a szélesebbre költöznek hegesztő pozicionáló és forgótányér sorozat .
Oszlop- és gémrendszerek és automatikus hegesztés
Ha a munkadarab megbízhatóan forog, a következő szűk keresztmetszet a pisztoly. A hegesztő manipulátor, amelyet gyakran oszlopnak és gémnek neveznek, tartja a hegesztőfejet, állandóan tartja a kilógást, és lehetővé teszi, hogy a kezelő a varratot lefuttassa a vezérlőállomásról, ahelyett, hogy az ív fölött állna.
FŰRÉSZ vagy TIG oszlop és gém?
- A merülőíves hegesztés körülbelül 6 mm-től felfelé alkalmas szénacélokhoz, több kilogramm/óra lerakódási sebességgel és fluxus-visszanyerő rendszerrel.
- A TIG illik rozsdamentes acélhoz, alumíniumhoz és vékony, jó minőségű kötésekhez; lassabb és pontos ívhossz-szabályozást, valamint hideg huzalelőtolást igényel.
- Az egyedi szórókereteket a gém löketének, oszlopmagasságának, mozgatható forgóvázának és keresztirányú típusának megfelelően határozzák meg, hogy megfeleljenek a hosszú hajóknak vagy a korlátozott nyíláselrendezéseknek.
- Integráció: a manipulátorokat általában rotátorral és megosztott vezérlőrendszerrel együtt rendelik, így a forgási sebesség és a hegesztési sebesség szinkronban marad.
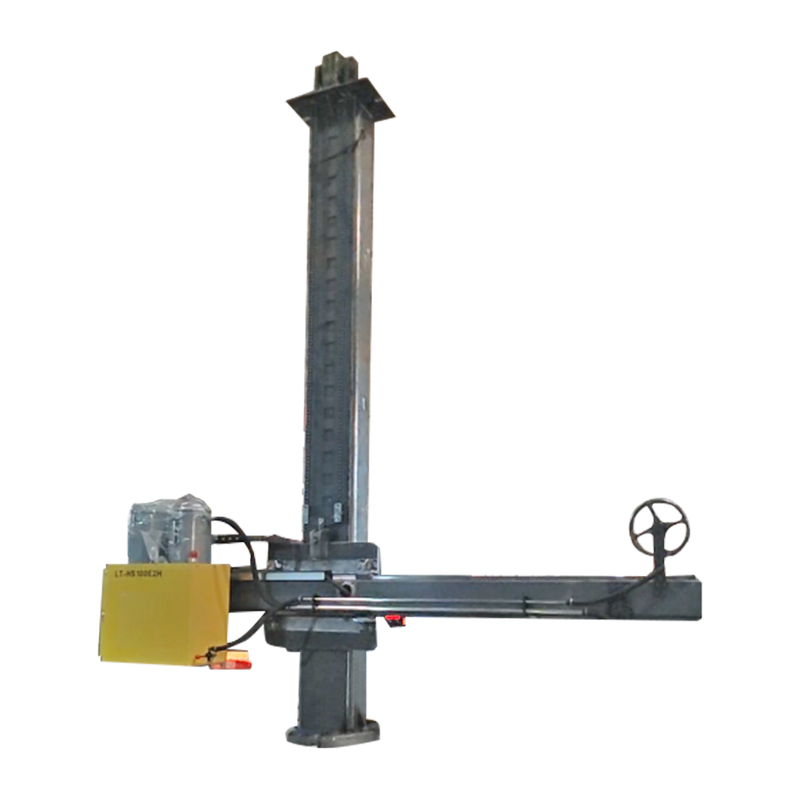 4030 testreszabott oszlop és gém elektromos orbitális mozgással Testreszabott hegesztőoszlop és gém elektromos orbitális mozgással; a hegesztő manipulátor család része, amely egy hegesztőfejet tartalmaz, amely állandó kinyúlással rendelkezik. Termék megtekintése →
Támogatási eszközök és fogyóeszközök, amelyekre még szüksége van
A tőkeberendezések nem szüntetik meg az apró tárgyak szükségességét, és egy hiányzó bilincs ugyanolyan hatékonyan állítja meg a 100 tonnás rotátort, mint egy kopott csiszolótárcsát.
- Sarokcsiszolók csiszoló-, vágó- és lapos tárcsákkal a hegesztési varratok megmunkálásához és él-előkészítéshez.
- Bilincsek: F-bilincsek, élbilincsek, csőbeállító bilincsek és erős hátlapok a ragasztás előtti felszereléshez.
- Mérőeszközök: szalag, acélvonal, hegesztési lábhossz- és torokmérő, szintek és nóniuszos tolómérő.
- Felület előkészítés: drótkefék, tűs lerakók és zsírtalanító eszközök, mert a porozitás általában az olajjal és a malomkővel kezdődik.
- Füst elszívás és PPE: megfelelő sisakárnyékolás, kesztyűk, bőrök, hallásvédő és elszívó vagy légzőkészülékek rozsdamentes és horganyzott munkákhoz.
A munkakörhöz való felszerelés: kiválasztási táblázat
Az alábbi táblázat leképezi a gyakori gyártási problémákat az azokat megoldó berendezésekre és a specifikációra, amely eldönti, hogy a vásárlás valóban működik-e.
| Munka vagy probléma | Berendezés | Specifikáció, amely eldönti a sikert | Tipikus tartomány |
|---|---|---|---|
| Tartály- és hajóhéjak | Szerelhető fel hegesztő rotátor hidraulikus emelővel | Páronkénti terhelés, átmérőtartomány, kerékszélesség | 10-1000 t |
| Csövek és nyomástartó edények | Önbeálló vagy állítható hegesztő rotátor | Kerékkonfiguráció, sebességtartomány, hajtástípus | 1-300 t |
| Kis szerelvények és keretek | Hegesztési pozicionáló vagy forgótányér | Nyomaték kNm-ben, excentricitás, asztal laposság | 30 kg-50 t |
| Hosszú varratok a hajókon | Oszlop és gém manipulátor | Gémlöket, oszlopút, fejtípus | 3-8 m-es gémek |
| Tányér előkészítés | CNC lángos vagy plazmavágó gép | Vágási szélesség, ismételhetőség, egymásba ágyazás szoftver | 1,5-4 m széles |
Vásárlási szempontok és gyakori kockázatok
A hegesztőberendezések legdrágább hibái inkább specifikációs hibák, mint gyártási hibák, és általában a megrendelés előtt láthatóak.
- Üzemi ciklus: szakaszos műhelyhasználat és háromműszakos gyártás különböző gépek, ezért kérje a terhelhetőséget és a motorszigetelési osztályt.
- Nyomaték és excentricitás, nem csak a tonnatartalom: ellenőrizze a terhelési diagramot valódi súlypontjával.
- Tolerancia a szükségletekkel szemben: a vágóasztalon /-0,1 mm-ért fizetni felesleges lánggal vágott lemezre, amelyet 2 mm-es hézaggal hegesztenek.
- Pótalkatrészek és szerviz: a kerekek, csapágyak, hajtómotorok, vezérlőkártyák és függő csatlakozók szabványos alkatrészeknek vagy egyértelműen dokumentáltnak kell lenniük.
- Tanúsítvány és dokumentumok: CE-jelölés, ahol szükséges, anyagtanúsítványok, kapcsolási rajzok és kézikönyv a kezelő nyelvén.
- Gyári átvételi teszt: futtassa a gépet reprezentatív terheléssel a szállítás előtt, és rögzítse a forgási sebességet, a zajt és a hőmérséklet-emelkedést.
- Testreszabás a szabványhoz képest: ha csak az átmérőtartomány szokatlan, a módosított szabványos gép általában olcsóbb és gyorsabb, mint egy teljesen egyedi tervezés.
- Telepítés és betanítás: az aláírás előtt állapodjon meg, hogy ki biztosítja az alapozást, az áramellátást, az üzembe helyezést és a kezelői képzést.
GYIK
Mi a különbség a hegesztő rotátor és a hegesztő pozicionáló között?
A hegesztő rotátor a hengeres munkát saját tengelye körül forgatja, ami illik csövekhez, dobokhoz és tartályhéjakhoz. A hegesztési pozicionáló megdönti és elforgatja a munkadarabot az asztalon, így a hegesztési varrat kényelmes helyzetbe hozható, amely illeszkedik a keretekhez, karimákhoz és gyártott szerelvényekhez. A hajókon dolgozó üzleteknek általában mindkettőre szükségük van.
Mekkora teherbírásra van szükségem?
Kezdje a legnehezebb munkadarabbal, adjon hozzá szerszámokat és rögzítéseket, adjon hozzá 20-30 százalékos margót, majd ellenőrizze az excentrikus terhelés esetét. A névleges teherbírás általában egy sík kerékpárra ható középpontos terhelést feltételez, így az eltolt varrat csökkenti a használható értéket.
Önbeálló vagy állítható hegesztő rotátort válasszak?
Az önbeálló egységek jobbak a vegyes átmérőjű és változatos munkákhoz, az állítható egységek jobbak, ha egy átmérőt többször előállítanak, és számít a kiszámítható kerékérintkezés, és az illeszkedő változatok a választások, amikor a hosszanti varratokat is le kell zárni és be kell állítani.
Lehet-e később helymeghatározó berendezéseket hozzáadni?
Igen, de először tervezze meg az alapokat és az öböl elrendezését. Egy 100 tonnás rotátor utólagos beépítése egy 20 tonnás egységre tervezett mezőbe általában többe kerül, mint maga a gép, és gyakran a daru hozzáférése jelenti az igazi korlátot.
Mely támogató eszközök számítanak leginkább?
Darálók, bilincsek és mérőeszközök. A legtöbb hegesztési minőségi probléma inkább az illesztésre, tisztításra és mérésre vezethető vissza, nem pedig a hegesztési áramforrásra.
Inkább a katalógusból kezdje a specifikációt a munkadarabból: mérje meg a legnehezebb és a legkisebb részt, döntse el, melyik hegesztési pozícióban készüljön el az egyes varratok, és csak ezután válasszon olyan vágó-, eszterga- és tartóberendezést, amely megismételhetően képes biztosítani azt a pozíciót. A munkát mozgató gépek döntik el, hogy egy műszak valójában hány órát termel.