20T önbeálló szárnyhegesztő forgógép
A 20T szárnyszelvényű önbeálló hegesztő forgógépet széles körben használják olyan iparágakban, mint a nyomástartó edények, vegyi berendezések, szél...
See Details
Vásároljon MIG hegesztőt, ha beltérben vékony lemezt hegeszt, és gyorsaságot, tiszta gyöngyöket és rövid tanulási görbét szeretne. Vásároljon pálcás hegesztőt, ha a szabadban, rozsdás vagy piszkos acélon dolgozik, vagy olyan gépre van szüksége, amely generátoron indul, és túléli a munkát. Ez az őszinte egysoros válasz a MIG kontra pálcás hegesztő kérdésre, és ez a legtöbb gyártási és javítási munkára érvényes.
Az útmutató további része elmagyarázza, miért esik a felosztás oda, ahol esik: lerakódási arány, penetrációs profil, szél- és szennyeződéstűrés, munkaciklus és üzemeltetési költség. A cél az, hogy egy folyamatot a ténylegesen hegesztett kötésekhez igazítson, nem pedig egy bemutatóteremben található adatlaphoz.
A MIG a gyorsabb, tisztább eljárás vékony lemezeken, a bot pedig a keményebb, elnézőbb eljárás vastag, piszkos vagy kültéri munkáknál.
A MIG (gázas fémíves hegesztés) egy folyamatos tömör huzalt nyom át egy pisztolyon, és védőgázzal védi az ívet. Miután beállította a huzalelőtolási sebességet, a feszültséget és a gázáramlást, a gép betáplálja a töltőanyagot. A rúd (árnyékolt fém ívhegesztés) folyasztószerbevonatú elektródát használ, amely saját gázpajzsot hoz létre, és az utána képződő salak védi a hűtőgyöngyöt.
Ez az egyetlen mechanikai különbség vezérel szinte minden mást: a haladási sebességet, a tisztítási időt, a széltűrést, a minimális vastagságot és azt a képességet, amelyet az egyes folyamatok megkövetelnek a szúrót vagy a fegyvert tartó személytől.
| Munka vagy állapot | Jobb választás | Ok |
|---|---|---|
| 1-3 mm-es karosszériaelemek, légcsatornák, védőburkolatok | MIG | Alacsony hőbevitel és rövid ív, minimális torzítás és nincs salak forgácsolása |
| Kültéri munka szélben | Stick | A fluxuspajzsot nem lehet lefújni; gázárnyékoló kannát |
| Rozsdás, festett vagy olajos lemez | Stick | Az ív könnyű szennyeződésen keresztül ég, ami MIG porozitást okoz |
| 6-10 mm-es szerkezeti filék lapos helyzetben | MIG (vagy folyasztószeres) | Sokkal nagyobb lerakódás óránként ugyanabban a helyzetben |
| Függőlegesen felfelé álló gyökér a csövön | Stick | A gyorsan fagyasztható salak függőleges felületen támogatja a tócsát |
| Vékony alumínium | MIG | Az alumínium elektródái kis vastagságon nem praktikusak |
| Javítási munkák korlátozott teljesítménnyel | Stick | Egy 3,2 mm-es elektróda nagyjából 90-130 A-ről működik szerény tápellátásról |
Használja a táblázatot szűrőként, ne szabálykönyvként. Ha a munkája 80 százalékban vékony lemezből és 20 százalékban helyszíni javításból áll, egy folyamat egyértelműen megtéríti a munkapadot; ha fordítva van, a válasz megfordul.
A MIG folyamatos ívet biztosít, így az Ön fő feladata az, hogy a vezetéket a tócsa elülső szélén tartsa.
A huzalelőtolás sebessége az áramerősséget, a feszültség pedig az ívhosszt, míg a gázáramlás jellemzően 12 és 18 liter/perc között van. Az átviteli mód áramerősséggel változik: rövidzárlati átvitel nagyjából 3 mm alatt és alacsony áramerősség, középen gömbölyű, nagyobb áramerősségen pedig permetezés, argonban gazdag keverékkel. A rövidzárlat alkalmas vékony lemezekre és helytelen munkára; A permet gyorsan lerakja a fémet és mélyen behatol, de általában lapos és vízszintes helyzetekre korlátozódik.
Ragassza a kézi hővezérlést a kezelőhöz, mert az ívhossz közvetlenül változtatja a feszültséget és az áramerősséget.
A lelógó karakterisztikával rendelkező állandó áramú áramforrás stabilan tartja az áramot, ahogy az ívhossz változik. Az elektródaosztály fontosabb, mint a legtöbb vásárló elvárja: a 6013-as könnyen megüthető és újraüthető általános munkához, a 6010-es és a 6011-es erős, mélyreható ívet ad a piszkos acélon, a 7018-as pedig egy alacsony hidrogéntartalmú elektróda, amelyet fűtött tegezben kell szárazon tartani, vagy a gyártó ütemezése szerint meg kell sütni. Minden pálcikagyöngy a salak eltávolításába is kerül, és ez a forgácsolási idő minden költségbecslésben valódi munkaigényt jelent.
A MIG a sebesség és a cél tekintetében nyer, a feltételekkel szembeni tolerancia miatt nyer, és ez a kettő közelebb áll egymáshoz, mint ahogy a legtöbb ember feltételezi az erőt illetően.
| Tényező | MIG | Stick |
|---|---|---|
| Fogyasztó | Tömör vagy fluxusos huzal egy orsón | Folyasztószeres bevonatú elektródák, 2,5-5 mm |
| Árnyékolás | Gázpalack, szabályozó és áramlásmérő | Beépítve az elektróda bevonatába |
| Lerakódási arány | Nagyjából 2-4 kg óránként permetezésben | Körülbelül 1-2,5 kg óránként, az elektróda mérete korlátozza |
| Gyakorlatilag minimális vastagság | Körülbelül 0,8 mm körültekintéssel | Körülbelül 1,5-2 mm, mielőtt az átégés kockázata megnő |
| Behatolási forma | Széles és sekély rövidzárlat esetén; mélyebben permetezve | Keskeny és mély, különösen cellulóz elektródákkal |
| Tisztítás | Könnyű fröcskölés eltávolítás, alkalmanként drótkefe | Salakforgácsolás minden menetnél |
| Szél és időjárás | Szegény menedék nélkül | Jó, a pajzs saját maga generált |
| Tanulási görbe | Rövidebb; a gép töltőanyagot adagol neked | Hosszabb; az ívhossz és az utazási szög kézügyesség |
| Pozíciók | Erős lapos és vízszintes, vékony lapon függőlegesen lefelé megmunkálható | Erős minden helyzetben, beleértve a függőlegesen felfelé és a fej feletti pozíciót is |
| A töltőanyag hatékonysága | A huzal körülbelül 95 százaléka hegesztési fémmé válik | Körülbelül 60-70 százalék csonkvesztés és fröcskölés után |
| Extra üzemeltetési költség | Árnyékolás gas and regulator rental | Elektródacsonkok és salakeltávolítási munka |
A MIG először térül meg minden olyan üzletben, amely vékony anyagokat hegeszt.
A bot továbbra is az alapértelmezett a helyszínen, mert mindent elvisel, amit egy műhely nem: szelet, koszt, nedvességet és elhanyagolást.
A MIG megfelelően behatol, de a mélység az átviteli módtól függ, nem pedig a folyamat nevétől.
A rövidzárlatos MIG természeténél fogva hideg folyamat: a huzal hozzáér a tócsához, lecsíp, és korlátozott olvadási mélységgel lerakja a fémet, ezért a fúzió hiánya a klasszikus MIG hiba a 6 mm feletti lemezeken. A permetezés megváltoztatja a képet, mivel az ív stabil, és az áramerősség elég nagy ahhoz, hogy megfelelően biztosítsa az oldalfalakat, de ez nagyrészt lapos és vízszintes technika. A pálcás elektródák, különösen a cellulóz típusúak, keskeny ívben koncentrálják az áramot, amely még a piszkos acélon is ujj alakú behatolási profilt fúr ki.
Függőlegesen felfelé irányuló munkához a gyorsfagyasztó elektróda segítségével tarthat egy kis tócsát, és egyenletesen mászhat. A MIG képes függőlegesen felfelé is hegeszteni, kisebb huzalelőtolási sebességgel, enyhe szövéssel és szünettel a lábujjaknál, de a hibahatár kisebb. A fej feletti bot általában a jobban vezérelhető opció, mivel az ív hossza azonnal beáll, míg a MIG pisztoly nem ad ilyen visszajelzést.
Bármelyik eljárást is választja, a minősített eljárás az irányadó: nyomás- és szerkezeti munkáknál a hegesztési eljárás specifikációja és a kezelői képesítés dönt az elfogadásról, nem a gépen lévő folyamatcímke.
A terhelhetőség az a szám, amely eldönti, hogy egy gép megfelel-e az Ön termelési sebességének, és általában hízelgő áramerősséggel adják meg.
Egy tipikus kompakt, 200 A névleges MIG készlet 60 százalékos munkaciklus mellett tíz percből hat percig képes hegeszteni ezen az áramerősség mellett, magasabb beállításoknál vagy forró műhelyben kevesebbet. A kis inverterrúd-készletek gyakran 100 százalékos teljesítménnyel rendelkeznek 100-130 A-nél, ami folyamatosan lefedi a 3,2 mm-es elektródákat. Ellenőrizze a névleges értéket a ténylegesen használt áramerősségnél, és ellenőrizze a bemeneti tápellátást: az egyfázisú 230 V-os gépek megfelelnek egy kis üzletnek, míg a háromfázisú 400 V-os egységek jobban tartják a feszültséget tartós terhelés mellett.
Tartályokon, csőtekercseken, tengelyeken és tartályokon a csuklót lapos helyzetbe fordító forgó vagy pozicionáló rendszerint nagyobb hasznot hoz, mint a kapcsolási folyamatok.
A lapos pozíció lehetővé teszi, hogy nagyobb áramerősséget fusson anélkül, hogy a tócsa elszaladna, ami növeli a lerakódási sebességet és javítja a gyöngyprofilt akár MIG-vel, akár bottal. Hengeres munkavégzéshez az elsodródásgátló vezérléssel ellátott motoros forgórész egyenletes forgási sebességet tart fenn, és megakadályozza a munkadarab görgők mentén való kúszását, így a hegesztés egyenletes szögben marad.
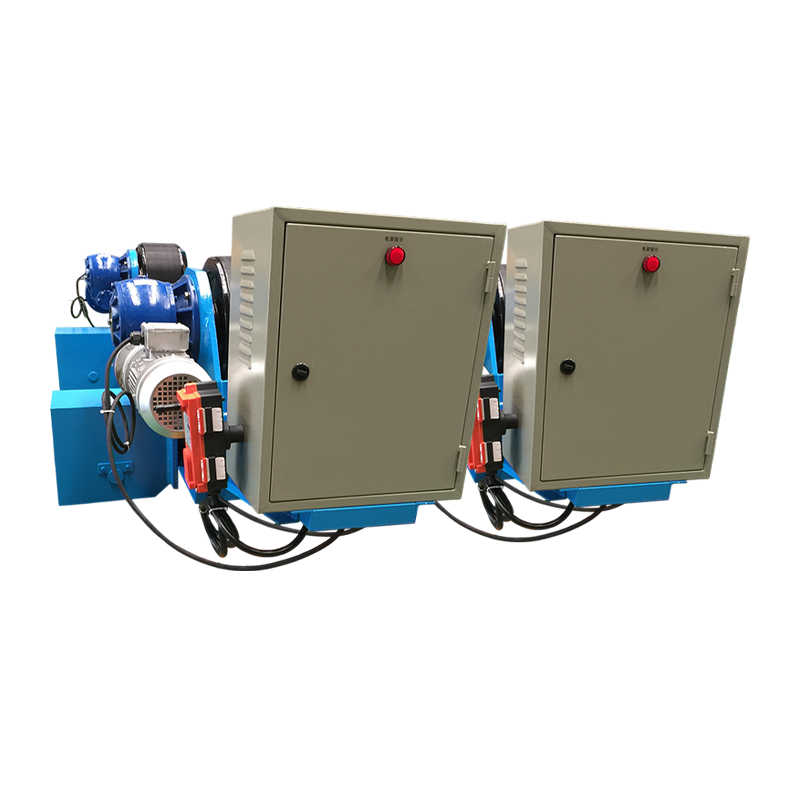 10T állítható hegesztő rotátor elsodródásgátló vezérléssel Ez a 10 tonnás állítható rotátor érzékelővel és PLC elsodródásgátló korrekcióval rendelkezik, hogy stabil forgást tartson a hengeres munkadarabok kerületi és hosszanti varrat-hegesztése során. Termék megtekintése →
A hagyományos pozicionáló ugyanazt a célt szolgálja az olyan gyártott alkatrészeknél, amelyeknek a folyamatos forgatás helyett billentésre és forgatásra van szükségük, a nehéz hajószakaszok esetében pedig egy felszerelhető forgató gondoskodik az igazításról és az elforgatásról az első lépés lerakása előtt.
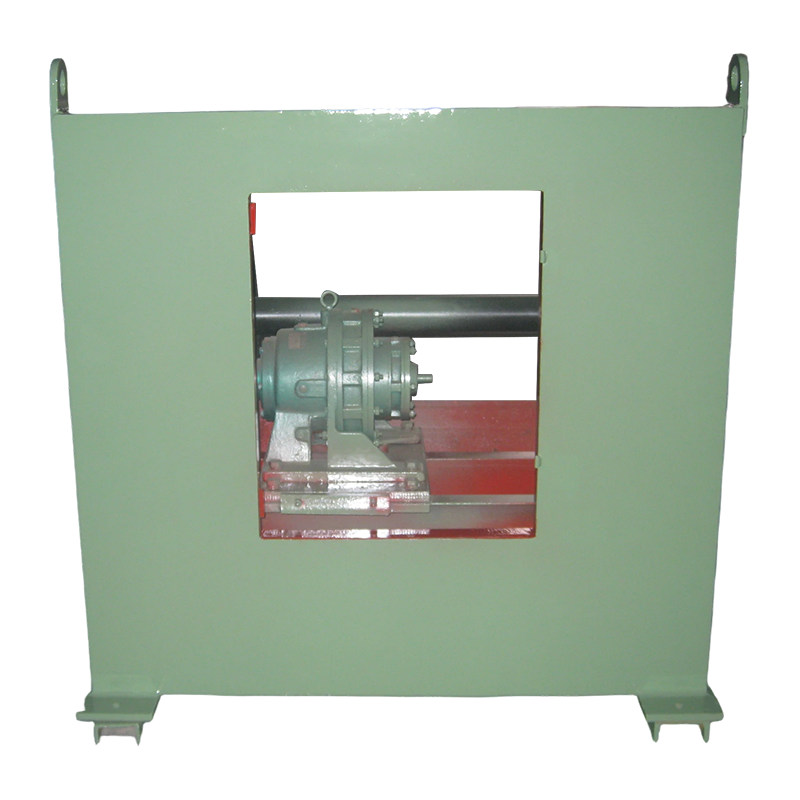 3T hagyományos hegesztő pozícionáló gyártott alkatrészekhez Ez a 3 tonnás pozicionáló akár 3000 kg-ig dönti és forgatja a munkadarabokat, hogy a varratokat lapos helyzetben tartsa, változtatható frekvenciájú elforgatással és távirányítóval vagy lábbal. Termék megtekintése →
A méretezés a munkadarab súlyát követi, egészséges tartalékkal, és az önbeálló, állítható és illeszkedő kialakítások közötti választás attól függ, hogy mekkora átmérőváltozásra számít. A teljes hegesztő rotátor tartomány 1 t-tól 1000 t-ig terjedő osztályú terhelést fed le, és a tartály- és csőgyártásra gyakorolt gyakorlati hatásról ez a nézet hogyan változtatják a rotátorok a tartály- és csőgyártást .
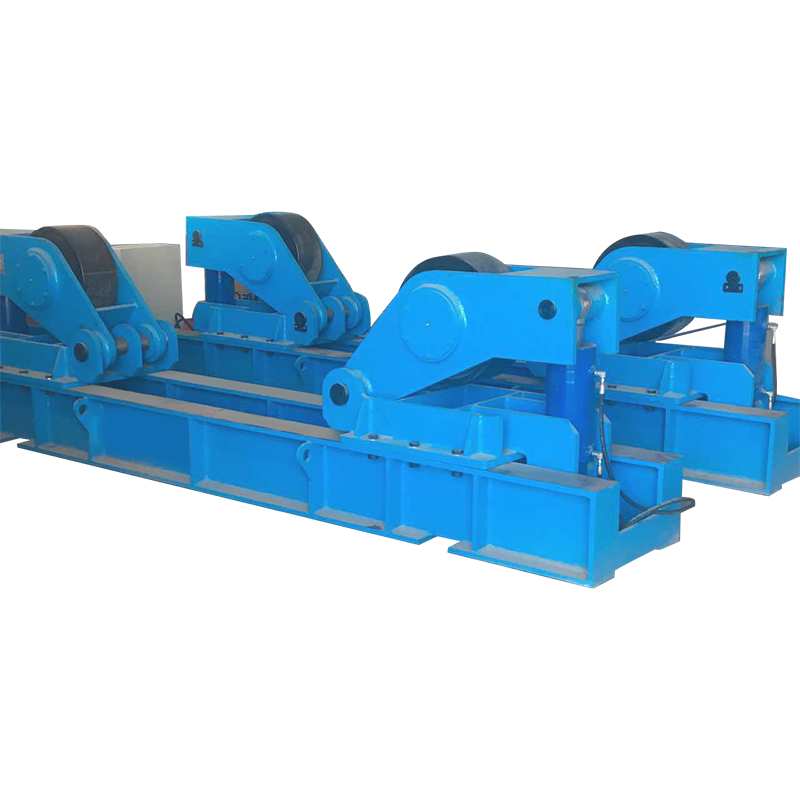 120T Fit-Up hegesztő rotátor nagy hengeres munkadarabokhoz Ez a 120 tonnás mester-szolga rotátor támogatja a nagy hengerek összeszerelését és hegesztését, állítható görgőtávolsággal és változtatható sebességű meghajtással széltornyokhoz és nyomástartó edényekhez. Termék megtekintése →
A saját munkájának rövid, őszinte ellenőrzése felülmúl minden általános ajánlást.
Egyik folyamat sem eleve erősebb; minősített eljárás bármelyik esetében meghaladhatja az alapfém szilárdságát. A pálca jobban tolerálja a szennyeződést, és mélyebb behatolást biztosít a vastag, piszkos acélon, míg a rosszul beállított rövidzárlatos MIG gyöngy a lemezen az, ahol általában megjelenik a fúzió hiánya.
Csak dedikált bot móddal és megfelelő kimeneti karakterisztikával rendelkező többprocesszoros gépek. A szabványos, csak MIG-hez tartozó készlet állandó feszültségű tápellátással rendelkezik, amely nem alkalmas elektródákhoz.
A MIG a legtöbb kezdő számára könnyebb, mert a gép töltőanyagot adagol, és az ív világít. A botok független szabályozást igényelnek az ívhossz, az elmozdulási szög és a sebesség tekintetében, ezért több hét gyakorlásra kell számítani, mielőtt a gyöngyök egyenletesek lesznek.
Mindkettő 10 mm felett működik, de a gyakorlati út eltérő. A Stick nagy elektródákat és többszörös áthaladást használ, köztük salakeltávolítással; A MIG a permetezésben vagy a folyasztószeres huzal gyorsabban lerakódik, kevesebb leállással.
A tömör huzalhoz gáz szükséges, általában argon és CO2 keverék, vagy egyenes CO2 a szénacél mélyebb behatolásához. Az önárnyékolt folyasztószeres huzal palack nélkül fut és tolerálja a szelet, így praktikus kültéri alternatíva a ragasztáshoz.
Az üzemeltetési költség a munkaerő, a gáz és a töltőanyag keverékétől függ. A tömör huzal súlyának körülbelül 95 százalékát alakítja át hegesztési fémmé, szemben a durván 60-70 százalékos pálcával, de a gáz, a szabályozó kölcsönzés és a palackkezelés felemészti ezt az előnyt a kis mennyiségű munkáknál.
Válassza ki a leggyakrabban hegesztett kötéseknek megfelelő eljárást, majd fordítsa a fennmaradó költségvetést olyan pozicionáló berendezésekre, amelyek az illesztéseket laposan és megismételhetően tartják. Egy forgó munkadarabon elhelyezett szerény MIG-készlet felülmúlja a nagyobb gépi gravitációt, és egy jó pozicionálóval ellátott botkészlet ugyanezt teszi a nehéz hajómunkáknál. Döntse el a vastagságot, a helyet és a terhelhetőséget, és a MIG versus pálca érv általában néhány perc alatt megoldódik.
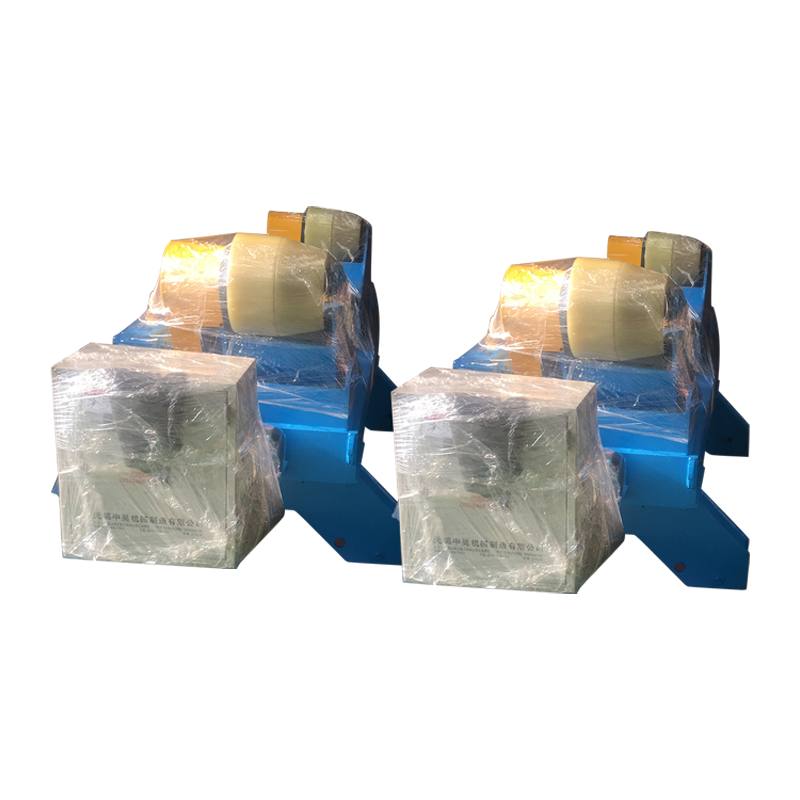
A 20T szárnyszelvényű önbeálló hegesztő forgógépet széles körben használják olyan iparágakban, mint a nyomástartó edények, vegyi berendezések, szél...
See Details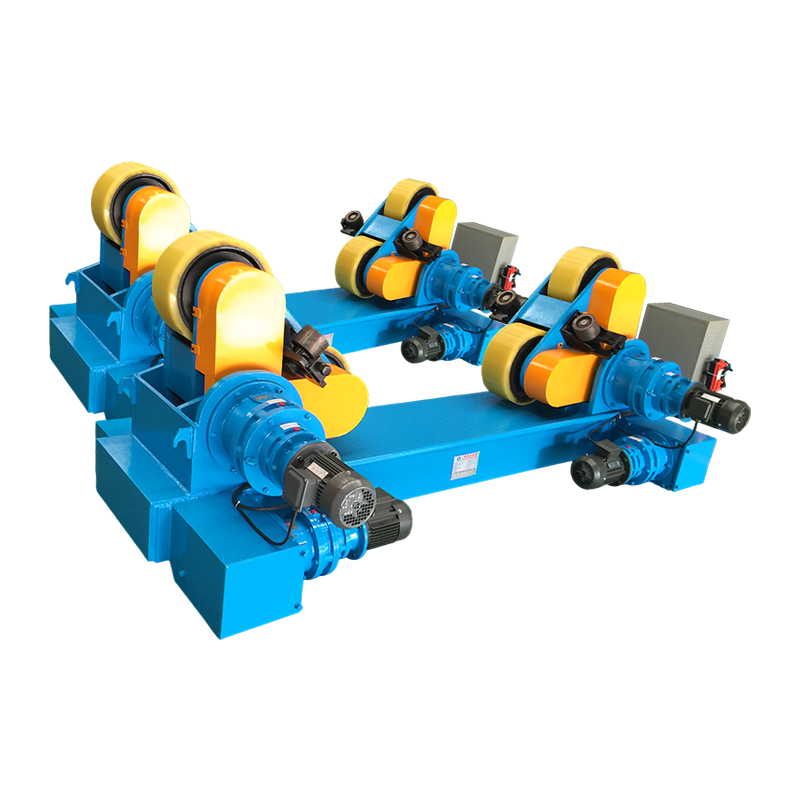
A 40T önbeálló hegesztő forgógép egy csúcskategóriás hegesztő pozicionáló eszköz, amelyet kifejezetten nagy teherbírású hengeres munkadarabokhoz te...
See Details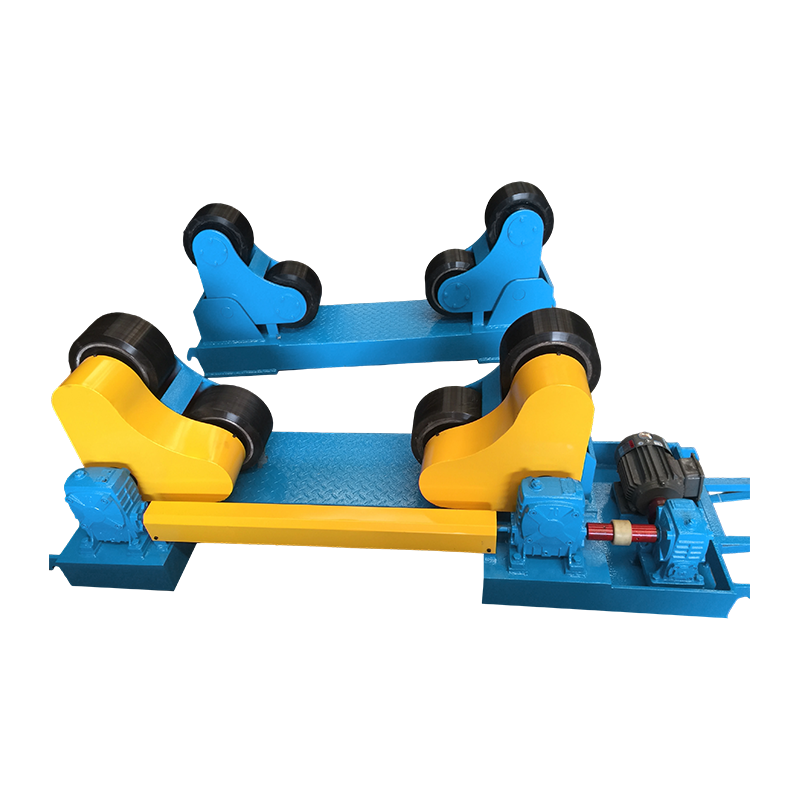
A 10T Extended Self-Aligning Welding Rotary Machine önbeálló kialakítással rendelkezik, amely automatikusan beállítja a munkadarab egyensúlyát, hog...
See Details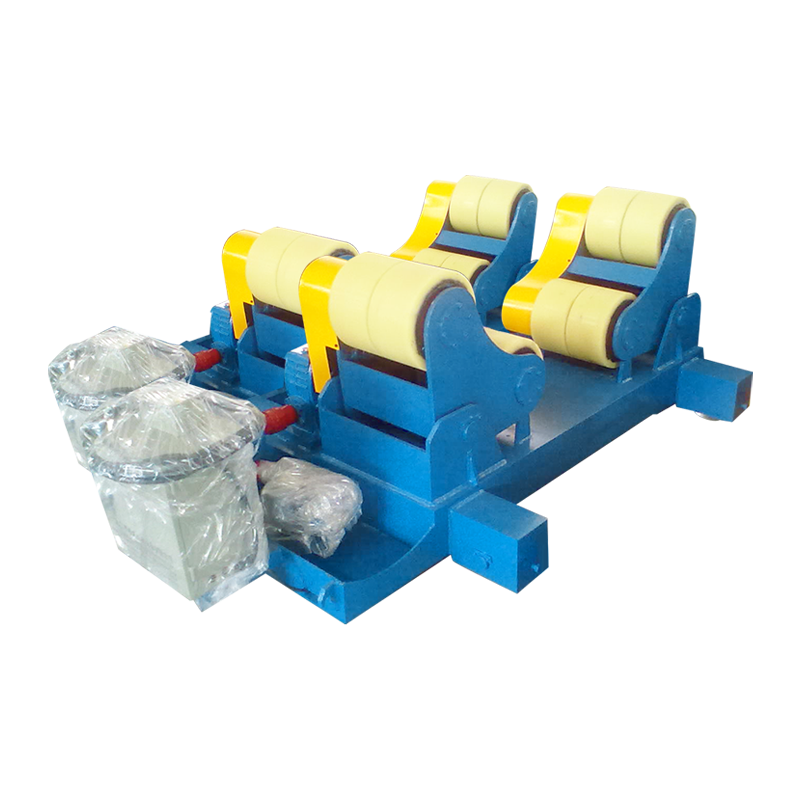
Ez a 10T kézi vágányszélesített önbeálló hegesztő forgógép a kézi sínmozgatást az önbeálló funkcióval kombinálja. Biztosítja a munkadarab stabil fo...
See Details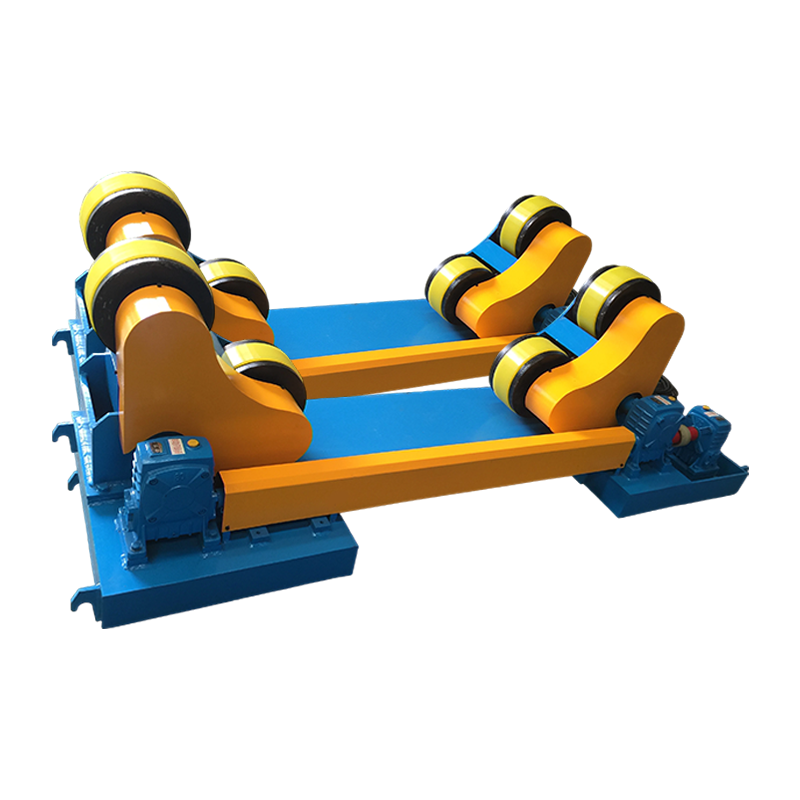
A 10T önbeálló hegesztő forgógép (kézi sínmozgással és kiterjesztett változattal) egy nagy teljesítményű készülék, amelyet kifejezetten nagy munkad...
See Details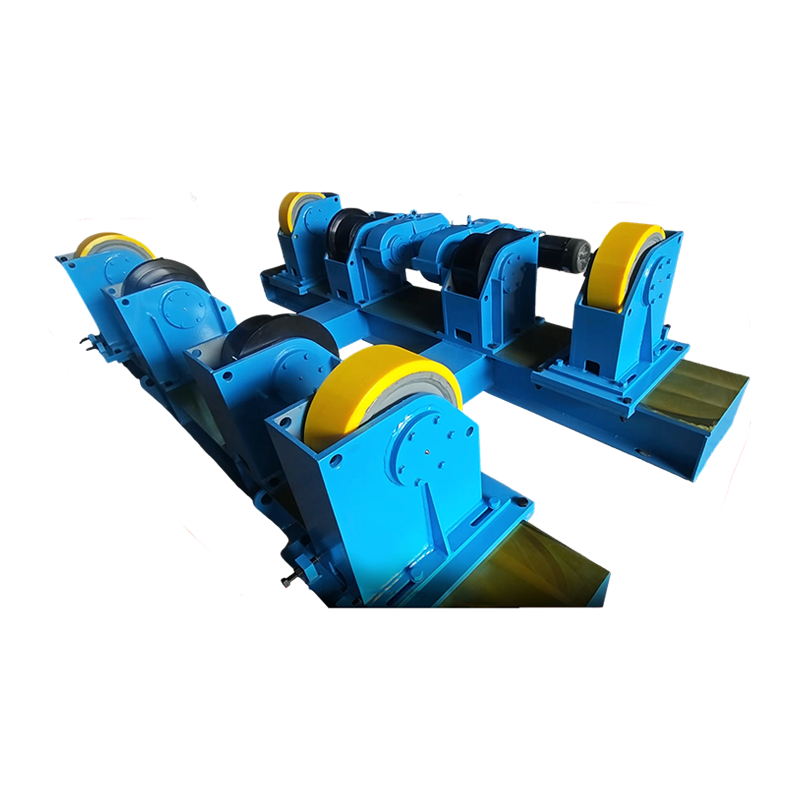
Az 50T állítható hegesztőforgató (Customized Version) egy speciálisan a nehézipar számára kifejlesztett hegesztési segédberendezés. Az intelligens ...
See DetailsSzerzői jog 2025 Wuxi WeldNice Heavy Industry Technology Co., Ltd. Minden jog fenntartva Custom Automatic Welding Equipment Manufacturers
sales@weldnicefactory.com