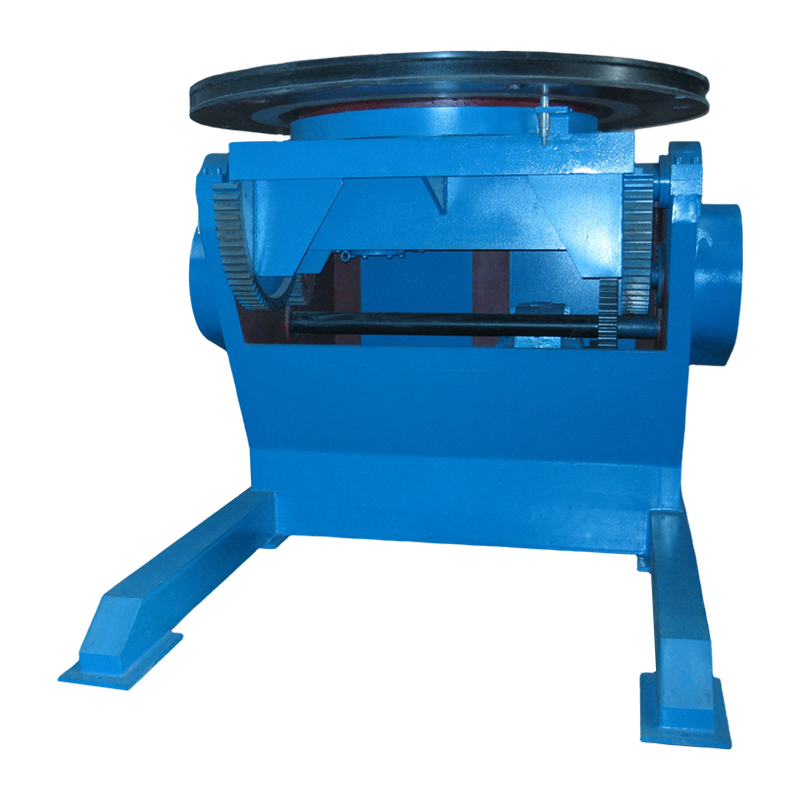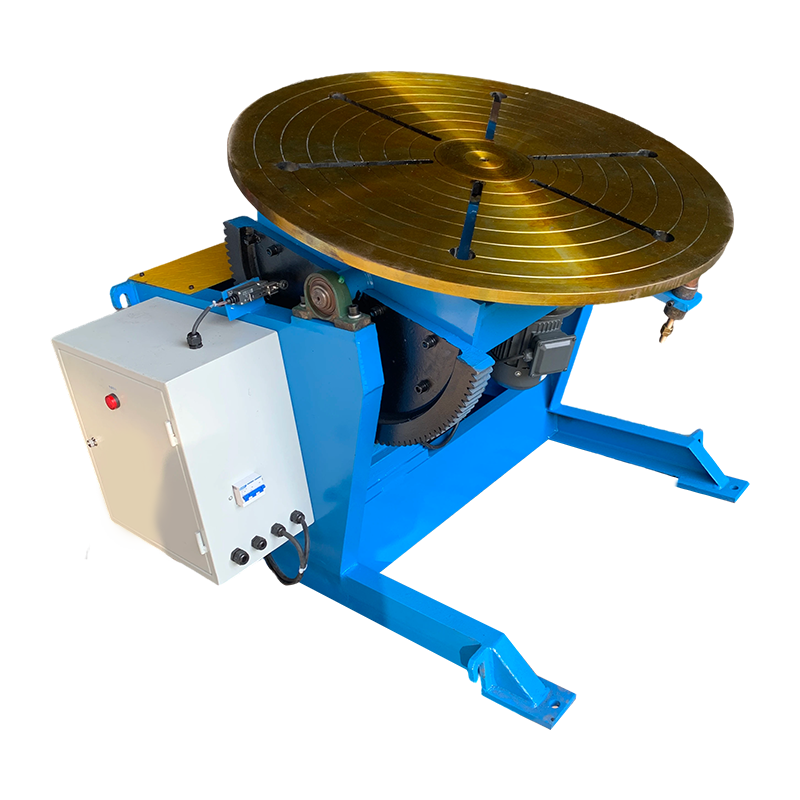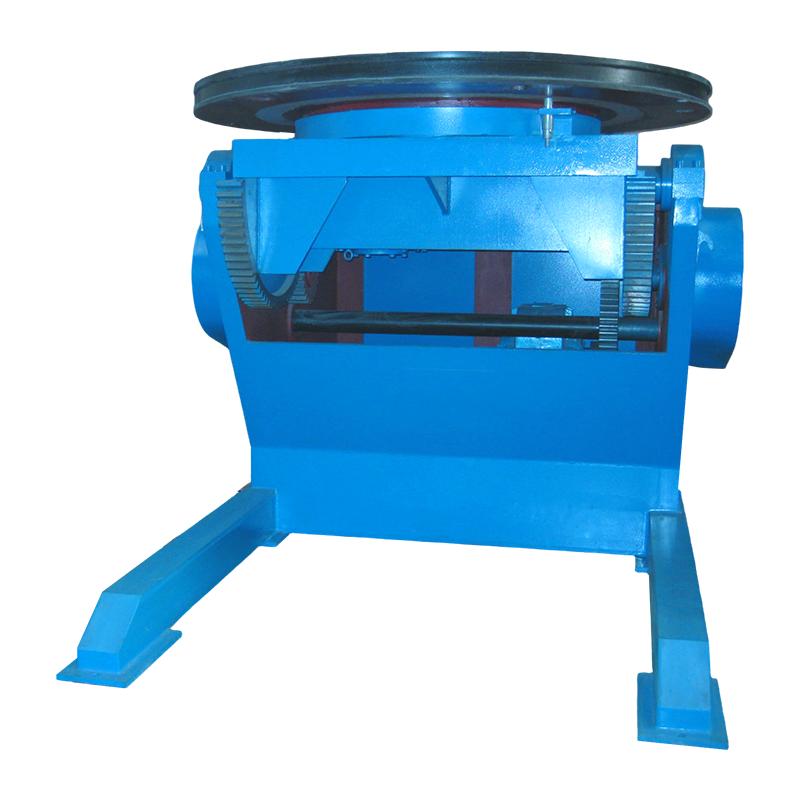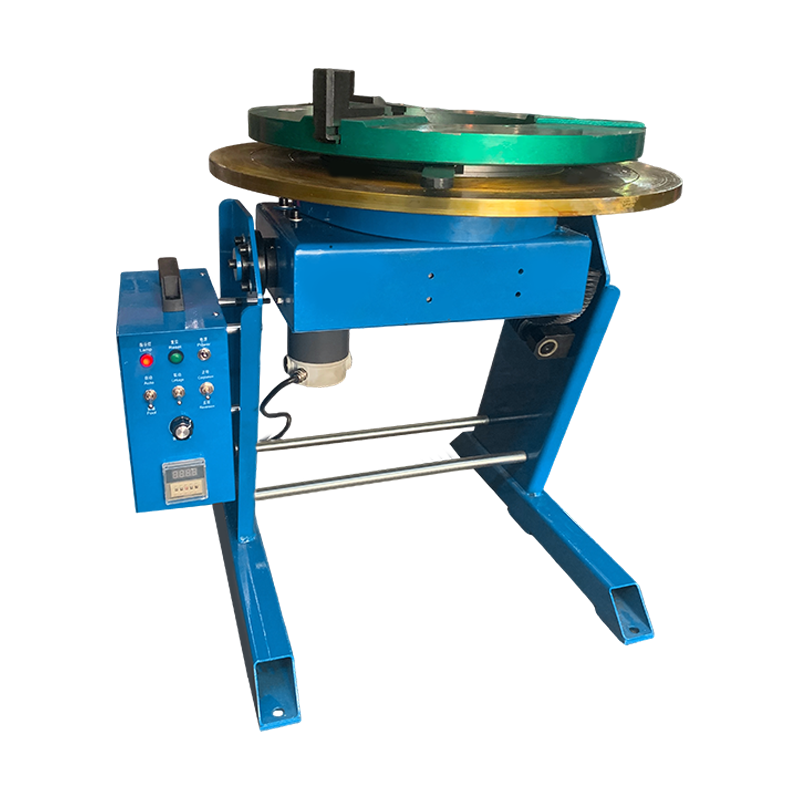
An automata hegesztő pozicionáló egy motoros mechanikus eszköz, amely hegesztés közben tartja, forgatja és dönti a munkadarabot, biztosítva, hogy a varrat az optimális sík vagy vízszintes helyzetben maradjon. A kézi újrapozícionálás kiküszöbölésével és az ív nélküli idő csökkentésével összességében nőhet hegesztési hatékonyság 40-60%-kal a kézi pozicionálási módszerekhez képest a gyártási termelékenységi tanulmányok szerint.
1. Az automatizált hegesztő-pozícionáló alapvető funkcióinak megértése
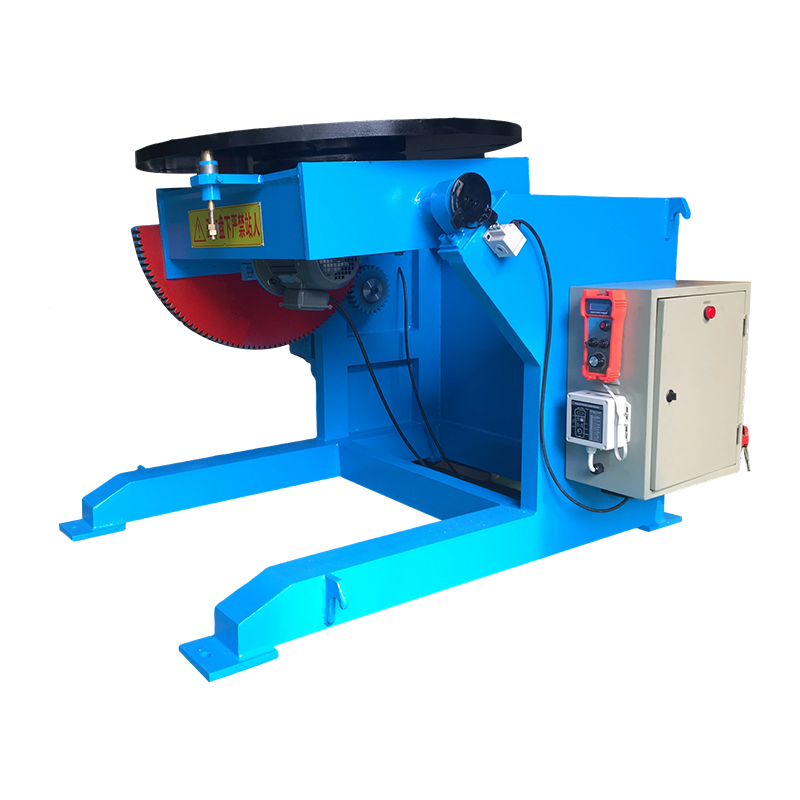
A legalapvetőbb szintjén egy automata hegesztő pozicionáló megoldja a fémgyártás egy állandó kihívását: összetett szerelvények több szögből történő hegesztésének szükségességét, miközben megőrzi a hegesztési minőséget és a kezelő biztonságát. A készülék egy dönthető alapra szerelt motoros munkaasztalból áll, programozható interfészen keresztül vezérelve, amely lehetővé teszi a precíz elforgatást és a szöghelyzetbe állítást.
A működési elv egyszerű, mégis erőteljes. A munkadarabot bilincsek vagy tokmány segítségével rögzítik a pozicionáló előlapjához. A kezelő ezután egy vezérlőkarral vagy lábpedállal forgatja az alkatrészt, így minden hegesztési területet az ideális sík helyzetbe hoz – jellemzően a vízszinteshez képest 15 fokos tűréshatáron belül. Ez a gravitáció által támogatott orientáció lehetővé teszi az olvadt hegesztőmedence egyenletes áramlását, erősebb, egyenletesebb kötéseket eredményezve kevesebb töltőanyag mellett.
A modern rendszerek változtatható fordulatszámú hajtásokat tartalmaznak, amelyek akár 0,1 fordulat/perc forgási sebességet tesznek lehetővé a precíz, vastag metszetű hegesztéshez, akár 10 ford./perc sebességig a kisebb alkatrészek nagysebességű kerületi varratjaihoz. A billenőmechanizmus jellemzően 0 és 135 fok közötti tartományt kínál, lehetővé téve a hozzáférést szinte bármilyen kötési szöghez anélkül, hogy a kezelőnek fizikailag kellene manipulálnia a munkadarabot.
2. Hogyan javítja drámaian a hegesztés hatékonyságát egy automata hegesztő pozícionáló
2.1 Az íven kívüli idő csökkentése a termelékenység maximalizálása érdekében
A fejlesztéshez a legnagyobb mértékben hozzájárult hegesztési hatékonyság az ív nélküli idő drasztikus csökkenése – az az időszak, amikor a hegesztőpisztoly nem rak le aktívan anyagot. Az American Welding Society által közzétett kutatások azt mutatják, hogy a kézi hegesztési műveleteknél pozicionáló berendezés nélkül az ívbekapcsolási időtényező, amelyet gyakran kezelői tényezőnek neveznek, akár 15-25% is lehet összetett szerelvények esetében. Az a gyártó, aki nyolc órás műszakot tölt nehéz acél alkatrészek kézi kezelésével és áthelyezésével, csak két órányi hegesztést érhet el.
Egy automata hegesztő pozicionáló , az operátori tényező 45-65%-ra emelkedhet. Ahelyett, hogy megállna egy 200 kilogrammos szerelvény feloldása, felemelése, forgatása és újbóli rögzítése az egyes hegesztési menetek között, a hegesztő egy lábpedált nyom meg, hogy másodpercek alatt elérje a kívánt tájolást. Egy 2000 munkaórás munkaévben ez a különbség körülbelül 900 további óra ívidőt jelent hegesztőállomásonként – hatékonyan megkétszerezi az áteresztőképességet, munkaráfordítás nélkül.
2.2 A kézi kezelés megszüntetése nehezebb munkadaraboknál
A nehéz gyártmányok kézi áthelyezése a hatékonyságot és a biztonságot is veszélyezteti. Egy 150 kilogrammos szerelvényhez két munkásra, egy híddarura és tíz percre lehet szükség ahhoz, hogy 90 fokkal elforduljon a hegesztési műveletek között. Ebben az időszakban a hegesztési ív kialszik, a varrat lehűl, és az újraindítási eljárásoknak figyelembe kell venniük a megfelelő szakaszközi hőmérséklet-szabályozást.
An automata hegesztő pozicionáló 500 kilogrammos kapacitással ugyanazt a munkadarabot 30 másodperc alatt tetszőleges szögben el tudja forgatni, teljes egészében egy kezelő által irányítva. A gazdasági hatás mérhető: ha óránként 45 dolláros munkadíjat és műszakonként hat áthelyezési eseményt feltételezünk, a kézi megközelítés körülbelül 45 dollárba kerül csak a munkavégzés során – ez a költségek naponta ismétlődnek minden hegesztőcellában. Egy éven keresztül, 240 munkanappal, egyetlen pozicionáló közel 11 000 dolláros közvetlen kezelési munkaerőköltséget küszöböl ki, miközben növeli az ívidőt.
2.3 A hegesztési varrat minőségének javítása az optimális illesztési elhelyezéssel
A lapos helyzetben történő hegesztés következetesen a legjobb minőségű varratokat eredményezi a legnagyobb lerakódási sebesség mellett. Ha egy kötés síkba van állítva, a gravitáció segít a hegesztőmedence kialakításában, lehetővé téve nagyobb átmérőjű elektródák vagy nagyobb huzalelőtolási sebességek használatát anélkül, hogy az alámetszés, az átfedés vagy az összeolvadás hiánya veszélybe kerülne. Az American Welding Society szerkezeti hegesztési szabályzata elismeri, hogy a lapos helyzetű hegesztés magasabb hőbeviteli paramétereket tesz lehetővé, mint a függőleges vagy fej feletti helyzeteknél, ami mélyebb behatolást és gyorsabb haladási sebességet eredményez.
An automata hegesztő pozicionáló minden ízületet lapos helyzetű ízületté tesz. Vegyünk egy cső-karima összeállítást, amely 360 fokos kerületi hegesztést igényel. Pozícionáló nélkül a hegesztőnek lapos, függőleges és fej feletti pozícióban kell haladnia, miközben körbejárja a csövet. A pozicionáló segítségével a cső folyamatosan forog, miközben a pisztoly 12 órai pozícióban marad, így az optimális tócsaszabályozás mindvégig megmarad. A gyártó létesítményekből származó vizsgálati adatok azt mutatják, hogy ez a megközelítés 30-50%-kal növeli a lerakódási arányt a kerületi csővarratok esetében, miközben a hegesztési hibákat akár 70%-kal is csökkenti.
2.4 Az ismétlődő gyártási hegesztés következetességének javítása
Azokban a gyártási környezetben, ahol az azonos részegységeket ismételten hegesztik, a konzisztencia elsődleges minőségi mérőszámmá válik. Egy képzett kézi hegesztő elkerülhetetlenül finom eltéréseket vezet be a haladási sebességben, a pisztoly szögében és a szövési mintában egyik részről a másikra. Míg egy nagy tapasztalattal rendelkező hegesztő figyelemreméltó konzisztenciát tud fenntartani, a teljesen kézi pozicionálás eredendő változékonysága lehetőséget teremt a méreteltérésre.
An automata hegesztő pozicionáló gépesített hegesztőkocsival vagy akár kézi vezérlésű pisztollyal kombinálva jelentősen csökkenti ezt a változékonyságot. A pozicionáló ugyanazt a forgási sebességet és tájolást biztosítja a köteg minden alkatrészéhez. Ha 0,8 ford./perc fordulatszámra van beállítva egy 12 milliméteres sarokvarratnál, minden szerelvény azonos kerületi mozgást kap. A nehézberendezés-gyártás minőségellenőrzési nyilvántartásából származó adatok azt mutatják, hogy az automatizált pozicionálás beépítése 40-55%-kal csökkenti a hegesztési mérettűrés eltéréseit, minimálisra csökkentve a hegesztés utáni egyengetés vagy utómunkálat szükségességét.
2.5 Az utómunkálati költségek és az anyagpazarlás csökkentése
Az utómunkálatok a hegesztési műveletek egyik legjelentősebb rejtett költsége. A hibás varrat eltávolítása, a kötés újbóli előkészítése és az újrahegesztés három-ötszöröse az eredeti hegesztési varrat munka- és anyagszükségletének. A Nemzeti Szabványügyi és Technológiai Intézet gyártásbővítési programjai által összeállított iparági adatok azt sugallják, hogy a megfelelő pozicionáló berendezés nélküli gyártóüzemekben az utómunkálatok és a selejtezési költségek meghaladhatják a teljes gyártási költség 8%-át.
Azáltal, hogy lehetővé teszi a konzisztens lapos helyzetű hegesztést megfelelő pisztolykezeléssel, egy automata hegesztő pozicionáló közvetlenül kezeli a gyakori hibák kiváltó okait. A nem megfelelő vágópisztoly szöge, a kötés hiánya miatti porozitás és a hegesztésből adódó szabálytalan peremprofilok jelentősen csökkennek. Azok az üzletek, amelyek integrálják az automatizált pozicionálást a munkafolyamatukba, általában 6%-ról 8%-ra csökkentik az utómunkálati rátát 2% alá, ami közvetlen munkaerő-, védőgáz-, töltőfém- és csiszolóanyag-megtakarítást eredményez.
2.6 A kezelő biztonságának javítása és a fáradtság csökkentése
A kényelmetlen helyzetekben végzett hegesztés – fej fölött, függőlegesen vagy szűk helyen – jelentős fizikai megterhelést jelent a kezelő számára. A mozgásszervi megbetegedések aránytalanul nagy arányban teszik ki a hegesztők körében elszenvedett sérüléseket, és az Egyesült Államok Munkaügyi Statisztikai Hivatala szerint az előfordulási arány 30%-kal meghaladja a hegesztéssel kapcsolatos szakmák gyártási átlagát. A nehéz hegesztések kézi emelése és áthelyezése növeli ezt a kockázatot.
An automata hegesztő pozicionáló lehetővé teszi a kezelő számára, hogy kényelmes, ülő vagy álló helyzetben, derékmagasságban dolgozzon úgy, hogy a hegesztési kötés lapos és hozzáférhető legyen. Ez az ergonómiai fejlesztés csökkenti a fáradtságot, csökkenti a sérülések kockázatát, és hosszabb hatékony munkaidőt tesz lehetővé. Az a hegesztő, akinek korábban gyakori szünetekre volt szüksége, hogy pihenjen a fej feletti munkából, egyenletes termelést tarthat fenn a műszak során. Az ebből eredő termelékenységnövekedés jelentőségteljes: a fáradtság okozta lassulások 15%-os csökkenése egy nyolcórás műszak alatt nagyjából 45 perc produktív hegesztési időt jelent naponta.
3. Főbb alkalmazások az ipari szektorokban
A sokoldalúsága automata hegesztő pozicionálós nélkülözhetetlenné teszi őket a gyártó- és gyártóipar széles körében. Az alábbi táblázat szemlélteti a gyakori alkalmazásokat és az egyes ágazatokban realizált specifikus hatékonysági előnyöket.
| Ipari szektor | Tipikus alkalmazás | Elsődleges hatékonyságnövekedés |
|---|---|---|
| Nehézgépgyártás | Kotró gém és kar szerelvények | 50%-os kezelési idő csökkenés 500 kg-os hegesztéseknél |
| Nyomástartó edények gyártása | Kagyló hosszanti és kerületi varratok | 40%-os lerakódási sebesség növekedés lapos helyzetű fűrészgéppel |
| Csőorsó gyártása | Karima-cső és cső-idom hegesztési varratok | 60%-kal csökkenti a hegesztési hibák arányát a kerületi kötéseknél |
| Gépjárműalkatrész gyártás | Tengelyházak és felfüggesztési részegységek | A ciklusidő alkatrészenként 12 percről 7 percre csökkent |
| Széltorony gyártása | Toronyszakasz belső és külső hegesztései | Az operátori tényező 22%-ról 55%-ra javult |
1. táblázat: Az automatizált hegesztési pozicionáló integrálásával elért hatékonyságjavulás a kulcsfontosságú ipari ágazatokban, gyártóipari szövetségek és berendezésgyártók közzétett esettanulmányi adatai alapján.
4. A kézi helymeghatározás összehasonlítása az automatizált helymeghatározással: kvantitatív elemzés
A kézi és az automatizált pozicionálás közötti kézzelfogható különbség megértése megköveteli a kulcsfontosságú teljesítménymutatók egymás melletti vizsgálatát. Az alábbi összehasonlítás rávilágít arra, hogy az átállást végrehajtó üzletek miért érik el általában 12-18 hónapon belül a befektetés megtérülését.
| Teljesítménymutató | Kézi pozicionálás | Automatizált hegesztő pozícionáló |
|---|---|---|
| Kezelői tényező (ívbekapcsolási idő) | 15% és 25% között | 45% - 65% |
| Áthelyezési idő eseményenként (150 kg-os rész) | 8-15 perc | 15-30 másodperc |
| Hegesztési hibaarány | a hegesztések 6-8%-a | hegesztési varratok 1-2%-a |
| Lerakódási arány (FCAW, lapos helyzetű megfelelő) | 2,5-3,5 kg óránként | 4,5-6,5 kg óránként |
| A nehéz összeszereléshez szükséges személyzet | 2-3 munkás | 1 munkás |
| Éves átdolgozási költség (hegesztőállomásonként) | 8000 és 15000 dollár között | 1500-3500 dollár |
2. táblázat: A kézi pozicionálás összehasonlító elemzése az automatizált hegesztő pozicionáló teljesítménymutatóival. A gyártásbővítési partnerségi programok és hegesztési mérnöki referenciák alapján összeállított iparági benchmarkokból származó adatok, közepes méretű gyártási műveletek alapján.
5. Az automatizált hegesztő pozícionálók típusai és kiválasztási kritériumaik
A megfelelő konfiguráció kiválasztása automata hegesztő pozicionáló közvetlenül befolyásolja az adott alkalmazásban elérhető hatékonyságnövekedést. A piac több különálló kategóriát kínál, amelyek mindegyike az adott munkadarab geometriájára és a gyártási követelményekre van optimalizálva.
5.1 Egytengelyes forgó pozicionálók
Az egytengelyes egységek függőleges vagy vízszintes tengely körüli forgást biztosítanak, és az automatizált pozicionálás legáltalánosabb és leggazdaságosabb belépési pontját jelentik. A 300 kilogrammos teherbírású, 600 milliméteres előlapátmérőjű vízszintes tengelyű forgótányér jellemző az általános gyártási munkákra. Ezek a rendszerek kiválóak a kerületi csőhegesztésben, a hengeres edénygyártásban és minden olyan alkalmazásban, amely szabályozott sebességű folyamatos forgást igényel. A termelési környezetre alkalmas ipari minőségű egytengelyes pozicionálók ára általában 6 000 és 25 000 dollár között mozog a teherbírástól és a vezérlés kifinomultságától függően.
5.2 Kéttengelyes dönthető-forgatható pozícionálók
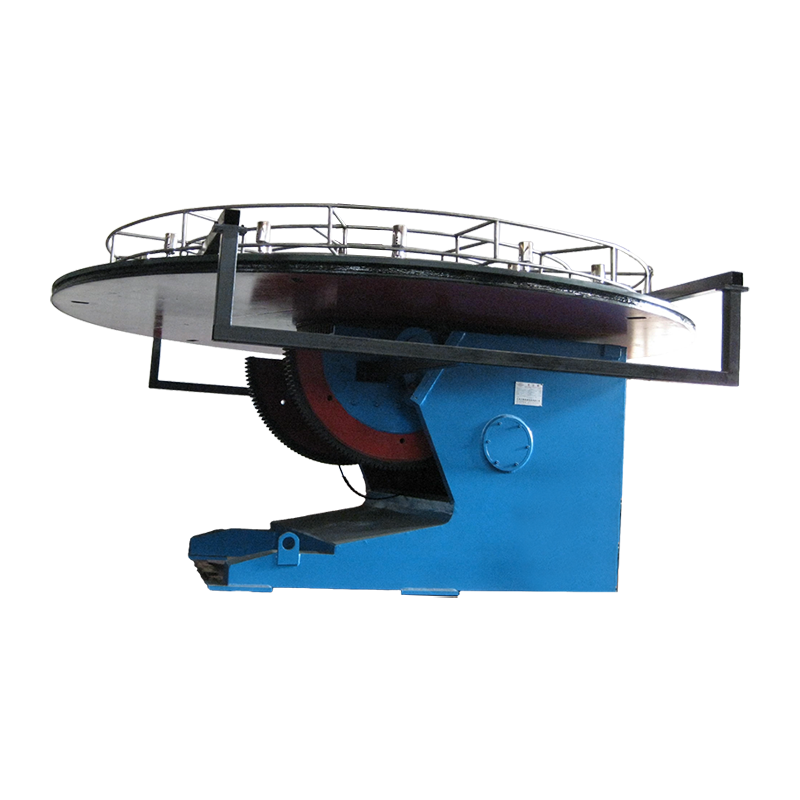
A kéttengelyes rendszerek billentőmechanizmust adnak a forgóasztalhoz, lehetővé téve az összetett szögpozicionálást. A kezelő a munkadarabot 45 fokkal megdöntheti, majd elforgathatja, így a sarokhegesztési kötések az alkatrész geometriájától függetlenül lapos helyzetben vannak. Ezek a pozícionálók olyan összetett szerkezeti konstrukciókat – konzolokat, kereteket és sokoldalú szerelvényeket – kezelnek, ahol egyetlen forgási tengely nem képes minden hegesztéshez optimális illesztési irányt elérni. A terhelhetőség az asztali egységek 100 kilogrammtól a nehéz gyártási cellák 10 000 kilogramm felettiig terjed. A kiegészítő tengely általában 40-60%-kal növeli a berendezés költségét az egytengelyes, azonos terhelési besorolású modellekhez képest.
5.3 Fejszár és farokszár konfigurációi
A hosszú, nehéz munkadarabok, például a turbinatengelyek, a nagy átmérőjű csőtekercsek és a szerkezeti oszlopok esetében a fejtartó és a faroktartó elrendezések mindkét végén támaszt nyújtanak a szerelvény forgatásakor. A fejrész tartalmazza a meghajtó motort és a kezelőszerveket, míg a farrész állítható, szabadon forgó támaszt nyújt. A szerkezeti gyártás tipikus konfigurációja akár 4 méter hosszú és 2000 kilogramm tömegű munkadarabok kezelésére is alkalmas, 0,05-5 fordulat/perc sebességgel forogva. Ezek a rendszerek különösen hatékonyak a hosszirányú merevítő hegesztésnél és a hosszú varratú alkalmazásoknál, ahol az egyenletes forgási sebesség kritikus az egyenletes hegesztési minőséghez.
6. Integráció robot- és gépesített hegesztőrendszerekkel
An automata hegesztő pozicionáló kritikus fontosságú technológiaként szolgál a robothegesztő cellák számára. A robotkar rugalmassága ellenére nem tud hegeszteni azt, amit nem tud elérni. Azáltal, hogy a pozicionálót külső tengelyként koordinált vezérlés mellett szerelik fel, a robot képes megőrizni az optimális pisztolytájolást, miközben a munkadarab forog, így hatékonyan megsokszorozza a munkaterületet és a hozzáférhető fugakonfigurációkat.
Egy koordinált robotcellában a pozicionáló és a robot egy megosztott vezérlőn keresztül kommunikál egymással. A robotprogram a pisztoly mozgásával szinkronban határozza meg a pozicionáló szögeit és forgási sebességét. A csőkönyök kerületi hegesztésénél a pozicionáló elforgatja az alkatrészt, miközben a robot minimális szövési mintát hajt végre, 6-8 kilogramm/óra lerakódási sebességet érve el konzisztens peremprofilokkal. Az ipari automatizálási integrátoroktól származó gyártási adatok azt mutatják, hogy az összehangolt pozícionáló-robot rendszerek 25-35%-kal magasabb összhatékonysági besorolást érnek el, mint a fix asztalos robotcellák, elsősorban az alkatrészek áthelyezése során bekövetkező csökkentett üresjárati idő miatt.
A félautomata konfigurációk is előnyösek. A forgó pozicionáló fölé szerelt gépesített merülő ívhegesztő traktorok óránként 15 kilogrammot meghaladó sebességgel tud lerakni hegesztett fémet nehéz falú nyomástartó edények gyártásához. A folyamatos forgás és az egyenletes elállási távolság kombinációja radiográfiai minőségű hegesztési varratokat eredményez egyetlen menetben akár 50 milliméter vastag anyagokon.
7. Gyakran ismételt kérdések az automatizált hegesztő-pozícionálókkal kapcsolatban
7.1 Milyen méretű automata hegesztő pozicionálóra van szükségem az üzletembe?
A megfelelő méret elsősorban a munkadarab maximális súlyától és a rendszeresen kezelt méretektől függ. Válasszon olyan pozícionálót, amelynek teherbírása legalább 25%-kal meghaladja a várható legnehezebb munkadarabot, hogy figyelembe vegye a gyorsítás és lassítás során fellépő dinamikus terheléseket. Az átlagosan 200 kilogramm súlyú szerkezeti összeállításokat alkalmanként 350 kilogrammos alkatrészekkel hegesztő üzemben egy 500 kilogrammos kapacitású kéttengelyes pozicionáló elegendő biztonsági tartalékot biztosít. Vegye figyelembe a súlypont távolságát is az előlaptól – az előlaptól 150 milliméternél mért 500 kilogrammos súly 300 milliméternél 250 kilogrammra csökkenhet a megnövekedett hajlítónyomaték miatt.
7.2 Mennyi időbe telik a befektetés megtérülése?
A legtöbb gyártóüzem 12-18 hónapon belül megtérül, pusztán a munkaerő-hatékonyság javítása alapján. Egy 20 000 dolláros pozicionáló, amely 45 dolláros órabér mellett heti 10 óra nem produktív kezelési időt kiküszöböl, évente körülbelül 23 400 dollárt takarít meg a közvetlen munkaerő terén. Ha figyelembe vesszük a csökkentett utómunkálati költségeket, a jobb lerakási hatékonyságból eredő alacsonyabb fogyóeszköz-felhasználást, valamint az ergonómiai fejlesztések miatti csökkenő munkavállalói kompenzációs igényeket, a pénzügyi megtérülés gyakran 10 hónap alá gyorsul. Azok az üzletek, amelyek nagy keverékű, kis mennyiségű munkát készítenek, általában gyorsabban megtérülnek, mint azok, amelyek egyszerű, ismétlődő összeállításokat végeznek, és minimális áthelyezést igényelnek.
7.3 Használható-e a hegesztési pozicionáló minden hegesztési folyamathoz?
Az automatizált hegesztési pozicionálók kompatibilisek az összes fő ívhegesztési eljárással, beleértve a gázos fémívhegesztést, a fluxusos ívhegesztést, a gázvolfrámívhegesztést, a merülőíves hegesztést és a plazmaívhegesztést. A legfontosabb szempont annak biztosítása, hogy a pozicionáló földelési rendszere kezelje a hegesztőáramot anélkül, hogy csapágykárosodást okozna. A kiváló minőségű pozicionálók földelő kefét vagy csúszógyűrűt tartalmaznak, amely a legnagyobb várható hegesztőáramra van méretezve, általában 400-600 amper nehéz gyártási alkalmazásokhoz. A 800 ampert meghaladó áramerősségű merülőíves hegesztésnél ellenőrizze, hogy a gyártó megfelelő áramvezető képességet ír elő a forgóföldre.
7.4 Alkalmas-e az automata pozícionáló kis gyártóüzemek számára?
A három-öt hegesztővel rendelkező kis üzletek indokolhatják a befektetést, ha rendszeresen kezelik a többszörös pozicionálást igénylő szerelvényeket. A 100 kilogrammos teherbírású, asztali egytengelyes pozicionálók 3500 dollár körül kezdődnek, ami egy hozzáférhető belépési pontot jelent. A mezőgazdasági berendezések alkatrészeit hegesztő kis szerkezeti gyártóüzem általában az első éven belül amortizálni tudja ezt a költséget a jobb áteresztőképesség révén. A hatékonyságnövekedés akkor a legszembetűnőbb, ha a pozicionálót egy adott termékcsaládhoz rendelik, ahelyett, hogy szakaszosan használnák a széles körben változó munkák során.
7.5 Miben hasonlít egy automata hegesztési pozicionáló a kis tételes hegesztéshez használt cobothoz?
A hegesztő pozicionáló és egy együttműködő robot egymást kiegészítő, de különálló szerepeket tölt be. A pozicionáló növeli az emberi hegesztő termelékenységét a munkadarab optimális bemutatásával; a hegesztő megtartja a teljes ellenőrzést a pisztolykezelés és a hegesztési minőségi döntések felett. A kobot magát a fáklya kezelését automatizálja, a programozott útvonalakat követve. Kis tételes, nagy variálhatóságú munkáknál, ahol a hegesztési paraméterek gyakran változnak, a pozicionálót használó szakképzett hegesztő gyakran felülmúlja a cobotot mind sebességben, mind minőségben, mivel az emberi ítélőképesség azonnal alkalmazkodik az illesztési változásokhoz. A konzisztens összeállítások ismétlődő előállításához a pozicionáló-cobot kombináció kínálja a legnagyobb áteresztőképességet. A befektetési profil jelentősen eltér: egy minőségi pozicionáló 5000-30 000 dollárba kerül, míg egy komplett cobot hegesztőrendszer általában 50 000 dollár felett kezdődik.
8. A stratégiai érték a közvetlen hatékonyságnövekedésen túl
Az ívbekapcsolási idő és a lerakódási sebesség mérhető javulásain túlmenően egy automata hegesztő pozicionáló stratégiai előnyökkel jár, amelyek erősítik a gyártási üzletág versenypozícióját. A megfelelő pozícionáló képességgel rendelkező műhelyek versenyképesebb árajánlatot tudnak adni összetett szerelvényekre, mert tényleges gyártási költségük igazodik a pozicionáló által lehetővé tett hatékony síkhelyzetű hegesztéshez. Egy szerkezeti keretszerződésre licitáló gyártó 4000 dolláros munkaerővel a kézi pozicionálási feltételezések alapján felfedezheti, hogy a tényleges költségek elérik az 5200 dollárt a kezelési hatékonyság hiánya miatt. Ugyanez a szerződés az automatizált pozicionálási feltételezések szerint 3200 USD munkaerővel pontosabban tükrözi az elérhető termelési költségeket, miközben erősebb ajánlatot tesz.
A munkaerő fejlesztése is előnyös. A képzett hegesztők egyre gyakrabban keresnek olyan munkaadókat, akik olyan berendezésekbe fektetnek be, amelyek csökkentik a fizikai megterhelést és növelik a termelékenységet. A pozicionálóval felszerelt hegesztőcella professzionális, biztonságtudatos működést jelez, segítve a toborzást és a munkaerőpiacon való megtartást is, ahol továbbra is kritikus hiány van képzett hegesztő szakemberekből.
A minőségi dokumentáció és a nyomon követhetőség is javul. Számos modern pozícionáló vezérlő naplózza a forgási sebességet, a ciklusszámlálást és a kezelői bemeneteket, így adatokat szolgáltat a folyamatellenőrzéshez és a folyamatos fejlesztési kezdeményezésekhez. A szigorú minőségi dokumentációt igénylő iparágakban – nyomástartó edények gyártása az ASME kód szerint, szerkezeti hegesztés az AWS D1.1 szerint vagy katonai előírások – ez az automatizált adatrögzítés csökkenti a kézi nyilvántartás adminisztratív terheit, miközben javítja az audit felkészültségét.
9. Következtetés: Pozícionálás a produktív hegesztéshez
An automata hegesztő pozicionáló az egyik legköltséghatékonyabb beruházás, amelyet a gyártási művelet javíthat hegesztési hatékonyság . Azáltal, hogy minden hegesztést optimálisan elhelyezett kötéssé alakítanak át, ezek az eszközök akár 15%-ról 50%-ra növelik az ívbekapcsolási időt, 60%-kal vagy még többet csökkentik az utómunkálati költségeket, és biztonságosabb, ergonomikusabb munkakörnyezetet teremtenek. A technológia a kisüzletek kompakt asztali egységeitől a nehézipari gyártáshoz szükséges többtengelyes, többtonnás rendszerekig terjed, biztosítva az alkalmazhatóságot a hegesztésigényes gyártás teljes spektrumában.
Az ezeket a hatékonysági állításokat alátámasztó adatok következetesek és meggyőzőek: 40–60%-os javulás a kezelői tényezőben, 30–50%-os növekedés a lerakódási arányban, és a hibaarány csökkenése, amely csak az utómunkálati megtakarítások révén hónapokon belül megtérül. Bármely gyártásvezető számára, aki értékeli a beruházási beruházásokat, nem az a kérdés, hogy egy automata hegesztő pozicionáló javíthatják a hatékonyságot, hanem azt, hogy a javulás milyen gyorsan fog megvalósulni az adott termelési környezetükben.